ТРЕНДОВЫЕ НОВОСТИ
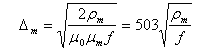
Индукционный нагрев — нагрев токопроводящих тел за счёт возбуждения в них электрических токов переменным электромагнитным полем. Мощность, выделяющаяся в проводнике при индукционном нагреве, зависит от размеров и физических свойств проводника (удельного электрического сопротивления, относительной магнитной проницаемости), а также от частоты и напряжённости электромагнитного поля. Источниками электромагнитного поля при индукционном нагреве служат индукторы.
Технология нагрева и нагревательное оборудование
Безокислительный нагрев. Регенеративная печь. Рекуперативная печь.
Индукционный нагрев характеризуется неравномерным выделением мощности в нагреваемом объекте. В поверхностном слое, называемом глубиной проникновения, выделяется 86% всей мощности. Глубина проникновения тока Δ (м) равна:

где Δm — глубина проникновения тока;
рm — удельное сопротивление раскаленного металла;
μо, μm — абсолютная и относительная проницаемости;
f — частота тока в обмотке.
Индукционная печь. Схема индукционной печи.
Индукционная нагревательная установка
Для создания переменного электромагнитного поля при индукционном нагреве используются токи низкой (50 Гц), средней (до 10 кГц) и высокой (свыше 10 кГц) частоты. Для питания индукторов токами средней и высокой частоты применяют машинные и статические преобразователи, а также ламповые генераторы.

1 — источник питания; 2 — блок реактивной ёмкостной мощности (конденсатор); 3 — индуктор; 4 — футерованное технологическое пространство (тигель); 5 — нагреваемый объект
К наиболее распространённым процессам, использующим индукционный нагрев, относятся: плавка металлов (см. Индукционная печь), зонная плавка, нагрев под обработку давлением (см. Индукционная нагревательная установка) и др. Индукционный нагрев — наиболее совершенный бесконтактный способ передачи электроэнергии в нагреваемое тело с непосредственным преобразованием её в тепловую.

Вывоз грунта — это важный этап при проведении строительных работ. Подробнее про узнать больше Вы можете почитать на сайте: lgs-nerud.ru Он является неотъемлемой частью процесса подготовки строительной площадки и может потребовать специализированных услуг. В данной статье мы рассмотрим услуги по вывозу грунта в Санкт-Петербурге и Ленобласти.
Перед началом строительных работ необходимо подготовить строительную площадку. Это включает в себя различные этапы, один из которых — вывоз грунта. Подготовка строительной площадки важна для обеспечения надежного фундамента и успешного проведения строительных работ.
Услуги по вывозу грунта включают в себя такие процессы, как:
Профессиональные услуги по вывозу грунта имеют ряд преимуществ: — Оперативность. Специализированные компании могут быстро и качественно выполнить вывоз грунта. — Безопасность. Специалисты знают все нюансы работы с грунтом и выполняют ее безопасно. — Экономия времени и ресурсов. Профессионалы могут оптимизировать процесс вывоза грунта, что позволяет сэкономить время и деньги.
При выборе компании по вывозу грунта важно обратить внимание на следующие моменты:
1. Опыт работы. Лучше выбирать компанию с опытом работы в данной сфере.
2.Наличие лицензий и сертификатов. Важно, чтобы компания имела все необходимые документы на осуществление данных видов работ.
3. Оборудование. Проверьте, какое оборудование использует компания для вывоза грунта.
4. Отзывы клиентов. Изучите отзывы клиентов о работе компании. Услуги по вывозу грунта в Санкт-Петербурге и Ленобласти являются востребованными среди застройщиков и различных строительных компаний.
Профессиональный подход к вывозу грунта позволяет эффективно подготовить строительную площадку и обеспечить успешное выполнение строительных работ. При выборе компании по вывозу грунта следует обращать внимание на ее опыт работы, наличие лицензий и оборудования, а также отзывы клиентов.
Ротационные способы изготовления поковок — в основе этих способов лежит процесс ротационного обжатия при вращении инструмента или заготовки. При обкатывании инструментом заготовки очаг деформации имеет локальный характер и постоянно перемещается по заготовке, вследствие чего усилие, действующее на инструмент, меньше чем при штамповке. Это позволяет изготовлять поковки большой массы (заготовка вагонных осей) с большой точностью, так как упругие деформации при меньших усилиях меньше.
Горячая обработка металлов давлением
Изготовление поковок. Технология изготовления поковок.
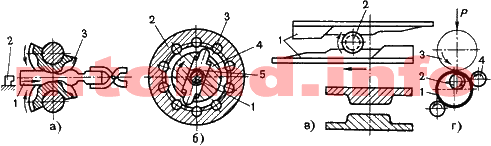
Штамповка на ковочных вальцах напоминает продольную прокатку, на двух валках закрепляют секторные штампы, имеющие соответствующие ручьи (рис., позиция а).
Нагретую заготовку 1 подают до упора 2, когда секторные штампы 3 расходятся. При повороте валков происходит захват заготовки и обжатие ее по форме полости; одновременно с обжатием заготовка выталкивается в сторону подачи.
На вальцах изготовляют поковки типа звеньев цепей, рычагов, гаечных ключей и т.п., а также осуществляют фасонирование заготовок. Исходное сечение заготовки принимают равным максимальному сечению поковки, так как при вальцовке происходит главным образом протяжка.
 а — ковочные вальцы; б — ротационно-ковочной машина; в — стан поперечно-клиновой прокатки; г — раскатный стан
Штамповка на ротационно-ковочных машинах подобна операции протяжки и заключается в местном обжатии заготовки по периметру (рис., позиция б). Заготовку 1 в виде прутка или трубы помещают в отверстие между бойками 5 машины, находящимися в шпинделе 4. Бойки могут свободно скользить в радиально расположенных пазах шпинделя. При вращении шпинделя ролики 3, помещенные в обойме 2, толкают бойки 5, которые наносят удары по заготовке. В исходное положение бойки возвращаются под действием центробежных сил. В машинах этого типа получают поковки, имеющие форму тел вращения. Существуют машины, у которых вместо шпинделя с бойками вращается обойма с роликами; в этом случае для возвратного движения ползунов служат пружины. В таких машинах получают поковки квадратного, прямоугольного и других сечений.
Поперечно-клиновой прокаткой (рис., позиция в) получают заготовки валов и осей с резкими ступенчатыми переходами диаметром от 12 до 120 мм. Деформирование может осуществляться инструментом в виде двух валков, валка и сегмента или двух плоских плит. Плоско-клиновой инструмент наиболее прост и обеспечивает получение валов сложной конфигурации с высокой точностью. Заготовка 2 из круглого прокатанного прутка после нагрева автоматически перемещается в рабочую зону клиньев 1 в их исходном положении. Клиновой инструмент, закрепленный в подвижной салазке станка, совершает прямолинейное движение. Заготовка прокатывается между двумя клиновыми плитами.
Кузнечно-прессовое оборудование
Изготовление поковок. Технология изготовления поковок.
Раскатка кольцевых заготовок на раскатных станах получила особенно большое распространение при производстве колец подшипников. Схема процесса показана на рисунке, позиция г. Заготовка 1 представляет собой кольцо с меньшим диаметром и большей толщиной стенки, чем у поковки. Заготовки получают штамповкой на молотах или горизонтально-ковочных машинах. При подведении к заготовке 1, надетой на валок 2, быстро вращающегося валка 3 заготовка и валок 2 начинают вращаться. При дальнейшем сближении валков 2 и 3 увеличивается наружный диаметр заготовки за счет уменьшения толщины и происходит ее контакт с направляющим роликом 4, обеспечивающим получение правильной кольцевой формы поковки. После касания поковкой контрольного ролика 5 раскатка прекращается.
Раскаткой получают поковки колец с поперечными сечениями различной формы наружным диаметром 70…700 мм и шириной 20…180 мм.
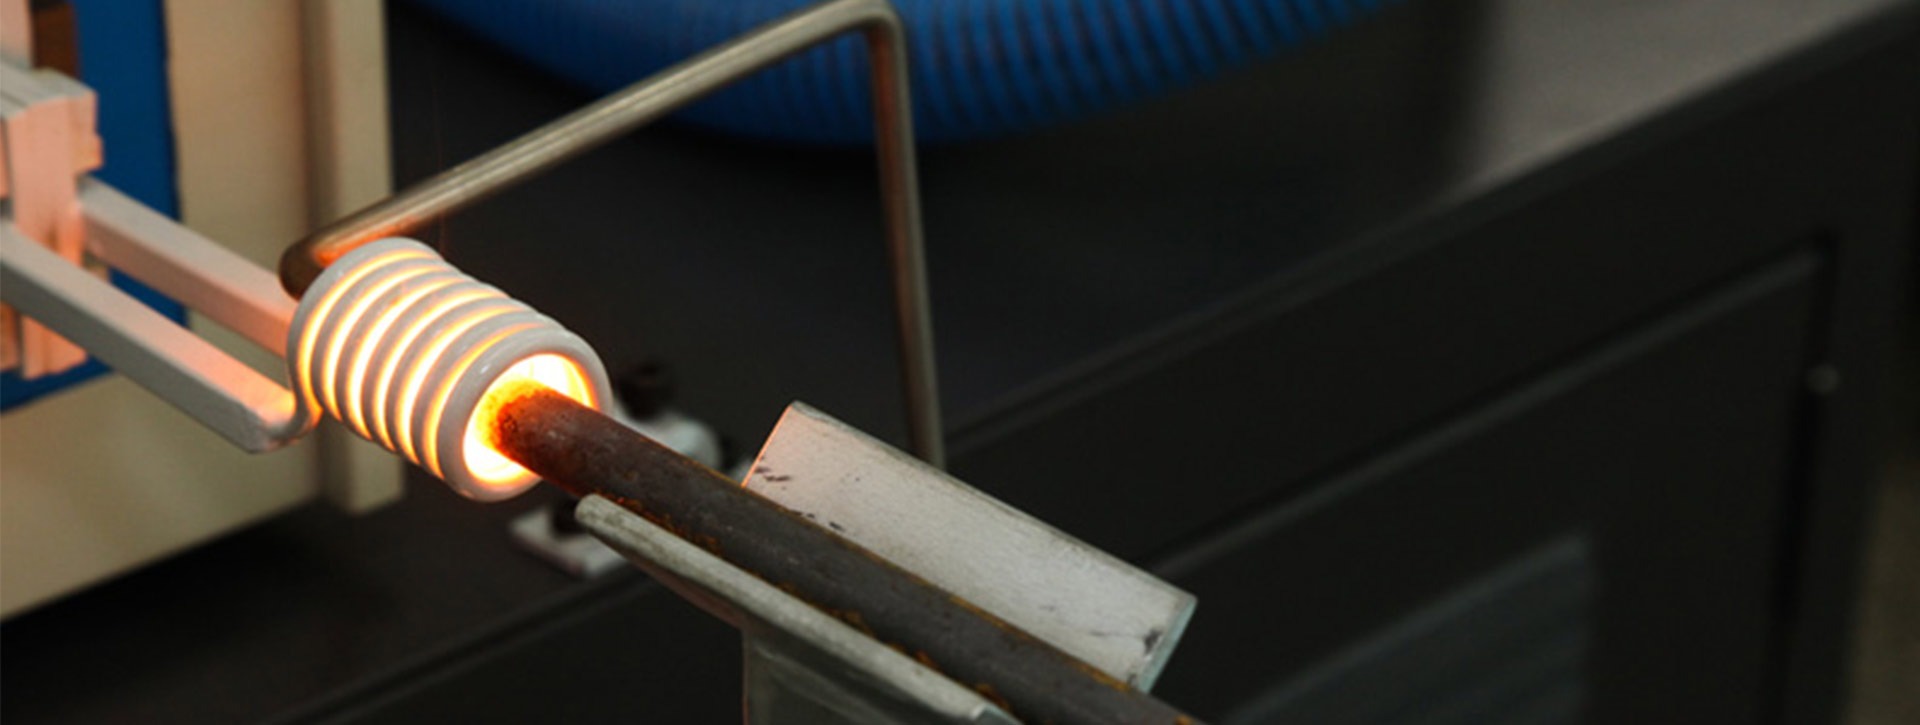
Термическая обработка металлов – важный этап производственного процесса, позволяющий улучшить их физико-механические свойства. Одним из наиболее эффективных и современных методов является индукционная закалка, требующая использования специализированного оборудования. Закалочные станки и индукционное оборудование обеспечивают высокую точность, скорость и энергоэффективность процесса, что делает их незаменимыми в различных отраслях промышленности. Рассмотрим особенности, виды и преимущества этого оборудования, а также критерии выбора для конкретных производственных задач.
Высокотехнологичная закалка: Современное индукционное оборудование
Индукционная закалка – это процесс термической обработки, при котором нагрев металла осуществляется за счет индуцированных токов высокой частоты. Деталь помещается в индуктор – катушку, через которую пропускается переменный ток. Возникающее электромагнитное поле нагревает поверхность детали до заданной температуры, после чего происходит быстрое охлаждение. Индукционная закалка позволяет:
Закалочные станки классифицируются по различным параметрам:
Индукционное оборудование для закалки включает в себя следующие основные компоненты:
Индукционная закалка обладает рядом преимуществ по сравнению с традиционными методами термической обработки:
При выборе индукционного оборудования для закалки необходимо учитывать следующие факторы:
Для обеспечения бесперебойной работы индукционного оборудования необходимо проводить регулярное техническое обслуживание и своевременный ремонт. Основные виды работ по обслуживанию и ремонту:
Приобретение современного индукционного оборудования для закалки – это инвестиция в повышение качества продукции, увеличение производительности и снижение затрат. Правильный выбор оборудования и его своевременное обслуживание позволят вам получить максимальную отдачу от этого высокотехнологичного процесса.
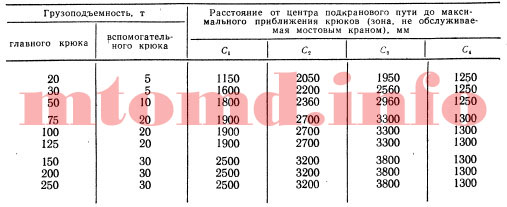
Универсальными подъемно-транспортными устройствами в различных цехах и складах, используемых для грузов различного назначения, являются мостовые краны и кран-балки. При выборе типа здания для цеха или склада необходимо учитывать наличие мостовых кранов или кран-балок, так как подкрановые пути (подкрановые балки) непосредственно связаны с конструкцией здания.
Мостовые краны могут быть однобалочными и двухбалочными. Однобалочные краны бывают опорными и подвесными. Предпочтительны подвесные кран-балки. Их грузоподъемность до 5 тонн включительно. На эту грузоподъемность рассчитаны строительные конструкции перекрытия бескрановых унифицированных типовых секций промышленных зданий. Подвесная кран-балка может занимать всю ширину пролета или только часть. По ширине пролета могут быть размещены также две подвесные кран-балки с переходным мостиком между ними, предназначенным для передачи грузов от одной кран-балки к другой. Для передачи грузов обе подвесные кран-балки стыкуются с переходным мостиком и грузовая тележка с одной кран-балки через мостик передвигается на другую кран-балку. Управление кран-балками осуществляется с пола. Скорость перемещения подвесных кран-балок до 30 м/мин.
Грузоподъемность двухбалочных опорных мостовых кранов от 10 тонн и выше. Мостовые краны грузоподъемностью 20 тонн и выше имеют по два крюка: один главный, другой вспомогательный.

Управляются мостовые краны из кабины, подвешенной к мосту крана. При размещении в цехе оборудования или использовании площади склада следует учитывать наличие мертвых зон у мостовых кранов шириной C1, C2, C3, C4 (см. рисунок), до которых крюки не доходят и, следовательно, кранами не обслуживаются. Скорость перемещения мостовых кранов до 120 м/мин.

1 — индукционный нагреватель; 2 — транспортер; 3 — горячештамповочный кривошипный пресс; 4 — транспортер; 5 — обрезной пресс; 6 — подвесной конвейер; 7 — люлька подвесного конвейера; 8 — манипулятор; 9 — заготовка; 10 — мостовой кран
При наличии у крана двух крюков грузоподъемность указывают дробью: в числителе для главного крюка, в знаменателе для вспомогательного.
Необходимое количество мостовых кранов или кран-балок в цехе или на складе может быть определено расчетом исходя из грузооборота. На основании практических данных ориентировочно можно принимать, что у цехов, в тех пролетах, где они необходимы, один мостовой кран или одна кран-балка приходится на каждые 60 м длины пролета, а у складов — на каждые 40 м длины пролета.
Максимальная грузоподъемность мостового крана для цеха или склада согласно указаниям СН 118-68 должна выбираться только исходя из технологических потребностей (например, по массе наиболее тяжелого штампа, пачки материала, рулона широкорулонной стали, тары с деталями или заготовками), но не по массе оборудования. Выбор мостового крана по массе оборудования допускается в виде исключения при наличии технико-экономического обоснования.
При ремонте оборудования, если грузоподъемность мостового крана недостаточна, можно использовать самоходные краны или другие виды подъемно-транспортных машин.
Электротельферы имеют по сравнению с мостовыми кранами и кран-балками более узкое применение, так как обслуживают только ограниченную площадь. Их используют главным образом на складах и в кладовых, а также у отдельных агрегатов в цехах для транспортировки на относительно небольшие расстояния (до 30..40 м).
Электротельферы перемещаются по однорельсовым путям — монорельсам со скоростью 15..30 м/мин. Высота монорельсов от пола 3..6 м. Минимальный радиус закругления на кривых участках 3 м. Управляются электротельферы с пола. Иногда на коротких дистанциях вместе тельферов используют кошки, которые перемещаются по нижней полке двутавровой балки. Подъем и перемещение грузов в них осуществляется с пола при посредстве ручной цепной передачи.
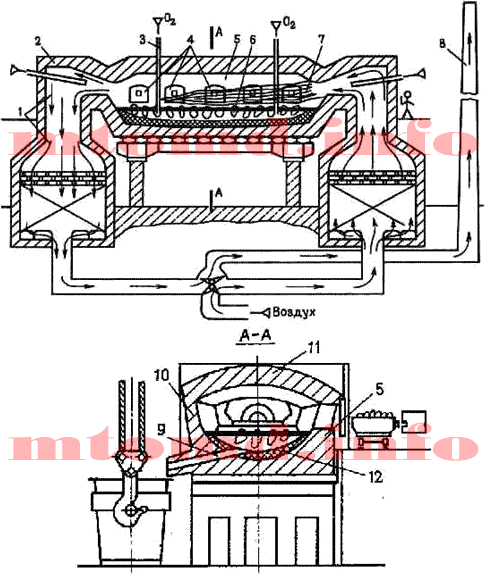
Мартеновский процесс (1864-1865, Франция). В период до семидесятых годов являлся основным способом производства стали. Способ характеризуется сравнительно небольшой производительностью, возможностью использования вторичного металла – стального скрапа. Вместимость печи составляет 200…900 т. Способ позволяет получать качественную сталь.
Мартеновская печь по устройству и принципу работы является пламенной отражательной регенеративной печью. В плавильном пространстве сжигается газообразное топливо или мазут. Высокая температура для получения стали в расплавленном состоянии обеспечивается регенерацией тепла печных газов.
Современная мартеновская печь представляет собой вытянутую в горизонтальном направлении камеру, сложенную из огнеупорного кирпича. Рабочее плавильное пространство ограничено снизу подиной 12, сверху сводом 11, а с боков передней 5 и задней 10 стенками. Подина имеет форму ванны с откосами по направлению к стенкам печи. В передней стенке имеются загрузочные окна 4 для подачи шихты и флюса, а в задней – отверстие 9 для выпуска готовой стали.

Характеристикой рабочего пространства является площадь пода печи, которую подсчитывают на уровне порогов загрузочных окон. С обоих торцов плавильного пространства расположены головки печи 2, которые служат для смешивания топлива с воздухом и подачи этой смеси в плавильное пространство. В качестве топлива используют природный газ, мазут.
Для подогрева воздуха и газа при работе на низкокалорийном газе печь имеет два регенератора 1.
Регенератор – камера, в которой размещена насадка – огнеупорный кирпич, выложенный в клетку, предназначен для нагрева воздуха и газов.
Отходящие от печи газы имеют температуру 1500…1600 0C. Попадая в регенератор, газы нагревают насадку до температуры 1250 0C. Через один из регенераторов подают воздух, который проходя через насадку нагревается до 1200 0C и поступает в головку печи, где смешивается с топливом, на выходе из головки образуется факел 7, направленный на шихту 6. Отходящие газы проходят через противоположную головку (левую), очистные устройства (шлаковики), служащие для отделения от газа частиц шлака и пыли и направляются во второй регенератор. Охлажденные газы покидают печь через дымовую трубу 8. После охлаждения насадки правого регенератора переключают клапаны, и поток газов в печи изменяет направление.
Температура факела пламени достигает 18000C. Факел нагревает рабочее пространство печи и шихту. Факел способствует окислению примесей шихты при плавке.
Продолжительность плавки составляет 3…6 часов, для крупных печей – до 12 часов. Готовую плавку выпускают через отверстие, расположенное в задней стенке на нижнем уровне пода. Отверстие плотно забивают малоспекающимися огнеупорными материалами, которые при выпуске плавки выбивают. Печи работают непрерывно, до остановки на капитальный ремонт – 400…600 плавок.
В зависимости от состава шихты, используемой при плавке, различают разновидности мартеновского процесса:
Футеровка печи может быть основной и кислой. Если в процессе плавки стали, в шлаке преобладают основные оксиды, то процесс называют основным мартеновским процессом, а если кислые – кислым мартеновским процессом.
Наибольшее количество стали производят скрап-рудным процессом в мартеновских печах с основной футеровкой. В печь загружают железную руду и известняк, а после подогрева подают скрап. После разогрева скрапа в печь заливают жидкий чугун. В период плавления за счет оксидов руды и скрапа интенсивно окисляются примеси чугуна: кремний, фосфор, марганец и, частично, углерод. Оксиды образуют шлак с высоким содержанием оксидов железа и марганца (железистый шлак). После этого проводят период «кипения» ванны: в печь загружают железную руду и продувают ванну подаваемым по трубам 3 кислородом. В это время отключают подачу в печь топлива и воздуха и удаляют шлак.
Для удаления серы наводят новый шлак, подавая на зеркало металла известь с добавлением боксита для уменьшения вязкости шлака. Содержание CaO в шлаке возрастает, а FeO уменьшается.
В период «кипения» углерод интенсивно окисляется, поэтому шихта должна содержать избыток углерода. На данном этапе металл доводится до заданного химического состава, из него удаляются газы и неметаллические включения.
Затем проводят раскисление металла в два этапа. Сначала раскисление идет путем окисления углерода металла, при одновременной подаче в ванну раскислителей – ферромарганца, ферросилиция, алюминия. Окончательное раскисление алюминием и ферросилицием осуществляется в ковше, при выпуске стали из печи. После отбора контрольных проб сталь выпускают в ковш.
В основных мартеновских печах выплавляют стали углеродистые конструкционные, низко- и среднелегированные (марганцовистые, хромистые), кроме высоколегированных сталей и сплавов, которые получают в плавильных электропечах.
В кислых мартеновских печах выплавляют качественные стали. Применяют шихту с низким содержанием серы и фосфора. Стали содержат меньше водорода и кислорода, неметаллических включений. Следовательно, кислая сталь имеет более высокие механические свойства, особенно ударную вязкость и пластичность, ее используют для особо ответственных деталей: коленчатых валов крупных двигателей, роторов мощных турбин, шарикоподшипников.
Основными технико-экономическими показателями производства стали в мартеновских печах являются:
С укрупнением печей увеличивается их экономическая эффективность.

Облицовочный кирпич – это специальный вид кирпича, который используется для отделки фасадов зданий. Он отличается от обычного кирпича своими размерами, формой и цветом. Облицовочный кирпич может имитировать различные виды камня или быть выполнен в классическом кирпичном стиле. Такой кирпич подробнее читайте на сайте: gazobetonsnab.ru/kirpich/licevoj/ обладает рядом преимуществ, среди которых:
Существует несколько видов облицовочного кирпича, отличающихся друг от друга по цвету, текстуре и форме. Рассмотрим основные виды облицовочного кирпича:
1. Классический кирпичный облицовочный материал. Этот вид кирпича имеет привычную форму и размеры кирпича, что создает эффект классического здания из кирпича.
2. Каменный облицовочный кирпич. Имитирует различные виды натурального камня: мрамор, гранит, известняк и т.д. Такой кирпич придает фасаду здания элегантность и роскошь.
3. Фасадный кирпич с рельефом. Такой кирпич имеет дополнительный рельеф на поверхности, что создает объемный и интересный визуальный эффект.
4. Модульный облицовочный кирпич. Этот вид кирпича имеет нестандартные размеры, что позволяет создавать оригинальные и нетривиальные композиции на фасаде здания. Кроме того, облицовочный кирпич может быть разделен на виды в зависимости от производителя, материала изготовления и характеристик.
При выборе облицовочного кирпича для вашего здания следует обратить внимание на несколько ключевых моментов:
В Москве существует множество компаний, специализирующихся на продаже облицовочного кирпича. Вы можете приобрести его как у крупных строительных супермаркетов, так и у мелких магазинов и складов. При выборе места покупки обратите внимание на репутацию компании, наличие сертификатов качества и гарантий, а также условия доставки и оплаты.
Цена на облицовочный кирпич в Москве может варьироваться в зависимости от нескольких факторов: производителя, вида кирпича, его характеристик, объема заказа и т.д. Стоимость облицовочного кирпича обычно указывается за штуку или за квадратный метр. Средняя цена на облицовочный кирпич в Москве составляет от 50 до 200 рублей за штуку, в зависимости от вышеперечисленных факторов. Облицовочный кирпич – это стильное и практичное решение для отделки фасадов зданий. Он обладает рядом преимуществ, среди которых прочность, долговечность, хорошая теплоизоляция и эстетичный внешний вид. При выборе облицовочного кирпича обращайте внимание на его вид, производителя, характеристики и цену. Приобретайте облицовочный кирпич у проверенных поставщиков, чтобы быть уверенными в его качестве и надежности. Не забывайте также о правильной установке облицовочного кирпича, которая обеспечит долговечность и красивый внешний вид вашего дома на многие годы.
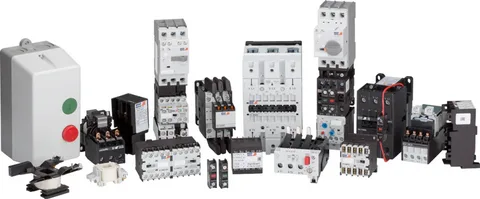
Силовое электротехническое оборудование – это обширная категория устройств, которые служат для приема, распределения, учета и преобразования электрической энергии, а также для управления работой электроприемников . егодня силовое электротехническое оборудование является ключевым компонентом энергетической инфраструктуры любого современного объекта, будь то промышленное предприятие, жилой комплекс, административное здание или объект транспортной логистики . От его надежности и эффективности напрямую зависит бесперебойная работа систем электроснабжения, вентиляции, водоснабжения и производственных агрегатов .
Главная функция силового электротехнического оборудования заключается в обеспечении стабильного и безопасного энергоснабжения подключенных нагрузок. Термин «силовое» подчеркивает его работу с электрической энергией высоких мощностей, предназначенной для питания двигателей, нагревателей, освещения и других мощных потребителей . В связи с этим к данной категории оборудования предъявляется ряд строгих требований. Оно должно обладать высокой устойчивостью к нагрузкам и чувствительностью к искажениям в сети, а также обеспечивать максимальную безопасность эксплуатации и универсальность для интеграции в различные типы сетей .
Наличие на производстве мощных агрегатов обязывает использовать дополнительные элементы, поддерживающие их бесперебойную работу и безопасность при пиковых нагрузках . К таким элементам относится и защитно-коммутационная аппаратура, которая контролирует параметры сети и мгновенно реагирует на любые отклонения, предотвращая аварийные ситуации .
Существует множество классификаций силового оборудования, но наиболее распространено разделение по функциональному назначению и конструктивному исполнению. Оно включает в себя устройства как для приема и распределения энергии, так и для ее преобразования и защиты цепей. Рассмотрим основные категории.
Трансформаторные подстанции и распределительные устройства являются фундаментом системы электроснабжения. Они предназначены для приема электроэнергии от сетей среднего напряжения (6/10 кВ), ее трансформации до необходимого уровня (0,4 кВ и выше) и дальнейшего распределения по потребителям . Сюда же относятся шинопроводы, представляющие собой жесткую линию для передачи и распределения тока, и комплектные распределительные устройства (шкафы, пункты) с установленной в них аппаратурой .
Коммутационная и защитная аппаратура обеспечивает управление потоками электроэнергии и защиту сетей от аварийных режимов. К этой категории относятся:
Проводниковая и кабельная продукция – это основа для транспортировки электроэнергии. Кабели и провода, состоящие из одной или нескольких изолированных жил, обеспечивают передачу напряжения на различные расстояния к конечным потребителям .
Кабеленесущие системы и элементы заземления отвечают за физическую защиту и безопасность. Кабельные трассы, включающие лотки, короба и кронштейны, служат для монтажа и защиты кабелей от внешних воздействий . Заземляющие устройства и системы молниезащиты отводят опасные токи в землю, защищая оборудование и людей .
«Современное электрооборудование представляет собой сложно устроенную систему. Обеспечивать нормальное функционирование подобных систем должны люди, имеющие специальные знания и навыки» .
Силовое электротехническое оборудование также можно разделить по рабочим параметрам. По уровню напряжения выделяют низковольтное (до 1 кВ) и высоковольтное (свыше 1 кВ) оборудование . Высоковольтные аппараты, такие как мощные выключатели и разъединители, часто называют защитно-коммутационными и применяют на подстанциях и в распределительных сетях предприятий .
По роду тока оборудование может быть предназначено для работы в сетях переменного тока промышленной (50 Гц), повышенной или пониженной частоты, а также в сетях постоянного тока . Например, установки индукционного нагрева требуют токов повышенной частоты, получаемых от специальных генераторов, в то время как электрохимические производства часто работают на постоянном токе .
Выбор силового электротехнического оборудования невозможен без анализа характеристик самих потребителей энергии. Электроприемники делятся на группы по режиму работы, что напрямую влияет на выбор питающих линий и защитной аппаратуры .
| Режим работы | Описание | Примеры оборудования |
|---|---|---|
| Продолжительный режим | Электроприемник работает длительное время с постоянной или мало меняющейся нагрузкой. Температура его частей достигает установившегося значения . | Электродвигатели насосов, вентиляторов, компрессоров, освещение . |
| Кратковременный режим | Рабочий период краток, и за это время температура не успевает достигнуть установившегося значения. Пауза между включениями достаточна для полного остывания . | Электроприводы вспомогательных механизмов (открывание заслонок), электроинструмент . |
| Повторно-кратковременный режим | Короткие рабочие периоды чередуются с паузами. Длительность цикла не превышает 10 минут. Характеризуется коэффициентом продолжительности включения (ПВ) . | Электродвигатели кранов, тельферов, сварочные аппараты . |
Понимание режима работы необходимо для правильного расчета сечения кабелей, выбора автоматических выключателей и магнитных пускателей, которые должны выдерживать пусковые токи и специфику нагрузки.
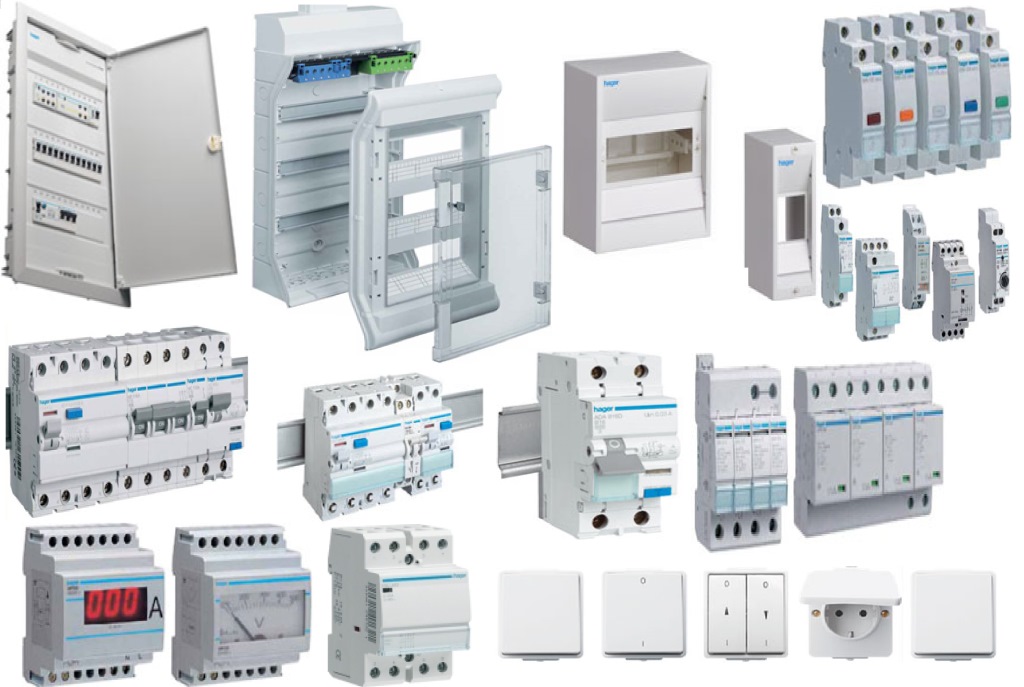
Отдельное и быстроразвивающееся направление – это силовая электроника. К нему относятся устройства на основе полупроводниковых приборов (тиристоров, транзисторов), которые выполняют преобразование параметров электрической энергии . Это:
«Устройства силовой электроники позволяют не только управлять потоками энергии, но и значительно повышать коэффициент полезного действия электроустановок и качество электроэнергии» .
Таким образом, силовое электротехническое оборудование представляет собой сложный комплекс устройств — от мощных трансформаторов до интеллектуальных полупроводниковых преобразователей. Его грамотный подбор, монтаж и эксплуатация являются залогом надежности, безопасности и экономичности всей системы электроснабжения объекта. Специалисты, работающие с таким оборудованием, должны обладать глубокими знаниями в области электротехники и технологических процессов .
«`
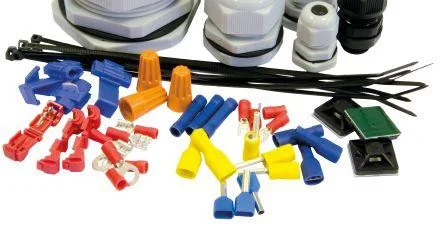
Электромонтажные изделия — это обширная категория приспособлений и компонентов, предназначенных для выполнения монтажа электропроводки и прокладки кабельных трасс любого уровня сложности . Без этих элементов невозможно представить себе создание надежной и долговечной системы электроснабжения от источника питания до конечного потребителя. От качества выбора этих, на первый взгляд, вспомогательных деталей напрямую зависит безопасность и срок службы всей электрической сети здания или сооружения. Промышленность выпускает огромное разнообразие силовоего электротехнического оборудования, которые позволяют индустриализовать, ускорить и облегчить электромонтажные работы .
Понятие «электромонтажные изделия» является очень широким и включает в себя множество групп товаров, которые можно разделить по их функциональному назначению. Это не только провода и кабели, но и все необходимые компоненты для их крепления, соединения, защиты и изоляции . К основным группам относятся:
Важно понимать разницу между электромонтажными и электроустановочными изделиями. Если первые используются в процессе прокладки линий и подготовки инфраструктуры, то вторые предназначены для конечного использования и управления электроприборами. К электроустановочным изделиям относятся розетки, выключатели, диммеры, патроны для ламп, вилки и т.д. .
На начальном этапе монтажа особое внимание уделяется креплению. Для этого применяются различные виды дюбелей — стальных, напоминающих гвозди, или пластиковых с волокнистым наполнением. Масса, которую способен выдержать дюбель, зависит от его длины и материала . Для открытой прокладки кабелей используются металлические или пластиковые скобы, а также специальные пряжки-полосы. Для надежной фиксации проводов в пучки широко применяются кабельные хомуты (стяжки) из пластика, которые обеспечивают быстроту и надежность монтажа .
Для создания надежного электрического контакта при соединении проводов используются гильзы (например, ГАО из алюминиевого сплава), которые обжимаются специальным инструментом . Для присоединения жил к клеммам оборудования служат кабельные наконечники. Клеммные колодки и зажимы (винтовые, пружинные) позволяют безопасно и компактно подключать проводники разного сечения и организовывать разветвления цепей . В местах соединения для дополнительной защиты от коррозии могут использоваться полиэтиленовые колпачки, а места скруток и сварки обрабатываются клеевыми составами или битумной массой .
«Современные магазины электромонтажных изделий предлагают своим покупателям широкий ассортимент этих изделий на все случаи: от дюбель-гвоздей до сложных кабельных лотков и систем заземления» .
Для изоляции проводов и кабельных жил применяются электромонтажные трубки ХВТ, изготовленные из поливинилхлоридного пластиката . Термоусаживаемые трубки (ТТУ) при нагревании плотно обтягивают предметы, обеспечивая надежную изоляцию, герметизацию и защиту от механических воздействий . Изоляционная лента (изолента) остается незаменимым материалом для защиты мест соединений и ремонта поврежденной изоляции . Для защиты проводов в местах их прохода через стены или ввода в оборудование используются фарфоровые втулки, воронки и пластиковые сальники .
При создании разветвленных сетей на промышленных объектах и в зданиях применяются специальные кабеленесущие системы. К ним относятся:
Такие системы позволяют создавать кабельные трассы любой конфигурации и востребованы при организации электроснабжения жилых массивов и промышленных предприятий .
Для соединения и разветвления проводов, а также для защиты мест коммутации используются ответвительные ящики и монтажные коробки. Они могут быть как для скрытой, так и для открытой установки, изготавливаться из пластика или металла . Силовые коробки и квартирные щитки служат для защиты электроприемников, предотвращения перегрузок и коротких замыканий. В них размещаются автоматические выключатели, УЗО, клеммные блоки и другая модульная аппаратура, которая крепится на специальные DIN-рейки .
| Тип изделия | Основное назначение | Примеры |
|---|---|---|
| Крепежные | Фиксация кабелей и оборудования | Дюбели, скобы, хомуты, стяжки |
| Изоляционные | Защита от короткого замыкания и внешних воздействий | Трубки ХВТ, термоусадка, изолента |
| Соединительные | Создание электрических контактов и ответвлений | Гильзы ГАО, наконечники, клеммные колодки |
| Кабеленесущие | Организация трасс для прокладки кабелей | Лотки, короба, профили |
| Защитные | Размещение и защита мест соединений и автоматики | Коробки, щитки, боксы |
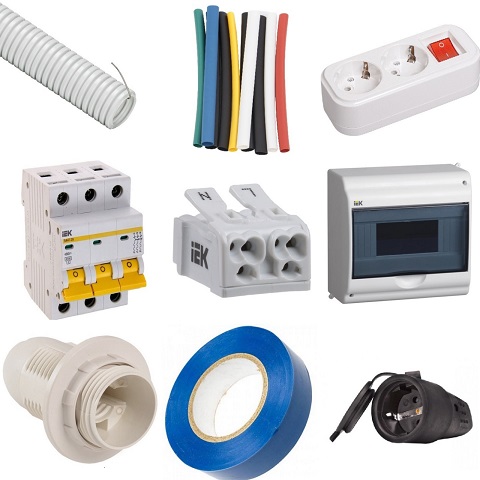
Электромонтажные изделия производятся из различных материалов, выбор которых зависит от условий эксплуатации. Металлические изделия (из углеродистой или нержавеющей стали) обладают высокой прочностью и несущей способностью, часто имеют защитные покрытия (гальваническое, цинковое, полимерное) для устойчивости к коррозии . Пластиковые изделия (из полиамида, ПВХ) легки, не подвержены коррозии и обеспечивают дополнительную изоляцию .
При выборе любых электромонтажных изделий необходимо учитывать ряд факторов: ожидаемую нагрузку, условия эксплуатации (влажность, температура, наличие агрессивных сред), соответствие стандартам безопасности (ГОСТ, ПУЭ) и репутацию производителя . Надёжные производители, такие как OBO Bettermann, СОЭМИ, ДКС и другие, предлагают комплексные решения и гарантируют качество своей продукции .
«Качество продукции, особенно в области электромонтажа, должно быть на первом месте. Нельзя экономить на элементах, от которых зависит бесперебойная работа и безопасность всей системы» .
В итоге, грамотный подбор всех элементов — от крепежного дюбеля до распределительного щита — является основой для создания надежной, долговечной и безопасной электрической сети как в частном доме, так и на крупном промышленном объекте .
«`
Индийская кинематография — это нечто особенное. Сотни фильмов, которые производятся год за годом, привлекают внимание зрителей со всего мира. И, благодаря стриминговым платформам, сегодня мы можем наслаждаться индийскими фильмами прямо у себя дома, в любое удобное время. В этом блог-посте я хотел бы поделиться со вами несколькими плюсами просмотра индийских фильмов онлайн.
1. Разнообразие жанров: Индийские фильмы предлагают нам огромное разнообразие жанров — от романтической комедии до драмы и экшена. Благодаря онлайн-платформам, мы можем выбирать фильмы в соответствии с нашими предпочтениями и настроением.
2. Уникальный стиль: Индийские фильмы отличаются своим уникальным стилем и подходом к съемке. Они известны своими яркими костюмами, танцами и музыкой. Просмотр индийских фильмов онлайн позволяет нам окунуться в этот удивительный мир и насладиться его красотой и неповторимостью.
3. Вдохновение и эмоциональное воздействие: Индийские фильмы часто затрагивают глубокие эмоции и проблемы, с которыми мы можем легко сопряжены. Они умело передают чувства героев и заставляют зрителя задуматься над собственной жизнью. Просмотр таких фильмов может быть вдохновляющим и даже трансформирующим опытом.
4. Актерское мастерство: Индийские актеры известны своим превосходным актерским мастерством. Они способны передать широкий диапазон эмоций и создать глубоких и запоминающихся персонажей. Просмотр индийских фильмов онлайн позволяет нам насладиться высоким профессионализмом актеров и научиться их искусству.
5. Учение языка: Если вы интересуетесь изучением индийского языка, просмотр индийских фильмов онлайн может быть отличным способом погрузиться в языковую среду и попрактиковаться в понимании иностранной речи. Вы сможете услышать разговорный язык и пополнить свой словарный запас.
Как видите, просмотр индийских фильмов онлайн имеет множество плюсов. Он позволяет нам расширить свой кругозор, получить эмоциональное удовлетворение и насладиться высоким искусством кинематографии. Почему бы не открыть для себя этот удивительный мир уже сегодня?


