ТРЕНДОВЫЕ НОВОСТИ
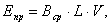
Для работы машины постоянного тока необходимо наличие двух обмоток; обмотки возбуждения и обмотки якоря. Первая, как известно, служит для создания в машине основного магнитного потока, а во второй происходит преобразование энергии. Обмотка якоря является замкнутой системой проводников, уложенных в пазах.
Элементом якорной обмотки является секция, которая может быть одно- или многовитковой. Секция состоит из активных сторон и лобовых частей. При вращении якоря, в каждой из активных сторон индуцируется ЭДС, величина которой равна:
 то есть она зависит от магнитной индукции полюсов ВСР, длины проводника L и скорости его движения V. В реальной машине, будь она генератором или электродвигателем, в наведении ЭДС участвуют все проводники обмотки якоря. Величина суммарной ЭДС:
 где n — скорость вращения якоря (ротора), об/мин;
Ф — магнитный поток полюсов;
Се — постоянный коэффициент, зависящий от количества витков в секции.
Обмотка якоря может быть петлевой и волновой. Петлевая обмотка, если ее изобразить в развернутом виде, имеет следующий вид:

Расстояние между активными сторонами одной секции называется первым шагом обмотки — y1. Расстояние между началом второй секции и концом первой называется вторым шагом обмотки — у2. Расстояние между, началами секций, следующих друг за другом, называется результирующим шагом — у. Шаги обмотки определяются числом пазов. Расстояние между коллекторными пластинами, куда припаиваются начало и конец, принадлежащие одной секции, называется шагом по коллектору — ук. В петлевой обмотке ук= 1. Шаг ук определяется числом коллекторных пластин. Развернутая волновая обмотка имеет вид:

Форма волновой обмотки отлична от петлевой и, следовательно, будет иное соединение секций. Однако шаги волновой обмотки имеют общее с петлевой определение. Шаг по коллектору здесь значительно больше единицы (ук >> 1).

Привет, друзья! Сегодня я хотел бы поделиться с вами некоторыми советами о том, как выбрать лучший сервер Lineage 2 High Five. Если вы фанат этой игры, то наверняка знаете, что выбор сервера может оказаться решающим фактором для вашего игрового опыта.
Качественные неофициальные сервера не должны быть пустыми. Более того, онлайн-счетчики не должны быть ботами, как в большинстве мест. В противном случае вы не сможете хорошо играть, потому что будут проблемы со сбором партий для боссов и подземелий, рынок будет неразвитым, не будет осад и олимпиад и многого другого.
Конечно, хороший ведущий должен иметь положительные отзывы на различных тематических форумах и в социальных сетях. Но здесь важно понимать, что большинство таких обзоров можно купить за пустяки, поэтому безоговорочно им верить не стоит.
В итоге, выбор лучшего сервера Lineage 2 High Five — это весьма индивидуальный процесс. Важно учесть свои предпочтения и потребности, а также обратить внимание на популярность, стабильность, администрацию и наличие доната на сервере. Желаю вам найти идеальный сервер, где вы сможете насладиться игрой в полной мере! Удачи!
Применяется при штамповке поковок V (пятой) группы. Представляет собой процесс вытеснения металла из замкнутого объема в определенном направлении. Выдавливание применяется для окончательного оформления поковок V (пятой) группы или для фасонирования заготовок под окончательную штамповку.
Холодное выдавливание. Штамповка выдавливанием.
В зависимости от направления течения металла различают:
При боковом выдавливании требуется меньшее усилие, чем при прямом, и обеспечивается более однородная деформация металла.
Одной из разновидностей выдавливания является закрытая прошивка. Процесс выдавливания протекает при явно выраженной схеме неравномерного всестороннего сжатия, что обеспечивает более высокую пластичность металла, но требуется большое усилие деформирования.
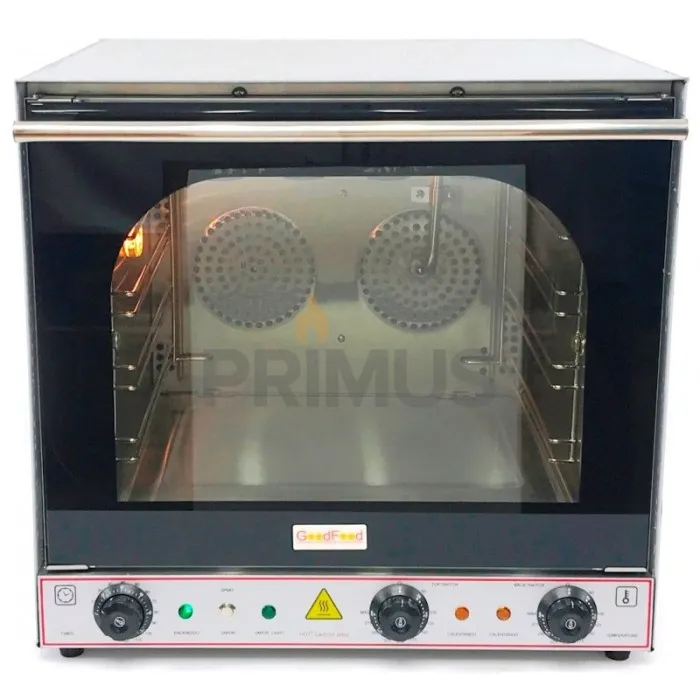
Колпаковая печь — термическая камерная печь периодического действия, нагрев изделий в которой осуществляется под переносным нагревающим колпаком. Служит для термической обработки в газовой среде контролируемого состава листового и мелкосортного проката.
Колпаковые печи классифицируют по назначению:
Наиболее распространены колпаковые печи для отжига рулонов холоднокатаной стальной ленты — одностопные и многостопные.
В многостопных колпаковых печах на прямоугольный стенд под нагревательным колпаком устанавливают 3—8 стоп, каждая из которых защищена от действия продуктов сгорания или горячего воздуха своим муфелем. В стопе 3—5 рулонов общей массой до 180 т, высота стопы 3—5 м. Колпак обогревают газом или электрическими нагревателями сопротивления. По окончании нагрева изделий колпак переносят краном на другой стенд, а на первом — изделия охлаждают под муфелем. Теплообмен под муфелем интенсифицируют принудительной циркуляцией газа контролируемого состава. Охлаждение ускоряют, поливая муфель водой или обдувая холодным воздухом.
При обработке в колпаковой печи распушённых рулонов ленты с зазорами между витками циркулирующий через зазоры газ омывает всю поверхность ленты, что позволяет ускорить её нагрев и охлаждение, а также проводить термохимическую обработку.
Свое название сельсины получили от сокращения английских слов self-synсhronizing (самосинхронизирующийся). Они служат для синхронного поворота или вращения двух или нескольких механически не связанных валов. По исполнению сельсины делятся на контактные и бесконтактные.
У контактного сельсина имеются явно выраженные полюсы, на которых размещается однофазная сосредоточенная обмотка, включаемая в сеть переменного тока. Эта обмотка является обмоткой возбуждения. В пазах ротора укладываются три распределенные обмотки, сдвинутые в пространстве на 120°. Эти обмотки соединяют звездой и три их вывода подсоединяют к контактным кольцам, по которым скользят неподвижные щетки, соединенные с внешней цепью. Эти обмотки называются обмотками синхронизации.
Пакеты статора и ротора собраны из листовой электротехнической стали, причем ротор выполнен со скошенными пазами для ослабления зубцовых гармоник в кривых ЭДС. Иногда находит применение обращенная конструкция сельсинов, когда явно выраженные полюсы с обмоткой возбуждения размещают на роторе, а обмотки синхронизации — в пазах статора.
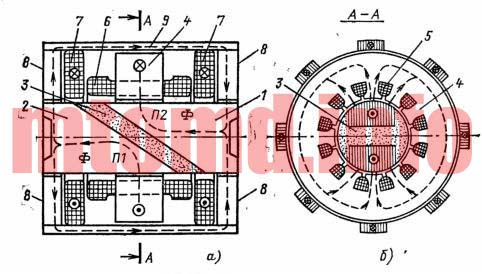
В настоящее время широкое применение находят бесконтактные сельсины. У них отсутствуют скользящие контакты, что повышает надежность и точность их работы. В таких сельсинах (рисунок, позиция а) обмотки синхронизации и возбуждения размещают на статоре, а ротор не имеет обмоток. Ротор состоит из двух пакетов 1 и 2, набранных из листовой стали, между которыми имеется косой промежуток 3, заполненный немагнитным материалом, вследствие этого полюсы ротора в магнитном отношении разделены. Листы пакетов ротора располагаются параллельно оси вала, как показано на рисунке, позиции б. Основной пакет статора 4 имеет обычную конструкцию и в его пазах 5 размещается обмотка синхронизации 6. Обмотка возбуждения 7 состоит из двух кольцевых катушек, оси которых совпадают с осью ротора.

Магнитный поток, созданный обмоткой возбуждения 7, из полюса П1 в полюс П2 замыкается через боковые кольца 8 и пакет внешнего магнитопровода 9, набранного из полос электротехнической стали, а затем через зубцы и ярмо пакета статора.
В зубцовом слое статора магнитный поток, созданный обмоткой возбуждения, как и в контактном сельсине, будет сцепляться с обмоткой синхронизации. В зависимости от назначения и режимов работы различают: сельсины, работающие в индикаторном режиме; сельсины, работающие в трансформаторном режиме, и дифференциальные сельсины.
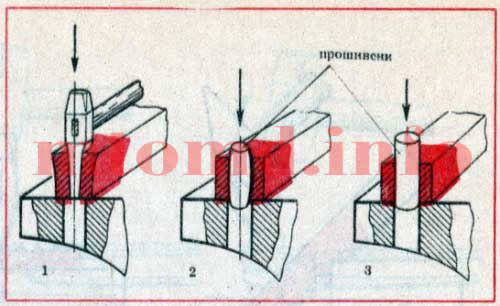
Пробивка и прошивка отверстий — получение в изделиях сквозных отверстий, а также различных углублений и пазов. Прошивка осуществляется специальными прошивнями обычно с двух сторон заготовки на подкладном кольце. Пробивка отверстий диаметром до 30 мм производится над отверстием в наковальне или в гвоздильне при помощи пробойников.
1-предварительная пробивка; 2-переворот заготовки; 3-окончательная пробивка

1-предварительная пробивка; 2-прошивка бочкообразным прошивенем; 3-калибровка

Плавание – это один из самых полезных видов спорта для здоровья человека. Оно дает возможность тренировать практически все группы мышц, развивает выносливость и легкость движений, улучшает дыхание и сердечно-сосудистую систему. Подробнее про заняття плаванням Вы можете почитать на сайте: sofiyasport.com Кроме того, занятия плаванием помогают улучшить психологическое состояние человека, справиться со стрессом и улучшить настроение.
Плавание – это отличное упражнение для укрепления мышц. Во время плавания работают все основные группы мышц – ноги, руки, спина, пресс. Это спортивное занятие позволяет развить силу и выносливость, сформировать красивую и подтянутую фигуру. Плавание также положительно влияет на сердечно-сосудистую систему. Регулярные занятия спортом в бассейне помогают улучшить кровообращение, снизить уровень холестерина и кровяного давления, а также укрепить сердце.
Плавание имеет большое значение для укрепления дыхательной системы. Во время тренировок в бассейне улучшается естественное дыхание, увеличивается легочная вентиляция и поддерживается нормальный уровень кислорода в крови. Это приводит к тому, что человек становится менее уязвимым к респираторным заболеваниям и усталости.
Современный ритм жизни часто вызывает у людей стресс и усталость. Занятия плаванием помогают справиться с этими проблемами. Во время тренировок в воде организм вырабатывает эндорфины – гормоны радости, которые улучшают настроение и помогают расслабиться после долгого рабочего дня.
Плавание помогает не только улучшить физическое здоровье, но и психическое. Это спортивное занятие помогает сосредоточиться, расслабиться, снять усталость и напряжение, а также улучшить самооценку и самочувствие.
Для достижения максимальной пользы от занятий плаванием необходимо следовать определенным рекомендациям. Во-первых, важно правильно выбрать бассейн, который соответствует вашим потребностям и уровню подготовки. Не стоит начинать тренировки в открытых водоемах без соответствующего опыта и знаний. Также следует обратить внимание на правильный подход к тренировкам. Начинать лучше с разминки, затем переходить к основной части тренировки, а завершать занятия растяжкой и расслаблением. Важно не перенапрягаться и внимательно следить за своими ощущениями. Занятия плаванием – это отличный способ улучшить физическое и психическое здоровье. Благодаря регулярным тренировкам в бассейне вы сможете укрепить мышцы, улучшить выносливость, дыхание и сердечно-сосудистую систему, а также справиться со стрессом и улучшить настроение. Попробуйте заняться плаванием и почувствуйте все его пользы на себе!
Проект на строительство предприятия, здания и сооружения или их очередей, разрабатываемых при двухстадийном проектировании, должен состоять из следующих разделов, характеризующих и оценивающих основные проектные решения:
В этих разделах находят отражение следующие основные характеристики завода (цеха) и содержатся проектные материалы:
Общий объем проектно-сметных материалов, разрабатываемых в проекте, составляет 15-20 томов пояснительных записок, чертежей и сметных документов.
Срок выполнения проекта устанавливают 16-24 месяца. Сюда включаются сроки на выполнение работ по выбору площадки для строительства завода, проведение инженерных изысканий, разработку заданий на выполнение научно-исследовательских и конструкторских работ. После подтверждения проекта проводят разработку рабочей документации.
Эту вторую стадию проектирования разрабатывают на основе утвержденного проекта.
В процессе подготовки рабочей документации на строительство отдельных объектов проводят расчеты технологического, конструкторского и планировочного характера, разрабатывают дополнительные схемы, выполняют сводные чертежи и приводят их обоснование, то есть составляют пояснительную записку, которая вместе с комплексом рабочих чертежей представляет собой рабочий проект данного объекта.
В первой стадии (проекте) представлены проектные решения, выражающие лишь принципиальную характеристику и не могут являться технической документацией, по которой осуществляется строительство.
Проектные решения конкретизируются и представляются в виде рабочих чертежей, которые выражают идею создания нового цеха, агрегата, здания, сооружения, коммуникаций и содержат графическое изображение конструктивных планировочных и архитектурно-строительных технических решений проекта.
Для строительства отдельных объектов выполняют следующие виды рабочих документов:
Основное назначение рабочей документации состоит в том, чтобы уточнить генеральный план застройки, обеспечить полную увязку строительных конструкций с габаритами производственного оборудования и фундаментами под них по уточненным данным геологических и гидрогеологических исследований, а также с устройствами по санитарной технике, энергетике и т.п.
В строительной части проекта детально разбирают металлические, железобетонные, каменные и деревянные конструкции зданий со спецификациями и выборками материалов.
При этом в зависимости от сложности объекта выполняют от нескольких сотен до нескольких тысяч рабочих чертежей.
По объектам строительства обязательно составляют технико-экономические показатели на единицу измерения: на 1 м3 объема здания, на единицу массы оборудования, 1 м длины трубопроводов и наружных коммуникаций. Это дает возможность сравнивать различные варианты строительства по стоимости для оценки принятых решений.
Обычно разработку рабочей документации начинают за год до начала строительства и завершают вместе с окончанием строительства объекта.
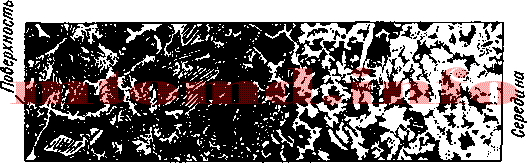
Цементация – химико-термическая обработка, заключающаяся в диффузионном насыщении поверхностного слоя атомами углерода при нагреве до температуры 900…950 oС. Цементации подвергают стали с низким содержанием углерода (до 0,25 %). Нагрев изделий осуществляют в среде, легко отдающей углерод. Подобрав режимы обработки, поверхностный слой насыщают углеродом до требуемой глубины.
Глубина цементации (h) – расстояние от поверхности изделия до середины зоны, где в структуре имеются одинаковые объемы феррита и перлита ( h = 1…2 мм).
Степень цементации – среднее содержание углерода в поверхностном слое (обычно, не более 1,2 %).
Более высокое содержание углерода приводит к образованию значительных количеств цементита вторичного, сообщающего слою повышенную хрупкость.
На практике применяют цементацию в твердом и газовом карбюризаторе (науглероживающей среде).
Участки деталей, которые не подвергаются цементации, предварительно покрываются медью (электролитическим способом) или глиняной смесью.
Почти готовые изделия, с припуском под шлифование, укладывают в металлические ящики и пересыпают твердым карбюризатором. Используется древесный уголь с добавками углекислых солей ВаСО3, Na2CO3в количестве 10…40 %. Закрытые ящики укладывают в печь и выдерживают при температуре 930…950 oС.
За счет кислорода воздуха происходит неполное сгорание угля с образованием окиси углерода (СО), которая разлагается с образованием атомарного углерода по реакции:
2CO -> CO2 + Cат
Образующиеся атомы углерода адсорбируются поверхностью изделий и диффундируют вглубь металла.
Недостатками данного способа являются:
Способ применяется в мелкосерийном производстве.
Процесс осуществляется в печах с герметической камерой, наполненной газовым карбюризатором. Атмосфера углеродосодержащих газов включает азот, водород, водяные пары, которые образуют газ-носитель, а также окись углерода, метан и другие углеводороды, которые являются активными газами.
Глубина цементации определяется температурой нагрева и временем выдержки.
Преимущества способа:
Способ применяется в серийном и массовом производстве.
 На поверхности изделия образуется слой заэвтектоидной стали, состоящий из перлита и цементита. По мере удаления от поверхности, содержание углерода снижается и следующая зона состоит только из перлита. Затем появляются зерна феррита, их количество, по мере удаления от поверхности увеличивается. И, наконец, структура становится отвечающей исходному составу.
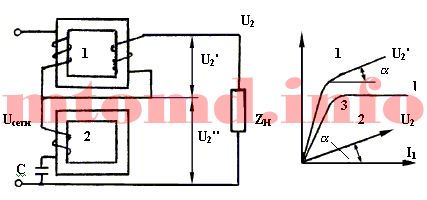
Для стабилизации напряжения в устройствах небольшой мощности (до 5 кВт) применяются электромагнитные стабилизаторы.
Электромагнитные стабилизаторы напряжения делятся на два типа:
Рассмотрим работу феррорезонансного стабилизатора напряжения.
Он состоит из реактивной катушки 1, сердечник которой при заданном диапазоне напряжений U1 работает в состоянии магнитного насыщения, конденсатора С и автотрансформатора 2 магнитопровод которого не насыщен (рисунок).
Обмотка автотрансформатора включена таким образом, чтобы напряжение на выходе стабилизатора U2 было равно разности
U2 = U2′ — U2″, где
U2″ — напряжение на выходе автотрансформатора;
U2′ — напряжение на выходах реактивной катушки.
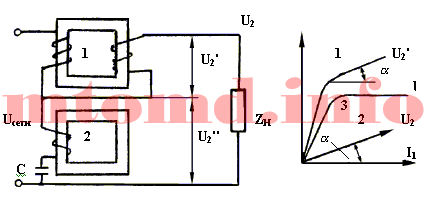 Напряжение U2′ благодаря явлению феррорезонанса имеет резко нелинейную зависимость от тока I1 (кривая 1). Напряжение на выходе автотрансформатора U2″ в виду насыщенного состояния его магнитопровода пропорционально току I1 (кривая 2).
Если параметры автотрансформатора и реактивной катушки подобраны таким образом, что наклон кривой 1 к оси абсцисс в области магнитного насыщения равен наклону кривой 2, то разность U2′ — U2″ = const. В этом случае напряжение на выходе не зависит от тока I1 (кривая 3) и, следовательно, от напряжения U1.

