Лазерная резка металла на сайте производства представляет собой высокоточный метод раскроя листовых и профильных заготовок с помощью сфокусированного луча. Технология позволяет получать кромки с минимальной шероховатостью и отклонением по геометрии в пределах десятых долей миллиметра. Промышленные предприятия выбирают этот способ за универсальность, скорость и возможность автоматизации.
Современные установки работают с углеродистой и нержавеющей сталью, алюминием, латунью, медью и титаном. Для каждого материала подбираются мощность излучения, тип газа и скорость подачи. Грамотная настройка параметров определяет качество реза и экономическую эффективность производства.
Принцип работы и основные типы оборудования
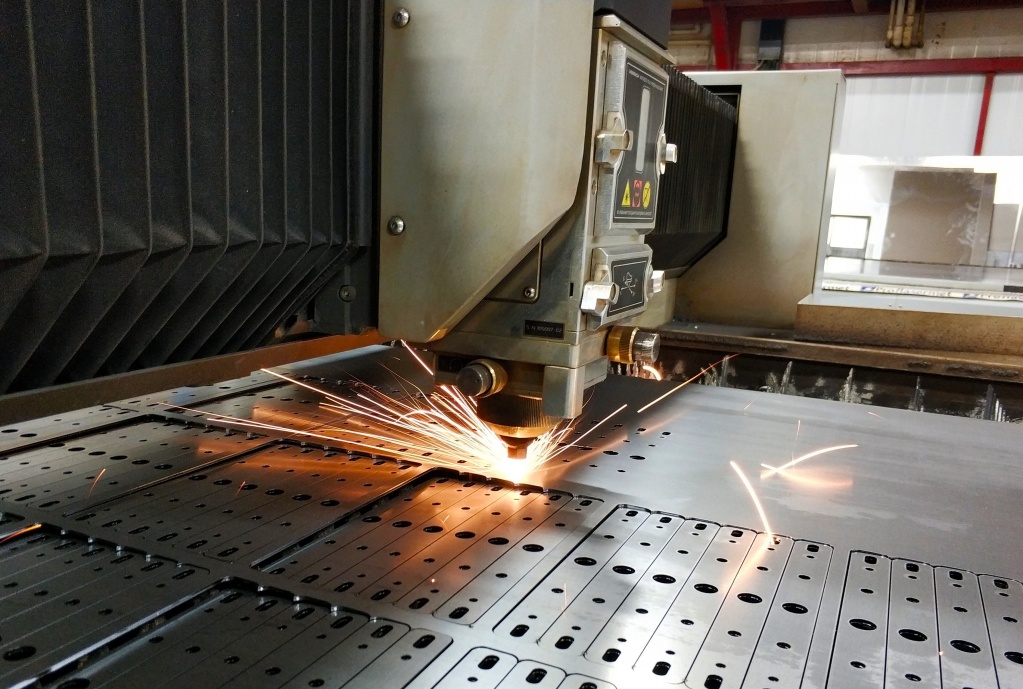
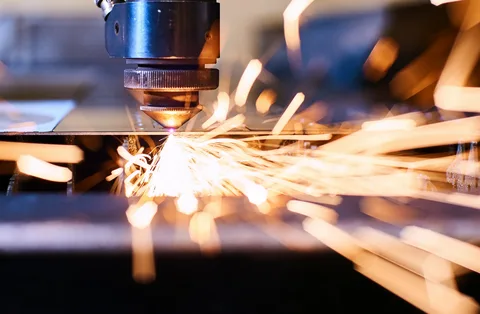
Физическая основа процесса — направленный монохроматический луч, который фокусируется линзой в пятно диаметром менее 0,3 мм. В зоне контакта металл плавится или испаряется, а поток газа удаляет продукты разрушения. Перемещение луча или заготовки формирует контур детали согласно управляющей программе.
На рынке представлены волоконные, CO₂ и твердотельные лазеры. Волоконные модели доминируют в обработке металлов благодаря высокому КПД и компактности. CO₂-установки чаще применяются для неметаллов, хотя сохраняют позиции в резке толстых сталей.
«Волоконные лазеры мощностью от 6 кВт сегодня закрывают до 80% задач по раскрою конструкционных сталей толщиной до 25 мм», — отмечают специалисты по металлообработке.
Ключевые преимущества технологии
Бесконтактный способ обработки исключает механический износ инструмента и деформацию тонкостенных деталей. Высокая концентрация энергии обеспечивает узкую зону термического влияния, что критично для ответственных конструкций.
- Точность позиционирования до ±0,05 мм и повторяемость контура;
- Скорость раскроя тонколистовой стали до 40 м/мин;
- Минимальная ширина реза — от 0,1 мм для тонких листов;
- Возможность обработки сложных контуров без дополнительной мехобработки.
Автоматизация загрузки и выгрузки позволяет организовать работу в две-три смены с минимальным участием оператора. Интеграция с CAD/CAM-системами сокращает сроки подготовки производства.
Материалы и параметры настройки
Для углеродистых сталей применяется кислородная резка, обеспечивающая чистые кромки на толщинах до 20–25 мм. Нержавеющие стали и алюминий обрабатываются с азотом для предотвращения окисления. Латунь и медь требуют повышенной мощности из-за высокой отражательной способности.
Качество реза оценивается по шероховатости кромки, ширине зоны термического влияния и наличию грата. Оператор регулирует фокусное расстояние, давление газа и скорость, ориентируясь на справочные таблицы и результаты пробных резов.
| Материал | Толщина, мм | Газ | Мощность, кВт |
|---|---|---|---|
| Углеродистая сталь | 1–20 | Кислород | 2–12 |
| Нержавеющая сталь | 0,5–15 | Азот | 3–10 |
| Алюминий | 0,5–12 | Азот | 3–12 |
«Правильный подбор газа и фокуса снижает образование грата на 60% и продлевает ресурс сопла», — подчёркивают технологи сервисных служб.
Практические решения для повышения эффективности
Организация раскроя начинается с оптимизации карт раскладки: плотное размещение деталей уменьшает отходы листа на 5–12%. Важно учитывать направление реза и последовательность контуров, чтобы избежать тепловых деформаций.
- Провести аудит парка оборудования и определить узкие места по мощности и скорости;
- Внедрить систему вложенного раскроя с учётом остатков листа;
- Настроить регламент обслуживания оптики и сопел — проверка каждую смену;
- Обучить операторов работе с параметрами для новых марок сталей;
- Автоматизировать учёт расхода газа и электроэнергии на единицу продукции.
Регулярная юстировка оптического тракта и контроль чистоты линз предотвращают падение мощности и брак. Для тонколистовых задач целесообразно использовать азот высокой чистоты — это улучшает качество кромки под сварку и покраску.
Безопасность и типичные ошибки
Лазерное излучение требует защиты глаз и кожи, а также экранирования рабочей зоны. Вентиляция удаляет продукты горения и мелкодисперсную пыль. Персонал проходит инструктаж по работе с высоким напряжением и баллонами с газом.
- Игнорирование чистоты защитных стёкол ведёт к перегреву оптики;
- Неверный фокус провоцирует грат и широкий рез;
- Экономия на газе снижает качество кромки и скорость процесса;
- Отсутствие планового ТО увеличивает простои оборудования.
«До 40% внеплановых остановок станков связаны не с поломкой лазера, а с загрязнением оптики и неверными параметрами резки», — констатируют инженеры технической поддержки.
Соблюдение регламентов и обучение персонала окупаются стабильностью качества и предсказуемым ресурсом оборудования. Для новых заказов полезно выполнять пробный рез и фиксировать параметры в технологической карте.