ТРЕНДОВЫЕ НОВОСТИ
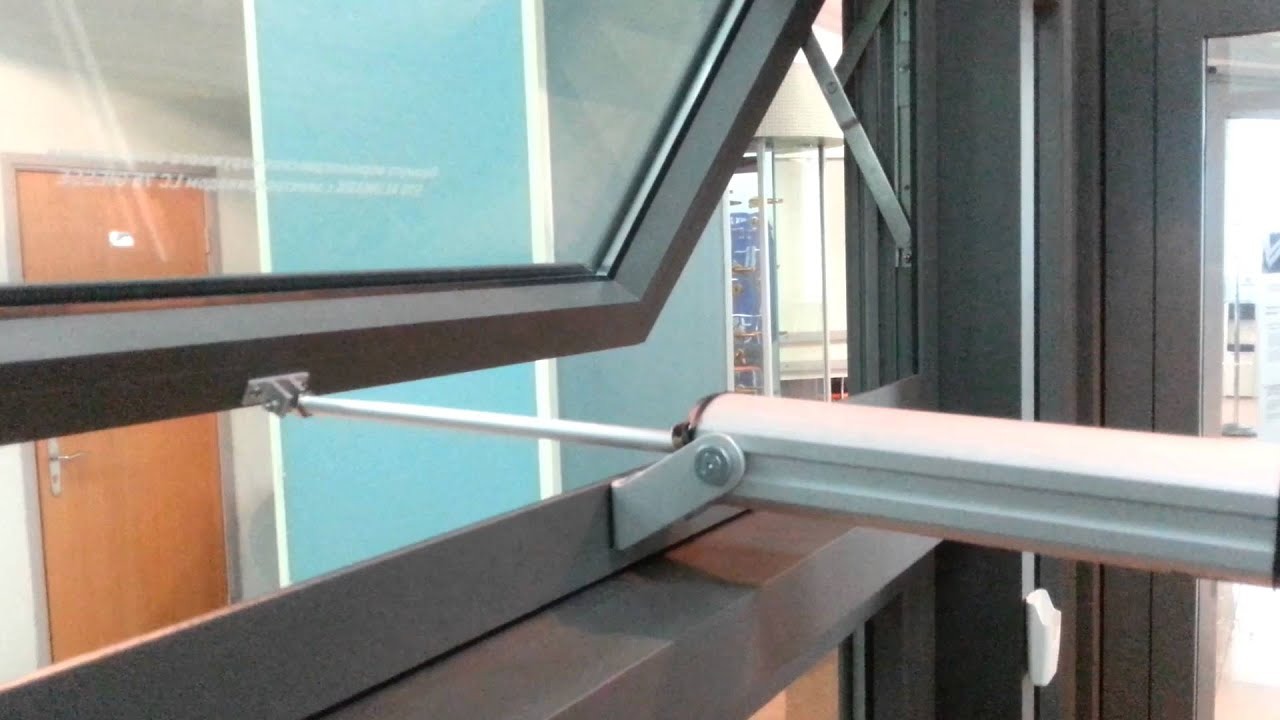
В динамично развивающемся мире технологий, электроприводы для окон занимают особое место, трансформируя наши представления о комфорте и функциональности жилого пространства. Это уже не просто устройства для автоматического открывания и закрывания, а интеллектуальные системы, способные интегрироваться в сложные комплексы управления зданием, повышая энергоэффективность и безопасность. В этой статье мы разберемся почему стоит электропривод окна купить, рассмотрим их ключевые преимущества, разнообразие типов, критерии выбора, нюансы монтажа и эксплуатации, а также предоставим экспертные советы по приобретению и техническому обслуживанию. Мы исследуем, как эти инновационные устройства влияют на микроклимат помещений, обеспечивают повышенный уровень безопасности и открывают новые возможности для создания «умного дома». Выбор электропривода для окна – это инвестиция в будущее вашего дома, в ваш комфорт и благополучие.

Интеллектуальные оконные системы: Электроприводы, меняющие представление о комфорте
Современные электроприводы для окон предлагают значительно больше, чем просто автоматическое открывание и закрывание. Они обеспечивают:
Электроприводы нового поколения – это не просто устройства, это инвестиции в ваш комфорт, безопасность и благополучие.
Современный рынок предлагает широкий выбор электроприводов для окон, каждый из которых предназначен для решения определенных задач:
Выбор подходящего типа электропривода зависит от ваших индивидуальных потребностей, типа окон и дизайнерских предпочтений.
При выборе электропривода для окна важно учитывать следующие ключевые критерии:
Тщательный анализ этих критериев поможет вам избежать ошибок при выборе и приобрести электропривод, который прослужит вам долгие годы.
Для обеспечения надежной и долговечной работы электропривода важно соблюдать следующие рекомендации:
гулярно проводите техническое обслуживание: Проверяйте состояние привода, смазывайте подвижные части, очищайте от пыли и грязи.
Следуя этим простым рекомендациям, вы сможете продлить срок службы вашего электропривода и избежать дорогостоящих поломок.
При выборе поставщика электроприводов для окон обращайте внимание на следующие факторы:
Выбор надежного поставщика – это гарантия качества продукции и профессионального сервиса.
Современные электроприводы для окон – это не просто технологическое новшество, это инвестиции в ваш комфорт, безопасность и экономию. Они позволяют создать интеллектуальную систему управления окнами, которая адаптируется к вашим потребностям и обеспечивает оптимальный микроклимат в помещении. Сделайте свой дом более современным, функциональным и энергоэффективным с помощью электроприводов для окон.
Биллетирование – превращение слитка в болванку или заготовку: включает сбивку ребер и устранение конусности. Обжатие при биллетировании составляет 5…20 %. Проковка слитка предназначена для обжатия металла в углах слитка с целью предварительного деформирования литой структуры – дендритов, которые имеют стыки в этих углах. Биллетирование способствует заварке воздушных пузырей и других подкорковых дефектов литой структуры, созданию пластичного поверхностного слоя металла, благоприятно влияющего на дальнейшую деформацию. После биллетирования производят обрубку донной части слитка.
Рубка – применяется для отделения от основной заготовки негодных частей или для разделения заготовки на части. Рубка производится в холодном и горячем состоянии. В холодном состоянии рубят тонкие и узкие полосы и прутки сечением 15…20 мм. Более толстые заготовки нагревают.
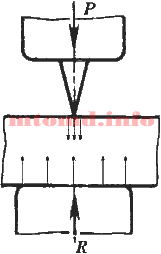
Схема рубки основана на действии деформирующей силы на малую площадь соприкосновения инструмента с заготовкой, а реакция этой силы со стороны нижней части распределена по большой поверхности заготовки, и пластической деформации здесь не возникает.

В зависимости от габаритов и формы заготовок используют способы рубки:
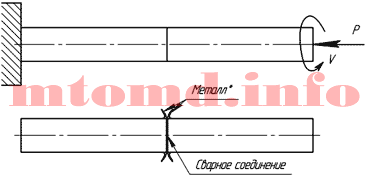
Сварка трением является разновидностью сварки давлением, при которой механическая энергия, подводимая к одной из свариваемых деталей, преобразуется в тепловую; при этом генерирование теплоты происходит непосредственно в месте будущего соединения.
Процесс образования сварного соединения:

Теплота может выделяться при вращении одной детали относительно другой (рисунок 2, позиция а) или вставки между деталями (рисунок 2, позиции б, в), при возвратно-поступательном движении деталей в плоскости стыка с относительно малыми амплитудами Д и при звуковой частоте (рисунок 2, позиция г). Детали при этом прижимаются постоянным или возрастающим во времени давлением Р. Сварка завершается осадкой и быстрым прекращением вращения.

В зоне стыка при сварке протекают следующие процессы. По мере увеличения частоты вращения свариваемых заготовок при наличии сжимающего давления происходит притирка контактных поверхностей и разрушение жировых пленок, присутствующих на них в исходном состоянии. Граничное трение уступает место сухому. В контакт вступают отдельные микровыступы, происходит их деформация и образование ювенильных участков с ненасыщенными связями поверхностных атомов, между которыми мгновенно формируются металлические связи и немедленно разрушаются вследствие относительного движения поверхностей.
Этот процесс происходит непрерывно и сопровождается увеличением фактической площади контакта и быстрым повышением температуры в стыке. При этом снижается сопротивление металла деформации, и трение распространяется на всю поверхность контакта. В зоне стыка появляется тонкий слой пластифицированного металла, выполняющего роль смазочного материала, и трение из сухого становится граничным.
Под действием сжимающего усилия происходит вытеснение металла из стыка и сближение свариваемых поверхностей (осадка). Контактные поверхности оказываются подготовленными к образованию сварного соединения: металл в зоне стыка обладает низким сопротивлением высокотемпературной деформации, оксидные пленки утонены, частично разрушены и удалены в грат, соединяемые поверхности активированы. После торможения, когда частота вращения приближается к нулю, наблюдается некоторое понижение температуры металла в стыке за счет теплоотвода. Осадка сопровождается образованием металлических связей по всей поверхности.
Сваривать стержни диаметром более 200 мм нецелесообразно, потому что для реализации этого процесса потребовались бы машины с двигателями мощностью ~ 500 кВт при скорости вращения ~2 с-1 и с осевым усилием более 3 * 10б Н. Сооружение такой машины и ее эксплуатация были бы настолько дорогими, что не окупили бы выгоды, которую может дать сварка трением.
Не удается сварить даже в лабораторных условиях и стержни диаметром менее 3,5 мм, для которых нужна установка со скоростью вращения шпинделя ~ 200 с-1 и сложным устройством для осуществления мгновенного его торможения.
Расчеты и опыт практического применения сварки трением показывают, что ее пока целесообразно применять для сварки деталей диаметром от 6 до 100 мм. Наиболее эффективно применение сварки трением для изготовления режущего инструмента при производстве составных сварно-кованых, сварно-литых или сварно-штампованных деталей. Она оказывается незаменимой при соединении трудносвариваемых или вовсе не сваривающихся другими способами разнородных материалов, например стали с алюминием, аустенитных сталей с перлитными. Эффективно применение сварки трением и для соединения пластмассовых заготовок.
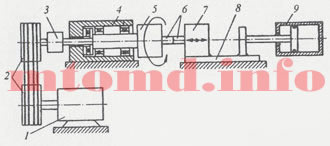
Машины для сварки трением обычно содержат следующие основные узлы (рисунок 3): привод вращения 1 шпинделя с ременной передачей 2; фрикционную муфту 3 для сцепления шпинделя с приводным устройством; тормоз 4 для торможения шпинделя; два зажима для крепления свариваемых заготовок 7; переднюю бабку 5 со шпинделем, несущим на себе вращающийся зажим 6; заднюю бабку 8 с неподвижным зажимом; пневматические или гидравлические цилиндры 9, обеспечивающие создание необходимого рабочего (осевого) давления машины; пневматическую, пневмогидравлическую или гидравлическую схему управления силовым приводом машины; шкаф управления.
 В большинстве машин в состав привода вращения входят трехфазный асинхронный электродвигатель, клиноременная передача с зубчатым ремнем. В машинах для микро- и прецизионной сварки, шпиндель которых должен развивать очень высокую частоту вращения (80-650 с-1), в качестве привода применяются пневматические турбинки, которые характеризуются быстрым разгоном и торможением, позволяют обходиться без передачи при помощи непосредственного сочленения вала со шпинделем машины.
 а — промежуточный вал коробки передач автомобиля; б — карданный вал тяжёлого грузового автомобиля; в — карданный вал автомобиля «Форд»; г — коническое зубчатое колесо с удлинённой ступицей; д — вал рулевого управления легкового автомобиля; е — гладкие и резьбовые калибры
Мировой опыт применения сварки трением позволяет сделать вывод, что этот вид сварки — один из наиболее интенсивно развивающихся технологических процессов, особенно в странах с высоким уровнем развития промышленности.

Простейшим усилителем мощности является обычный генератор постоянного тока с независимым возбуждением. Коэффициент усиления машины определяется отношением тока, протекающего в обмотке якоря, к току возбуждения:
 В таком исполнении коэффициент усиления равен порядка 15 — 30.
Усилительную способность генератора можно увеличить, если использовать каскадную схему включения генераторов. В этом случае с выхода первого генератора подключается обмотка возбуждения второго, а выход со второго генератора будет превышать по мощности вход первого в 1000 и более раз. Каскадная схема применяется редко из-за своей громоздкости и дороговизны. Чаще используют так называемые электромашинные усилители (ЭМУ).
Конструктивно электромашинный усилитель представляет собой коллекторную машину постоянного тока с независимым возбуждением, имеющую два комплекта щеток (продольные 1-1′ и поперечные 2-2′).

Ток, протекающий по обмотке возбуждения Iв, создает продольный магнитный поток Фd, направленный по оси полюсов машины. При вращении якоря на поперечных щетках 2-2′ появляется ЭДС Е2 = С n Фd Так как они замкнуты накоротко, то в обмотке якоря появляется большой ток I2. Этот ток создает в обмотке якоря сильное поперечное магнитное поле реакции якоря Фq, неподвижное в пространстве и направленное по оси щеток 2-2′. Под действием магнитного потока Фq в якорной обмотке между щетками 1-1′ возникает ЭДС Е1 = С n Фq>>Е2, так как Фq>>Фd. При подключении к щеткам 1-1′ нагрузки Rн в цепи потечет ток Iя превышающий ток Iв в десятки тысяч раз. Электромашинные усилители применяют для автоматического управления мощными электродвигателями.
Время и затраты на технологические операции ТО являются важнейшим критерием эффективности в рамках заданной программы выпуска.
Программа выпуска — перечень изготавливаемых или ремонтируемых деталей с указанием объема выпуска по каждому наименованию за планируемый период выпуска.
Объем выпуска — количество изделий определенного наименования, типоразмера и исполнения, изготавливаемые предприятием в течение планируемого срока. Объем выпуска определяет структуру технологического процесса ТП.
Производственные мощности — максимально возможный объем выпуска в 1 ед. времени.
Для осуществления технологического процесса необходимо уметь рассчитывать затраты времени на работу оборудования и рабочих. Интервал времени от начала и до конца периодически повторяющихся технологических операций, независимо от количества одновременно изготавливаемых или ремонтируемых изделий — цикл технологической операции (ТО).
Штучное время — интервал времени, равный отношению цикла ТО к числу одновременно изготавилваемых или ремонтируемых изделий.
Для неавтоматизированного производства штучное время определяется так:
tш = tоп + tв + tобс + tп, где
tоп — операционное время — время, затрачиваемое непосредственно на изменение размеров, формы и свойств;
tв — вспомогательное время — время, затрачиваемое на выполнение приемов, которые необходимы для последующего изменения состояния предмета труда (установ, крепление, снятие, подвод-отвод интсрумента, измерение, управление механизмами и др.);
tобс — время обслуживания рабочего места — время, затрачиваемое исполнителем на поддержание СТО в работоспособном состоянии, а также на уход за ними и рабочим местом.
tобс = tт + tорг, где
tт — время технического обслуживания — смена затупившегося инструмента, его настройка и наладка.
tорг — подготовка рабочего места, его уборка, смазка механизмов при необходимости.
tп — время на личные потребности — время на дополнительный отдых.
Норма времени — строго регламентированное время на выполнение определенного объема работ в условиях конкретного производства одним или несколькими исполнителями соответствующей квалификации.
Норма выработки — величина обратная норме времени — число изделий, изготавливаемое за 1 ед. времени.
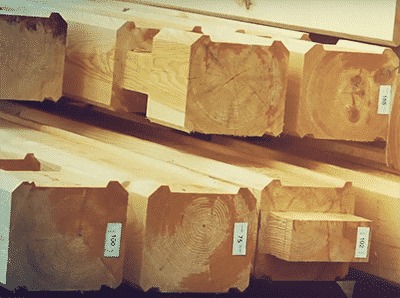
В Санкт-Петербурге и Ленинградской области компания MIX-Лес зарекомендовала себя как надежный производитель и поставщик высококачественных пиломатериалов. Имея собственное производство, оснащенное современным оборудованием, MIX-Лес предлагает широкий ассортимент продукции, отвечающей самым строгим требованиям. От доски обрезной и бруса до вагонки и террасной доски – здесь можно найти все необходимое для строительства, отделки и благоустройства. Преимущества работы напрямую с производителем очевидны: контроль качества на каждом этапе, гибкая ценовая политика, возможность изготовления нестандартных размеров и индивидуальный подход к каждому клиенту. MIX-Лес – это не просто продажа пиломатериалов, это комплексный подход, включающий консультации специалистов, помощь в выборе оптимального решения и оперативную доставку по СПб и области, посетите сайт https://mixles.ru/ и убедитесь сами. Выбирая MIX-Лес, вы выбираете надежность, качество и экономию.

MIX-Лес: Пиломатериалы от Производителя в СПб – Гарантия Качества и Выгоды
Ключевым преимуществом MIX-Лес является наличие собственного производственного комплекса, что позволяет осуществлять строгий контроль качества на каждом этапе производства – от отбора сырья до упаковки готовой продукции. Используемое сырье – отборная древесина хвойных пород, закупаемая у проверенных поставщиков, что гарантирует высокие эксплуатационные характеристики пиломатериалов. Производственный процесс включает в себя несколько этапов: распиловку бревен, сушку пиломатериалов, обработку антисептиками и антипиренами, а также сортировку и упаковку. Каждый этап тщательно контролируется квалифицированными специалистами, что исключает возможность брака и обеспечивает соответствие продукции заявленным стандартам. Сушка пиломатериалов производится в современных сушильных камерах, что позволяет достичь оптимальной влажности древесины, предотвращая ее деформацию и растрескивание в процессе эксплуатации. Благодаря собственному производству, MIX-Лес гарантирует высокое качество пиломатериалов и предлагает конкурентоспособные цены.
MIX-Лес предлагает широкий ассортимент пиломатериалов собственного производства, способный удовлетворить потребности как частных лиц, так и крупных строительных организаций. Основные виды продукции включают:
MIX-Лес постоянно расширяет свой ассортимент, предлагая клиентам новые и инновационные решения для строительства и отделки. Все пиломатериалы соответствуют ГОСТам и ТУ, что подтверждается соответствующими сертификатами.
Приобретение пиломатериалов непосредственно у производителя, каким и является MIX-Лес, дает ряд неоспоримых преимуществ:
Работая с MIX-Лес, вы получаете надежного партнера, готового предложить качественные пиломатериалы по выгодным ценам и обеспечить высокий уровень сервиса.
Производственный комплекс MIX-Лес оснащен современным оборудованием ведущих мировых производителей, что обеспечивает высокую точность распиловки, сушки и обработки пиломатериалов. В частности, используются ленточные пилорамы, позволяющие получать пиломатериалы с минимальными отклонениями по размерам, сушильные камеры конвекционного типа, обеспечивающие равномерную сушку древесины, и строгальные станки, придающие пиломатериалам гладкую и ровнимизировать отходы производства и более рационально использовать древесное сырье, что соответствует принципам экологической ответственности.
Производственный процесс на MIX-Лес состоит из нескольких последовательных этапов:
Строгое соблюдение технологического процесса и контроль качества на каждом этапе позволяют MIX-Лес гарантировать высокое качество пиломатериалов и их соответствие заявленным характеристикам.
Компания MIX клиентам по запросу. MIX-Лес сотрудничает с независи, будут соответствовать заявленным характеристикам и прослужат долгие годы.
MIX-Лес предлагает выгодные условия сотрудничества как для крупных строительных организаций, так и для частных лиц, занимающихся строительством или ремонтом. Строительным организациям предоставляются специальные скидки и индивидуальные условия поставки. MIX-Лес готов обеспечить стабильные поставки пиломатериалов в любых объемах и в кратчайшие сроки. Для частных лиц действуют гибкая система скидок и возможность получения консультации от специалистов компании. MIX-Лес оказывает помощь в выборе оптимального решения для каждого конкретного случая и предоставляет подробную информацию о характеристиках и применении пиломатериалов. Компания организует доставку пиломатериалов по Санкт-Петербургу и Ленинградской области, а также предоставляет возможность самовывоза со склада. MIX-Лес стремится к долгосрочному и взаимовыгодному сотрудничеству с каждым клиентом и гарантирует высокий уровень сервиса и индивидуальный подход.
В заключение, MIX-Лес – это надежный производитель и поставщик высококачественных пиломатериалов в Санкт-Петербурге и Ленинградской области. Собственное производство, оснащенное современным оборудованием, строгий контроль качества на каждом этапе, широкий ассортимент продукции, выгодные цены и высокий уровень сервиса – все это делает MIX-Лес вашим надежным партнером в мире пиломатериалов. Выбирая MIX-Лес, вы выбираете качество, надежность и экономию. Компания постоянно совершенствует свою продукцию и услуги, чтобы удовлетворить самые высокие требования клиентов. MIX-Лес готов предложить индивидуальные решения для каждого конкретного случая и обеспечить стабильные поставки пиломатериалов в любых объемах и в кратчайшие сроки. Доверьтесь профессионалам, и ваш проект будет реализован успешно и в срок. MIX-Лес – это гарантия качества и уверенность в результате.
В уравнении вращающего момента асинхронного двигателя единственным переменным параметром является скольжение S. Зависимость М=f(S) получило название механической характеристики асинхронного двигателя (рисунок).
В момент пуска двигателя, когда n2=0, скольжение S=1, тогда:
Под действием пускового момента Mn ротор придет во вращение. В дальнейшем скольжение будет уменьшаться, а вращающий момент увеличиваться. При скольжении Sкр он достигает максимального значения Mmax.. Величина критического скольжения:
Тогда, подставив его значение в формулу для М, получим:
Дальнейший разгон двигателя будет сопровождаться уменьшением скольжения и, вместе с тем уменьшением вращающего момента. Равновесие наступит, когда величине вращающего момента будет противостоять тормозной момент, вызванный нагрузкой.
При номинальной нагрузке будут номинальный вращающий момент Мн и номинальное скольжение Sн.
Отношение максимального момента к номинальному называется перегрузочной способностью асинхронного двигателя:
Обычно она составляет величину от 1,7 до 2,5.
Отношение пускового момента к номинальному называется кратностью пускового момента асинхронного двигателя:
Ковкий чугун получают отжигом белого доэвтектического чугуна. Хорошие свойства у отливок обеспечиваются, если в процессе кристаллизации и охлаждения отливок в форме не происходит процесс графитизации. Чтобы предотвратить графитизацию, чугуны должны иметь пониженное содержание углерода и кремния.
Диаграмма железо-графит. Диаграмма состояния железо-графит.
Ковкие чугуны содержат: углерода – 2,4…3,0 %, кремния – 0,8…1,4 %, марганца – 0,3…1,0 %, фосфора – до 0,2 %, серы – до 0,1 %.
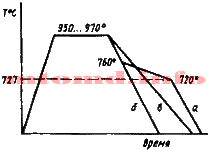
 Отливки выдерживаются в печи при температуре 950…1000оС в течении 15…20 часов. Происходит разложение цементита:
Fe3C -> Feγ (C) + C
Классификация чугунов. Маркировка чугунов.
Структура после выдержки состоит из аустенита и графита (углерод отжига). При медленном охлаждении в интервале 760…720oС, происходит разложение цементита, входящего в состав перлита, и структура после отжига состоит из феррита и углерода отжига (получается ферритный ковкий чугун).
При относительно быстром охлаждении (режим б, рисунок) вторая стадия полностью устраняется, и получается перлитный ковкий чугун.
Структура чугуна, отожженного по режиму в, состоит из перлита, феррита и графита отжига (получается феррито-перлитный ковкий чугун).
Отжиг является длительной 70…80 часов и дорогостоящей операцией. В последнее время, в результате усовершенствований, длительность сократилась до 40 часов.
Различают 7 марок ковкого чугуна: три с ферритной (КЧ30–6) и четыре с перлитной (КЧ65–3) основой (ГОСТ 1215).
По механическим и технологическим свойствам ковкий чугун занимает промежуточное положение между серым чугуном и сталью. Недостатком ковкого чугуна по сравнению с высокопрочным (см. Высокопрочный чугун. Высокопрочный чугун с шаровидным графитом. Состав высокопрочного чугуна.) является ограничение толщины стенок для отливки и необходимость отжига.
Отливки из ковкого чугуна применяют для деталей, работающих при ударных и вибрационных нагрузках. Из ферритных чугунов изготавливают картеры редукторов, ступицы, крюки, скобы, хомутики, муфты, фланцы. Из перлитных чугунов, характеризующихся высокой прочностью, достаточной пластичностью, изготавливают вилки карданных валов, звенья и ролики цепей конвейера, тормозные колодки.
Механические свойства металлов. Механические свойства сталей. Механические свойства сплавов.
Обозначаются индексом КЧ (высокопрочный чугун) и двумя числми, первое из которых показывает значение предела прочности, умноженное на 10-1, а второе – относительное удлинение — КЧ30-6.
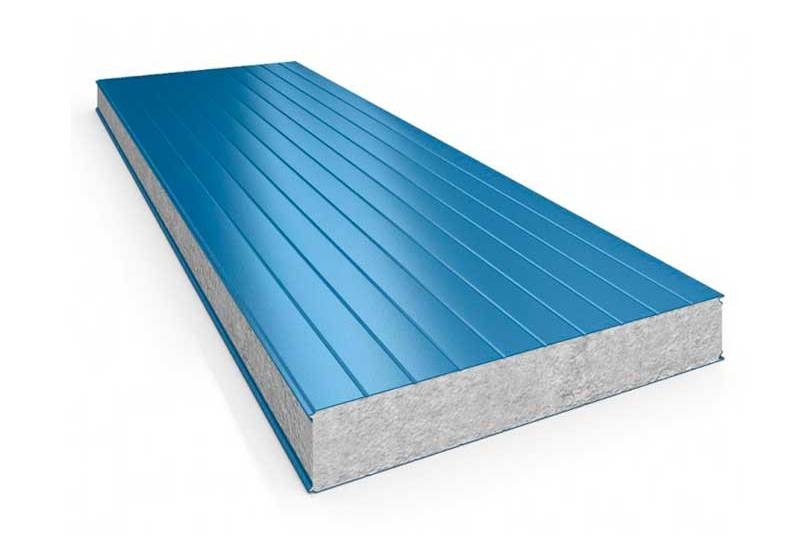
Производство сэндвич-панелей – это высокотехнологичный процесс, позволяющий создавать современные строительные материалы, обладающие высокими теплоизоляционными свойствами, прочностью и долговечностью. Благодаря своей универсальности и простоте монтажа, сэндвич-панели широко используются в строительстве промышленных зданий, складов, торговых центров, спортивных сооружений, а также в жилищном строительстве. В отличие от традиционных строительных материалов, сэндвич-панели позволяют значительно сократить сроки строительства, снизить затраты на отопление и обеспечить комфортный микроклимат внутри помещений. Данная статья – подробный обзор производства сэндвич-панелей, раскрывающий используемые технологии, материалы, оборудование, методы контроля качества, особенности применения в различных климатических условиях, а также перспективы развития этого направления. Откройте для себя мир современных строительных материалов!

Технологии быстрого строительства: производство сэндвич-панелей – от выбора сырья до контроля качества, применение в различных климатических условиях и перспективы развития
Существует два основных метода производства сэндвич-панелей:
Основные компоненты сэндвич-панелей:
Основные типы оборудования, используемые в производстве сэндвич-панелей:
На каждом этапе производства сэндвич-панелей осуществляется контроль качества:
Сэндвич-панели обладают рядом преимуществ и недостатков:
Сэндвич-панели могут использоваться в различных климатических условиях:
На рынке сэндвич-панелей наблюдаются следующие тенденции:
Производство сэндвич-панелей – это перспективное направление, которое играет важную роль в развитии современного строительства. Благодаря своим преимуществам, сэндвич-панели будут все шире использоваться в различных отраслях, обеспечивая быстрое, экономичное и качественное строительство зданий и сооружений.
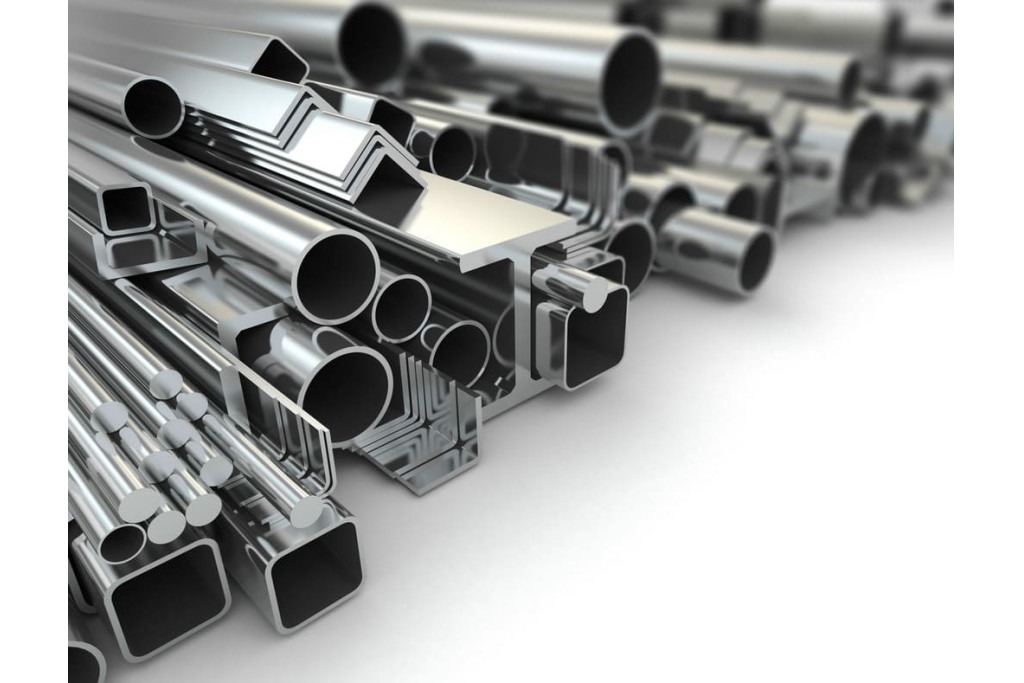
Металлопрокат – это основа современной промышленности, незаменимый материал в строительстве, машиностроении, энергетике и других отраслях. Широкий ассортимент видов и размеров металлопроката позволяет решать самые разнообразные инженерные задачи, обеспечивая прочность, надежность и долговечность конструкций. От качества металлопроката напрямую зависит безопасность и эффективность различных объектов, поэтому к его выбору необходимо подходить с особой ответственностью. В отличие от кустарного производства, современные производители металлопроката используют передовые технологии и строго контролируют качество на всех этапах производства. Данная статья – подробный обзор металлопроката, раскрывающий его основные виды, характеристики, области применения, критерии выбора надежного поставщика, стандарты качества, факторы, влияющие на долговечность, текущие тенденции рынка и перспективные инновации, рекомендуем посетить источник https://www.brokinvest.ru/. Выберите качественный металлопрокат для реализации своих проектов!

Основа современной промышленности: металлопрокат – виды, характеристики, применение, выбор поставщика и факторы, влияющие на качество и долговечность конструкций
Металлопрокат классифицируется по различным признакам:
При выборе металлопроката необходимо учитывать следующие характеристики:
Металлопрокат широко используется в различных отраслях промышленности:
При выборе поставщика металлопроката необходимо учитывать:
Рекомендуем связаться с ЗАО «ТФД «Брок-Инвест-Сервис и К» контакты которой вы найдёте по ссылке https://www.brokinvest.ru/contacts.
Качество металлопроката должно соответствовать требованиям стандартов:
На долговечность металлоконструкций влияют:
На рынке металлопроката наблюдаются следующие тенденции:
Если вам нужен металлопрокат в Москве, посетите:https://www.brokinvest.ru/city-moskva/metalloobrabotka
Перспективные инновации в производстве металлопроката:
Металлопрокат – это надежный материал, обеспечивающий прочность, долговечность и безопасность ваших проектов. Выбирайте качественный металлопрокат от проверенных поставщиков, и ваш успех гарантирован!

