ТРЕНДОВЫЕ НОВОСТИ
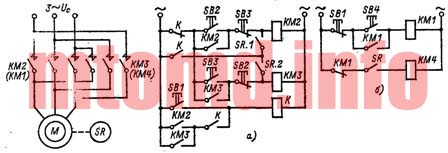
При управлении моментом при торможении противовключением асинхронного двигателя с короткозамкнутым ротором с контролем скорости применяется узел схемы, приведенный на рисунке 1. В качестве реле противовключения используется реле контроля скорости SR, укрепляемое на двигателе. Реле настраивается на напряжение отпадания, соответствующее скорости, близкой к нулю и равной (0,1 — 0,2) ωуст.
Схема используется для остановки двигателя с торможением противовключением в реверсивной (рис. 1, а) в в нереверсивной (рис. 1, б) схемах. Команда SR используется для отключения контакторов КМ2 или КМ3 и КМ4, отключающих обмотку статора от напряжения сети при скорости двигателя, близкой к нулю. При реверсировании двигателя команды SR не используются.
 Рис. 1: а — реверсивная схема; б — нереверсивная схема
Узел управления асинхронным двигателем с фазным ротором в режиме торможения противовключением с одной ступенью, состоящей из R1 и R2, приведен на рисунке 2. Управляющее реле противовключения KV, в качестве которого применяется, например, реле напряжения постоянного тока типа РЭВ301, которое подключено к двум фазам ротора через выпрямитель V. Реле настраивается на напряжение отпадания.
Часто для настройки реле KV используется дополнительный резистор R3. Схема в основном применяется при реверсировании асинхронных двигателей со схемой управления, приведенной на рисунке 2, а, но может использоваться и при остановке в нереверсивной схеме управления, приведенной на рисунке 2, б.
При пуске двигателя реле противовключения КV не включается и ступень противовключения резистора ротора R1 выводится сразу после подачи управляющей команды на пуск.
 Рис. 2: а — реверсивная схема; б — нереверсивная схема
В режиме противовключения после подачи команды на реверс (рис. 2, а) или остановку (рис. 2, б) скольжение электродвигателя повышается и происходит включение реле KV. Реле KV отключает контакторы КМ4 и КМ5 и тем самым вводит полное сопротивление R1 + R2 ротор двигателя.
В конце процесса торможения при скорости асинхронного двигателя, близкой к нулю и составляющей примерно 10 — 20 % установившейся начальной скорости ωпер = (0,1 — 0,2) ωуст, реле KV отключается, обеспечивая команду на отключение ступени противовключения R1 с помощью контактора КМ4 и на реверсирование электродвигателя в реверсивной схеме или команду на остановку электродвигателя в нереверсивной схеме.
В приведенных схемах в качестве управляющего устройства может применяться командоконтроллер и другие аппараты.

Потолочный плинтус, часто называемый также карнизом или фризом, играет значительную роль в создании гармоничного и завершенного облика любого интерьера. Этот элемент декора не только скрывает стык между стеной и потолком, но и является важным акцентом, подчеркивающим стиль помещения. Благодаря разнообразию материалов и форм, он может дополнить как классические, так и современные дизайнерские решения, придавая им законченный и эстетически привлекательный вид.
Общие сведения о процессе установки включают в себя выбор подходящего материала, который может быть изготовлен из полиуретана, пенополистирола, дерева или гипса, и инструментов, необходимых для работы. Процесс установки включает в себя подготовку поверхности, замеры, резку под нужным углом и крепление к поверхности с помощью клея, гвоздей или саморезов. Однако, несмотря на кажущуюся простоту, существует множество нюансов и потенциальных ошибок, которые могут существенно повлиять на конечный результат.
Одна из самых распространенных проблем — это выбор неподходящего типа для материала стен и потолка. Плинтусы бывают из различных материалов, включая полиуретан, полистирол, дерево и МДФ, и каждый из них имеет свои особенности. Например, деревянные могут быть не лучшим выбором для влажных помещений, в то время как полиуретановые могут хорошо справляться с изменениями влажности и температуры. Перед покупкой следует подобрать плинтус по материалам стен и потолка, а также по условиям конкретного помещения.
Еще одна частая ошибка — это неправильное измерение и резка. Точность является ключевым фактором при монтаже. Необходимо тщательно измерить длину стен и углы комнаты, чтобы плинтусы идеально соединялись в углах. Недостаточно точные измерения могут привести к зазорам между отрезками или к неаккуратным стыкам, что испортит внешний вид потолка. Кроме того, резка под неправильным углом может сделать установку более сложной и увеличить количество отходов материала. Использование стусла для резки под правильным углом и проверка сухой примерки отрезков перед окончательным монтажом помогут избежать этих проблем.
Поверхность должна быть чистой, сухой и ровной. Игнорирование этих требований может привести к плохому сцеплению клея с основанием, в результате чего плинтус быстро отстанет от стены или потолка.
При использовании клея также важно следовать инструкциям производителя и не экономить на материале. Использование некачественного или неподходящего клея может сказаться на долговечности конструкции. Кроме того, не следует наносить слишком много клея, так как это может привести к его выдавливанию за пределы плинтуса и образованию некрасивых пятен на поверхности.
Некорректное соединение углов — еще один нюанс, который может существенно снизить эстетическую привлекательность потолочного материала. Для идеального стыкования углов необходимо использовать специальные приспособления — угловые стусла, которые позволяют сделать точный и аккуратный рез. Стоит помнить, что углы помещения не всегда идеально ровные, и иногда требуется дополнительная подгонка.
Основные моменты, на которые следует обратить внимание при обработке стыков:
Внимание к мелочам и аккуратность во время работы являются залогом успешного результата. Избегая распространенных ошибок и следуя рекомендациям профессионалов, можно самостоятельно выполнить монтаж плинтуса, который будет радовать глаз и служить долгие годы. Не стесняйтесь обращаться за помощью к специалистам или использовать обучающие видео и инструкции, которые помогут вам избежать ошибок и добиться идеального вида вашего интерьера.
Сварка взрывом — сравнительно новый перспективный технологический процесс, позволяющий получать биметаллические заготовки и изделия практически неограниченных размеров из разнообразных металлов и сплавов, в том числе тех, сварка которых другими способами затруднена.
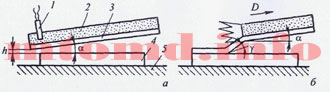
Сварка взрывом — процесс получения соединения под действием энергии, выделяющейся при взрыве заряда взрывчатого вещества (ВВ). Принципиальная схема сварки взрывом приведена на рисунке 1. Неподвижную пластину (основание) 4 и метаемую пластину (облицовку) 3 располагают под углом α = 2-16° на заданном расстоянии h = 2-3 мм от вершины угла. На метаемую пластину укладывают заряд ВВ 2. В вершине угла устанавливают детонатор 1. Сварка производится на опоре 5.
 а — до начала взрыва; б — на стадии взрыва
В современных процессах металлообработки взрывом применяют заряды ВВ массой от нескольких граммов до сотен килограммов. Большая часть энергии, выделяющейся при взрыве, излучается в окружающую среду в виде ударных волн, сейсмических возмущений, разлета осколков. Воздушная ударная волна — наиболее опасный поражающий фактор взрыва. Поэтому сварку взрывом производят на полигонах (открытых и подземных), удаленных на значительные расстояния от жилых и промышленных объектов, и во взрывных камерах.
После инициирования взрыва детонация распространяется поза-ряду ВВ со скоростью D нескольких тысяч метров в секунду.
Под действием высокого давления расширяющихся продуктов взрыва метаемая пластина приобретает скорость νH порядка нескольких сотен метров в секунду и соударяется с неподвижной пластиной под углом у, который увеличивается с ростом отношения νн/D. В месте соударения возникает эффект кумуляции — из зоны соударения выбрасывается с очень высокой скоростью кумулятивная струя, состоящая из металла основания и облицовки. Эта струя обеспечивает очистку свариваемых поверхностей в момент, непосредственно предшествующий их соединению. Со свариваемых поверхностей при обычно применяемых режимах сварки удаляется слой металла суммарной толщиной 1-15 мкм.
Соударение метаемой пластины и основания сопровождается пластической деформацией, вызывающей местный нагрев поверхностных слоев металла. В результате деформации и нагрева развиваются физический контакт, активация свариваемых поверхностей и образуются соединения.
Исследование пластической деформации в зоне соударения по искажению координатной сетки показало, что прочное соединение образуется только там, где соударение сопровождается взаимным сдвигом поверхностных слоев метаемой пластины и основания. Там же, где взаимный сдвиг отсутствовал, и в частности в зоне инициирования взрыва, прочного соединения не было получено. Очевидно, что «лобовой» удар метаемой пластины в основание без тангенциальной составляющей скорости и сдвиговой деформации в зоне соединения не приводит к сварке.
Соединяемые поверхности перед сваркой должны быть чистыми (в особенности по органическим загрязнениям), так как ни действие кумулятивной струи, ни вакуумная сдвиговая деформация при соударении полностью не исключают вредного влияния таких загрязнений.
Сварка взрывом дает возможность сваривать практически любые металлы. Однако последующий нагрев сваренных заготовок может вызвать интенсивную диффузию в зоне соединения и образование интерметаллидных фаз. Последнее приводит к снижению прочности соединения, которая при достаточно высоких температурах может снизиться практически до нуля. Для предотвращения этих явлений сварку взрывом проводят через промежуточные прослойки из металлов, не образующих химических соединений со свариваемыми материалами. Например, при сварке титана со сталью используют в качестве промежуточного материала ниобий, ванадий или тантал.
Сварка взрывом применяется для плакирования стержней и труб, внутренних поверхностей цилиндров и цилиндрических изделий. При плакировании стержней трубу 1 (рисунок 3, позиция а) устанавливают с зазором на стержень 2. Внутреннюю поверхность трубы и наружную поверхность стержня механически обрабатывают и обезжиривают.
 а — стержня; б — внутренней поверхности трубы
На наружную поверхность трубы помещают заряд взрывчатого вещества 3, инициирование которого производят по всему сечению одновременно так, чтобы взрыв распределялся по заряду нормально его оси. Для создания такого фронта используют конус из ВВ с детонатором 4 в его вершине. Для изоляции зазора от продуктов детонации и центрирования трубы относительно стержня в верхней ее части устанавливается металлический конус 5. В случае плакирования трубных заготовок 6 внутрь их устанавливается стержень 2. Толщина плакирующей трубы может быть от 0,5 до 15 мм, а диаметр теоретически не ограничивается.
При плакировании внутренних поверхностей используется схема, показанная на рисунке 4, позиции б. Она предусматривает размещение плакируемой трубы 1 в массивной матрице 2. Внутрь трубы 1 с зазором устанавливают плакирующую трубу 3 с зарядом ВВ 4, инициируемого детонатором 5. Для внутреннего плакирования крупногабаритных труб и цилиндрических изделий ответственного назначения применяют вместо массивной матрицы 2 дополнительный заряд, расположенный на наружной поверхности плакируемого цилиндра и взрываемый одновременно с внутренним зарядом.
На крипторынке хватает шумов, но у Cardano есть редкая черта – он либо долго молчит, либо внезапно громко заявляет о себе. Сейчас как раз тот случай, когда на фоне скромных цифр в истории цен уже начинают просматриваться едва уловимые сигналы: что-то зреет. Разговоры о возможном возвращении ADA выше отметки в $1 снова стали звучать всё чаще – как среди трейдеров, так и среди тех, кто просто следит за развитием экосистемы. Что же изменилось?
На первый взгляд, ADA всё ещё далёк от исторических пиков. Но если копнуть чуть глубже, становится заметно: с весны он уверенно держится в зоне выше $0,50, не скатываясь обратно к минимумам. Это не просто визуальное наблюдение – именно в этом диапазоне сформировался важный уровень поддержки, который рынок пока не готов сдавать. Некоторые технические модели, включая анализ от Coinpedia, указывают на потенциальную цель в районе $1,13 – и это уже не из области фантастики.
Особое внимание сейчас приковано к поведению средней скользящей за 50 дней и более долгосрочной линии за 200 дней. В криптосреде ходит мнение, что их пересечение может стать позитивным знаком. Это называют «золотым крестом», хотя суть проста – если короткий тренд пересекает долгий снизу вверх, игроки начинают внимательнее смотреть на актив. При этом курс кардано остаётся главным ориентиром для большинства – ведь именно он показывает, насколько устойчиво держится интерес к монете на фоне общей нестабильности альткойнов.
Важно и то, что объёмы торгов остаются стабильно высокими. Это не «памповый» всплеск – а скорее постепенное, но уверенное наращивание внимания. И хотя RSI пока не показывает перекупленности, это может играть ADA только на руку: есть куда двигаться без риска отката из-за перегретости.

Помимо графиков, всё чаще всплывают новости, которые сложно игнорировать. Так, разговоры о возможном запуске спотового ETF на базе Cardano снова активизировались – и, по инсайдам, шансы действительно растут. В числе потенциальных площадок для листинга называется NYSE Arca, что уже говорит о серьёзности намерений.
Не менее интересна реакция рынка на макроэкономические колебания. Пока Bitcoin отдыхает после волны апрельского роста, ADA демонстрировал неожиданный скачок вверх – почти на 18% за короткий период. Поводом стал новостной фон вокруг крипто-ETF и пауза в торговой напряжённости между США и Китаем.
Важный момент: ADA остаётся относительно децентрализованным активом. Более 90 % монет находятся у розничных держателей – это снижает риск внезапных «дампов» со стороны крупных кошельков и делает динамику роста более органичной. Добавим сюда стабильную активность разработчиков в экосистеме и расширение числа DeFi-платформ – и станет ясно, что интерес к ADA подогревается не только слухами.
Прогнозы экспертов по поводу Cardano расходятся, но в одном они сходятся: монета вышла из фазы апатии. Аналитики CoinCodex предполагают, что уже в июле–сентябре ADA может протестировать отметки $1,07–$1,12, если рынок продолжит двигаться в сторону умеренного оптимизма.
В то же время более осторожные оценки, например от Changelly, указывают на диапазон $0,75–$0,8 к концу года. Эти оценки не опровергают возможность роста – они просто предлагают медленный, поступательный вариант развития. Такой подход особенно актуален, если учесть поведение рынка в последние месяцы: резкие скачки сменяются фазами консолидации. Именно в этих зонах ADA набирает силу.
Сейчас инвесторы внимательно следят за ключевыми уровнями – особенно в районе $0,67–$0,72. Если они удержатся, то пробой вверх может привести cardano цена к новым высотам, включая и давно ожидаемую зону выше $1. Всё зависит от баланса между внешним новостным фоном, активностью на рынке и реакцией трейдеров.
Станет ли ADA монетой, которая удивит всех к концу 2025? Возможно, но не из-за шума вокруг. Тихое укрепление позиций, стабильный интерес к экосистеме, аккуратное движение цены вверх и растущие разговоры об ETF – всё это складывается в картину, где отметка в $1 уже не кажется чем-то недостижимым. Главное – не ждать чудес, а наблюдать за тем, как развивается динамика. И, похоже, Cardano снова хочет, чтобы на него обратили внимание – на этот раз всерьёз.
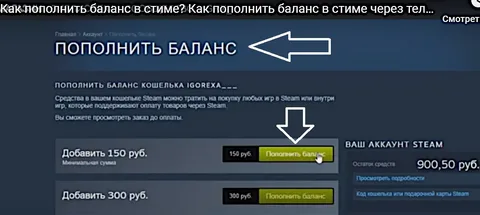
Баланс в Steam — это денежные средства, которые вы добавляете на свой аккаунт и используете для покупки игр, программного обеспечения, дополнений и других товаров в магазине Steam. Он отображается в вашем аккаунте и позволяет оплачивать покупки без необходимости вводить данные карты каждый раз.
Чтобы быстро пополнить Стим, вы можете воспользоваться одним из следующих способов:
💡 Важно: Покупайте только у проверенных продавцов — остерегайтесь подделок и мошенничества.
Обратите внимание:
Выбор между фресками и фотообоями для интерьера зависит от нескольких факторов: стиля помещения, бюджета, желаемого эффекта и срока эксплуатации. Давайте сравним их по ключевым параметрам:
| Цель | Подходит фреска | Подходят фотообои |
|---|---|---|
| Создать роскошный акцент | ✔ | ✘ |
| Обновить интерьер быстро и недорого | ✘ | ✔ |
| Сделать интерьер уникальным и «дизайнерским» | ✔ | Частично ✔ |
| Детская/подростковая комната | ✘ | ✔ |
| Современный лофт, минимализм | ✔ (нейтральные сюжеты) | ✔ |
| Классика, барокко, прованс | ✔ | ✘ |
Если вы хотите эксклюзивность и художественный подход — выбирайте фрески. Если вам нужен быстрый, доступный и разнообразный способ украсить помещение — фотообои. Оба варианта могут отлично подчеркнуть стиль вашего интерьера, важно учитывать размер комнаты, стиль дизайна и личные предпочтения.
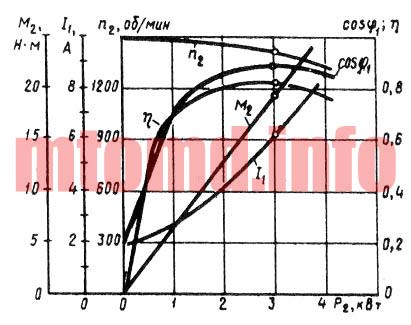
Рабочие характеристики асинхронного двигателя представляют собой графически выраженные зависимости частоты вращения n2, КПД асинхронного двигателя η, полезного момента (момента на валу) М2, коэффициента мощности cos φ, и тока статора I1 от полезной мощности Р2 при U1 = const f1 = const.
Скоростная характеристика n2 = f(P2). Частота вращения ротора асинхронного двигателя n2 = n1(1 — s).
Скольжение s = Pэ2/Pэм, то есть скольжение асинхронного двигателя, а следовательно, и его частота вращения определяются отношением электрических потерь в роторе к электромагнитной мощности. Пренебрегая электрическими потерями в роторе в режиме холостого хода, можно принять Рэ2 = 0, а поэтому s ≈ 0 и n2 ≈ n1.
По мере увеличения нагрузки на валу асинхронного двигателя отношение s = Pэ2/Pэм растет, достигая значений 0,01 — 0,08 при номинальной нагрузке. В соответствии с этим зависимость n2 = f(P2) представляет собой кривую, слабо наклоненную к оси абсцисс. Однако при увеличении активного сопротивления ротора двигателя r2′ угол наклона этой кривой увеличивается. В этом случае изменения частоты асинхронного двигателя n2 при колебаниях нагрузки Р2 возрастают. Объясняется это тем, что с увеличением r2′ возрастают электрические потери в роторе.

Зависимость М2 = f(P2). Зависимость полезного момента на валу асинхронного двигателя М2 от полезной мощности Р2 определяется выражением M2 = Р2/ω2 = 60 P2/(2πn2) = 9,55Р2/n2, где Р2 — полезная мощность, Вт; ω2 = 2πf2/60 — угловая частота вращения ротора.
Из этого выражения следует, что если n2 = const, то график М2 = f2(Р2) представляет собой прямую линию. Но в асинхронном двигателе с увеличением нагрузки Р2 частота вращения ротора уменьшается, а поэтому полезный момент на валу М2 с увеличением нагрузки возрастает не сколько быстрее нагрузки, а следовательно, график М2 = f (P2) имеет криволинейный вид.
Зависимость cos φ1 = f (P2). В связи с тем что ток статора асинхронного двигателя I1 имеет реактивную (индуктивную) составляющую, необходимую для создания магнитного поля в статоре, коэффициент мощности асинхронных двигателей меньше единицы. Наименьшее значение коэффициента мощности соответствует режиму холостого хода. Объясняется это тем, что ток холостого хода электродвигателя I0 при любой нагрузке остается практически неизменным. Поэтому при малых нагрузках двигателя ток статора невелик и в значительной части является реактивным (I1 ≈ I0). В результате сдвиг по фазе тока статора относительно напряжения получается значительным (φ1 ≈ φ0), лишь немногим меньше 90°.
Коэффициент мощности асинхронных двигателей в режиме холостого хода обычно не превышает 0,2. При увеличении нагрузки на валу двигателя растет активная составляющая тока I1 и коэффициент мощности возрастает, достигая наибольшего значения (0,80 — 0,90) при нагрузке, близкой к номинальной. Дальнейшее увеличение нагрузки на валу двигателя сопровождается уменьшением cos φ1 что объясняется возрастанием индуктивного сопротивления ротора (x2s) за счет увеличения скольжения, а следовательно, и частоты тока в роторе.
В целях повышения коэффициента мощности асинхронных двигателей чрезвычайно важно, чтобы двигатель работал всегда или по крайней мере значительную часть времени с нагрузкой, близкой к номинальной. Это можно обеспечить лишь при правильном выборе мощности двигателя. Если же двигатель работает значительную часть времени недогруженным, то для повышения cos φ1, целесообразно подводимое к двигателю напряжение U1 уменьшить. Например, в двигателях, работающих при соединении обмотки статора треугольником, это можно сделать пересоединив обмотки статора в звезду, что вызовет уменьшение фазного напряжения в раз. При этом магнитный поток статора, а следовательно, и намагничивающий ток уменьшаются примерно в раз. Кроме того, активная составляющая тока статора несколько увеличивается. Все это способствует повышению коэффициента мощности двигателя.
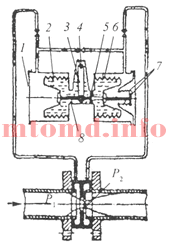
Сильфонные дифманометры применяются для непрерывного измерения расхода газа. Основными частями дифманометра являются сильфонный блок и показывающая часть. Процесс работы сильфонного дифманометра основан на принципе уравновешивания перепада давления силами упругих деформаций двух сильфонов, торсионной трубки и винтовых цилиндрических пружин. Эти пружины сменные, располагаются в зависимости от измеряемого перепада давлений.
Классификация горелок 1
Классификация горелок 2
Сильфонный блок состоит из соединенных между собой сильфонов 2 и 6, изнутри наполненных жидкостью, которая состоит из 67 % воды и 33 % глицерина.
Расход газа можно измерять при помощи ротационных счетчиков газа (см. Счетчики газа ротационные).
Сильфоны связаны между собой штоком 8. Импульс в сильфон 2 подводится до диафрагмы, а в сильфон 6 импульс подводится после диафрагмы.

1 — сильфонный блок; 2 – плюсовый сильфон; 3 — рычаг; 4 — ось; 5 — дроссель; 6-минусовый сильфон; 7 — сменные пружины; 8 – шток
В процессе более высокого давления левый сильфон сжимается, и находящаяся в нем жидкость, через дроссель 5 перетекает в правый сильфон. Жестко соединяющий донышки сильфонов шток 8, перемещается вправо и через рычаг 3 приводит во вращение ось 4, кинематически связанную со стрелкой и пером регистрирующего и показывающего прибора.
С помощью дросселя 5 регулируется скорость перетекания жидкости, что снижает влияние пульсации давления на работу прибора. Сменные пружины 7 применяются для соответствующего предела измерения.
Нагревательный колодец — камерная печь для нагрева стальных слитков перед прокаткой. Нагревательный колодец устанавливаются перед обжимными станами (блюмингами и слябингами), на которых обычно прокатывают слитки массой не менее 2-3 т. Рабочее пространство нагревательного колодца, имеющее форму параллелепипеда, закрывается крышкой, передвигаемой с помощью напольного крана.
Слитки загружают в нагревательный колодец и выдают их из нагревательного колодца краном с клещевым захватом. В нагревательном колодце слитки находятся в вертикальном положении. Благодаря этому исключается опасность смещения усадочной раковины при поступлении в колодец слитков с незастывшей сердцевиной, а также обеспечивается быстрый нагрев металла, так как тепло подводится через всю поверхность слитка. Несколько нагревательных колодцев объединяют в группу с общими строительными сооружениями и помещением щита управления.
Нагревательные колодцы — камерные печи периодического действия, характеризующиеся переменным во времени тепловым и температурным режимами. Колодцы отапливают, как правило, доменным или коксо-доменным газом; на ряде заводов применяют природно-доменный газ. Оптимальная тепловая мощность нагревательного колодца 200-300 Мдж/т садки (нагреваемых слитков).
Нагревательные колодцы классифицируют по конструктивным признакам:
Рабочее пространство регенеративных нагревательных колодцев имеет размеры (3-55)´2,2 м и глубину 3 м. К торцам рабочего пространства примыкают регенераторы для подогрева газа и воздуха. Основные недостатки нагревательных колодцев такого типа — несовершенство системы сжигания топлива и трудность автоматизации процесса нагрева. В новых цехах регенеративные нагревательные колодцы не строятся.
Рабочее пространство рекуперативных нагревательных колодцев с отоплением из центра пода имеет форму квадрата со стороной 4,5-5 м, глубиной около 3 м. Слитки устанавливают у стен. Горелка расположена в середине пода и направлена вертикально вверх. К рабочей камере с двух сторон примыкают камеры рекуператоров для подогрева воздуха. Основное преимущество рекуперативных нагревательных колодцев с отоплением из центра пода — высокое качество нагрева металла. Управление тепловым режимом поддаётся автоматизации. Недостаток нагревательных колодцев этого типа — потери воздуха в рекуператорах. Такими колодцами оснащены многие станы, сооруженные в СССР в 50-х гг. 20 в. Рекуперативные нагревательные колодцы с одной верхней горелкой имеют рабочее пространство длиной 6-10 м, шириной 2,5-3,5 м и глубиной 3,5-4,5 м. Колодец отапливается горелкой, расположенной горизонтально в верхней части одной из торцовых стен рабочего пространства. Продукты сгорания отводятся через окна в нижней части той же стены, к которой примыкает рекуператор для подогрева воздуха. Благодаря тому, что подогретый воздух подаётся к горелке инжектором, исключаются потери воздуха в рекуператоре. Достоинство нагревательных колодцев этого типа — высокая степень использования площади цеха. Такими колодцами оснащены обжимные станы, построенные в СССР в 60-х гг.
Для нагрева слитков качественной стали в ряде случаев применяют электрические нагревательные колодцы. Нагревательными элементами в таких колодцах служат карборундовые желоба, заполненные нефтяным коксиком в качестве материала сопротивления. Желоба установлены вдоль рабочего пространства по всей длине. Электрические нагревательные колодцы бывают сдвоенные (с разделительной стенкой), с двухсторонним обогревом, с тремя нагревателями и с одним нагревателем в середине. В нагревательных колодцах такого типа окисление металла при нагреве не превышает 0,2-0,3% (вместо 1% в других нагревательных колодцах). Подавая в рабочее пространство небольшие количества газа или мазута, можно создать в колодцах науглероживающую среду. Электрические нагревательные колодцы экономически эффективны при нагреве горячих слитков.

От трубных пучков зависит эффективность работы теплообменников. Это конструкции, состоящие из труб с поперечными перегородками. Они размещаются под кожухами теплообменного оборудования, используются для нагрева воздуха, воды, в химической, пищевой промышленности, а также в нефтегазовой отрасли.
В зависимости от конструкции трубные пучки для теплообменного оборудования делятся на следующие виды:
Изготавливаются трубные пучки с плавающей головкой. Они считаются универсальными, используются в разных отраслях, эксплуатируются в тропическом и умеренном климате. Если соблюдены технические регламенты при проектировании и производстве, то пучки труб с плавающей головкой выдерживают сейсмическую активность до 7 баллов.
Для производства пучков труб используются сплавы на основе меди, никеля, нержавеющая сталь или латунь. Толщина труб варьируется от 1 до 5 мм, а их диаметр, – от 15 до 57 мм. Для их жесткой фиксации используется стальной каркас. Поперечное оребрение увеличивает площадь теплообмена. Для его обустройства используется медь или алюминий.
Для изготовления пучков труб, соответствующих техническим требованиям, обязательно выполняются расчеты тепловой мощности, разрабатывается проектная документация. Опытные специалисты компании «РМ Рейл» подберут наиболее подходящий материал для изготовления конструкций. Они учитывают множество факторов, включая:
Для эффективной работы, длительной эксплуатации пучков труб теплообменников важно не только правильно подобрать материал, из которого будут изготовлены трубы, оребение, но и тип сварочных швов, материалы для их формирования. От расположения ребер зависит эффективность пучков. Интенсивность теплообмена зависит от разделения трубного и межтрубного пространства.
Производство пучков труб начинается с подготовки труб определенного диаметра и длины. Затем, с помощью сварки изготавливается каркас в соответствии с разработанным проектом. Следующий этап – монтаж труб. После этого устанавливается оребрение. Для производства конструкций для теплообменников разрешается использовать только сертифицированные материалы, которые соответствуют нормативам ГОСТ.
Завершается производство испытаниями конструкции. Специалисты проверяют соответствие труб указанным в проекте характеристикам, их размер и форму. Проводится тестирование на устойчивость к разным типам нагрузок. Проверяется герметичность трубных пучков.
Компания «РМ Рейл» располагает современной материально-технической базой, штатом квалифицированных специалистов. Это позволяет быстро изготавливать трубные пучки разных видов, которые соответствуют требованиям заказчиков, отраслевым стандартам.

