ТРЕНДОВЫЕ НОВОСТИ
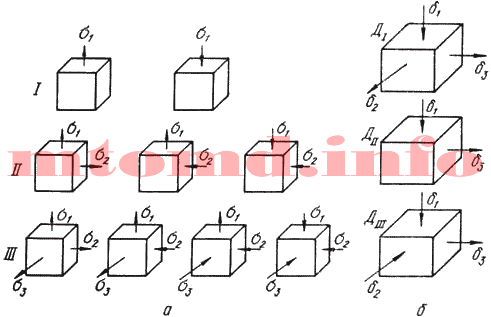
Схемы напряженного состояния графически отображают наличие и направление главных напряжений в рассматриваемой точке тела. Напряжения в точке изображаются как напряжения на трех бесконечно малых гранях куба, соответственно перпендикулярных главным осям. Возможны девять схем напряженного состояния (рисунок, позиция а). Напряженное состояние в точке может быть линейным, плоским или объемным.
Схемы с напряжениями одного знака называют одноименными, а с напряжениями разных знаков – разноименными. Условно растягивающие напряжения считают положительными, с сжимающие – отрицательными.
 а — напряженное состояние; б — деформированное состояние
I – линейное напряженное состояние; II – плоское напряженное состояние; III – объемное напряженное состояние
Схема напряженного состояния оказывает влияние на пластичность металла. На значение главных напряжений оказывают существенное влияние силы трения, возникающие в месте контакта заготовки с инструментом, и форма инструмента. В условиях всестороннего неравномерного сжатия при прессовании, ковке, штамповке сжимающие напряжения препятствуют нарушению межкристаллических связей, способствуют развитию внутрикристаллических сдвигов, что благоприятно сказывается на процессах обработки металлов давлением (см. все записи с тегом ОМД). В реальных процессах обработки давлением в большинстве случаев встречаются схемы всестороннего сжатия и состояния с одним растягивающим и двумя сжимающими напряжениями.
Схема деформированного состояния графически отображает наличие и направление деформации по трем взаимно перпендикулярным направлениям. Возможны три схемы деформированного состояния (рисунок, позиция б).
При схеме ДI уменьшаются размеры тела по высоте, за счет этого увеличиваются два других размера (осадка [см. осадка в ручной ковке], прокатка).
При схеме ДII происходит уменьшение одного размера, чаще высоты, другой размер (длина) увеличивается, а третий (ширина) не изменяется. Например, прокатка широкого листа, когда его ширина в процессе прокатки практически не изменяется. Это схема плоской деформации.
Наиболее рациональной с точки зрения производительности процесса обработки давлением является схема ДIII: размеры тела уменьшаются по двум направлениям, и увеличивается третий размер (прессование, волочение).
Совокупность схем главных напряжений и главных деформаций характеризуют пластичность металла. Напряженное состояние при прессовании металла характеризуется такой же схемой напряженного состояния, как при ковке, а схема главных деформаций характеризуется двумя деформациями сжатия и одной – растяжения. При ковке и штамповке растягивающие напряжения играют большую роль, поэтому пластичность металла меньше.
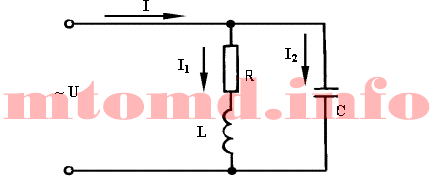
Рассмотрим цепь параллельного включения конденсатора и катушки, обладающей активным сопротивлением и индуктивностью.

Рис. 1
В этой схеме общим параметром для двух ветвей является напряжение U. Первая ветвь — индуктивная катушка — обладает активным сопротивлением R и индуктивностью L. Результирующее сопротивление Z1 и ток I1 определяются по формуле:

 Поскольку сопротивление этой ветви комплексное, то ток в ветви отстает по фазе от напряжения на угол φ1 = arctg(R/XL). Покажем это на векторной диаграмме.

Рис. 2
Спроецируем вектор тока I1 на оси координат. Горизонтальная составляющая тока будет представлять собой активную составляющую I1R, а вертикальная — I1L. Количественные значения этих составляющих будут равны:


Во вторую ветвь включен конденсатор. Его сопротивление
 Этот ток опережает по фазе напряжение на 90°. Для определения тока I в неразветвленной части цепи воспользуемся формулой:
 Его значение можно получить и графическим путем, сложив векторы I1 и I2 (рис. 3). Угол сдвига между током и напряжением обозначим буквой φ. Здесь возможны различные режимы в работе цепи. При φ = +90° преобладающим будет емкостный ток, при φ = -90° — индуктивный.

Рис. 3
Возможен режим, когда φ = 0, т.е. ток в неразветвленной части цепи I будет иметь активный характер. Произойдет это в случае, когда I1L = I2, т.е. при равенстве реактивных составляющих тока в ветвях. Такой режим называется резонансом токов. Также как в случае с резонансом напряжений, он широко применяется в радиотехнике.

Рис. 4
Рассмотренный выше случай параллельного соединения R, L и C может быть также проанализирован с точки зрения повышения cosφ для электроустановок. Известно, что cosφ является технико-экономическим параметром в работе электроустановок. Определяется он по формуле:
cosφ = P / S, где
Р — активная мощность электроустановок, кВт;
S — полная мощность электроустановок, кВт.
На практике cosφ определяют снятием со счетчиков показаний активной и реактивной энергии и, разделив одно показание на другое, получают tgφ. Далее по таблицам находят и cosφ.
Чем больше cosφ, тем экономичнее работает энергосистема, так как при одних и тех же значениях тока и напряжения (на которые рассчитан генератор) от него можно получить большую активную мощность.
Снижение cosφ приводит к неполному использованию оборудования и при этом уменьшается КПД установки. Тарифы на электроэнергию предусматривают меньшую стоимость 1 киловатт-часа при высоком cosφ, в сравнении с низким.
Мероприятия по повышению cosφ:
Кроме этого, на cosφ положительно сказывается подключение к сети статических конденсаторов.
На КГШП штампуются поковки сложной конфигурации массой до 100 кг. Условие деформирования отличается от условия деформирования на молотах. Это объясняется различной скоростью деформирования, которая на молотах составляет 5-8 м/с, а на прессах 0.5 — 0.6 м/с, поэтому и процесс заполнения полости штампа металлом на прессах происходит менее интенсивно, чем на молотах. На молотах полость ручья заполняется металлом за несколько ударов, а на прессе — за один ход ползуна. Это требует более тщательного фасонирования заготовки при штамповке сложных поковок.
Точность штамповки на КГШП выше, чем на молоте, что объясняется отсутствием ударной нагрузки, точным направление половин штампа за счет наличия направляющих элементов, а также фиксированным положением верхней части штампа в нижней мертвой точке и жесткой конструкцией станины. Наличие у прессов выталкивателей позволяет:
При штамповке на КГШП в открытых штампах в нижней мертвой точке они не соприкасаются между собой и между ними существует зазор. В связи с этим нет зеркала штампа, а зазор выполняют за счет толщины облойной канавки.
Так как величина хода пресса постоянна, а его нижнее положение фиксировано, то за один ход можно достичь лишь определенной степени деформации. Это условие затруняет выполнение процесса подкатки и протяжки, так как для их осуществления необходимо соответствующее количество ручьев: если на молоте в подкатном ручье заготовка обрабатывается за 6-8 ударов с кантовкой заготовки, то на КГШП необходимо соответствующее количество ручьев (6-8). Поэтому подкатные и протяжные ручьи на прессах не применяются, а при штамповке сложных поковок применяют фасонированные заготовки, перераспределение металла в которых выполнено на другом оборудовании — ковочных вальцах, ГКМ (горизонтально-ковочных машинах), молотах.
Процесс заполнения ручья и образования облоя на прессе происходит за один ход, облой при этом не успевает остыть, а следовательно не позволяет образовать по периметру ручья должного сопротивления вытеканию металла в облой. В результате может наблюдаться значительный выход металла в облой при недозаполненной полости ручья. Это требует более тщательного фасонирования заготовки, обеспечивающего заполнение окончательного ручья преимущественно осаживанием, а не выдавливанием.
Неударный характер работы пресса приводит к ухудшению возможности удаления окалины с заготовки при штамповке, а также способствует заштамповке окалины в поверхность поковки. Усугубляется это еще и тем, что штамповка заготовки происходит за один ход пресса, поэтому для улучшения качества поверхности штампуемых поковок необходимо применять малоокислительный нагрев.

Рекультивация нарушенных земель – актуальная проблема современности, связанная с необходимостью восстановления экосистем после антропогенного воздействия. Одним из наиболее перспективных методов является фиторемедиация – использование растений для очистки и восстановления экологического состояния почв. В этой статье рассмотрим основные аспекты и приемы фиторемедиации как инновационного подхода к рекультивации.
Фиторемедиация – это процесс, при котором растения и их корневые системы используются для уменьшения концентраций вредных веществ в почве или воде. Растения могут поглощать, накапливать, трансформировать и дажчт волатилизировать различные загрязнители, тем самым восстанавливая экологическое равновесие нарушенных участков.
Существует несколько типов фиторемедиации, основными из которых являются:
Загрязнение земель может быть вызвано множеством причин, включая промышленную деятельность, сельскохозяйственное производство и неправильное управление отходами. Последствия для экосистем часто оказываются катастрофическими: нарушается плодородие почв, гибнут растения и животные, снижается биоразнообразие.
Главная цель рекультивации – восстановление экосистемы до состояния, максимально приближенного к первоначальному. Задачи могут включать дезактивацию загрязнителей, восстановление плодородия почвы, возобновление биоразнообразия и создание условий для самосохранения экосистемы.
Выбор растений для фиторемедиации основывается на их способности к поглощению или разложению конкретных загрязнителей, адаптивности к местным условиям и экономической целесообразности их использования. Важно учитывать экологическую безопасность и не вызывать дальнейшего ущерба экосистеме.
Примеры успешных проектов фиторемедиации включают восстановление территорий после промышленных аварий, добычи полезных ископаемых, обработку городских свалок и восстановление территорий, зараженных сельскохозяйственными химикатами. Эти проекты показывают, что с помoщью фиторемедиации можно эффективно восстанавливать разрушенные экосистемы.
Перед началом процесса фиторемедиации необходима тщательная подготовка почвы, которая может включать коррекцию pH, внесение удобрений или мелиорантов. Выбор растений осуществляется на основе исследований и практического опыта.
Чтобы обеспечить успешность фиторемедиации, необходимо проводить регулярный мониторинг и контроль за состоянием почвы, растений и гидрологического режима участка. Это позволяет своевременно корректировать процесс и достигать наилучших результатов.
Реализация проекта включает в себя следующие шаги: оценку загрязненности, разработку плана фиторемедиации, подбор подходящих растений, подготовку участка, посев или посадку растений и регулярный мониторинг с последующей корректировкой процесса.
Среди сложностей и рисков фиторемедиации можно выделить возможность биоаккумуляции вредных веществ в растениях, которые затем могут попасть в пищевую цепочку, длительность процесса восстановления, а также потенциальные неопределенные экологические последствия введения новых видов в экосистему.
Фиторемедиация представляет собой передовой и экологически безопасный подход к рекультивации нарушенных земель. Она позволяет не только восстанавливать экосистемы, но и приводить их к состоянию, пригодному для дальнейшего использования человеком. Однако, несмотря на перспективность метода, его применение требует глубоких исследований, тщательного планирования и надлежащего контроля. Важно помнить о необходимости комплексного подхода, включающего экономическую оценку, экологическое моделирование и общественное вовлечение.
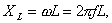
Электрический ток в проводниках непрерывно связан с магнитным и электрическими полями. Элементы, характеризующие преобразование электромагнитной энергии в тепло, называются активными сопротивлениями (обозначаются R). Типичными представителями активных сопротивлений являются резисторы, лампы накаливания, электрические печи и т.д.
Элементы, связанные с наличием только магнитного поля, называются индуктивностями. Индуктивностью обладают катушки реле, обмотки электродвигателей и трансформаторов. Формула индуктивного сопротивления:

где L — индуктивность.
Элементы, связанные с наличием электрического поля, называются емкостями. Емкостью обладают конденсаторы, длинные линии электропередачи и т.д. Формула емкостного сопротивления:

где С — емкость.
Реальные потребители электрической энергии могут иметь и комплексное значение сопротивлений. При наличии активного R и индуктивного L сопротивлений значение суммарного сопротивления Z подсчитывается по формуле:
 Аналогично ведется подсчет суммарного сопротивления Z для цепи активного R и емкостного C сопротивлений:
 Потребители с активным R, индуктивным L и емкостным C сопротивлениями имеют суммарное сопротивление:

 Сначала кажется, что проще простого: поехал по делам — заодно заехал за газом. Но на практике всё иначе. Очередь, нет газа нужной марки, не приняли твой сосуд, потому что «старый» или «без даты». А ты уже потратил час, бензин и испортил себе выходной. У кого-то плита встала, у кого-то теплица остывает, а кто-то просто остался без ужина. И тут задумываешься — сколько на самом деле стоит эта поездка?
На делецена обмена газового баллона складывается не только из цифры на ценнике. Добавьте сюда упущенное время, сгоревший обед, испорченные планы и, что хуже всего, риски. В Москве и области только за последний год выросло число инцидентов, связанных с утечками из старых резервуаров — многие не проходят освидетельствование годами. Кто их проверит на заправке — вопрос открытый.
Плюс, обслуживание резервуара — это уже не просто «дозаправить». Газовики не устают напоминать: баллон — не пластиковая канистра. Тут важна герметичность, исправный вентиль, наличие пломбы и чёткая маркировка. А если хотя бы один пункт не в порядке — заправку могут не принять. Или, что ещё хуже, заправят — но на свой страх и риск.
Вывод? Одна поездка «по пути» может обойтись дороже, чем кажется. И уж точно — затратнее, чем обмен газовых баллонов с доставкой. Разберём, как работает этот сервис, кто его уже использует и почему он с каждым годом вытесняет «сам себе заправщик» с дачного рынка.
Когда речь заходит об обмене газовых баллонов на новые, у многих всё ещё всплывает старая схема: съездить на заправку, отдать свой сосуд, получить полный — и дело с концом. Но реальность давно ушла вперёд. Эта «поездка за газом» уже не про удобство, а скорее — про неопределённость.

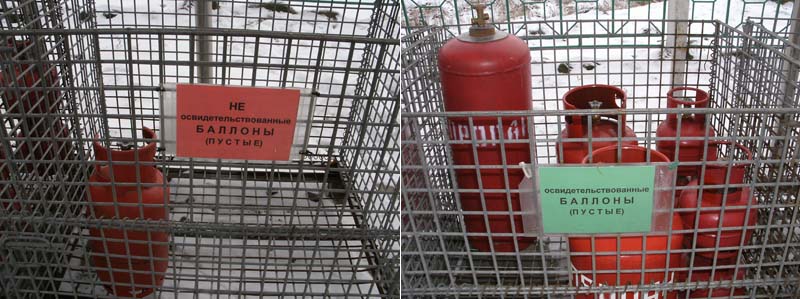
Во-первых, никто не даст гарантию, что ваш контейнер вообще примут. Особенно если он старше пяти лет, с тёртой маркировкой или без видимой пломбы. Часто такие сосуды отправляют обратно с советом «купить новый», и всё — час времени в никуда.
Во-вторых, инфраструктура страдает. Не все пункты обмена работают по выходным. Некоторые внезапно «на техобслуживании» или просто закончился нужный объём. Очереди, ожидание, пустые поездки — обычное дело. Особенно летом, когда спрос растёт кратно.
Немаловажно и то, что многие пользователи пренебрегают проверкой своих сосудов. Между тем просроченное освидетельствование — это риск. Утечка газа, неисправный клапан, микротрещины — всё это потенциально опасно, особенно в быту. А при аварии — ответственность ложится на владельца, не на заправку.
И ещё один момент. Поездки по 2–3 часа — это не просто утомительно. Это сдвиг планов, раздражение, сломанные выходные. Кто-то не успел на шашлыки на мангале, кто-то не включил обогрев в теплице вовремя, кто-то сорвал кулинарный вечер. И всё из-за одного пустого сосуда.
Проблема в том, что привычный способ устарел. Он стал капризным, затратным и небезопасным. А значит — пора переходить к решениям нового поколения.
Вместо утомительных поездок и сомнительных заправок — чёткая и прозрачная услуга. Современный обмен газовых баллонов — это уже не стихийная процедура на обочине. Это логичный сервис, где всё рассчитано, проверено и оформлено.

Суть проста: вы отдаёте свой пустой сосуд (или даже неисправный), а получаете — полный, прошедший освидетельствование и полностью безопасный. Газ заправлен по норме, есть паспорт, визуальный контроль проведён, документы на руках. Всё как должно быть — по ГОСТу, без компромиссов.
И главное: никакой логистики на коленке. Всё можно организовать через телефон, мессенджер или сайт. Услуга работает по принципу «одна заявка — одной заботой меньше». Вам не придётся думать, куда ехать, что везти, и где искать качественный газ.
Вот как это выглядит на практике:
Что было раньше | Что сейчас |
Поездка на заправку | Доставка на дом или на объект |
Очередь и отказ в приёме | Гарантированный обмен |
Баллон без документов | Сосуд с сертификатом и пломбой |
Риск утечки или брака | Проверка состояния по регламенту |
Самовывоз в выходной | Работа 7 дней в неделю |
Вы можете выбрать подходящий формат: обмен газовых баллонов 50 литров, аренду на сезон, выкуп. Или подключить регулярную доставку — особенно удобно, если речь идёт о даче или загородном доме.
Это не просто «замена пустого на полный». Это сервис, который исключает лишнее: риски, потери времени, плохой газ. И заменяет их на три вещи: скорость, безопасность, предсказуемость.
Дача — это не про авралы. Это про отдых, шашлык, тепло в теплице и горячий чай утром. Но всё это возможно только при одном условии: газ есть, работает и не подводит. Вот здесь обмен старых газовых баллонов начинает играть ключевую роль.

Когда вы уезжаете в загородный дом на выходные, последняя вещь, о которой хочется думать — это срочная заправка газа. А представьте: вы приезжаете, всё подключено, всё работает. Ни очередей, ни поиска ближайшего пункта, ни испорченного субботнего утра. Обмен решает это заранее.
Особенно ценен такой подход, если у вас остались старые, потрёпанные временем резервуары. Их не везде примут, они часто не проходят освидетельствование, и возиться с их утилизацией — тот ещё квест. Сервис обмена снимает и эту головную боль: отдали старую ёмкость — получили исправную и заполненную, без лишних объяснений и трат.
Реальный пример: семья из Зеленограда подключила услугу доставки и обмена. До этого тратили в среднем 2,5–3 часа на каждую поездку, включая заправку и пробки. Сейчас — заявка через мессенджер, и полный сосуд стоит на месте к их приезду.
Кстати, цифры говорят сами за себя: спрос наобмен газовых баллонов в Москве и области вырос на 34% за последний год. Это уже не «опция», а норма — особенно среди дачников, у которых график плотный, а каждая поездка на участок — на вес золота.
Вопрос не в цене или даже удобстве. Вопрос в том, что дача — это про спокойствие. А спокойствие приходит, когда знаешь: газ есть, сосуд исправен, всё работает без суеты.
Дача — это про отдых, а не про беготню с пустым резервуаром в багажнике. Сегодня доставка и обмен — не излишество, а здравый подход для тех, кто ценит своё время и нервы. Особенно если речь идёт про обмен газовых баллонов 50л — тяжёлых, громоздких, а значит, неудобных в перевозке.

Услуга работает просто: сдал — получил. Без лишних слов, поездок и сомнительных пунктов заправки. Это решение подходит тем, кто хочет закрыть «газовый вопрос» один раз — и не возвращаться к нему с каждым похолоданием или барбекю.
1. Обмен газовых баллонов — способ освободить себе выходные от утомительных задач.
2. Стоимость обмена газового баллона не идёт ни в какое сравнение с рисками самозаправки.
3. Современные сервисы — это про безопасность, экономию и предсказуемость.
Газ может быть простым делом. Главное — выбрать правильный способ его получать.
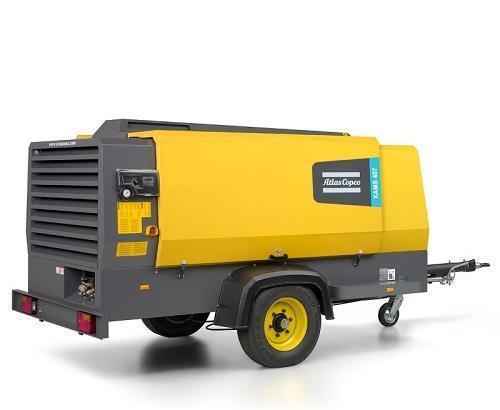
Сжатый воздух используется в огромном количестве отраслей — от строительства и машиностроения до сельского хозяйства и обслуживания автотехники. Одним из самых популярных решений для подачи сжатого воздуха является компрессор с рабочим давлением 8 атмосфер. Такой агрегат считается универсальным: он подходит для большинства пневматических инструментов, обеспечивает стабильную производительность и обладает высокой мобильностью. Аренда компрессора на 8 атм — разумный выбор, когда оборудование нужно на короткий или сезонный срок. Ищете выгодные условия для аренды? Звоните нам: https://ekb.lt-rent.ru/katalog_arendnogo_oborudovaniya/arenda_kompressora/. Мы готовы предложить лучшие условия для аренды компрессоров.

Рабочее давление 8 атмосфер — это стандарт для многих видов пневмооборудования. Такое давление позволяет использовать компрессор в самых разных задачах:
1. Экономия бюджета.
Аренда стоит в разы дешевле, чем покупка нового или даже б/у компрессора. Особенно это актуально, если оборудование нужно только на время проекта.
2. Отсутствие затрат на обслуживание.
Обслуживание, диагностика, ремонт и замена комплектующих — ответственность арендодателя. Вы получаете полностью исправный компрессор, готовый к работе.
3. Возможность выбора модели.
Вы можете выбрать компрессор с нужной производительностью (например, 3, 5 или 7 кубов в минуту), типом двигателя (дизельный или электрический) и другими параметрами под конкретные задачи.
4. Оперативность.
Оборудование предоставляется в кратчайшие сроки. Многие компании доставляют компрессор на объект и забирают его после завершения работ.
5. Гибкие сроки аренды.
Можно взять компрессор на день, неделю, месяц или на весь строительный сезон. Долгосрочная аренда обходится особенно выгодно.
6. Без лишнего хранения.
После завершения проекта не нужно думать, где и как хранить оборудование. Вы просто возвращаете его арендодателю.
При выборе компрессора на 8 атмосфер важно учитывать:
Аренда компрессора на 8 атм — это практичный и выгодный выбор для всех, кто ищет временное, но надёжное решение. Вы получаете мощный инструмент, адаптированный под широкий спектр задач, без необходимости его покупки и обслуживания. Благодаря своей универсальности, такие компрессоры востребованы как в строительстве, так и в производстве, на СТО и в сфере клининга. Главное — выбрать надёжного арендодателя и правильно рассчитать параметры для своей задачи.

Промышленное оборудование холодоснабжения – неотъемлемая часть инфраструктуры различных отраслей промышленности. Оно играет важную роль в поддержании необходимых температурных режимов и обеспечении сохранности продуктов и материалов. В данном блог-посте мы рассмотрим основные виды промышленного холодоснабжения и критерии, которые помогут вам сделать правильный выбор.
Оборудование дляохлаждения воздуха:
Оборудование для охлаждения жидкости:
Оборудование для заморозки и хранения:
Агрегаты:
Аксессуары для оборудования холодоснабжения:
Специализированное оборудование:
Дополнительная информация:
При выборе промышленного оборудования холодоснабжения необходимо учитывать ряд критериев.
Промышленное оборудование холодоснабжения является неотъемлемой частью производственных процессов. Правильный выбор оборудования позволит обеспечить оптимальные условия хранения и поддержания необходимых температурных режимов. Учитывайте виды и критерии выбора, чтобы получить надежное, эффективное и экономичное оборудование для вашего предприятия.

Производство и продажа полимерной и нефтегазохимической продукции https://полимерная-пленка.рф/ — это одна из самых важных отраслей промышленности, влияющая на различные секторы экономики. Полимеры и нефтегазохимическая продукция используются во многих областях, таких как строительство, медицина, автомобильная промышленность и другие.
Однако, в этой отрасли есть свои нюансы, которые необходимо учитывать при производстве и продаже продукции.
В целом, производство и продажа полимерной и нефтегазохимической продукции имеют свои особенности, которые необходимо учитывать для успешного функционирования на рынке. Качество, конкурентоспособность, соблюдение законодательства и адаптация к изменениям важны для эффективной работы в этой отрасли.
Магний – очень легкий металл, его плотность – 1,74 г/см3. Температура плавления – 650oС. Магний имеет гексагональную плотноупакованную кристаллическую решетку. Очень активен химически, вплоть до самовозгорания на воздухе. Механические свойства технически чистого магния (Мг1): предел прочности – 190 МПа, относительное удлинение – 18 %, модуль упругости – 4500 МПа.
Основными магниевыми сплавами являются сплавы магния с алюминием, цинком, марганцем, цирконием. Сплавы делятся на деформируемые и литейные.
Сплавы упрочняются после закалки и искусственного старения. Закалку проводят от температуры 380…420oС, старение при температуре 260…300oС в течение 10…24 часов. Особенностью является длительная выдержка под закалку – 4…24 часа.
Металл титан. Титановые сплавы. Сплавы титана. Титан и его сплавы. Применение титановых сплавов.
Магний плохо деформируется при нормальной температуре. Пластичность сплавов значительно увеличивается при горячей обработке давлением (360…520oС). Деформируемые сплавы маркируют МА1, МА8, МА9, ВМ 5-1.
Из деформируемых магниевых сплавов изготавливают детали автомашин, самолетов, прядильных и ткацких станков. В большинстве случаев эти сплавы обладают удовлетворительной свариваемостью.
Литейные сплавы маркируются МЛ3, МЛ5, ВМЛ–1. Последний сплав является жаропрочным, может работать при температурах до 300oС.
Отливки изготавливают литьем в землю, в кокиль, под давлением. Необходимы меры, предотвращающие загорание сплава при плавке, в процессе литья.
Из литейных сплавов изготавливают детали двигателей, приборов, телевизоров, швейных машин.

