ТРЕНДОВЫЕ НОВОСТИ
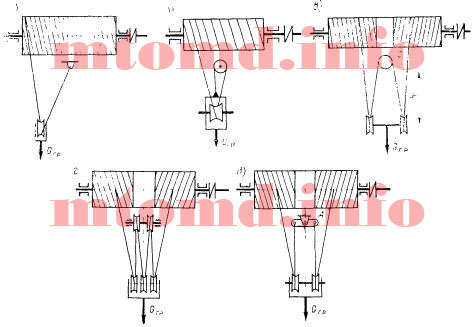
Полиспаст — система подвижных и неподвижных блоков, соединенных гибкой связью (канатом или цепью), применяемая для увеличения силы — силовой полиспаст или скорости — скоростной полиспаст. Обычно в грузоподъемных машинах применяют силовые полиспасты, позволяющие уменьшить натяжение гибкого грузового органа, момент от веса груза на барабане и передаточное число механизма. Скоростные полиспасты, позволяющие получить повышение скорости перемещения груза при малых скоростях приводного элемента, применяют значительно реже, например, в гидравлических или пневматических подъемниках. В полиспаст входят подвижные блоки, ось которых перемещается в пространстве, и неподвижные блоки.

Рис. 1: а – одинарный двухкратный; б – одинарный трехкратный; в, д – сдвоенные двухкратные; г – сдвоенный трехкратный
В одинарных полиспастах (рис. 1, а, б) один конец каната закреплен на барабане, а второй конец закрепляется при четной кратности (а) на неподвижном элементе конструкции, а при нечетной кратности (б) — на крюковой обойме. При наматывании или сматывании каната с барабана, если отсутствуют обводные блоки, то есть канат с блока крюковой обоймы непосредственно переходит на барабан, происходит перемещение груза не только по вертикали, но и по горизонтали.
Для обеспечения строго вертикального подъема груза применяют сдвоенные полиспасты (рис. 1, в-д), состоящие из двух одинарных полиспастов. В этом случае на барабане закрепляют оба конца каната. Для обеспечения нормального положения крюковой подвески при неравномерной вытяжке ветвей каната обоих полиспастов применяют установку балансира или, что чаще, уравнительного блока C (рис. 1, в). При установке уравнительного блока можно использовать целый канат без дополнительных креплений на балансирах. Однако осмотр и контроль состояния каната на этом блоке вследствие малого угла поворота затруднительны. Поэтому в кранах с тяжелым и весьма тяжелым режимом работы предпочтительно применять уравнительные балансиры А (рис. 73, д).
Уравнительный блок C при подъеме и спуске груза обычно не вращается и служит лишь для уравнивания длины ветвей обоих полиспастов при неравномерной вытяжке каната, поэтому согласно правилам Госгортехнадзора допускается его диаметр принимать равным 0,8 диаметра, определенного по формуле, а у электроталей и стреловых самоходных кранов — равным 0,6 этого диаметра. При четной кратности полиспаста он располагается среди неподвижных блоков, а при нечетной — среди подвижных блоков крюковой подвески.
Расчет сдвоенного полиспаста ведут аналогично расчету для одинарного полиспаста, причем каждый полиспаст рассматривают отдельно при действии на него половины общей нагрузки. Если h — высота подъема груза, то длина каната одинарного полиспаста, наматываемого на барабан, L = ah, где a — кратность полиспаста. Кратность сдвоенного полиспаста равна кратности одинарных полиспастов, составляющих его. Для сдвоенного полиспаста величина L соответствует длине каната, наматываемого на одну половину барабана.
Скорость подъема груза υгр и скорость каната, навиваемого на барабан связаны между собой соотношением υ = aυгр, где υ = πD2nбар/60, м/с; D2 — диаметр барабана, измеренный по центру каната; nбар — частота вращения барабана, об/мин.
В силовых полиспастах грузоподъемных машин можно использовать канаты небольшого диаметра и, следовательно, уменьшить диаметры барабана и блоков, снизить массу и габариты машины. Увеличение кратности полиспаста позволяет снизить передаточное число редуктора, но одновременно требует большей длины каната и канатоемкости барабана. Увеличение числа блоков при повышении кратности полиспаста вызывает увеличение потерь и возрастание мощности, затрачиваемой на подъем груза, а также увеличивает число перегибов каната, что вызывает некоторое снижение его срока службы. В то же время, как уже указывалось, канат при большой кратности полиспаста имеет небольшой диаметр и, следовательно, большую гибкость, что способствует увеличению долговечности. Выбор каната, типа и кратности полиспаста связан с проблемой общей компоновки механизма и с его параметрами, в частности с передаточным числом механизма, габаритами и массой, что в свою очередь влияет на размеры всей грузоподъемной машины и на размеры здания, где эта машина устанавливается.
Так, если для подъема груза одного и того же веса Gгр с одинаковой заданной скоростью подъема υгр применять полиспасты различной кратности, то параметры механизмов подъема будут различными. Статическая мощность этих механизмов Nст = Gгрυгр/1000ηп, необходимая для подъема груза, будет другой только из-за различия в значениях КПД, и при кратностях, отличающихся незначительно (например, механизмы с кратностью два и четыре), потребную мощность двигателя можно считать одинаковой. Так как максимальные силы в канатах полиспастов изменяются практически обратно пропорционально кратности полиспаста, то с увеличением кратности уменьшаются нагрузка в канате и его диаметр, а также и диаметр барабана. Скорость наматывания каната на барабан изменяется прямо пропорционально кратности, и в полиспасте с большей кратностью она имеет большее значение. Тогда при одинаковой заданной скорости подъема и одинаковой частоте вращения ротора электродвигателя передаточное число редуктора, соединяющего двигатель с барабаном, оказывается меньше при полиспасте большей кратности благодаря большей скорости навивки каната на барабан и меньшему его диаметру.
Скоростной полиспаст (рис. 2) отличается от силового полиспаста тем, что в нем рабочая сила F, обычно развиваемая гидравлическим или пневматическим цилиндром, прикладывается к подвижной обойме, а груз подвешивается к свободному концу каната.

Рис. 2
Расчет скоростных полиспастов принципиально не отличается от расчета силового полиспаста. При перемещении обоймы полиспаста (точки А на рис. 2) на расстояние h груз проходит путь H = ah, где a — кратность скоростного полиспаста и, следовательно, скорость перемещения груза υгр = aυА, где υА — скорость перемещения обоймы полиспаста.
Сила F, необходимая для подъема груза весом Gгр, определяется по формуле:

Промышленное обслуживание инженерных систем — это комплекс мероприятий, направленных на поддержание работоспособности, безопасности и эффективности различных инженерных коммуникаций и оборудования на промышленных объектах.
Ниже обсудим стоимость прокладки наружного водопровода а так же необходимость и этапы.Плюсы промышленного обслуживания инженерных систем:
Промышленное обслуживание обеспечивает бесперебойную работу инженерных систем например своевременную прокладку водопровода спб , снижает риск аварий и увеличивает их ресурсный срок, что важно для эффективной эксплуатации промышленных предприятий.
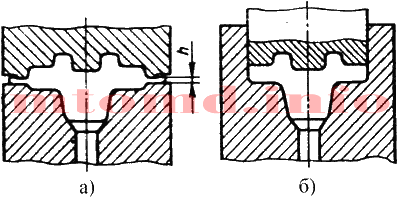
Объемная формовка – формообразование изделий путем заполнения металлом полости штампа.
Холодная штамповка
Холодное выдавливание. Штамповка выдавливанием.
Она производится в открытых штампах, где излишки металла вытекают в специальную полость для образования облоя, и в закрытых штампах, где облой не образуется. Формовку в закрытых штампах применяют реже из-за больших сложности и стоимости получения заготовок точного объема, необходимости использования более мощного оборудования и меньшей стойкости штампов. В закрытых штампах получают в основном детали из цветных металлов.

а — открытый штамп; б — закрытый штамп
Объемной формовкой изготавливают пространственные детали сложных форм, сплошные и с отверстиями. Холодная объемная формовка требует значительных удельных усилий вследствие высокого сопротивления металла деформированию в условиях холодной деформации и упрочнения металла в процессе деформации. Упрочнение (см. Наклеп. Наклеп металла. Сущность явления наклепа.) сопровождается снижением пластичности металла. Для облегчения процесса деформирования оформление детали расчленяется на переходы, между которыми заготовку подвергают рекристаллизационному отжигу. Каждый переход осуществляют в специальном штампе, а между переходами обрезают облой для уменьшения усилия деформирования и повышения точности размеров деталей.
Заготовкой служит полоса или пруток, причем процесс штамповки может осуществляться непосредственно в полосе или прутке или из штучных заготовок.
Кузнечно-прессовое оборудование
В качестве оборудования используют прессы, однопозиционные и многопозиционные автоматы.
Пружины, рессоры и другие упругие элементы являются важнейшими деталями различных машин и механизмов. В работе они испытывают многократные переменные нагрузки. Под действием нагрузки пружины и рессоры упруго деформируются, а после прекращения действия нагрузки восстанавливают свою первоначальную форму и размеры. Особенностью работы является то, что при значительных статических и ударных нагрузках они должны испытывать только упругую деформацию, остаточная деформация не допускается. Основные требования к пружинным сталям – обеспечение высоких значений пределов упругости, текучести, выносливости, а также необходимой пластичности и сопротивления хрупкому разрушению, стойкости к релаксации напряжений.
Пружины работают в области упругих деформаций, когда между действующим напряжением и деформацией наблюдается пропорциональность. При длительной работе пропорциональность нарушается из-за перехода части энергии упругой деформации в энергию пластической деформации. Напряжения при этом снижаются.
Самопроизвольное снижение напряжений при постоянной суммарной деформации называется релаксацией напряжений. Релаксация приводит к снижению упругости и надежности работы пружин.
Пружины изготавливаются из углеродистых (65, 70) и легированных (60С2, 50ХГС, 60С2ХФА, 55ХГР) конструкционных сталей.
Для упрочнения пружинных углеродистых сталей применяют холодную пластическую деформацию посредством дробеструйной и гидроабразивной обработок, в процессе которых в поверхностном слое деталей наводятся остаточные напряжения сжатия.
Повышенные значения предела упругости получают после закалки со средним отпуском при температуре 400…480 oС.
Для сталей, используемых для пружин, необходимо обеспечить сквозную прокаливаемость, чтобы получить структуру троостита по всему сечению.
Упругие и прочностные свойства пружинных сталей достигаются при изотермической закалке.
Пружинные стали легируют элементами, которые повышают предел упругости – кремнием, марганцем, хромом, вольфрамом, ванадием, бором.
В целях повышения усталостной прочности не допускается обезуглероживание при нагреве под закалку и требуется высокое качество поверхности.
Пружины и другие элементы специального назначения изготавливают из высокохромистых мартенситных (30Х13), мартенситно-стареющих (03Х12Н10Д2Т), аустенитных нержавеющих (12Х18Н10Т), аустенито-мартенситных (09Х15Н8Ю), быстрорежущих (Р18) и других сталей и сплавов.
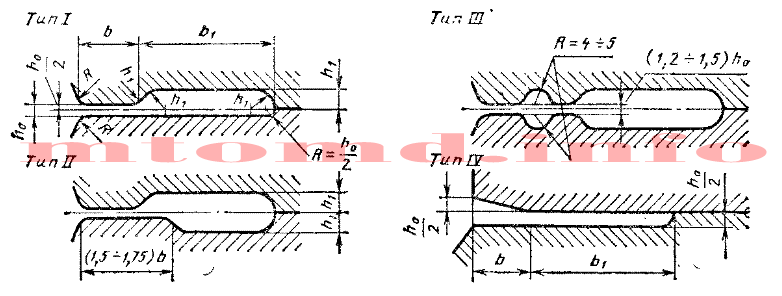
Облойная канавка — предназначена для размещения в ней облоя. Она создает сопротивление истечению металла из полости ручья, это способствует заполнению ручья металлом.
При штамповке заготовка сначала осаживается и часть металла вытекает в облойную канавку. По мере осаживания он закрывает выход остальному металлу из полости ручья, способствуя его заполнению. Когда полость ручья полностью заполнена металлом происходит доштамповка поковки, при которой избыточный металл вытекает из полости ручья. Основное влияние на сопротивление истечению металла оказывает толщина и ширина облоя. В соответствии со своим назначением облойная канавка имеет два участка:
Применяется 4 вида облойных канавок:

3 группы канавок по ширине:
Важно: размеры облойных канавок нормализованы по высоте мостика.
Объем облоя определяется по формуле:
Vo = Eз*Sок*Pп,
где Eз— коэффициент заполнения;
Sок — площадь поперечного сечения облойной канавки;
Pп — периметр поковки.
Eз — 0,5..0,6 — для круглых поковок;
Eз — 0,6..0,8 — для прочих поковок.
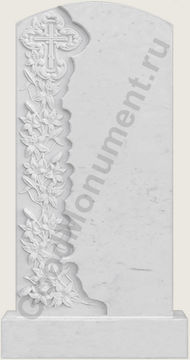

В нашей гранитной мастерской мы создаем памятники, которые становятся настоящим произведением искусства. Каждый мемориал – это уникальное творение, воплощающее в себе память о близком человеке. Особой популярностью пользуются памятники из мраморной крошки, которые по своей эстетике практически неотличимы от изделий из цельного камня.
Мраморная крошка – это натуральный материал, получаемый в процессе обработки камня. Благодаря современным технологиям производства, мы создаем прочные и долговечные памятники, способные сохранять первоначальный вид на протяжении многих лет. В процессе изготовления используется специальная технология смешивания крошки с высококачественным связующим составом, что обеспечивает монолитность конструкции.
Особое внимание в нашей мастерской уделяется индивидуальному дизайну каждого памятника. Мы учитываем все пожелания заказчика, создавая уникальные композиции, которые могут включать в себя различные декоративные элементы: изящные венки, ангельские фигуры, цветочные орнаменты или другие значимые символы. Мастера-художники с большим опытом работы воплощают в камне самые сложные художественные решения.
Процесс создания памятника начинается с тщательной подготовки материала. Мраморная крошка проходит специальную очистку от пыли и примесей, после чего смешивается с особым составом, включающим полимерные компоненты и красители. Полученная масса заливается в форму, где происходит ее затвердевание. Для обеспечения максимальной прочности внутрь конструкции устанавливается металлическая арматура.
После застывания памятника наши мастера проводят тщательную шлифовку и полировку поверхности. Это позволяет достичь идеальной гладкости и блеска, характерного для натуральных каменных изделий. На завершающем этапе художник наносит портретное изображение, текст эпитафии и декоративные элементы, создавая целостную композицию.
Важным этапом производства является защита памятника от внешних воздействий. Верхняя часть мемориала обрабатывается специальным огнеупорным гелем и лаком, который предотвращает выгорание на солнце и защищает поверхность от атмосферных осадков. Благодаря этому памятник сохраняет свой первоначальный вид даже при длительном воздействии природных факторов.
Цветовая палитра памятников из мраморной крошки позволяет создавать изделия различных оттенков, что дает возможность подобрать оптимальный вариант для каждого конкретного случая. Прочность и пластичность материала дают возможность изготавливать мемориалы самых разных форм и размеров, воплощая в камне любые творческие идеи заказчика.
Профессиональные мастера нашей мастерской гарантируют высокое качество каждого изделия. Памятники из мраморной крошки по своим характеристикам не уступают изделиям из цельного камня – они также устойчивы к механическим воздействиям, перепадам температур и влажности. При этом такой мемориал становится более доступным по стоимости вариантом, не теряя в эстетике и долговечности.
Мы уделяем особое внимание художественному оформлению каждого памятника. Наши дизайнеры разрабатывают уникальные проекты, учитывая пожелания заказчика и особенности места захоронения. Индивидуальный подход к каждому заказу позволяет создать мемориал, который будет не просто надгробием, а настоящим произведением искусства, отражающим личность ушедшего человека.
В нашей мастерской вы можете заказать памятник любой сложности – от классического прямоугольного мемориала до сложной многофигурной композиции. Мы учитываем все детали: от размера и формы до мельчайших элементов декора. Каждый памятник становится уникальным, отражая индивидуальность и характер человека, которому он посвящен.
Можно более подробно почитать на тему: [Памятник из мраморной крошки]
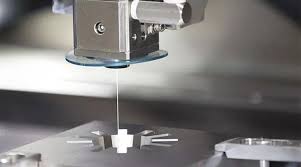
В мире металлообработки существуют задачи, которые ставят в тупик классические методы. Когда речь заходит о сверхтвердых сплавах, сложнейших внутренних геометриях или необходимости получить острые углы без механического воздействия, на сцену выходит электроэрозия. Этот метод, основанный на управляемом разрушении материала под действием электрических разрядов, открывает уникальные технологические возможности и находит применение в самых разнообразных и ответственных отраслях промышленности.
Суть электроэрозионной обработки заключается в локальном плавлении и испарении материала в зоне электрического разряда между электродом-инструментом и обрабатываемой деталью.
Уникальные характеристики электроэрозионной обработки делают ее незаменимой во многих сферах, где требуется высокая точность и работа со сложными материалами. Иногда она становится дополнением, сопровождая токарные и фрезерные работы, или используется отдельно от них.
Основные сферы использования:
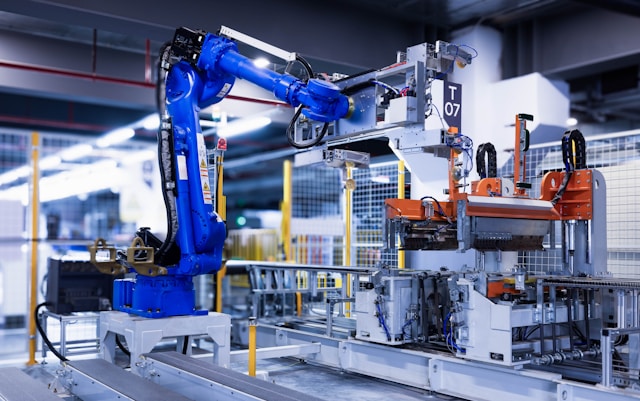
Способность электроэрозии решать специфические задачи выгодно отличает ее от других методов обработки. Это не просто альтернатива, а зачастую единственно возможный способ получения нужного результата.
Задачи, решаемые электроэрозией:
Таким образом, электроэрозионная обработка занимает прочную нишу в современной промышленности. Она эффективно дополняет традиционные фрезерные работы и другие методы, позволяя инженерам и технологам реализовывать самые смелые конструкторские решения и справляться с задачами, ранее считавшимися невыполнимыми.
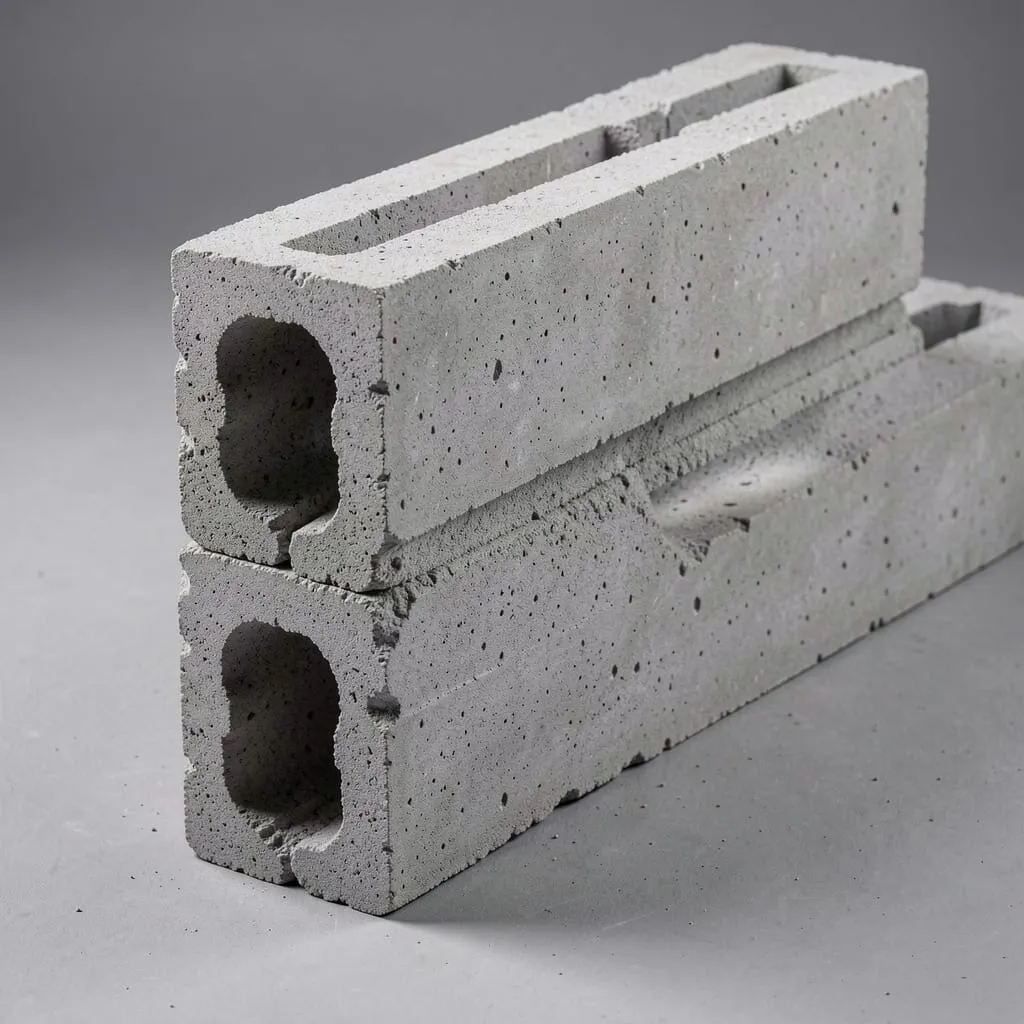
Современное строительство невозможно представить без железобетонных изделий (ЖБИ). Этот композиционный материал, сочетающий в себе прочность бетона на сжатие и высокую несущую способность стальной арматуры на растяжение, является основой для возведения зданий, мостов, дорог и инженерных коммуникаций . Высокие технико-экономические показатели и возможность придавать конструкциям практически любую форму сделали железобетон самым массовым строительным материалом в мире . Компания, специализирующаяся на поставках материалов для строительства, подчеркивает, что использование заводских ЖБИ позволяет значительно ускорить и удешевить процесс строительства, гарантируя при этом высокое качество продукции.
Главное преимущество железобетонных изделий заводского изготовления перед монолитными конструкциями, возводимыми непосредственно на стройплощадке, заключается в упрощении контроля качества . В заводских условиях гораздо проще обеспечить точное соблюдение технологии производства, протестировать готовое изделие на прочность и добиться высокой степени стандартизации . Широкий ассортимент железобетонных изделий https://bzsk.ru/ включает в себя детали для фундаментов, стен, перекрытий, а также балки, колонны, сваи и многое другое . Применение стандартных изделий, производимых по ГОСТ, кардинально улучшает экономические показатели строительства на всех этапах — от проектирования до монтажа .
Номенклатура ЖБИ чрезвычайно разнообразна и охватывает практически все элементы современных зданий и сооружений. В зависимости от назначения, изделия можно разделить на несколько основных групп . К первой группе относятся элементы для жилых, общественных и промышленных зданий: фундаментные блоки (ФБС), плиты перекрытий, лестничные марши, колонны, ригели, стеновые панели и перемычки . Вторая группа включает в себя изделия для инженерных систем, такие как бетонные кольца для колодцев, лотки и трубы . Третья группа — это продукция для дорожного и инфраструктурного строительства: дорожные и аэродромные плиты, опоры ЛЭП, бордюрный камень . Также существует множество других изделий, включая элементы благоустройства и малые архитектурные формы .
Особого внимания заслуживают плиты перекрытия, которые являются одними из самых востребованных ЖБИ. Они изготавливаются в нескольких вариантах: пустотные, ребристые и полнотелые . Пустотные плиты с круглыми или овальными пустотами внутри экономичны в производстве и обладают хорошими тепло- и звукоизоляционными свойствами, что делает их идеальным выбором для междуэтажных перекрытий в жилых домах . Ребристые плиты, отличающиеся высокой несущей способностью, применяются для перекрытий промышленных зданий и сооружений с большими пролетами . По способу производства различают плиты, изготовленные по опалубочной технологии (ПК) и безопалубочным способом (ПБ) .
Популярность железобетонных изделий обусловлена их уникальными эксплуатационными характеристиками. Ключевыми преимуществами являются высокая прочность и долговечность: конструкции из ЖБИ могут эксплуатироваться десятилетиями, не теряя своих несущих способностей и устойчивости к внешним воздействиям . Они не гниют, не подвержены коррозии при правильной эксплуатации и обладают высокой огнестойкостью, что обеспечивает дополнительную безопасность зданий . С точки зрения экономики, ЖБИ являются относительно недорогим материалом, так как для их производства используются доступные компоненты — цемент, песок, щебень и стальная арматура .
Сравнительная таблица основных типов ЖБИ и их применения:
| Тип изделия | Особенности | Область применения |
|---|---|---|
| Плиты перекрытия (пустотные) | Наличие продольных пустот, легкий вес, хорошая теплоизоляция | Междуэтажные перекрытия жилых и общественных зданий |
| Плиты перекрытия (ребристые) | Высокая несущая способность, ребра жесткости | Перекрытия промышленных цехов, складов, вокзалов |
| Фундаментные блоки (ФБС) | Высокая плотность бетона, большой вес, стандартизированные размеры | Возведение фундаментов, стен подвалов и технических этажей |
| Бетонные кольца | Цилиндрическая форма, наличие замкового соединения (опционально) | Строительство колодцев, септиков, канализационных систем |
| Сваи | Круглое или квадратное сечение, высокая несущая способность | Фундаменты на слабых и пучинистых грунтах |
«Сборные железобетонные конструкции открывают широчайшие возможности для индустриализации строительства, позволяя перенести основную часть работ с площадки на завод, что значительно сокращает сроки строительства и обеспечивает высокое качество», — отмечают эксперты в области строительных технологий .
Производство железобетонных изделий — это высокомеханизированный процесс, включающий несколько ключевых этапов: приготовление бетонной смеси, изготовление арматурного каркаса, его установку в форму, заливку бетоном и его уплотнение, а также тепловлажностную обработку для ускорения твердения . В современной промышленности применяются три основных способа организации производства . Агрегатно-поточный метод используется на заводах средней мощности, где формы с изделиями последовательно перемещаются между специализированными постами. Конвейерный способ, основанный на принципе пульсирующего конвейера, применяется для массового выпуска однотипной продукции на крупных предприятиях . Стендовый метод используется для изготовления крупногабаритных и сложных изделий, которые остаются неподвижными во время производства .
Важным элементом современных технологий является предварительное напряжение арматуры. В таких конструкциях стальные стержни сначала растягиваются, а затем бетонируются. После затвердевания бетона натяжение снимается, и арматура, стремясь сжаться, передает усилие на бетон, что значительно повышает трещиностойкость и несущую способность изделия . Качество готовых ЖБИ строго контролируется на соответствие требованиям ГОСТ и технических условий, что гарантирует их надежность и долговечность .
«Внедрение автоматизированных линий и использование новых добавок и композитных материалов позволяют значительно повысить прочность и долговечность железобетонных изделий, а также сделать производство более экологичным и энергоэффективным» .
Все железобетонные конструкции делятся на две большие группы: сборные и монолитные . Сборные изделия изготавливаются в заводских условиях и доставляются на стройплощадку готовыми к монтажу. Это основной тип конструкций в современном жилищно-гражданском и промышленном строительстве. Их использование позволяет максимально индустриализировать процесс, сократить сроки и повысить качество работ . Монолитные конструкции, напротив, создаются непосредственно на месте строительства. Их применение оправдано при возведении уникальных сооружений со сложными формами, а также при строительстве гидротехнических, транспортных и подземных объектов . В ряде случаев используется сборно-монолитный вариант, когда отдельные заводские элементы объединяются с помощью монолитного бетона в единую конструктивную систему .
Отдельно стоит выделить предварительно напряженные железобетонные конструкции. В них арматура подвергается предварительному натяжению, что создает в бетоне внутренние сжимающие напряжения, компенсирующие будущие растягивающие нагрузки. Это позволяет существенно повысить прочность изделий, уменьшить их вес и расход арматуры .
Выбор правильных ЖБИ — это задача, требующая учета множества факторов, от типа здания и его этажности до характеристик грунта и климатических условий. На начальном этапе необходимо определить несущую способность конструкций, которая должна соответствовать проектным нагрузкам. Например, для фундамента в условиях сложных грунтов могут потребоваться сваи, а для перекрытия — плиты определенной марки по несущей способности . Также важно правильно подобрать типоразмеры изделий, чтобы минимизировать количество подгоночных работ на площадке. Использование стандартизированных ЖБИ, производимых по ГОСТ, упрощает проектирование и монтаж . Основные критерии выбора железобетонных изделий можно представить в виде маркированного списка:
Отзыв клиента о качестве железобетонных изделий: «Строили коттедж в Подмосковье. Заказали фундаментные блоки и плиты перекрытия на одном из заводов ЖБИ. Качество — отличное! Все изделия приехали ровные, без сколов и трещин. Четкое соответствие заявленным размерам и маркировке сильно упростило монтаж. Бригада справилась с установкой даже быстрее, чем мы планировали. Чувствуется заводской контроль! Отдельно порадовала доставка — все привезли точно в срок. Рекомендую всем, кто ценит время и качество в строительстве!»
«`
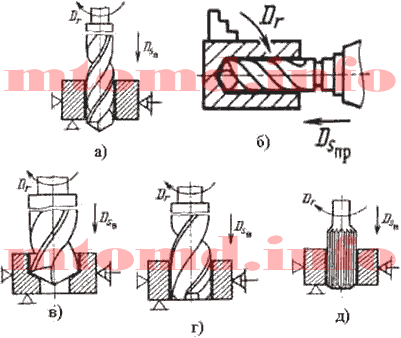
Сверление — основной способ получения глухих и сквозных цилиндрических отверстий в сплошном материале заготовки. В качестве инструмента при сверлении используется сверло, имеющее две главные режущие кромки. Для сверления используются сверлильные и токарные станки.
На сверлильных станках сверло совершает вращательное (главное движение) и продольное (движение подачи) вдоль оси отверстия, заготовка неподвижна (рисунок, позиция а).
При работе на токарных станках вращательное (главное движение) совершает обрабатываемая деталь, а поступательное движение вдоль оси отверстия (движение подачи) совершает сверло (рисунок, позиция б).
Диаметр просверленного отверстия можно увеличить сверлом большего диаметра. Такие операции называются рассверливанием (рисунок, позиция в).
При сверлении обеспечиваются сравнительно невысокая точность и качество поверхности. Для получения отверстий более высокой точности и чистоты поверхности после сверления на том же станке выполняются зенкерование и развертывание.

Зенкерование– обработка предварительно полученных отверстий для придания им более правильной геометрической формы, повышения точности и снижения шероховатости. Многолезвийный режущим инструментом – зенкером, который имеет более жесткую рабочую часть и число зубьев не менее трех (рисунок, позиция г).
Развертывание – окончательная обработка цилиндрического или конического отверстия разверткой в целях получения высокой точности и низкой шероховатости. Развертки – многолезвийный инструмент, срезающий очень тонкие слои с обрабатываемой поверхности (рисунок, позиция д).
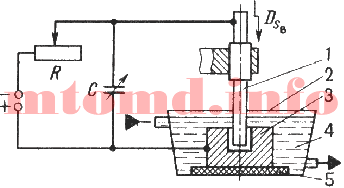
При электроискровой обработке используют импульсные искровые разряды между электродами (обрабатываемая заготовка (анод) – инструмент (катод)). Электроискровая обработка производится на электроискровых станках.

1 – электрод-инструмент; 2 – ванна; 3 – заготовка-электрод; 4 – диэлектрическая жидкость; 5 – изолятор
Конденсатор C заряжается через резистор R от источника постоянного тока напряжением 100…200 В. Когда напряжение на электродах 1 и 3 достигает пробойного образуется канал, через который осуществляется искровой разряд энергии, накопленной конденсатором.
Продолжительность импульса 20…200 мкс. Точность обработки до 0,002 мм; Rz 0,63…0,16 мкм.
Для обеспечения непрерывности процесса ( зазор = const) станки снабжаются следящей системой и системой автоматической подачи инструмента.
С помощью электроискровых станков получают сквозные отверстия любой формы поперечного сечения, глухие отверстия и полости, отверстия с криволинейными осями, вырезают заготовки из листа, выполняют плоское, круглое и внутреннее шлифование. Изготавливают штампы, пресс-формы, фильеры, режущий инструмент.

а – прошивание отверстия с криволинейной осью; б – шлифование внутренней поверхности фильеры
Электроискровую обработку применяют для упрочнения поверхностного слоя металла. На поверхность изделия наносят тонкий слой металла или композиционного материала. Подобные покрытия повышают твердость, износостойкость, жаростойкость, эрозионную стойкость и так далее.

