ТРЕНДОВЫЕ НОВОСТИ
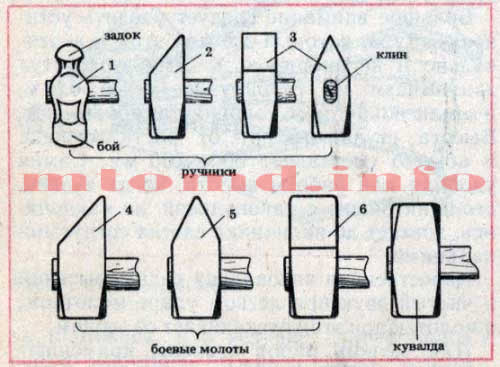
К ударному инструменту относят молотки-ручники, боевые молоты и кувалды (рисунок 1). Ручник — основной инструмент кузнеца, с помощью которого он кует небольшие изделия или управляет процессом ковки с молотобойцами.
Обычно ручники имеют массу 0,5—2 кг, но часто кузнецы применяют и более тяжелые молотки массой до 4—5 кг. Рукоятки ручников делают из древесины лиственных пород деревьев (граба, клена, кизила, березы, рябины, ясеня). Рукоятки должны быть гладкими, без трещин, удобно лежать в руке, длина их 350—600 мм.
Боевые молоты —это тяжелые молотки массой 10—12 кг, которыми молотобойцы работают двумя руками. Головки боевых молотов бывают с односторонним клиновидным задком, а также с двусторонним задком (продольным или поперечным). Нижняя рабочая поверхность головки (бой) предназначена для основной ковки, а верхний клиновидный задок — для разгона металла вдоль или поперек оси заготовки. Рукоятка молота изготовляется из тех же пород деревьев, что и у ручника; длина рукоятки подбирается в зависимости от массы головки молота, роста молотобойца и достигает 70—95 см.
Кувалда —тяжелый (до 16 кг) молот с плоскими бойками применяется при тяжелых кузнечных работах, где требуется большая ударная сила.

1 — с шаровым задком; 2, 4 — с клиновидным односторонним задком; 3, 6 — с двусторонним продольным задком; 5 — с двусторонним поперечным задком
Все ударные инструменты должны быть максимально надежны, при этом особое внимание уделяется креплению рукоятки с головкой. Форма отверстия в головке молота — всада, куда вставляется рукоятка, — делается эллипсообразной и имеет двусторонний уклон 1:10 от середины к боковым граням. Это облегчает всаживание рукоятки в головку молота и обеспечивает надежное ее закрепление после забивки клина. Практикой установлено, что самыми надежными являются металлические заершенные клинья, которые входят на глубину, равную 2/3 ширины головки молота, и забиты под углом к продольной оси кувалды (молота).
При работе боевыми молотами используют три вида ударов: легкие (локтевые), средние, или плечевые (удар с плеча), сильные (навесные), когда молот описывает в воздухе полный круг. Навесными ударами работают молотобойцы при проковке заготовок большой массы и при кузнечной сварке массивных деталей.

1-локтевые; 2-плечевые; 3-навесные
Накатка резьбы — процесс получения резьбы в результате пластической деформации заготовки резьбонакатным инструментом. Накатка резьбы производят на резьбонакатных автоматах и полуавтоматах, а иногда на токарных и револьверных станках.
О других операциях ОМД можно почитать здесь.
Инструмент для накатки резьбы:
Холодная штамповка
Листовая штамповка. Холодная листовая штамповка. Штамповка листовая металла.
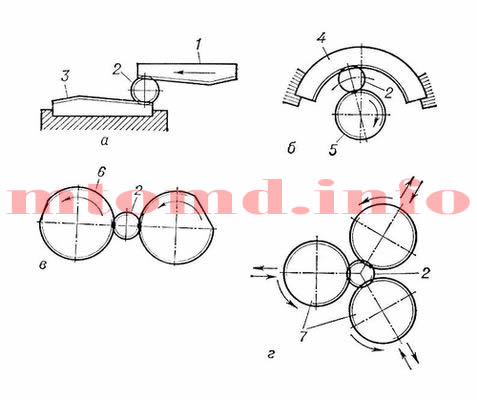
Основные методы накатывания резьбы: тангенциальный, радиальный и осевой (в зависимости от направления подачи инструмента и заготовки), при которых выбирают определённые технологические схемы и соответствующий инструмент.

а — плоскими плашками; б — резьбовым сегментом и роликом; в — двумя затылованными роликами; г — тремя роликами
1 — подвижная плашка; 2 — заготовка; 3 — неподвижная плашка; 4 — резьбовой сегмент; 5 — ролик; 6 — затылованный ролик; 7 — ролики с винтовой нарезкой
Накатывают метрические и дюймовые резьбы, с треугольным, круглым, трапецеидальным и другим профилем, на наружных и внутренних поверхностях. Этим способом получают резьбу на деталях из сталей и цветных металлов (крепёжные детали, резьбонакатный и резьбонарезной инструмент, резьбовые калибры, микрометрические и ходовые винты), а также получают мелкие шлицы, зубья, рифления, кольцевые выступы и канавки на тонкостенных изделиях и т.п.
О других операциях ОМД можно почитать здесь.
Точность резьбы 4-6-й степени, шероховатость — до 10-го класса.
Комбинированными горелками называются горелки, работающие одновременно или раздельно на газе и мазуте или на газе и угольной пыли. Свое применение комбинированные горелки нашли:
Классификация горелок 1
Классификация горелок 2
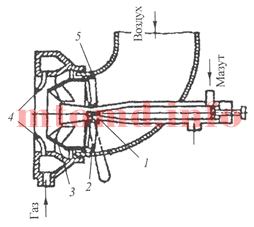
 1 -мазутная форсунка; 2-воздушная камера; 3 — завихритель; 4 — трубки выхода газа; 5 — воздушная регулировочная заслонка
Газовая часть горелки представляет собой полое кольцо, имеющее штуцер для подвода газа и восемь трубочек 4 служащих для распыления газа. Воздушная часть горелки состоит из камеры 2, завихрителя 3, воздушной заслонки 5. Заслонка помогает регулировать подачу воздуха. Жидкостная часть горелки состоит из мазутной головки и внутренней трубки, с форсункой 1. С помощью вентиля можно регулировать подачу мазут.
Завихритель необходим для наилучшего перемешивания струи мазута с воздухом. При этом давление воздуха составит 2-3 кПа, давление газа до 50 кПа, а давление мазута до ОД МПа.
Комбинированные горелки отличаются своей результативностью и большим эффектом, нежели одновременное использование газовых горелок и мазутных форсунок или газовых и пылеугольных горелок.
В крупных промышленных предприятиях, электростанциях и других потребителей, для которых перерыв в работе газоиспользующих установок недопустим и которым требуется их надежная и бесперебойная работа комбинированные горелки лучший выбор.
Принцип работы комбинированной пылегазовой горелки представлен на рис. 2. При работе на угольной пыли в топку по кольцевому каналу 4 центральной трубы подается смесь первичного воздуха с угольной пылью, а вторичный воздух поступает в топку через улитку.
 1 — улитка для закручивания воздушного потока; 2 — наконечник газоподводящей трубы; 3 — кольцевой канал для подачи газа; 4 — кольцевой канал для подачи смеси первичного воздуха с угольной пылью
В случае, когда в качестве резервного топлива служит мазут, в центральной трубе устанавливается мазутная форсунка. Если горелку переводят на газовое топливо, то мазутную форсунку заменяют кольцевым каналом, по которому подается газовое топливо.
В центральной части канала располагается труба с чугунным наконечником 2. Через 24 косые щели, находящиеся на наконечнике, выходит газ, который пересекается с потоком закрученного воздуха, выходящего из улитки 1. Современные усовершенствованные горелки в наконечнике вместо щелей имеют 115 отверстий диаметром 7 мм, в результате чего скорость выхода газа увеличивается почти в два раза (150 м/с).
Усовершенствованные конструкции горелок выпускаются со способностью периферийной подачи газа. При такой подаче газовые струйки, имеющие более высокую скорость, чем воздушные, пересекают закрученный поток воздуха, движущийся со скоростью 30 м/с, под прямым углом. Это взаимодействие потоков способно обеспечить более полное перемешивание газа и воздуха и газовоздушная смесь сгорает с минимальными потерями.
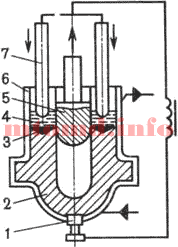
Сущность процесса электрошлакового литья заключается в переплаве расходуемого электрода в водоохлаждаемой металлической форме (кристаллизаторе). При этом операции расплавления металла, его заливка и выдержка отливки в форме совмещены по месту и времени. Схема изготовления отливок электрошлаковым литьем представлена на рисунке 1.

В качестве расходуемого электрода используется прокат. В кристаллизатор 6 заливают расплавленный шлак 4 (фторид кальция или смесь на его основе), обладающий высоким электросопротивлением. При пропускании тока через электрод 7 и затравку 1 выделяется значительное количество теплоты, и шлаковые ванна нагревается до 1700о C, происходит оплавление электрода. Капли расплавленного металла проходят через расплавленный шлак и образуют под ним металлическую ванну 3. Она в водоохлаждаемой форме затвердевает последовательно, образуя плотную без усадочных дефектов отливку 2. Внутренняя полость образуется металлической вставкой 5.
Расплавленный шлак способствует удалению кислорода, снижению содержания серы и неметаллических включений, поэтому получают отливки с высокими механическими и эксплуатационными свойствами.
Изготавливаются отливки ответственного назначения массой до 300 тонн: корпусы клапанов и задвижек атомных и тепловых электростанций, коленчатые валы судовых двигателей, корпусы сосудов сверхвысокого давления, роторы турбогенераторов.
При непрерывном литье (рисунок 2) расплавленный металл из металлоприемника 1 через графитовую насадку 2 поступает в водоохлаждаемый кристаллизатор 3 и затвердевает в виде отливки 4, которая вытягивается специальным устройством 5. Длинные отливки разрезают на заготовки требуемой длины.
 Используют при получении отливок с параллельными образующими из чугуна, медных (бронза, латунь), алюминиевых сплавов. Отливки не имеют неметаллических включений, усадочных раковин и пористости, благодаря созданию направленного затвердевания отливок.
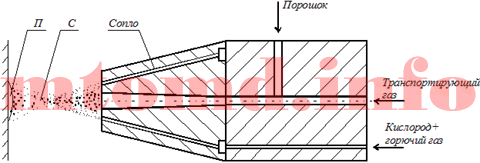
Газопламенное напыление в зависимости от состояния напыляемого материала может быть трех типов: напыление проволокой, прутком или порошком. Напыляемый материал, имеющий форму прутка или проволоки, подают через центральное отверстие горелки и расплавляют пламенем горючей смеси. Расплавленные частицы металла подхватываются струей сжатого воздуха и в мелкораспыленном виде направляются на поверхность изделия.

П – покрытие; С – струя напыляемого материала и продуктов сгорания газов
Проволока подаётся с заданной скоростью роликами, приводимыми в движение встроенной в горелку воздушной турбиной, работающей на сжатом воздухе, используемом при напылении, или электродвигателем через редуктор. Для напыления обычно используют проволоку диаметром не более 3 мм, однако при напылении легкоплавкими металлами (алюминий, цинк и т. п.) в интересах повышения производительности процесса допускается использование проволоки диаметром 5—7 мм.
В качестве горючего газа в большинстве случаев используют ацетилен, можно также применять пропан и водород, а в качестве окислителя – кислород. При газопламенном способе напыление осуществляется в основном теми материалами, температура плавления которых ниже температуры пламени.
После напыления иногда проводят оплавление покрытия, которому, в частности, подвергают покрытия, напыленные самофлюсующимися сплавами на никелевой и кобальтовой основе с добавлением в них в качестве флюсующих добавок бора и кремния. Оплавление обеспечивает получение плотного покрытия, практически без пористости.

1- пистолет-распылитель; 2 — стойка для катушек и пульта; 3 — пульт управления; 4 — блок подготовки воздуха; 5,10,13 — регуляторы расхода соответственно воздуха, кислорода и горючего газа; 6,8,11 — регуляторы давления соответственно воздуха, кислорода и горючего газа; 7, 9,12 — манометры соответственно сжатого воздуха, кислорода и горючего газа; 14,15 — штуцеры входа соответственно горючего газа и кислорода; 16,17,18 — штуцеры выхода соответственно горючего газа, кислорода и воздуха; 19 — пламягасители; 20,21, 22 — шланги соответственно горючего газа, кислорода и сжатого воздуха; 23 — баллон для горючего газа; 24 — редуктор горючего газа; 25 — кислородный баллон; 26 — кислородный редуктор
Технология газопламенного напыления довольно проста, а стоимость оборудования и затраты на эксплуатацию низкие, в связи с этим данный способ находит широкое применение в практике. Процесс газопламенного напыления хорошо поддаётся автоматизации.
Краткие характеристики покрытия:

Нихромовая лента Х20Н80 – это инновационный металлический материал, созданный на основе сплава никеля и хрома, который завоевал признание в самых требовательных промышленных областях. Благодаря уникальным физико-химическим свойствам, этот сплав идеально подходит для применения в условиях высоких температур, где стабильность характеристик и долговечность оборудования являются приоритетными.

Сплав Х20Н80 представляет собой высококачественную комбинацию никеля и хрома, обладающую оптимальным соотношением элементов, что обеспечивает исключительную термостойкость и прочность. Химический состав сплава позволяет сохранять его механические и электрические свойства даже при экстремальных температурах.
Одним из наиболее важных достоинств нихромовой ленты является её способность сохранять высокое электрическое сопротивление при нагреве. Это качество делает материал незаменимым для создания нагревательных элементов, термопар, резисторов и других компонентов, работающих в условиях температурных перегрузок. Кроме того, устойчивость к окислению и коррозии позволяет использовать нихром в агрессивных средах, продлевая срок службы изделий.
Благодаря своей способности стабильно работать в широком температурном диапазоне, нихромовая лента Х20Н80 является популярным выбором для изготовления нагревательных элементов. Ее равномерное распределение тепла и долговечность обеспечивают высокую эффективность в бытовых и промышленных нагревателях, таких как электронагреватели, промышленные печи и тепловые форсунки.
Её уникальное электрическое сопротивление при нагреве делает нихром незаменимым материалом для создания высокоточных термопар и резисторов. Применение нихромовой ленты в этих устройствах гарантирует стабильность измерений и надежность работы, что особенно важно для контроля температурных режимов в сложных технологических процессах.
Помимо нагревательных элементов и электрических компонентов, нихромовая лента находит применение в других областях, где критически важны долговечность и точность работы оборудования. Это могут быть лабораторные установки, приборы для обработки материалов и даже аэрокосмическая техника, где надежность каждого компонента играет решающую роль.
Изготовление нихромовой ленты х20н80 требует использования передовых технологий и строгого контроля качества. Каждый этап производства — от плавки до раскатки и термической обработки — оптимизирован для сохранения уникальных свойств сплава. Это гарантирует, что готовая продукция будет соответствовать высоким требованиям даже самых требовательных отраслей.
Стабильность характеристик нихромовой ленты достигается благодаря строгим стандартам производства. Это позволяет не только обеспечить надежность конечного продукта, но и повысить эффективность технологических процессов, снизив издержки на обслуживание оборудования и обеспечив длительный срок эксплуатации изделий.
С учетом современных тенденций на рынке промышленного производства, акцент на долговечности и энергоэффективности становится все более важным. Нихромовая лента Х20Н80 благодаря своим уникальным свойствам способствует снижению энергозатрат и уменьшению отходов, что положительно сказывается на экологии и способствует устойчивому развитию технологий.
Постоянное совершенствование технологий позволяет расширять спектр применения нихромовой ленты. Новые разработки в области нанотехнологий и материаловедения открывают перспективы для использования этого сплава в инновационных устройствах, что делает его востребованным на глобальном рынке высоких технологий.
Нихромовая лента Х20Н80 – это высококачественный материал, отвечающий самым строгим требованиям современных промышленных технологий. Ее уникальные свойства, такие как стабильное электрическое сопротивление при высоких температурах, термостойкость и долговечность, делают её незаменимым элементом в производстве нагревательных элементов, термопар, резисторов и специализированного оборудования. Применение передовых технологий при производстве и строгий контроль качества гарантируют, что изделия из нихромовой ленты будут служить долго и эффективно. В условиях постоянного стремления к инновациям и экологической эффективности, нихромовая лента Х20Н80 занимает важное место в арсенале современных инженерных решений, способствуя развитию передовых отраслей промышленности.
От правильного выбора мощности электродвигателя зависят технико-экономические показатели электропривода (себестоимость, габариты, экономичность, надежность в эксплуатации и другие). Если нагрузка на электродвигатель стабильная, то определение его мощности ограничивается лишь выбором по каталогу:
Рн ≥ Рнагр,
где Рн — мощность выбираемого двигателя,
Рнагр — мощность нагрузки.
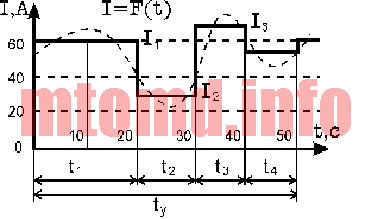
Если же нагрузка на электродвигатель переменная, то, чтобы провести выбор мощности электродвигателя, необходимо иметь график нагрузки I = f(t). Плавную кривую заменяют ступенчатой линией, полагая, что за время t1 в двигателе течет ток I1, за время t2 — ток I2 и так далее.
 Изменяющийся ток заменяют эквивалентным ему током Iэ, который за время одного цикла работы tц производит одинаковое, тепловое действие с током, изменяющимся ступенями. Тогда:

Номинальный ток электродвигателя должен быть равным или больше эквивалентного, то есть Iн ≥ Iэ.
Поскольку почти у всех двигателей вращающий момент прямо пропорционален току нагрузки М ~ Iн, то можно записать и выражение для эквивалентного вращающего момента:
 Учитывая, что мощность Р = Мw, выбор мощности электродвигателя может также производиться по эквивалентной мощности:

При повторно-кратковременном режиме двигатель за период работы не успевает нагреться до установившейся температуры, а за время перерыва в работе не охлаждается до температуры окружающей среды.

Для этого режима вводится понятие относительной продолжительности включения (ПВ). Она равна отношению суммы рабочего времени ко времени цикла tц, состоящего из времени работы и времени паузы tо:
 Чем больше ПВ, тем меньше номинальная мощность при, равных габаритах. Следовательно, двигатель, рассчитанный на работу в течение 25% времени цикла при номинальной мощности, нельзя оставлять под нагрузкой 60% времени цикла при той же мощности. Электродвигатели строятся для стандартных ПВ — 15, 25, 40, 60%, причем ПВ — 25% принимается за номинальную. Двигатель рассчитывается на повторно кратковременный режим, если продолжительность цикла не превышает 10 мин. Если расчетные значения ПВ отличаются от стандартных, то при выборе мощности двигателя Рэ следует вносить поправку:

Ковка – способ обработки давлением, при котором деформирование нагретого (реже холодного) металла осуществляется или многократными ударами молота или однократным давлением пресса.
Формообразование при ковке происходит за счет пластического течения металла в направлениях, перпендикулярных к движению деформирующего инструмента. При свободной ковке течение металла ограничено частично, трением на контактной поверхности деформируемый металл – поверхность инструмента: бойков плоских или фигурных, подкладных штампов.
Ковкой получают разнообразные поковки массой до 300 т.
Первичной заготовкой для поковок являются:
Ковка может производиться в горячем и холодном состоянии.
Холодной ковке поддаются драгоценные металлы – золото, серебро, а также медь. Технологический процесс холодной ковки состоит из двух чередующихся операций: деформации металла и рекристаллизационного отжига. В современных условиях холодная ковка встречается редко, в основном в ювелирном производстве.
Горячая ковка применяется для изготовления различных изделий, а также инструментов: чеканов, зубил, молотков и т.п.
Материалом для горячей ковки являются малоуглеродистые стали, углеродистые инструментальные и некоторые легированные стали. Каждая марка стали имеет определенный интервал температур начала и конца ковки, зависящий от состава и структуры обрабатываемого металла.
Различают ковку предварительную и окончательную. Предварительная ковка (или черновая) представляет собой кузнечную операцию обработки слитка для подготовки его к дальнейшей деформации прокаткой, прессованием и т.п. Окончательная ковка (чистовая) охватывает все методы кузнечной обработки (осадку и высадку, протяжку и раскатку на оправке, прошивку, гибку и скручивание), с помощью которых изделию придают окончательную форму.

Вентиляционные решетки – это незаменимый элемент современных систем вентиляции, обеспечивающий приток свежего воздуха и эффективное удаление избыточной влаги и тепла. Среди множества вариантов особое место занимают решетки круглые, которые не только практичны, но и эстетичны, вписываясь в любой интерьер и экстерьер. Если вы ищете, где купить вентиляционные решетки, обратите внимание на круглые модели – они сочетают в себе высокое качество, стильный дизайн и надежную эксплуатацию.

Круглая форма способствует равномерному распределению воздушного потока, что позволяет обеспечить стабильное обновление воздуха в помещении. Такие решетки отлично справляются с задачей распределения и удаления воздуха, минимизируя вероятность сквозняков и образования зон с застойным воздухом.
Круглые решетки гармонично вписываются как в современные, так и в классические интерьеры. Их элегантная форма подчеркивает внимание к деталям и позволяет создать эстетически привлекательное пространство. Кроме того, такие решетки легко интегрируются в экстерьер зданий, выступая в роли стильного архитектурного элемента.
Благодаря компактной форме, круглые вентиляционные решетки легко монтировать в различных конструкциях – будь то потолочные, настенные или напольные системы вентиляции. Они не требуют сложного обслуживания, а их конструкция обеспечивает легкий доступ для чистки, что продлевает срок службы и поддерживает оптимальную работу системы.
Покупая вентиляционные решетки, важно обращать внимание на качество материалов и надежность производителя. Современные модели изготавливаются из оцинкованной стали, алюминия или прочного пластика, что гарантирует долговечность и устойчивость к коррозии. При выборе продавца ориентируйтесь на:
Круглые вентиляционные решетки находят широкое применение в различных сферах:
Круглые вентиляционные решетки – это сочетание функциональности, эстетики и надежности. Их универсальный дизайн и высокая эффективность делают их идеальным выбором для любых помещений – от жилых домов до коммерческих и промышленных объектов. Выбирая качественные модели у проверенных поставщиков, вы инвестируете в долговечность и комфорт своей системы вентиляции. Обновите свой интерьер и экстерьер с помощью стильных и практичных вентиляционных решеток, и наслаждайтесь свежим воздухом каждый день!
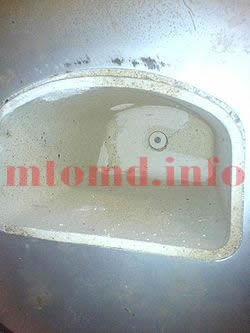
Муфельная печь — это нагревательное устройство, предназначенное для нагрева разнообразных материалов до определенной температуры. Главной особенностью этой печи является наличие так называемого муфеля, защищающего обрабатываемый материал и являющегося главным рабочим пространством муфельной печи.
Технология нагрева и нагревательное оборудование

Муфельные печи подразделяются по температурному рабочему диапазону на следующие типы:
По типу нагрева:
По защитному режиму обработки:
По конструкции:
Технология нагрева и нагревательное оборудование
Материалы предназначенные для производства муфельных печей:
Материалы для электрических печных нагревателей:

