ТРЕНДОВЫЕ НОВОСТИ
Технологические свойства характеризуют способность материала подвергаться различным способам холодной и горячей обработки.
Конструкционная прочность. Прочность материалов конструкционная.
Усталостная прочность. Предел выносливости. Живучесть материалов.
Механические свойства металлов. Механические свойства сталей. Механические свойства сплавов.
Ударная вязкость. Определение ударной вязкости. Испытания на ударную вязкость.
Твердость металлов. Твердость по Шору. Твердость по Бринеллю. Твердость по Виккерсу. Твердость по Роквеллу.
Эксплуатационные свойства характеризуют способность материала работать в конкретных условиях.
Эти свойства определяются специальными испытаниями в зависимости от условий работы изделий. При выборе материала для создания конструкции необходимо полностью учитывать механические, технологические и эксплуатационные свойства.
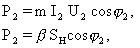
Коэффициент полезного действия трансформатора представляет собой отношение активной мощности Р2, отбираемой от трансформатора, к активной модности Р1, подводимой к трансформатору:
Мощность Р2 подсчитывается по формуле:
 где SH = mI2HU2H — номинальная мощность, кВт.
Мощность Р1, подводимая к трансформатору:
Как видно из последней формулы, величина КПД зависит от загрузки трансформатора. Кроме того, коэффициент полезного действия трансформатора тем больше, чем выше cosφ2. Максимальный коэффициент полезного действия трансформатора соответствует такой загрузке, при которой магнитные потери равны электрическим потерям:

Отсюда значение коэффициента загрузки, соответствующее максимальному КПД трансформатора, равно:
 Обычно коэффициент полезного действия трансформатора имеет максимальное значение при β= 0,5 — 0,6. Тогда η= 0,98 — 0,99.
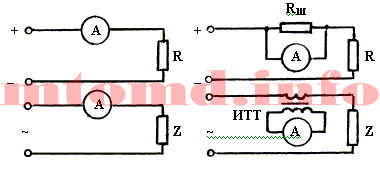
Измерение тока производится прибором, называемым амперметром. Существуют четыре схемы включения амперметра в цепь. Первые две (рис. 1) предназначены для измерения постоянного тока, а две вторые схемы — для измерения переменного тока.
 Рис. 1: Rш — сопротивление шунта; ИТТ — измерительный трансформатор тока
Вторая и четвертая схемы применяются в тех случаях, когда номинальные данные амперметра меньше измеряемой величины тока. В этом случае при определении истинного значения тока нужно учитывать коэффициент преобразования:
Iист = Iизм kпр
где Iист — истинное значение тока, Iизм — измеренное значение тока, kпр — коэффициент преобразования.
Измерение напряжения производится вольтметром. Здесь также возможны четыре различных схемы подключения прибора.
 Рис. 2: Rдоп — дополнительное сопротивление; ИТН — измерительный трансформатор напряжения
В этих схемах также используются методы расширения пределов измерения напряжения (вторая и четвертая схемы).

В последние годы азартные игры онлайн становятся все более популярными, и на выбор предлагается широкий выбор онлайн-казино. Принимая решение играть в онлайн-казино, необходимо учитывать несколько важных факторов.
Онлайн-форумы и обзорные сайты могут дать ценную информацию об опыте других игроков, поэтому стоит провести некоторое исследование, прежде чем принимать решение.В заключение, при выборе онлайн-казино игрокам следует учитывать множество факторов, включая репутацию казино, выбор игр, бонусы и рекламные акции, поддержку клиентов, способы оплаты, безопасность и конфиденциальность, а также общее доверие к нему. Тщательно учитывая эти факторы, игроки могут обеспечить себе безопасную и приятную онлайн-игру.
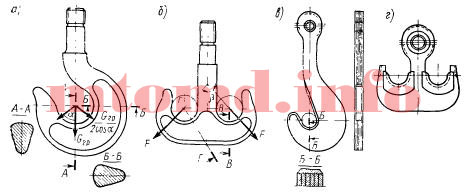
Наиболее широко применяемыми универсальными грузозахватными приспособлениями являются грузовые крюки и петли, к которым груз прикрепляется с помощью канатных или цепных строп.
По форме крюки подразделяют на однорогие (рис. 1: а, в) и двурогие (рис. 1: б, г). Размеры крюков стандартизированы: для механизмов с ручным и машинным приводом — однорогие крюки по ГОСТ 6627–74, для механизмов с машинным приводом — двурогие по ГОСТ 6628–73 Форма крюков выбрана такой, чтобы обеспечить их минимальные размеры и массу при достаточной прочности, одинаковой во всех сечениях.

Рис. 1: а, б – кованые или штампованные; в, г – пластинчатые
Грузовые крюки изготовляют ковкой или штамповкой из низкоуглеролистой стали 20, допускается изготовление крюков из стали 20Г. Применение высокоуглеродистой стали и чугуна недопустимо из-за малой пластичности материала и опасности внезапного излома крюка. После ковки или штамповки проводят нормализацию для снятия внутренних напряжений. Применение литых стальных крюков ограничено из-за возможности образования внутренних дефектов металла при литье. Однако в связи с развитием средств дефектоскопии применение литых крюков становится все более перспективным, особенно для крюков большой грузоподъемности, для изготовления которых ковкой требуется мощное кузнечно-прессовое оборудование. Механической обработке подвергается только хвостовик крюка, на котором нарезается резьба — треугольная при грузоподъемности до 10 т и трапециевидная при большей грузоподъемности. С помощью этой резьбы крюк грузовой закрепляется на траверсе крюковой подвески.
После изготовления крюк грузовой испытывают на прочность под нагрузкой, превышающей его номинальную грузоподъемность на 25%. При испытании крюк грузовой выдерживают под нагрузкой не менее 10 мин; посте снятия нагрузки на крюке не должно быть трещин, надрывов, остаточных деформаций. Заварка (см. сварка) или заделка дефектов крюка не допускается.
При применении стандартного крюка (соответствующей номинальной грузоподъемности) расчет сечения крюка производить не требуется. Для крюка, отличающегося по своим размерам или форме от стандартного, требуется обязательно проводить расчет его тела как бруса большой кривизны. В однорогом крюке наиболее опасным является сечение Б–Б (рис. 1, а), работающее на изгиб и растяжение, для которого изгибающий момент от веса груза Gгр, приложенного в центре зева крюка, является максимальным. Сечение А–А рассчитывают на изгиб и срез для случая подвеса груза на двух наклонных стропах под углом α = 45°. В двурогом крюке (рис. 48, б) проверяются сечения В–В и Г–Г на изгиб и срез по расчетному усилию F = 1,2Gгp/(2cosβ), действующему на каждый рог крюка, где числовой коэффициент 1,2 учитывает возможную неравномерность распределения нагрузки. Нарезанную часть хвостовика рассчитывают на растяжение от силы Gгр. Запас прочности по пределу текучести при расчете крюка принимается равным 2 для крюков кранов 1–4-й групп режима работы и 2,25 для кранов 5-й и 6-й групп режима работы.
Грузовые крюки всех стреловых, монтажных и башенных кранов, а также кранов, перемещающих груз в контейнерах, бадьях и другой таре, навешиваемой на крюк грузовой с помощью скоб или других жестких элементов, снабжаются предохранительным замыкающим устройством (рис. 2), предотвращающим самопроизвольное выпадение съемного грузозахватного приспособления. При подвешивании груза на двурогие крюки чалочные канаты и цепи надо накладывать так, чтобы нагрузка на оба рога крюка распределялась равномерно.

Рис. 2: 1 – пружина, 2 – защелка
Для кранов большой грузоподъемности применяют пластинчатые однорогие и двурогие крюки (рис. 1: в, г) по ГОСТ 6619–75, собираемые из отдельных элементов, вырезанных из листовой стали 20 или стали 16МС, соединенных между собой заклепками. Для равномерного распределения нагрузки между пластинами в зевах крюков помещают вкладыши из мягкой стали, внешняя поверхность которых имеет форму, обеспечивающую укладку строп без резких изгибов. Эти крюки легче кованых и не требуют для изготовления мощного кузнечно-прессового оборудования. Кроме того, при разрушении одной из пластин ее можно заменить. Толщина пластин не менее 20 мм. При применении пластин разной толщины они располагаются симметрично относительно средней плоскости крюка.
Разновидность электрошлакового процесса. Технология, основанная на нанесении расплавленного металла на рабочую поверхность изделия, при которой оплавление основного и расплавление присадочного металлов происходит за счет тепла, выделяющегося в шлаковой ванне при протекании через нее электрического тока. Ванна жидкого шлака, имея меньшую, чем у расплавленного металла, плотность, постоянно находится над поверхностью металлического расплава, защищая его от воздействия воздуха. Капли присадочного металла, проходя через шлак, подвергаются металлургической обработке и очищаются от вредных примесей. Направление конвекции шлака зависит от диаметра электрода: при наплавке тонким электродом преобладает вынужденная электромагнитная конвекция, шлак опускается у электрода и поднимается по краям шлаковой ванны, при использовании толстого электрода преобладает свободная тепловая конвекция, шлак опускается по краям шлаковой ванны и поднимается вблизи электрода.
Различают наплавку с принудительным (электрошлаковая наплавка в водоохлаждаемых кристаллизаторах и формирующих устройствах) и свободным (электрошлаковая наплавка лентами) формированием наплавляемого слоя. По начальной стадии электрошлакового процесса различают «твердый» старт (наведение шлаковой ванны происходит непосредственно в зоне наплавки) и «жидкий» старт (в полость кристаллизатора заливают заранее приготовленный шлак).
Сущность электрошлаковой наплавки с принудительным формированием наплавляемого слоя заключается в следующем. В шлаковую ванну, находящуюся в полости, образованной наплавляемой поверхностью и водоохлаждаемым кристаллизатором, подается электродный присадочный материал. Ток, проходя между электродом и наплавленным металлом через жидкий шлак, разогревает его до высокой температуры, достаточной для расплавления подаваемого присадочного материала (от 1650 Со до более, чем 2000 Со) и оплавления поверхности изделия. Расплавленный металл опускается на дно шлаковой ванны и, кристаллизуясь, образует наплавленный слой.
В качестве присадочного материала используются один или несколько электродов из сплошных или порошковых проволок, ленты, пластинчатые электроды большого сечения, плавящиеся мундштуки. При использовании неплавящихся (графитовых, вольфрамовых) электродов возможно применение электронейтральных некомпактных присадочных материалов: дроби, жидкого металла.
При электрошлаковой наплавке композитных покрытий в шлаковую ванну сыпят сверху гранулированный твёрдый сплав, температура плавления которого выше температуры плавления металла-связки, необходимость применения которого обусловлена недопустимостью вторичного расплавления некоторых твёрдых сплавов, из-за чего наплавка монопокрытий из таких материалов невозможна. Твёрдость и износостойкость обеспечивается частицами твёрдого сплава, а металл-связка держит их на поверхности детали.
Наибольшее распространение электрошлаковая наплавка получила при наплавке на изделия слоев металла большой толщины (валки прокатных станов, заготовки для биметаллического проката и т. д.), при которой наиболее полно реализуются все ее преимущества. Этот способ используется для нанесения износостойких, жаростойких, коррозионностойких и других покрытий с особыми свойствами на поверхности деталей машин металлургического, нефтехимического, горнодобывающего и строительного оборудования.
Простые топки предназначены для сжигания твердого топлива. В них воздух подается под слой топлива, лежащего на колосниковой решетке, и равномерно распределяется по всей толщине слоя.
Простые топки применяются главным образом в тех случаях, когда нужно иметь высокую температуру в самом топочном пространстве, например, в том случае, когда топка находится: непосредственно под муфелем так, что ее свод служит одновременно и подом муфеля.
Горение твердого топлива. Маркировка угля.
Простая топка с горизонтальной колосниковой решеткой имеет два основных недостатка: периодичность подачи топлива и трудность обслуживания, особенно при высокой температуре.
Простые топки работают удовлетворительно лишь при их тщательной и частой загрузке и шуровке.
В простой топке топливо сжигается полностью и неполнота горения характеризует несовершенство топки. Подаваемый в неподвижный слой топлива кислород дутья расходуется на очень малой высоте слоя, равной 3 — 5 диаметрам его частиц. При большей толщине слоя СО2 восстанавливается до СО, которую необходимо сжечь.
а — огневое пространство; б — зольник; в — колосниковая решетка; г — топочная дверка для загрузки топлива; д — зольниковая дверка для регулирования подвода в топку необходимого для горения воздуха и для удаления золы и шлака
Колосниковая решетка имеет отверстия — прозоры, ширина которых выбирается в зависимости от марки и качества угля. Общая площадь прозоров — живое сечение колосниковой решетки:
В простых топках, когда добиваются горения с наименьшим образованием СО над слоем, необходимо поддерживать толщину слоя топлива не менее трех толщин кусков сжигаемого топлива. Слой топлива должен быть тем толще, чем крупнее куски топлива и чем труднее оно горит. Толщина слоя для углей колеблется от 100 до 300 мм в зависимости от размеров кусков и сорта угля.
Характеристики твердого топлива
В печах с простыми топками процесс горения топлива заканчивается полностью в пространстве топки, вследствие чего наиболее высокая температура получается не в рабочей камере печи, где нагревается металл, а в топке.
Механизированные топки. Топки механические.
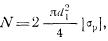
Крепление каната на оси производят с помощью специального устройства — коуша 1 (рис. 1, а), предохраняющего канат от чрезмерных напряжений смятия и от истирания его об ось.
Коуш представляет собой стальное фасонное кольцо желобчатого сечения. Форма желоба соответствует диаметру каната, для которого этот коуш предназначен. Канат огибает коуш, ложась в желобок, и конец каната соединяют с основной его ветвью специальными зажимами 2 или вплетая проволоки расплетенного конца каната в основную его ветвь с последующей оплеткой каната стальной проволокой на длине l≥20d (рис. 1, б).
Потребное количество винтовых зажимов определяют расчетом, но согласно нормам Госгортехнадзора их не должно быть меньше трех. Расчет числа зажимов z производится по зависимости zN(fкан+fканefα) = Smaxk, где N — сила, создаваемая каждым зажимом; fкан = 0,3 — коэффициент трения между ветвями сжимаемого каната с учетом внедрения прядей каната друг в друга; zfканN — сила трения между канатами, создаваемая зажимами; f = 0,15 — коэффициент трения между канатом и канавкой коуша; α — угол обхвата цилиндрической части коуша канатом; zfканNefα — сила трения при огибании коуша канатом; k — коэффициент запаса: k = 1,5 – для 1, 2 и 3-й групп режима работы; k = 2 – для 4-й группы и k = 2,5 – для 5-й и 6-й групп режима работы.
Сила N — зависит от размера и материала винтов, при обычно применяемых двухвинтовых зажимах:

где d1 — внутренний диаметр резьбы винта, [σр] — допускаемое напряжение растяжения [σр] = σт/4. Шаг расположения зажимов составляет не менее шести диаметров каната. Вследствие своей простоты крепление зажимами получило наибольшее распространение.

Рис. 1: а – болтовыми зажимами; б – заплеткой; в – коушем с заливкой; г – опрессовкой; д – клиновым зажимом
Весьма надежным является крепление конца каната с помощью коуша с заливкой (рис. 1, в). Для этого конец каната пропускают через стальной литой коуш-втулку (применение сварных и чугунных конусных коушей не допускается), расплетают его на длине, равной примерно двум длинам конуса, вырезают органический сердечник, обезжиривают, протравляют кислотой и промывают в горячей воде. Затем каждую проволоку сгибают пополам, конец каната втягивают в коуш и заливают легкоплавким сплавом. Перед заливкой втулка подогревается примерно до 100°С, чтобы сплав равномерно заполнял весь объем. Получающееся монолитное соединение отличается повышенной надежностью, но при применении этого способа крепления необходимо иметь в виду, что при температуре заливки выше 400°С отмечается уменьшение предела прочности проволок у края конуса. Так, при температуре заливки 520°С предел прочности понижается примерно на 20%. Поэтому следует пользоваться сплавами, имеющими температуру плавления 330-360°С.
Кроме указанных способов крепления конца каната применяется также соединение с опрессовкой втулок на канате (рис. 1, г), являющееся при наличии специальных штампов простым, надежным и высокопроизводительным методом. Большое применение имеют также клиновые зажимы (рис. 1, д), позволяющие осуществлять быструю сборку и разборку соединений. Надежность клинового соединения определяется углом наклона клина и коэффициентом трения между канатом и элементами зажима.
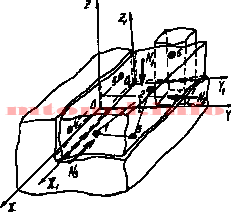
Базирование – придание заготовке или изделию требуемого положения относительно выбранной системы координат. Теоретически базирование детали (изделия и т.п.) связано с лишением ее шести степеней свободы.
Придание детали требуемого положения в избранной системе координат осуществляется путем соприкосновения ее поверхностей с поверхностями детали или деталей, на которые ее устанавливают или с которыми ее соединяют. Фиксация достигнутого положения и постоянство контакта обеспечивается силами, в числе которых первым проявляется действие массы самой детали и сил трения. Реальные детали машин ограничены поверхностями, имеющими отклонения формы от своего идеального прототипа. Поэтому базируемая деталь может контактировать с деталями, определяющими ее положение лишь на отдельных элементарных площадках, условно считаемых точками контакта (рисунок 1).
В общем случае при сопряжении детали по трем поверхностям с деталями, базирующими ее, возникает шесть точек контакта. При этом точки контакта распределяются определенным образом.

Базирование детали осуществляется с помощью нескольких ее поверхностей, которые выполняют функцию баз.
База — поверхность, или заменяющее ее сочетание поверхностей, ось, точка, принадлежащая заготовке или изделию и используемая для базирования. Для базирования детали обычно требуется несколько баз, образующих систему координат. Совокупность трех баз, образующих систему координат заготовки (изделия, детали) называют комплектом баз.
Теория базирования. Базирование и базы. Базирование цилиндрической детали. Схема базирования диска.
На схемах двусторонние связи заменяются опорными точками. Опорная точка – символ связи, который изображается в виде «галочки» или «ромбика».

а) вид сбоку; б) вид сверху
 а) в трехмерном изображении; б) в проекциях на плоскости
 При базировании призматической детали, в качестве баз используются три поверхности, которые образуют комплект баз, включающий в себя установочную, направляющую и опорные базы.
Установочной базой называется база, которая накладывает на деталь 3 двусторонние связи и, тем самым, лишает деталь трех перемещений. На практических схемах установочная база отображается 3 опорными точками. Например, на рисунке 4 первая двусторонняя связь (или первая опорная точка) лишает деталь перемещения вдоль оси OZ; вторая – вращения вокруг оси параллельной OX; третья – вращения вокруг оси параллельной OY.
Направляющей базой называется база, которая накладывает на деталь 2 двусторонние связи, лишает деталь 2 перемещений. На практических схемах направляющая база отображается 2 опорными точками. На рисунке 4 четвертая двусторонняя связь (или четвертая опорная точка) лишает деталь перемещения вдоль оси OY; пятая – вращения вокруг оси параллельной OZ.
Опорной базой называется база, которая накладывает 1 двустороннюю связь и лишает деталь одного перемещения. На практических схемах опорная база отображается 1 опорной точкой. На рисунке 4 шестая двусторонняя связь (или шестая опорная точка) лишает деталь перемещения вдоль оси OX.
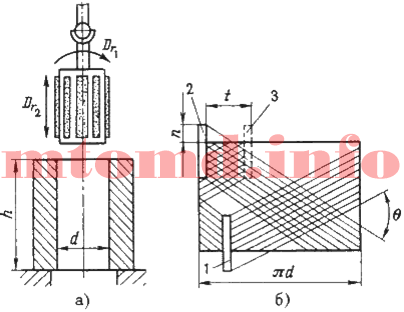
Хонингованиеприменяют для получения поверхностей высокой точности и малой шероховатости, а также для создания специфического микропрофиля обработанной поверхности в виде сетки (для удержания смазочного материала на поверхности деталей).
Поверхность неподвижной заготовки обрабатывается мелко-зернистыми абразивными брусками, закрепленными в хонинговальной головке (хоне). Бруски вращаются и одновременно перемещаются возвратно- поступательно вдоль оси обрабатываемого отверстия (рисунок, позиция а). Соотношение скоростей движений составляет 1,5…10, и определяет условия резания.

При сочетании движений на обрабатываемой поверхности появляется сетка микроскопических винтовых царапин – следов перемещения абразивных зерен. Угол θ пересечения этих следов зависит от соотношения скоростей (рисунок, позиция б).
Абразивные бруски всегда контактируют с обрабатываемой поверхностью, так как могут раздвигаться в радиальном направлении. Давление бруска контролируется.
Хонингованием исправляют погрешности формы от предыдущей обработки, а чистовое хонингование предназначается для повышения качества поверхности.
Этот процесс осуществляется на специальных хонинговальных установках.

