ТРЕНДОВЫЕ НОВОСТИ
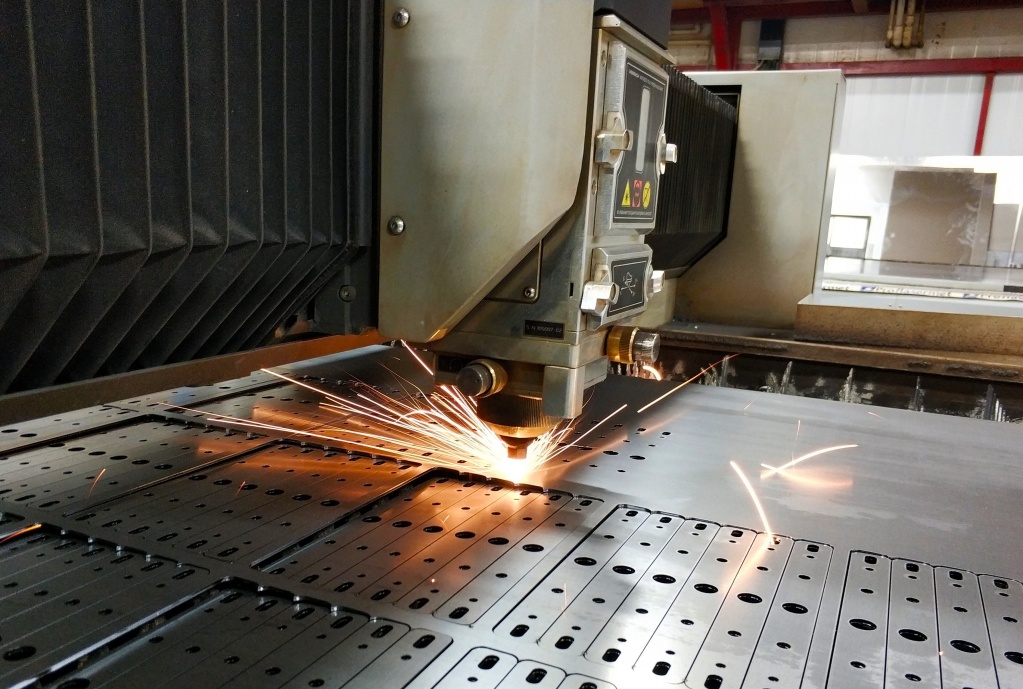
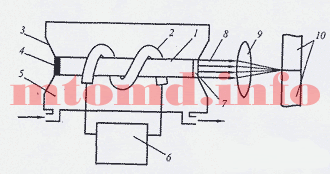
Лазерная сварка – способ сварки плавлением, при которых металл нагревают излучением лазера.
Лазерный луч представляет собой вынужденное монохроматическое излучение, длина волны которого зависит от природы рабочего тела лазера-излучателя. Оно возникает в результате вынужденных скачкообразных переходов возбужденных атомов рабочих тел на более низкие энергетические уровни.
Основными параметрами режимов лазерной обработки являются мощность излучения, диаметр пятна фокусировки, скорость перемещения обрабатываемого материала относительно луча.
Преимуществом лазерной сварки является быстрый точечный нагрев металла до плавления. Интенсивный сосредоточенный нагрев обуславливает и чрезвычайно большую скорость охлаждения после прекращения воздействия луча. Это позволяет свести к минимуму ширину околошовной зоны, сварочные напряжения и деформации.
Механизм процессов при лазерной сварке схож с электронно-лучевой сваркой, но не обязательно вакуумировать изделие.
Лазером сваривают преимущественно толщины до 1 мм, так как коэффициент полезного действия преобразования энергии в лазерное излучение довольно низкий.
Основные элементы лазера — это генератор накачки и активная среда. По активным средам различают твердотельные, газовые и полупроводниковые лазеры.
В твердотельных лазерах (рисунок 1) в качестве активной среды чаще всего применяют стержни из розового рубина — окиси алюминия А12О3 с примесью ионов хрома Сг3+ (до 0,05 %). При облучении ионы хрома переходят в другое энергетическое состояние -возбуждаются и затем отдают запасенную энергию в виде света. На торцах рубинового стержня нанесен слой отражающего вещества (например, серебра) так, что с одного конца образовано непрозрачное, а с другого — полупрозрачное зеркало. Излучение ионов хрома, отражаясь от этих зеркал, циркулирует параллельно оптической оси стержня, возбуждая новые ионы, — идет лавинообразный процесс. Происходит бурное выделение лучистой энергии, которая излучается параллельным пучком через полупрозрачное зеркало и фокусируется линзой в месте сварки. Выходная мощность твердотельных лазеров достигает 107 Вт при сечении луча менее 1 см2. В фокусе достигается громадная концентрация энергии, позволяющая получать температуру до миллиона градусов.
 1 — рубиновый стержень; 2 — генератор накачки; 3 — отражатель; 4 — непрозрачное зеркало; 5 — охлаждающая среда; 6 — источник питания; 7 — полупрозрачное зеркало; 8 — световой луч; 9 — фокусирующая линза; 10 — обрабатываемые детали
При работе в импульсном режиме существенный недостаток твердотельного лазера — низкий КПД (0,01…2,0 %). Более высокую мощность и больший КПД обеспечивают лазеры, работающие в непрерывном режиме, например твердотельный лазер на алюмоит-триевом гранате, активированном атомами неодима (приблизительно 1 %). Еще более высокий КПД и мощность у газовых лазеров. В качестве активной среды в них применяют чаще всего СО2 или смесь газов, генераторами накачки могут служить искровые разрядники или электронный луч.
Типичная конструкция газового лазера — это заполненная газом трубка, ограниченная с двух сторон строго параллельными зеркалами: непрозрачным и полупрозрачным (рисунок 2). В результате электрического разряда между введенными в трубку электродами возникают быстрые электроны, которые возбуждают газовые молекулы. Возвращаясь в стабильное состояние, эти молекулы образуют кванты света так же, как и в твердотельном лазере. Газовые лазеры могут работать в непрерывном режиме. Для сварки используют твердотельные и газовые лазеры импульсного и непрерывного действия.
1 — разрядная трубка; 2 — непрозрачное зеркало; 3 — источник питания; 4 — вакуумный насос; 5 — полупрозрачное зеркало
Сварочная ванна (рисунок 3) имеет характерную форму, вытянутую в направлении сварки. В головной части ванны расположен канал (кратер) 3. Это область наиболее яркого свечения. На передней стенке канала существует слой расплавленного металла, испытывающий постоянные возмущения. Здесь наблюдается характерное искривление передней стенки в виде ступеньки, которая периодически перемещается по высоте канала. Удаление расплавленного металла с передней стенки осуществляется при перемещении ступеньки сверху вниз. Перенос расплавленного металла из головной части ванны в хвостовую происходит по боковым стенкам в горизонтальном направлении. В хвостовой части ванны 4 расплавленный металл завихряющимися потоками поднимается вверх и частично выносится на поверхность сварочной ванны. При образовании канала 3 над поверхностью металла появляется светящийся факел 2, состоящий из продуктов испарения, мелких выбрасываемых из ванны капель металла и из частиц конденсированного пара.
1 — лазерный луч; 2 — плазменный факел; 3 — парогазовый канал; 4 — хвостовая часть ванны; 5 — металл шва; 6 — свариваемый металл; Vсв — направление сварки
Широкое применение лазерной сварки сдерживается экономическими соображениями. Стоимость технологических лазеров пока еще высока, что требует тщательного выбора области применения лазерной сварки. Однако, если применение традиционных способов не дает желаемых результатов либо технически неосуществимо, можно рекомендовать лазерную сварку. К таким случаям относится необходимость получения прецизионной (высокоточной) конструкции, форма и размеры которой не должны меняться в результате сварки. Лазерная сварка целесообразна, когда она позволяет значительно упростить технологию изготовления сварных изделий, выполняя сварку как заключительную операцию, без последующей правки или механической обработки. Экономически эффективна лазерная сварка, когда необходимо существенно повысить производительность, поскольку скорость ее может быть в несколько раз больше, чем у традиционных способов.
При изготовлении крупногабаритных конструкций малой жесткости или с труднодоступными швами, а также при необходимости соединения трудно свариваемых, в том числе разнородных материалов, лазерная сварка может оказаться единственным процессом, обеспечивающим качественные сварные соединения.
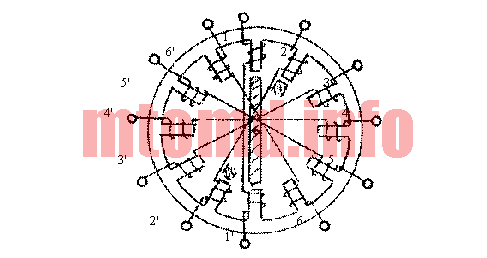
Шаговый двигатель является машиной постоянного тока, хотя принцип действия его напоминает синхронный реактивный двигатель. Как видно из рисунка, статор двигателя имеет шесть пар выступающих полюсов.
 Каждые две катушки, расположенные на противоположных полюсах статора, образуют обмотку управления, включаемую, в сеть постоянного тока. Ротор — двухполюсный.
Если подключить к источнику постоянного тока катушки полюсов 1 — 1′, то ротор расположится вдоль этих полюсов. Если задействовать катушки полюсов 2 — 2′, а ка-тушки полюсов 1 — 1′ обесточить, то ротор повернется и займет положение вдоль полю-сов 2 — 2′. Такой же поворот ротора произойдет, если включить в сеть катушки полюсов 3 — 3′. Так, шагами, ротор будет следовать за своей обмоткой управления.
Преимуществом шаговых двигателей является то, что в них совершенно отсутствует самоход. Они поворачиваются и строго фиксируются с шагом, пропорциональным числу полюсов на статоре. Это качество делает его незаменимым в особо точных механизмах (для привода часов, механизмов подачи ядерного топлива в реакторах, в станках с ЧПУ и так далее).
Управление шаговыми двигателями ведется с применением различных электронных устройств (триггер Шмитта и другие).
Достоинства горизонтально-ковочных машин:
Недостатки горизонтально-ковочных машин:
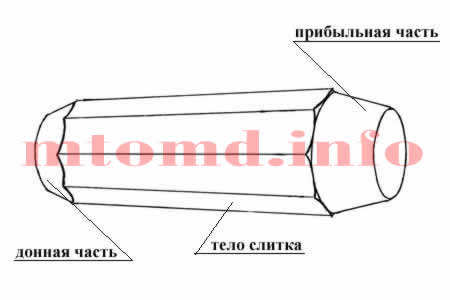
В основном слитки применяют, если нет соответствующего вида проката. Масса их может составлять от 250 килограммов до 300 тонн. Применяю слитки обычной формы и с отклонениями от нее:

Металл прибыльной и донной частей некачественный и он идет в отход. Качественную поковку получают из средней части слитка.
Кузнечная хитрость: у слитков с уменьшенной прибыльной частью и без нее середина по оси некачественная, и такие слитки используют для получения пустотелых поковок. В этом случае некачественный металл удаляется в отход при прошивке отверстия.
Кузнечные слитки отливают, как правило, из спокойных марок стали (то есть раскисленнх Mn — марганцем, Si — кремнием, Al — алюминием).
Для приготовления смесей используются природные и искусственные материалы. Песок – основной компонент формовочных и стержневых смесей. Обычно используется кварцевый или цирконовый песок из кремнезема. Глина является связующим веществом, обеспечивающим прочность и пластичность, обладающим термической устойчивостью. Широко применяют бентонитовые или каолиновые глины.
Для предотвращения пригара и улучшения чистоты поверхности отливок используют противопригарные материалы: для сырых форм – припылы; для сухих форм – краски.
В качестве припылов используют: для чугунных отливок – смесь оксида магния, древесного угля, порошкообразного графита; для стальных отливок – смесь оксида магния и огнеупорной глины, пылевидный кварц. Противопригарные краски представляют собой водные суспензии этих материалов с добавками связующих.
По характеру использования различают: облицовочные, наполнительные и единые смеси.
Облицовочная – используется для изготовления рабочего слоя формы. Содержит повышенное количество исходных формовочных материалов и имеет высокие физико-механические свойства.
Наполнительная – используется для наполнения формы после нанесения на модель облицовочной смеси. Приготавливается путем переработки оборотной смеси с малым количеством исходных формовочных материалов.
Облицовочная и наполнительная смеси необходимы для изготовления крупных и сложных отливок.
Единая – применяется одновременно в качестве облицовочной и наполнительной. Используют при машинной формовке и на автоматических линиях в серийном и массовом производстве. Изготавливается из наиболее огнеупорных песков и глин с наибольшей связующей способностью для обеспечения долговечности.
Сначала подготавливают песок, глину и другие исходные материалы. Песок сушат и просеивают. Глину сушат, размельчают, размалывают в шаровых мельницах или бегунах и просеивают. Аналогично получают угольный порошок.
Затем подготавливают оборотную смесь. Оборотную смесь после выбивки из опок разминают на гладких валках, очищают от металлических частиц в магнитном сепараторе и просеивают.
Приготовление формовочной смеси включает несколько операций: перемешивание компонентов смеси, увлажнение и разрыхление.
Перемешивание осуществляется в смесителях-бегунах с вертикальными или горизонтальными катками. Песок, глину, воду и другие составляющие загружают при помощи дозатора, перемешивание осуществляется под действием катков и плужков, подающих смесь под катки.
Готовая смесь выдерживается в бункерах-отстойниках в течение 2…5 часов, для распределения влаги и образования водных оболочек вокруг глинистых частиц.
Готовую смесь разрыхляют в специальных устройствах и подают на формовку.
Стержневые смеси соответствуют условиям технологического процесса изготовления литейных стержней, которые испытывают тепловые и механические воздействия. Они должны иметь более высокие огнеупорность, газопроницаемость, податливость, легко выбиваться из отливки.
Огнеупорность смеси – способность смеси и формы сопротивляться растяжению или расплавлению под действием температуры расплавленного металла.
Газопроницаемость смеси – способность смеси пропускать через себя газы (песок способствует ее повышению).
В зависимости от способа изготовления стержней смеси разделяют: на смеси с отвердением стержней тепловой сушкой в нагреваемой оснастке; жидкие самотвердеющие; жидкие холоднотвердеющие смеси на синтетических смолах; жидкостекольные смеси, отверждаемые углекислым газом.
Приготовление стержневых смесей осуществляется перемешиванием компонентов в течение 5…12 минут с последующим выстаиванием в бункерах.
В современном литейном производстве изготовление смесей осуществляется на автоматических участках.
Полиграфическое оборудование https://www.foroffice.ru/products/top_category/2.html— это специализированные машины и устройства, используемые в процессе печати и производства печатной продукции. Это оборудование охватывает широкий спектр технологий и процессов, каждый из которых имеет свои особенности. Вот основные виды полиграфического оборудования и их характеристики:
Полиграфическая отрасль активно развивается, учитывая современные тренды, такие как цифровизация, повышение качества и снижение срока исполнения заказов. Ведением бизнеса в этой сфере все больше интересуются стартапы, что приводит к инновациям и предложениям на рынке.
Полиграфическое оборудование играет ключевую роль в производстве печатной продукции. Знание особенностей и технологий работы с ним помогает повысить качество, снизить затраты и улучшить конечный продукт, что является важным аспектом для успешного функционирования полиграфических компаний.
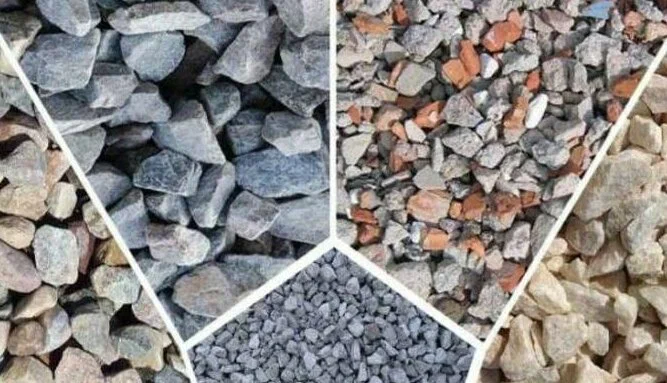
Щебень — это один из самых распространённых строительных материалов, представляющий собой мелкие камни, полученные в результате дробления горных пород. Его использование имеет множество особенностей, связанных с его характеристиками и областью применения. Ниже представлены основные особенности применения щебня:
Щебень — это универсальный строительный материал с широким спектром применения. Правильный выбор фракции и вида щебня в зависимости от конкретных задач может существенно повлиять на качество и долговечность строительных объектов.
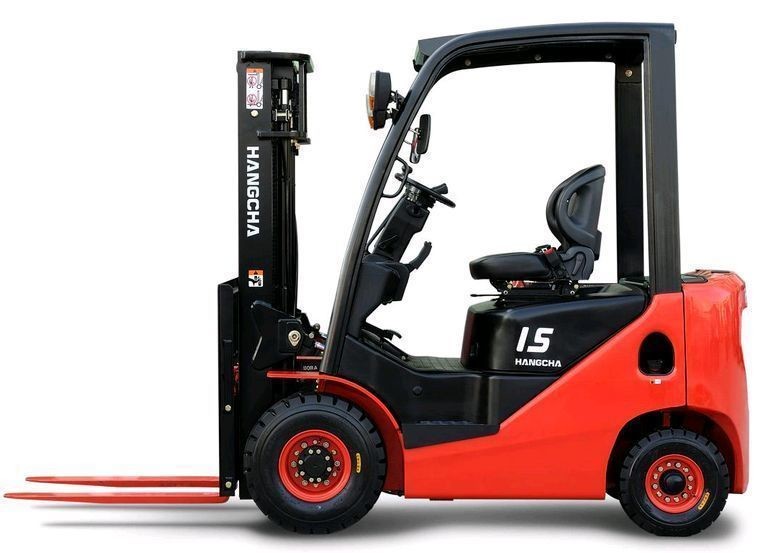
При выборе погрузчика Hangcha для складских операций важно учитывать множество факторов, включая особенности ваших складских процессов, размеры и вес товаров, а также рабочие условия. Промышленный погрузчик Hangcha предлагает различные модели, каждая из которых имеет свои преимущества и функциональные особенности. Вот несколько ключевых моделей и советы по их сравнению для выбора наилучшего погрузчика.
| Характеристика | CPCD20-35 | CPCD35-50 | CPCD18-30 | CPCD35-50 |
|---|---|---|---|---|
| Тип | Электрический | Электрический | Дизельный | Дизельный |
| Грузоподъемность | 2-3.5 тонны | 3.5-5 тонн | 1.8-3 тонны | 3.5-5 тонн |
| Высота подъема | 3-7 м | 3-6 м | 3-6 м | 3-7 м |
| Время зарядки (для электрических) | 6-8 часов | 6-8 часов | — | — |
| Проходимость | Хорошая для ровных поверхностей | Высокая для различных условий | Высокая | Высокая |
| Применение | Складские операции | Средние и крупные склады | Работа на открытых площадках | Крупные склады |
Выбор лучшего погрузчика Hangcha для складских операций зависит от множества факторов: характеристик вашего склада, их грузоподъемности и специфики работы. Учитывая все эти аспекты, вы сможете принять взвешенное решение и выбрать подходящий погрузчик, который будет эффективно выполнять поставленные задачи.
Протяжка металла – кузнечная операция, в результате которой происходит увеличение длины заготовки за счет уменьшения площади ее поперечного сечения.
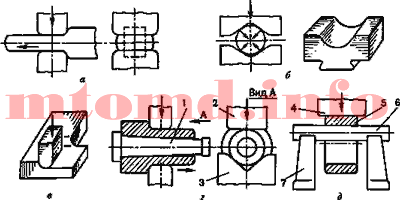
Протяжка не только изменяет форму заготовок, но и улучшает качество металла. Операция заключается в нанесении последовательных ударов и перемещении заготовки, при этом между бойками во время удара находится только часть заготовки. После каждого обжатия заготовка продвигается на величину, меньшую, чем длина бойка (рисунок, позиция а).
Протягивать можно плоскими (рисунок, позиция а) и вырезными (рисунок, позиция б) бойками.
Протяжка на плоских бойках может выполняться двумя способами:

Протяжка в вырезных бойках или в комбинации плоских бойков с вырезными используется при ковке легированных сталей с пониженной пластичностью. Благодаря боковому давлению, создаваемому жесткими стенками инструмента повышаются сжимающие напряжения, увеличивается пластичность металла. Получают поковки более точные по форме и размерам. Возрастает скорость протяжки.
При протяжке с круга на круг в вырезных бойках, силы, направленные с четырех сторон к осевой линии заготовки, способствуют более равномерному течению металла и устранению возможности возникновения осевых трещин.
Разновидностями протяжки являются:
Разгонка (расплющивание) – операция увеличения ширины части заготовки за счет уменьшения ее толщины (рисунок, позиция в). Операция выполняется за счет перемещения инструмента в направлении, перпендикулярном оси заготовки.
Протяжка на оправке – операция увеличения длины пустотелой заготовки за счет уменьшения толщины ее стенки и уменьшения наружного диаметра (рисунок, позиция г). Протяжку выполняют в вырезных бойках (или нижнем вырезном 3 и верхнем плоском 2) на слегка конической оправке 1. Протягивают в одном направлении – к расширяющемуся концу оправки, что облегчает ее удаление из поковки. Оправку предварительно нагревают до температуры 160…200о С.
Раскатка на оправке – операция одновременного увеличения наружного и внутреннего диаметров кольцевой заготовки за счет уменьшения толщины ее стенок (рисунок, позиция д). Заготовка 5 опирается внутренней поверхностью на цилиндрическую оправку 6, устанавливаемую концами на подставках 7, и деформируется между оправкой и узким длинным бойком 4. После каждого обжатия заготовку поворачивают относительно оправки.
Протяжку на оправке и раскатку на оправке часто применяют совместно. Вначале раскаткой уничтожают бочкообразность предварительно осаженной и прошитой заготовки и доводят ее внутренний диаметр до требуемых размеров. Затем протяжкой с оправкой уменьшают толщину стенок и увеличивают до заданных размеров длину заготовки.
Сертификат соответствия на одежду — это официальный документ, подтверждающий, что продукция (в данном случае — одежда) соответствует установленным нормативам, стандартам и требованиям технических регламентов, действующим в стране или регионе.
Обязательный сертификат соответствия на одежду необходим для подтверждения соответствия продукции нормативам, обеспечения безопасности покупателей, защиты рынка от нелегальной продукции и соблюдения требований маркетплейсов.

