ТРЕНДОВЫЕ НОВОСТИ
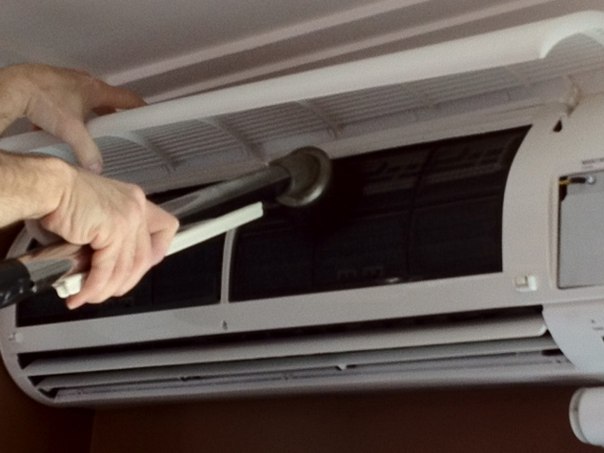
Проблемы с охлаждением воздуха — одна из наиболее распространенных жалоб владельцев кондиционеров. Если ваш кондиционер перестал эффективно справляться со своей задачей, не спешите обращаться в сервисный центр. Иногда причину можно устранить самостоятельно. Рассмотрим основные факторы, влияющие на работу кондиционера, и способы их решения.
Загрязненные фильтры — одна из самых частых причин снижения эффективности кондиционера. Они блокируют нормальный поток воздуха, что приводит к перегрузке системы.
Что делать:
Совет: очищайте фильтры каждые 2–3 недели для поддержания оптимальной работы устройства.
Недостаток фреона также может стать причиной плохого охлаждения. Это может быть связано с утечкой или изначально недостаточным заправлением.
Что делать:
Обратитесь к специалистам для диагностики уровня хладагента.
Если утечка подтверждена, закажите ремонт и повторную заправку системы.
Факт: использование кондиционера с низким уровнем фреона может привести к поломке компрессора.
Наружный блок кондиционера часто загрязняется пылью, листьями и другим мусором. Это затрудняет теплообмен и снижает производительность устройства.
Что делать:
Совет: регулярно проверяйте состояние наружного блока, особенно если он установлен близко к земле.
Иногда проблема может быть связана с неправильными настройками на пульте управления.
Что делать:
Совет: если настройки сбиваются, замените батарейки в пульте.
Неправильный монтаж кондиционера может стать причиной плохого охлаждения. Например, неправильно установленная гофротруба может вызывать утечку холодного воздуха.
Что делать:
Эффективность кондиционера также зависит от состояния вашего помещения. Если окна, двери или стены пропускают тепло, кондиционер будет работать менее эффективно.
Что делать:
Факт: качественная изоляция может снизить нагрузку на кондиционер и уменьшить расходы на электричество.
Если перечисленные меры не помогли, обратитесь в сервисный центр. Профессионалы помогут выявить и устранить проблему.
Купить кондиционер с установкой в Краснодаре можно у нас. Мы предлагаем модели с гарантией качества и профессиональной установкой, что исключает проблемы с монтажом и эксплуатацией.
Плохая работа кондиционера — это не всегда серьезная неисправность. Часто проблему можно решить самостоятельно, следуя простым советам. Регулярное обслуживание и правильная эксплуатация помогут сохранить работоспособность устройства на долгие годы, обеспечивая комфортный климат в вашем доме.
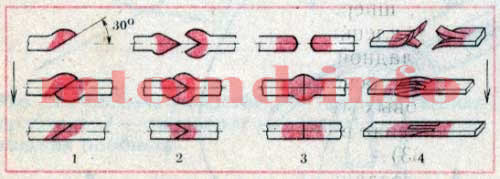
Кузнечная сварка — соединение двух или более заготовок, нагретых до сварочной температуры, с помощью ударов. Лучше таким образом свариваются стали, содержащие менее 0,3 % С. При сварке высокоуглеродистых сталей необходимо добавлять к сварочному флюсу опилки малоуглеродистой стали. Существует несколько способов кузнечной сварки: внахлест, вразруб, встык и врасщеп.

1 — внахлест; 2 — вразруб; 3 — встык; 4 — врасщеп
Перед сваркой необходимо подготовить концы заготовок, то есть набрать металл путем высадки. Температура нагрева стальных заготовок примерно 1300—1350° С, этой температуре соответствует цвет белого каления. При таком нагреве с поверхности металла начинают разбрызгиваться блестящие звездочки, а поверхность металла как бы увлажняется — железо «потеет». Для уменьшения образования окалины, препятствующей сварке, а также для предохранения металла от пережога заготовку посыпают флюсом: кварцевым песком, бурой или поваренной солью. Для улучшения свариваемости к флюсу добавляют порошок марганца. Нагретые под сварку заготовки извлекают из горна, сбивают с них шлак, окалину и, сложив подготовленными местами, начинают наносить по этим местам легкие и частые удары от середины к краям, постепенно увеличивая силу удара.
При сварке необходимо соблюдать особую осторожность, так как горячие шлак и окалина при ударах сильно разлетаются во все стороны.
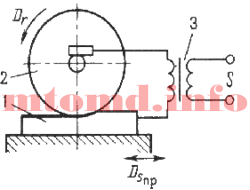
Один из видов электрофизической и элекрохимической обработки металлов. Электроконтактная обработка основана на локальном нагреве заготовки в месте контакта с электродом-инструментом и удалении размягченного или расплавленного металла из зоны обработки механическим способом: относительным движением заготовки или инструмента.
Источником теплоты служат импульсные дуговые разряды.
Этот вид обработки рекомендуется для крупных деталей из углеродистых и легированных сталей, чугуна, цветных сплавов, тугоплавких и специальных сплавов.

1 – обрабатываемая заготовка; 2 – инструмент-электрод; 3 – трансформатор
Этот метод применяют для зачистки отливок от заливов, отрезки литниковых систем, зачистки проката, шлифования коррозионных деталей из труднообрабатываемых сплавов.
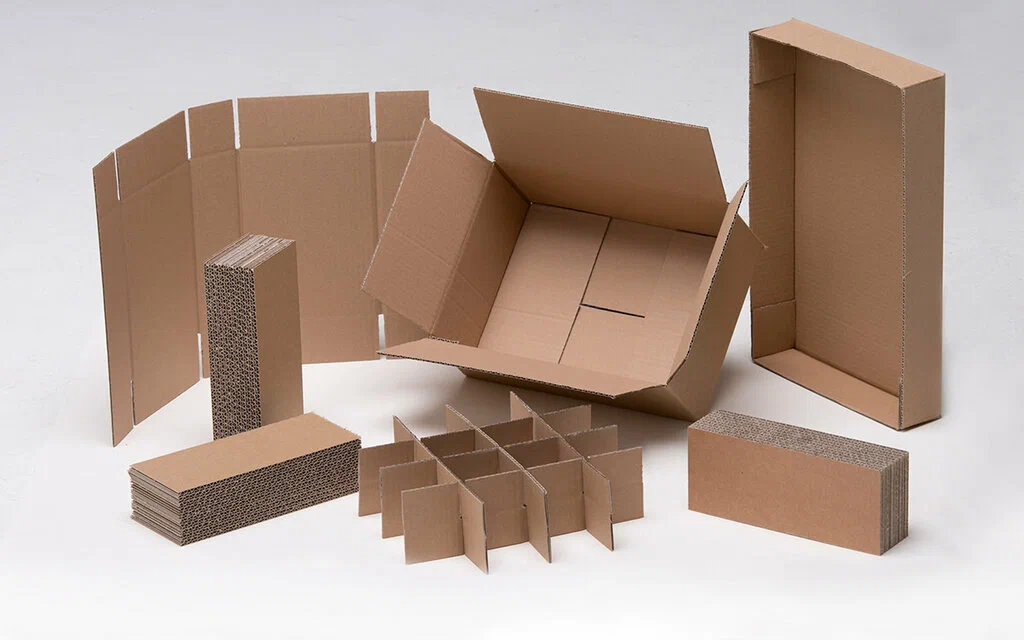
Выбор картонной упаковки в интернет-магазине https://center-pack.com/ имеет множество преимуществ как для бизнеса, так и для покупателей. Вот основные плюсы использования картонной упаковки:
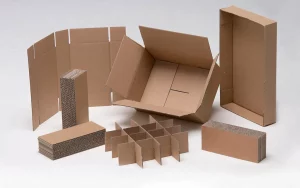
Выбор картонной упаковки в интернет-магазине предоставляет значительные преимущества, включая улучшение экологической ситуации, защиту товаров и создание эффективного брендинга. Эти факторы делают картонной упаковку идеальным решением для множества онлайн-торговых платформ.
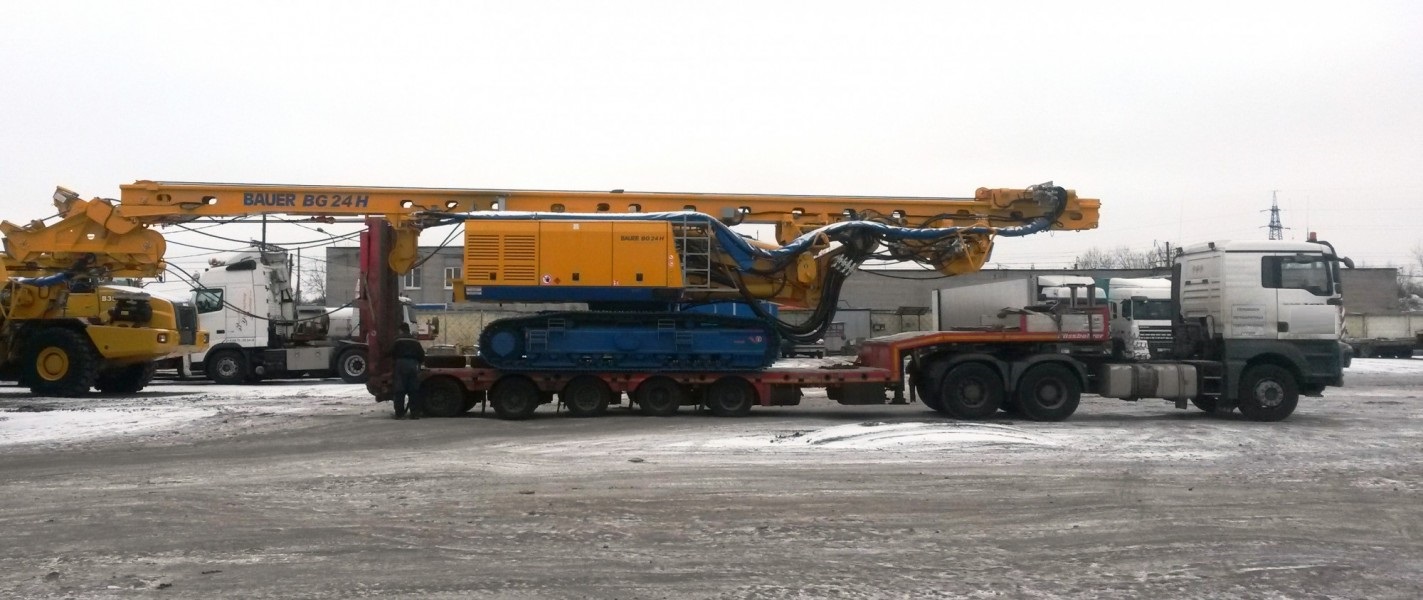
Перевозка буровой на трале является неотъемлемой частью строительных и горнодобывающих работ. Когда необходимо переместить тяжелое и громоздкое оборудование, важно понимать, какая логистика и какая техника потребуются для выполнения этой задачи. Правильный выбор транспорта поможет уменьшить риски и затраты, обеспечивая при этом оперативность и надежность.
Современные буровые установки представляют собой сложные технические устройства, которые требуют специального подхода при транспортировке. Необходимо учитывать вес, размеры и особенности конструкции каждого конкретного оборудования. Прежде чем отправлять буровую на трале, нужно обратить внимание на следующие моменты:
Трал – это специализированный прицеп, созданный для перевозки тяжеловесных грузов. Его конструкция позволяет распределять нагрузку по большой площади, что крайне важно для защиты дороги и обеспечения безопасности. Использование перевозки буровой на трале позволяет не только избежать повреждений механизма, но и минимизировать риски, связанные с заторами и авариями на дороге.
В зависимости от особенностей груза, могут использоваться разные типы тралов. Например:
Процесс перевозки буровой установки включает несколько ключевых этапов, каждый из которых требует тщательной подготовки:
Каждый из этих этапов требует серьезного подхода и планирования для минимизации всех возможных рисков. Следует также учитывать необходимость использования специализированных подъемных механизмов и оборудования при погрузке и разгрузке.
Профессиональные компании, занимающиеся перевозкой буровых установок, не только обеспечивают безопасность груза, но и позволяют избежать юридических и финансовых проблем. Опытные логисты помогут правильно составить маршрут, выбрать подходящий транспорт и рассчитать стоимость перевозки. С учетом всех нюансов и сделанных расчетов, https://zgruz.ru/stroygruz гарантирует, что ваша буровая установка будет доставлена в срок и в полной сохранности.
Перевозка буровой на трале – это сложный процесс, требующий профессиональных знаний и умений. Важно доверять эту задачу опытным специалистам, которые смогут учесть все нюансы и подготовить необходимое оборудование для успешного завершения всех этапов транспортировки. Воспользуйтесь услугами профессионалов и убедитесь в надежности и безопасности перевозки вашего оборудования.
Развитие современной транспортной системы требует комплексного подхода, где объекты капитального строительства и цифровые технологии работают в единой связке. В 2026 году ключевым фактором эффективности дорожного хозяйства становится предиктивная аналитика. Грамотное транспортное моделирование позволяет оптимизировать автомобильные дороги еще на этапе их планирования, минимизируя риски возникновения заторов и повышая безопасность движения.
Автомобильная инфраструктура, создаваемая на территории Российской Федерации, регулируется строгими государственными стандартами. Проекты федерального значения сегодня ориентированы не только на пропускную способность, но и на управление жизненным циклом каждого сооружения. В этой статье мы подробно разберем, как классифицируются автомобильные дороги, какие нормативные правовые акты определяют их статус и какую роль играет профильный центр мониторинга в поддержании стабильности дорожного сообщения всей России.
В современной юридической практике правовое регулирование, в соответствии с которым функционирует транспортная сфера, базируется на ряде основополагающих документов. Центральным законом от 8 ноября 2007 года 257-ФЗ определяются ключевые понятия и нормы, регулирующие деятельность в сфере. Согласно этому регламенту, инфраструктура включает в себя не только само дорожное полотно, но и сопутствующие технологические комплексы, обеспечивающие функционирование сети.
Существуют отдельные законодательные акты, которые уточняют статус различных элементов системы. К ним относятся:
Центральной является информация о внесении изменений в законодательство Российской Федерации, направленных на совершенствование безопасности. Правительством Российской Федерации регулярно утверждаются поручения президента и профильные документы, определяющие перечень сооружений, подлежащих особому контролю. Полная версия актуальных регламентов Минтранса доступна через официальный интернет-сайт ведомства, где также работает центральная электронная приемная для обращений граждан.
Стоит отметить, что автомобильные пути сообщения и узлы связи являются центром социальной и экономической стабильности Федерации. Правильная классификация позволяет более эффективно распределять государственные субсидии из центра и осуществлять надзор за техническими регламентами, что особенно важно при строительстве новых федеральных магистралей.
Системный подход к организации логистики невозможен без четкого разделения элементов по категориям транспорта и их функциональному назначению. Категорированию по видам подлежат все ключевые составляющие инфраструктуры, что позволяет федеральным надзорным органам устанавливать дифференцированные требования к их эксплуатации. В соответствии с действующим регламентом, классификация проводится на основании приказа Минтранса России, который учитывает интенсивность движения автомобилей и значимость участка для государственной системы страны.
Для обеспечения стабильного сообщения в границах населенных пунктов и на междугородних трассах выделяют следующие категории:
Особое внимание государством уделяется работе по формированию перечня объектов федеральной транспортной инфраструктуры, которые не подлежат категорированию. К таким исключениям могут относиться участки с низкой интенсивностью трафика или временные проезды, замена которых осуществляется в упрощенном порядке. Тем не менее административными органами ведется строгий учет данных о состоянии таких путей, чтобы безопасность оставалась на высоком уровне.
Важно понимать, что объекты, подлежащие категорированию, составляют большинство в Российской Федерации. Правильная обработка этой информации через единый центр информационных систем помогает своевременно выявлять потребность в ремонте или реконструкции. Актуальный перечень и новости отрасли часто публикует профильная федеральная служба, обеспечивая прозрачность государственных решений.
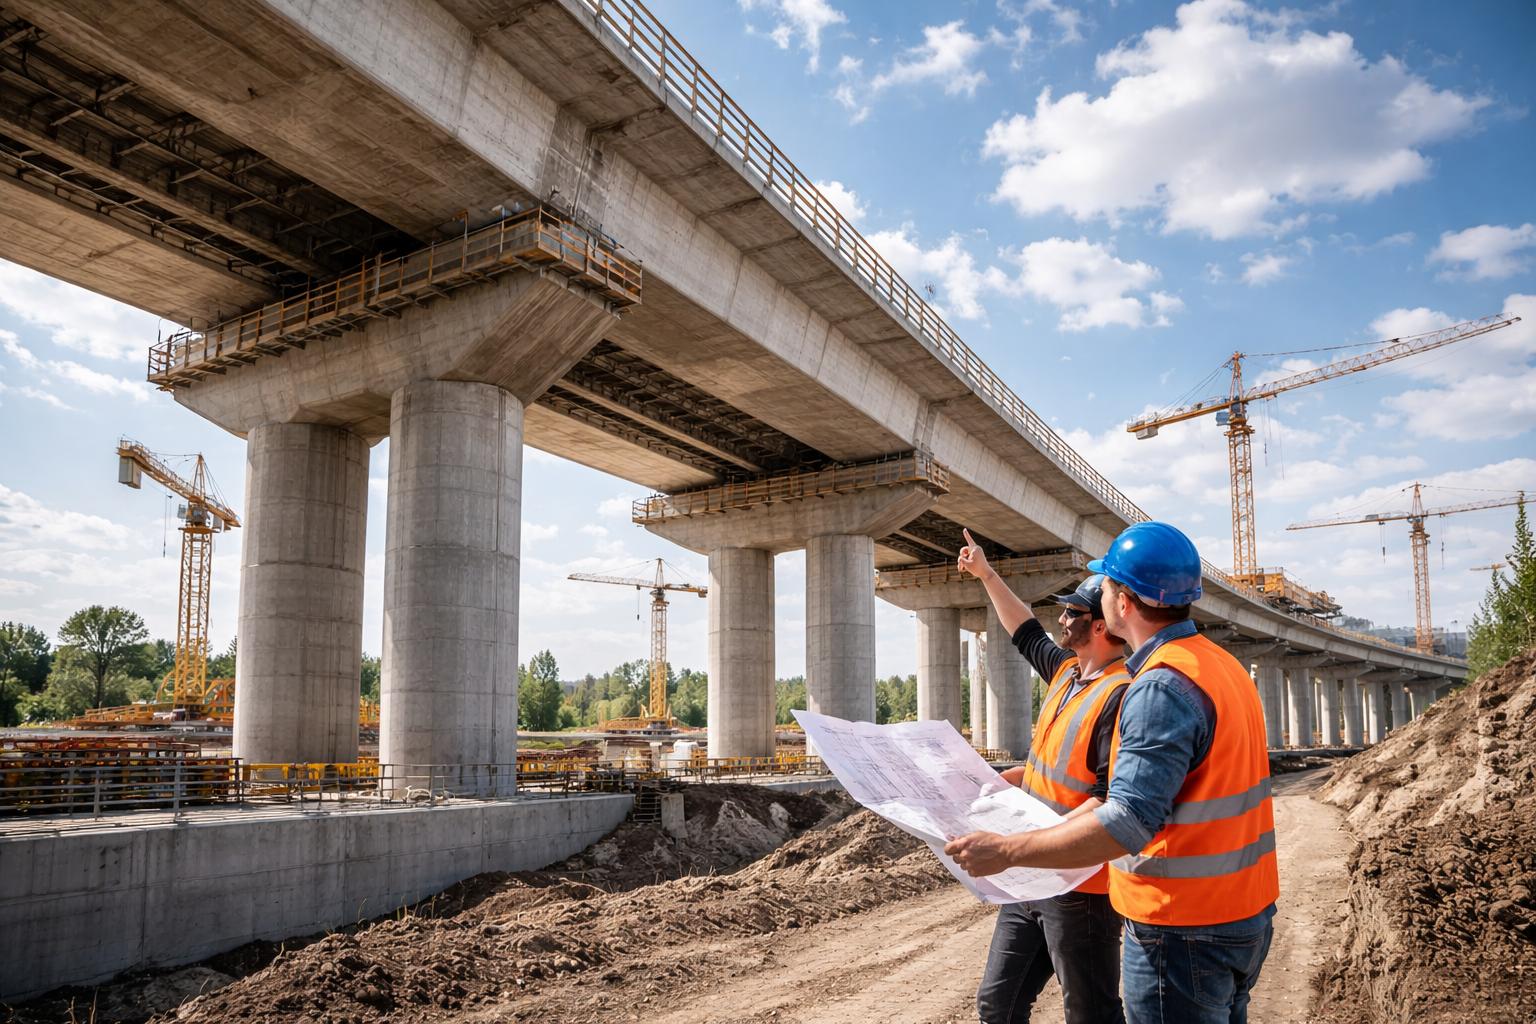
Сложный рельеф и обширная география Российской Федерации обуславливают необходимость работы по возведению уникальных конструкций, без которых невозможно представить современные автомобильные дороги. Искусственные дорожные сооружения — это не просто инженерные решения, а критически важные центры, обеспечивающие непрерывность логистики. К ним относятся капитальные мосты, высокотехнологичные автомобильные тоннели и многоуровневые путепроводы, которые позволяют эффективно преодолевать ландшафтные и урбанистические преграды.
В системе федерального значения такие конструкции имеют стратегический статус. Основные характеристики их эксплуатации включают:
Согласно действующим нормативно-правовым актам, каждое подобное сооружение, имеющее имя (название) или порядковый номер в реестре, закреплено за профильным подразделением. Центральная задача таких ведомств — вести строгий учет информации о грузоподъемности и габаритах. В случаях, когда длина пролета или длина тоннеля превышают установленные лимиты, эксплуатация подлежит особому категорированию.
В РФ автомобильная дорожная сеть постоянно расширяется, внедряя инженерные инновации. Важно отметить, что качество покрытия на таких участках должно соответствовать стандартам ГОСТ. Современный информационный центр мониторинга позволяет в режиме реального времени отслеживать состояние дорожного полотна и своевременно инициировать работы по ремонту, чтобы дороги оставались надежными и безопасными на протяжении всего срока службы.
В современных условиях приоритетной задачей государства является защита дорожного комплекса от внешних угроз. Противодействие коррупции и предупреждение возникновения акта незаконного вмешательства — это комплексные процессы, которые регулируют закон и профильные нормативные требования. Для реализации этих целей правительством Российской Федерации разработана многоуровневая система мониторинга, в которую включены все объекты инфраструктуры и транспортных средств.
Система защиты дорожного хозяйства включает следующие меры:
Согласно закону, для инфраструктуры и транспортных средств, не подлежащих категорированию по типу транспорта, перечень также требует внимания. В границах населенных территорий осуществляется особый надзор, чтобы исключить риск незаконного вмешательства в работу дорожного комплекса. Минимальное время реагирования на инцидент гарантирует информационный центр федерального значения, где аккумулируются данные со всех камер и датчиков.
Центральным юридическим аспектом является внесение изменений в закон Российской Федерации, которые ужесточают ответственность за нарушения в данной области. Профильная служба Минтранса регулярно рассылает информационные письма подрядным организациям, в которых указаны требования по защите персональных данных и усилению физической охраны объектов. Таким образом, деятельности в РФ по обеспечению защищенности дорог уделяется внимание на всех уровнях власти.
Современная система дорожной деятельности в Российской Федерации строится на внедрении инновационных инженерных решений. Чтобы автомобильные дороги соответствовали растущим нагрузкам, сегодня применяется высокоточное проектирование и специализированный сервис мониторинга. Основное управление процессами в 2026 году осуществляется через цифровой центр компетенций, где качество каждого участка проверяется в режиме реального времени.
В рамках реализации автомобильного развития в РФ правительством внедряются следующие технические стандарты:
Нормативное регулирование отдельных законодательных актов России в этой отрасли постоянно совершенствуется. В частности, изменения в законодательстве, принятые в текущем периоде, направлены на упрощение процедуры категорирования объектов. Хотя стоимость внедрения новых технологий высока, это позволяет значительно сократить затраты на ремонт и продлить период службы дорожного полотна.
Сегодня инфраструктуре и транспортным средствам, не подлежащим категорированию, уделяется не меньше внимания, чем крупным трассам. Координацию этих процессов проводит профильный центр, обеспечивая единый стандарт качества во всех областях России. Постоянные новости и обновления в системе Минтранса подтверждают, что безопасность и пропускная способность дорог остаются главным вектором развития страны.

Подводя итог, можно утверждать, что современные объекты комплекса требуют не только качественных материалов, но и глубокой цифровой проработки. Автомобильная сеть общего пользования становится умнее, а внедрение обновленной законодательной базы Российской Федерации позволяет четко регламентировать все этапы — от планирования до ликвидации временных сооружений.
Эффективное управление инфраструктурой и безопасностью напрямую зависит от того, насколько точно составлен перечень объектов и как быстро центр обработки данных реагирует на изменения. Помните, что профессиональный подход к проектированию и строительству — это залог долговечности автомобильных дорог и комфорта всех граждан РФ. Для получения подробных сведений или консультации по услугам проектирования вы можете оставить свой адрес или электронную почту на официальном сайте ведомства.
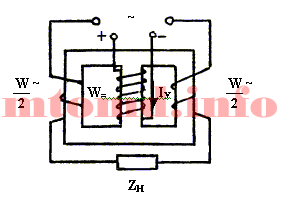
Это статический аппарат, применяемый в схемах автоматического регулирования. Работа магнитного усилителя основана на нелинейности характеристики намагничивания магнитопровода.

На крайних стержнях магнитного усилителя находится рабочая обмотка, которая состоит из двух катушек соединенных последовательно. На среднем стержне размещается обмотка управления из большого количества витков.
Если ток в нее не подается, а к рабочей обмотке подведено напряжение U1, то из за малого количества витков W= магнитопровод не насыщается и почти все напряжение сети падает на сопротивление рабочих обмоток ZН. На потребителе в этом случае выделяется малая мощность.
Если теперь пропустим по обмотке управления ток IУ, то даже при небольшом его значении (из-за большого W=), возникает насыщение магнитопровода. В результате сопротивление рабочей обмотки резко уменьшается, а величина тока в цепи — увеличивается.
Таким образом, посредством малых сигналов в обмотке управления можно управлять значительной величиной мощности в рабочей цепи магнитного усилителя.
Методическая печь — проходная печь для нагрева металлических заготовок перед прокаткой, ковкой или штамповкой. В методических печах заготовки, уложенные поперёк печи, передвигают навстречу движению продуктов сгорания топлива; при таком противоточном движении достигается высокая степень использования тепла, подаваемого в печь.
Заготовки проходят последовательно 3 теплотехнические зоны: методическую (зону предварительного подогрева), сварочную (зону нагрева) и томильную (зону выравнивания температур в заготовке). Сварочная зона может состоять из нескольких последовательных зон отопления с дополнительным подводом топлива в каждую зону. Для заготовок небольшого сечения томильная зона не обязательна.
Методические печи классифицируют по числу зон отопления (2-, 3-, 4-, 5-зонные), по способу транспортирования нагреваемых заготовок (толкательные и с подвижными балками), по конструктивным особенностям (с нижним обогревом, с наклонным подом и т.д.).
Методические печи отапливают газообразным или жидким топливом с помощью горелок или форсунок, которые устанавливают главным образом на торцевых стенах сварочной и томильной зон; реже горелки располагают на боковых стенах и своде. В методических печах поддерживают неизменную во времени и переменную по длине печи температуру. В сварочной и томильной зонах температура почти постоянна, а в методической — падает к началу печи.
Толкательные методические печи для нагрева заготовок толщиной до 120 мм делают с наклонным подом, для нагрева более крупных заготовок — с горизонтальным подом. При нагреве заготовок толщиной свыше 120 мм применяют нижний обогрев, в результате чего заготовки нагреваются с двух сторон.
Перспективны методические печи с подвижными балками (так называемая печь с шагающим подом). В таких печах между заготовками имеется зазор, и они обогреваются с трёх или четырёх сторон, благодаря чему нагрев протекает быстрее и равномернее, уменьшается окисление и обезуглероживание металла. Методические печи с подвижными балками — высокомеханизированный агрегат; при ремонтах и остановках печь легко может быть освобождена от заготовок. При эксплуатации таких печей исключены трудоёмкие ручные операции по очистке пода. Методические печи обычно имеют рекуператоры для нагрева воздуха или воздуха и газа, а также котлы-утилизаторы. Основные характеристики методических печей приведены в таблице.
| Печь | Максимальные размеры рабочего пространства, м | Максимальная производительность, т/ч | Максимальная тепловая мощность | ||
| длина | ширина | ГДж/ч | Гкал/ч | ||
| Толкательная с наклонным подом | 22 | 13 | 180 | 460 | 110 |
| С нижним обогревом | 40 | 13 | 320 | 800 | 190 |
| С подвижными балками (с шагающим подом) | 50 | 13 | 420 | 1170 | 280 |
Сталь нержавеющая — содержание хрома должно быть не менее 13% (13…18%). Коррозионная стойкость объясняется образованием на поверхности защитной пленки оксида Cr2O3. Углерод в нержавеющих сталях является нежелательным, так как он обедняет раствор хромом, связывая его в карбиды, и способствует получению двухфазного состояния. Чем ниже содержание углерода, тем выше коррозионная стойкость нержавеющих сталей.
Инструментальные легированные стали. Маркировка инструментальных легированных сталей. Алмазная сталь.
Легированные стали. Классификация легированных сталей. Классификация легированных сталей по микроструктуре. Маркировка легированных сталей.
Различают стали ферритного класса 08Х13, 12Х17, 08Х25Т, 15Х28. Стали с повышенным содержанием хрома не имеют фазовых превращений в твердом состоянии и поэтому не могут быть подвергнуты закалке. Значительным недостатком ферритных хромистых сталей является повышенная хрупкость из-за крупнокристаллической структуры. Эти стали склонны к межкристаллитной коррозии (по границам зерен) из-за обеднения хромом границ зерен. Для избежания этого вводят небольшое количество титана. Межкристаллитная коррозия обусловлена тем, что часть хрома около границ зерна взаимодействует с углеродом и образует карбиды. Концентрация хрома в твердом растворе у границ становится меньше 13% и сталь приобретает отрицательный потенциал. Из-за склонности к росту зерна ферритные стали требуют строгих режимов сварки и интенсивного охлаждения зоны сварного шва. Недостатком является и склонность к охрупчиванию при нагреве в интервале температур 450…500oС. Из ферритных сталей изготавливают оборудование азотно-кислотных заводов (емкости, трубы).
Для повышения механических свойств ферритных хромистых сталей в них добавляют 2…3 % никеля. Стали 10Х13Н3, 12Х17Н2 используются для изготовления тяжелонагруженных деталей, работающих в агрессивных средах.
После закалки от температуры 1000oC и отпуска при 700…750oС предел текучести сталей составляет 1000 МПа. Термическую обработку для ферритных сталей проводят для получения структуры более однородного твердого раствора, что увеличивает коррозионную стойкость.
Стали мартенситного класса 20Х13, 30Х13, 40Х13. После закалки и отпуска при 180…250oС стали 30Х13, 40Х13 имеют твердость 50…60 HRC и используются для изготовления режущего инструмента (хирургического), пружин для работы при температуре 400…450o, предметов домашнего обихода.
Шарикоподшипниковые стали. Шарикоподшипниковые марки стали.
Пружинные стали. Рессорно-пружинные стали. Пружинная сталь свойства. Релаксация напряжений.
Стали аустенитного класса – высоколегированные хромоникелевые стали. Никель – аустенитообразующий элемент, сильно понижающий критические точки γ -> α превращения. После охлаждения на воздухе до комнатной температуры имеет структуру аустенита.
Нержавеющие стали аустенитного класса 04Х18Н10, 12Х18Н9Т имеют более высокую коррозионную стойкость, лучшие технологические свойства по сравнению с хромистыми нержавеющими сталями, лучше свариваются. Они сохраняют прочность до более высоких температур, менее склонны к росту зерна при нагреве и не теряют пластичности при низких температурах. Хромоникелевые стали коррозионностойки в окислительных средах. Основным элементом является хром, никель только повышает коррозионную стойкость.
Для большей гомогенности хромоникелевые стали подвергают закалке с температуры 1050…1100oCв воде. При нагреве происходит растворение карбидов хрома в аустените. Выделение их из аустенита при закалке исключено, так как скорость охлаждения велика. Получают предел прочности σв = 500…600 МПа, и высокие характеристики пластичности, относительное удлинение δ = 35…45%.
Упрочняют аустенитные стали холодной пластической деформацией, что вызывает эффект наклепа. Предел текучести при этом может достигнуть значений 1000…1200 МПа, а предел прочности – 1200…1400 МПа.
Для уменьшения дефицитного никеля часть его заменяют марганцем (сталь 40Х14Г14Н3Т) или азотом (сталь 10Х20Н4АГ11).
Аустенитно-ферритные стали 12Х21Н5Т, 08Х22Н6Т являются заменителями хромоникелевых сталей с целью экономии никеля. Свойства сталей зависят от соотношения ферритной и аустенитной фаз (оптимальные свойства получают при соотношении – Ф:А=1:1 ). Термическая обработка сталей включает закалку от температуры 1100…1150oC и отпуск-старение при температуре 500…750oC.
Аустенитно-ферритные стали не подвержены коррозионному растрескиванию под напряжением: трещины могут возникать только на аустенитных участках, но ферритные участки задерживают их развитие. При комнатных температурах аустенитно-ферритные стали имеют твердость и прочность выше, а пластичность и ударную вязкость ниже, чем стали аустенитного класса.
Быстрорежущая сталь. Инструментальные быстрорежущие стали. Марки быстрорежущих сталей. Термообработка быстрорежущих сталей.
Высокопрочные стали. Высокопрочные конструкционные стали. Получение высокопрочных сталей. Свойства высокопрочной стали. Мартенситно-стареющие стали.
Кроме нержавеющих сталей в промышленности применяют коррозионно-стойкие сплавы – это сплавы на никелевой основе. Сплавы типа хастеллой содержат до 80 % никеля, другим элементом является молибден в количестве до 15…30 %. Сплавы являются коррозионно-стойкими в особо агрессивных средах (кипящая фосфорная или соляная кислота), обладают высокими механическими свойствами. После термической обработки – закалки и старения при температуре 800oС – сплавы имеют предел прочности σв = 1200 МПа, и твердость HB ≈ 360. Недостатком является склонность к межкристаллической коррозии, поэтому содержание углерода в этих сплавах должно быть минимальным.
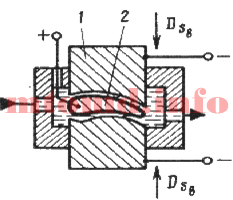
Электрохимическая размерная обработка выполняется в струе электролита, прокачиваемого под давлением через межэлектродный промежуток.
Электролит растворяет образующиеся на поверхности заготовки-анода соли и удаляет их из зоны обработки. Высокая производительность процесса заключается в том, что одновременно обрабатывается вся поверхность заготовки.
Участки, не требующие обработки, изолируют. Инструменту придают форму, обратную форме обрабатываемой поверхности. Формообразование происходит по методу копирования.
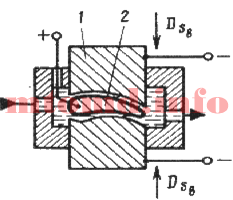
1 – инструмент-катод; 2 – заготовка-анод
Точность обработки повышается при уменьшении рабочего зазора. Для его контроля используют высокочувствительные элементы, которые встраивают в следящую систему.
Этот способ рекомендуют для обработки заготовок из высокопрочных сталей, карбидных и труднообрабатываемых материалов. Также можно обрабатывать тонкостенные детали с высокой точностью и качеством обработанной поверхности, так как отсутствует давление инструмента на заготовку.

