ТРЕНДОВЫЕ НОВОСТИ
Если вы хотите заказать разработку мобильной игры — то нужно знать что, это процесс, который включает в себя несколько этапов и требует определенных шагов для успешного завершения проекта. Вот некоторые основные шаги, которые следует выполнить при заказе разработки мобильной игры:
Заказ разработки мобильной игры — это сложный процесс, который требует тщательного планирования, коммуникации с разработчиками и контроля за выполнением задач. Важно выбирать надежных партнеров для сотрудничества и следить за качеством работы на каждом этапе проекта.
Современный мир стал невероятно динамичным и прогрессивным, и многие аспекты жизни перешли в онлайн-формат. Казино не стало исключением, и теперь все больше и больше людей предпочитают играть в онлайн-казино Legzo через ресурс, а не в настоящее казино. Несмотря на то, что игра на деньги может оказывать как положительное, так и отрицательное влияние на психологию человека, исследования показывают, что онлайн-казино может иметь много преимуществ.
Одним из основных преимуществ онлайн-Legzo Сasino является возможность играть в любое время и в любом месте. Вам не нужно тратить время на поездку в казино или ожидание своей очереди за столом. Вы можете играть в свои любимые игры дома, на работе или в дороге. Это удобно и экономит много времени, что позволяет людям уделять больше времени своей семье, работе или учебе.
Еще одним важным преимуществом онлайн-казино Legzo является возможность играть бесплатно. Это означает, что игроки:
Кроме того, онлайн-казино Legzo предоставляет игрокам доступ к множеству игр и развлечений. Вы можете выбрать любую игру, соответствующую вашим вкусам и предпочтениям. В онлайн-казино также часто октябре проводятся турниры и соревнования, на которых можно выиграть дополнительные призы. Кроме того, игра на деньги может положительно сказаться на психологическом состоянии человека. Постоянный стресс и беспокойство из-за выигрыша или проигрыша могут привести к повышению устойчивости человека к трудным ситуациям. Это пойдет на пользу сопротивлению человека.
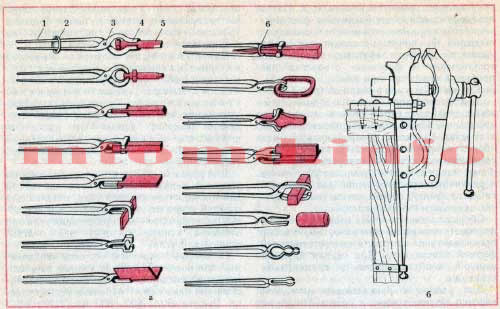
Для работы с раскаленным металлом необходимы клещи. По форме губок клещи делятся на продольные, поперечные, продольно-поперечные и специальные. Кузнечные клещи должны быть легкими, с пружинящими рукоятками, для надежного удержания поковок во время работы рукоятки клешей могут стягиваться специальным кольцом — шпандырем (рисунок, а — позиция 2).

1-рукоятка; 2-зажимное кольцо (шпандырь); 3-заклепки; 4-губки; 5-заготовка; 6-петля
Если клещи плотно не захватывают заготовку, то губки клещей нагревают в горне и, захватив ими заготовку, обжимают ручником.
Для зажима раскаленных заготовок служат стуловые тиски (рисунок, б) и различные струбцины. Крепятся такие тиски мощными шурупами, болтами или заклепками на основной опоре слесарного верстака или на
отдельном стуле — массивном бревне, хорошо закрепленном в полу кузницы. Верхний уровень губок обычно располагают на высоте 900 — 1000 мм от уровня пола.
Стуловые тиски получили свое название от способа крепления их на деревянном основании в виде стула, в дальнейшем они были приспособлены для закрепления на верстаках. Изготовляют их из кованной стали с шириной губок 100 мм; наибольшее раскрытие губок 90, 130, 150 и 180 мм. Стуловые тиски состоят из подвижной и неподвижной губок. На конце неподвижной части находится лапа для крепления тисков к столу, а ее удлиненный стержень заделывают в деревянное основание и зажимают скобой.
Преимуществами стуловых тисков являются простота конструкции и высокая прочность, а недостаток заключается в том, что рабочие поверхности губок не во всех положениях параллельны друг другу, вследствие чего при зажиме узкие обрабатываемые предметы захватываются только верхними краями губок, а широкие – только нижними, что не обеспечивает прочности закрепления. Кроме того, губки тисков при зажиме врезаются в деталь, образуя на ее поверхности вмятины.
а — диаграмма состояния сплавов с отсутствием растворимости компонентов в твердом состоянии; б — кривые охлаждения сплавов
Диаграмма состояния. Диаграмма состояния сплава.
Проведем анализ диаграммы состояния.
Диаграмма состояния сплавов твердых растворов с неограниченной растворимостью
Диаграмма состояния сплавов, компоненты которых образуют химические соединения
1. Количество компонентов: К = 2 (компоненты А и В);
2. Число фаз: f = 3 (кристаллы компонента А, кристаллы компонента В, жидкая фаза).
3. Основные линии диаграммы:
Диаграмма состояния сплавов с ограниченной растворимостью компонентов в твердом состоянии
Диаграмма состояния сплавов, испытывающих фазовые превращения в твердом состоянии (переменная растворимость)
4. Типовые сплавы системы.
Эвтектика – мелкодисперсная механическая смесь разнородных кристаллов, кристаллизующихся одновременно при постоянной, самой низкой для рассматриваемой системы, температуре.
При образовании сплавов механических смесей эвтектика состоит из кристаллов компонентов А и В: эвтектика (кр. А + кр. В)
Процесс кристаллизации эвтектического сплава I (см. Кристаллизация сплавов. Кристаллизация металлов и сплавов.): до точки 1 охлаждается сплав в жидком состоянии. При температуре, соответствующей точке 1, начинается одновременная кристаллизация двух разнородных компонентов. На кривой охлаждения отмечается температурная остановка, т.е. процесс идет при постоянной температуре, так как согласно правилу фаз в двухкомпонентной системе при наличии трех фаз (жидкой и кристаллов компонентов А и В) число степеней свободы будет равно нулю (С = 2 — 3 + 1 = 0). В точке 1’ процесс кристаллизации завершается. Ниже точки 1’ охлаждается сплав, состоящий из дисперсных разнородных кристаллов компонентов А и В.
Процесс кристаллизации сплава II (см. Кристаллизация сплавов. Кристаллизация металлов и сплавов.): до точки 1 охлаждается сплав в жидком состоянии. При температуре, соответствующей точке 1, начинают образовываться центры кристаллизации избыточного компонента В. На кривой охлаждения отмечается перегиб (критическая точка), связанный с уменьшением скорости охлаждения вследствие выделения скрытой теплоты кристаллизации. На участке 1–2 идет процесс кристаллизации, протекающий при понижающейся температуре, так как согласно правилу фаз в двухкомпонентной системе при наличии двух фаз (жидкой и кристаллов компонента В) число степеней свободы будет равно единице (С = 2 — 2 + 1 = 1). При охлаждении состав жидкой фазы изменяется по линии ликвидус до эвтектического. На участке 2–2’ кристаллизуется эвтектика. Ниже точки 2’ охлаждается сплав, состоящий из кристаллов первоначально закристаллизовавшегося избыточного компонента В и эвтектики.
Теория сплавов. Основы теории сплавов.
Механическая смесь. Твердый раствор. Химические соединения.
а – доэвтектический; б – эвтектический; в – заэвтектический
5. При проведении количественного структурно-фазового анализа, конода, проведенная через заданную точку, пересекает линию ликвидус и оси компонентов, поэтому состав твердой фазы или 100 % компонента А, или 100 % компонента В.
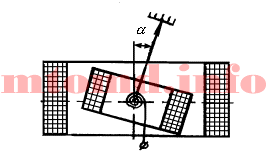
Эта система представляет собой две катушки, одна из которых неподвижная, а другая — подвижная. Обе катушки подключаются к сети, и взаимодействие их магнитных полей приводит к повороту подвижной катушки относительно неподвижной.
 Из уравнения α = k’ I1 I2 видно, что шкала электродинамической системы имеет квадратичный характер. Для устранения этого недостатка подбирают геометрические размеры катушек таким образом, чтобы подучить шкалу, близкую к равномерной.
Эти системы чаще всего используются для измерения мощности, то есть в качестве ваттметров, тогда:
α = k’ I U cosφ = k’ P
В этом случае шкала ваттметра равномерная.
Оборудование кузнечных и холодноштамповочных цехов (особенно прессы, молоты и ножницы) в отношении травматизма является наиболее опасным. Поэтому в проекте должны быть принципиально решены все основные вопросы, связанные с техникой безопасности.
Все места в цехе, являющиеся опасными в отношении травматизма, должны быть ограждены. Оборудование должно иметь кожухи, закрывающие все его наружные движущиеся или вращающиеся детали и узлы, надежное пусковое управление (кнопки, педали, рукоятки), не допускающие возможность случайного или самопроизвольного включения или переключения его во время работы. Станины оборудования, корпуса электрических нагревательных установок и электродвигателей, пульты и приборы управления должны быть заземлены. Для местного освещения не разрешается использовать напряжение выше 36 В.
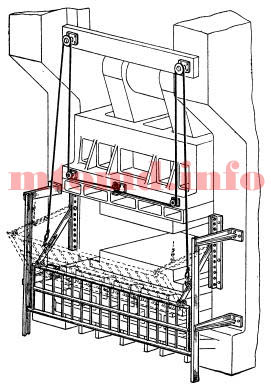
Мерами предотвращения травматизма на холодноштамповочных прессах является применение закрытых штампов, установка на прессах ограждающих устройств, представляющих собой поворачивающиеся, откидные или передвижные защитные решетки, кинематически связанные с ползуном пресса и закрывающие рабочее пространство пресса при движении ползуна вниз (рис. 1) или отводящие руку рабочего.

Рис. 1
Используются также фоторелейная и радиоизотопная защиты. Фоторелейная защита не может считаться достаточно надежной, так как при запылении фотоэлемента перестает действовать. В этом отношении радиоизотопная защита гораздо лучше, так как для бета-лучей слой пыли не является препятствием. Радиоизотопная защита разработана В. Т. Мещериным и его сотрудниками (Станкин) и безотказно действует в течение ряда лет на многих предприятиях.
При холодной объемной штамповке и особенно при выдавливании, вследствие высоких удельных усилий, развивающихся при осуществлении этих процессов, иногда происходит разрыв рабочих частей штампа с разлетом с большой силой осколков штампа, что может вызвать тяжелые травмы и увечье производственного персонала. Поэтому рабочее пространство прессов, используемых для холодной объемной штамповки, должно иметь прочное ограждение (щиты), препятствующее разлету осколков в случае поломки штампа.
В литературе описан целый ряд устройств и механизмов, обеспечивающих безопасную работу на прессах и другом оборудовании кузнечных и холодноштамповочных цехов.
Основным средством для предотвращения травматизма при работе на прессах и другом оборудовании является механизация и в особенности автоматизация производственных процессов. Механизация и автоматизация исключают необходимость в непосредственном со прикосновении производственного персонала с оборудованием во время его работы, предотвращая этим проникание рук рабочего в опасные зоны оборудования при его работе. Автоматизация и механизация облегчают условия труда, снижают утомляемость, что уже само по себе является условием, способствующим предотвращению травматизма, так как усталость понижает внимание рабочего.
При планировке кузнечных цехов следует предусматривать линейное (продольное или поперечное) расположение оборудования и нагревательных установок (но не шахматное), так как это уменьшает нагревание рабочих мест и воздействие на рабочих тепловых лучей. Нагревательные установки (печи) должны иметь хорошую тепловую изоляцию, уменьшая этим нагрев помещений и рабочих мест. Наружные поверхности стен печей необходимо обмазывать асбестом в смеси с шамотной глиной, трепелом или другими теплоизолирующими материалами. Оконные крышки (дверки) должны иметь тепловую изоляцию или охлаждаться водой (пустотелые металлические коробки с протекающей внутри них водой). Окна и отверстия нагревательных установок следует снабжать защитными устройствами, ослабляющими действие теплового излучения.
К оборудованию и другим рабочим местам в кузнечных и холодноштамповочных цехах должны быть предусмотрены незагроможденные подходы, удобные проходы и подъезды. Существенным преимуществом в этом отношении обладает поточное расположение оборудования в соответствии с направлением технологического процесса, ибо при этом отпадает необходимость в накоплении у рабочих мест большого количества заготовок, полуфабрикатов, готовой продукции (см. Склады готовой продукции) и, следовательно, загромождение рабочих мест и подходов к оборудованию.
Для кузнечных цехов в ряде случаев может быть рекомендовано устройство специальных галерей, предназначенных для прохода людей над различными установками, местами для складирования, проездами и др.
Смотреть фильмы онлайн бесплатно 2024 в HD качестве имеет свои нюансы, которые важно учитывать:
При выборе платформы для бесплатного просмотра фильмов важно провести тщательный отбор и проверку, чтобы избежать возможных проблем. Если у вас есть вопросы о том, как найти легальные и безопасные ресурсы для просмотра фильмов онлайн, я готов помочь с информацией.
1. По структуре после охлаждения на воздухе выделяются три основных класса сталей (cм. все записи с тегом стали и сплавы):
Стали перлитного класса характеризуются малым содержанием легирующих элементов; мартенситного – более значительным содержанием; аустенитного – высоким содержанием легирующих элементов.
Улучшаемые стали. Улучшаемые легированные стали. Улучшаемые конструкционные стали. Термообработка улучшаемых сталей.
Легирующие элементы. Легирующие элементы стали. Влияние легирующих элементов. Назначение легирующих элементов. Хромансиль.
а — для сталей перлитного класса; б — для сталей мартенситного класса; в — для сталей аустенитного класса
По мере увеличения содержания легирующих элементов устойчивость аустенита в перлитной области возрастает, а температупная область мартенситного превращения снижается.
Для сталей перлитного класса кривая скорости охлаждения на воздухе пересекает область перлитного распада (рисунок, позиция а), поэтому образуются структуры перлита, сорбита или троостита.
Для сталей мартенситного класса область перлитного распада сдвинута вправо (рисунок, позиция б). Охлаждение на воздухе не приводит к превращению в перлитной области. Аустенит переохлаждается до температуры мартенситного превращения и происходит образование мартенсита.
Влияние углерода на сталь. Влияние углерода на свойства стали.
Для сталей аустенитного класса увеличение содержания углерода и легирующих элементов сдвигает вправо область перлитного распада, а также снижает мартенситную точку, переводя ее в область отрицательных температур (рисунок, позиция в). Сталь охлаждается на воздухе до комнатной температуры, сохраняя аустенитное состояние.
2. По степени легирования (по содержанию легирующих элементов):
3. По числу легирующих элементов:
4. По составу: никелевые, хромистые, хромоникелевые, хромоникельмолибденовые и так далее (признак– наличие тех или иных легирующих элементов).
5. По назначению:
Марка легированной качественной стали состоит из сочетания букв и цифр, обозначающих ее химический состав. Легирующие элементы имеют следующие обозначения: хром (Х), никель (Н), марганец (Г), кремний (С), молибден (М), вольфрам (В), титан (Т), тантал (ТТ), алюминий (Ю), ванадий (Ф), медь (Д), бор (Р), кобальт (К), ниобий (Б), цирконий (Ц), селен (Е), редкоземельные металлы (Ч).
Цифра, стоящая после буквы, указывает на содержание легирующего элемента в десятых долях процента. Если цифра не указана, то легирующего элемента содержится 0,8-1,5 %, за исключением молибдена и ванадия (содержание которых в солях обычно до 0.2-0.3%) А также бора (в стали с буквой Р его должно быть не менее 0…0.010%). В конструкционных качественных легированных сталях две первые цифры показывают содержимое углерода в сотых долях процента.
Пример: 03Х16Н15М3Б — высоколегированная качественная сталь, которая содержит 0.03% C, 0.16% Cr, 0.15% Ni, до 0.3% Mo, до 1.0% Nb.
Пружинные стали. Рессорно-пружинные стали. Пружинная сталь свойства. Релаксация напряжений.
Маркировка сталей. Маркировка углеродистых сталей. Маркировка легированных сталей. Маркировка инструментальных сталей.
Отдельные группы сталей обозначаются немного по-другому:
Технологическая операция — это законченная часть технологического процесса (ТП), выполненного на одном рабочем месте.
ТО охватывают все действия оборудования и рабочего над одним или несколькими совместно изготовленными деталями.
Вспомогательные операции (ВО) — действия по транспортировке, измерению, маркировке и т.п.
Состав и последовательность ТО формируют структуру ТП. Описанная последовательность опреаций называется технологическим маршрутом.
ТО состоит из технологических и вспомогательных переходов.
Технологический переход — законченная часть ТО, выполненная одними и теми же СТО (средства технического обеспечения) при постоянных технологических режимах.
Технологический режим — совокупность изменений параметра технологического процесса в определенном интервале времени. Различают 3 параметра:
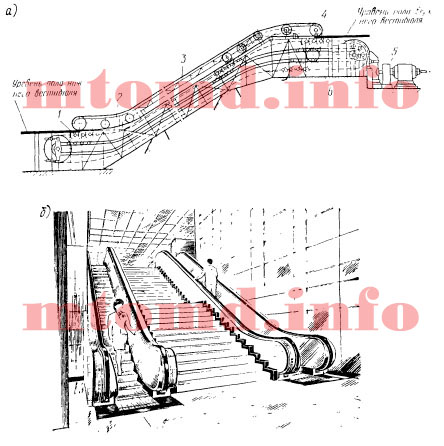
Специальным видом цепного конвейера, предназначенного для транспортирования пассажиров с одного уровня на другой, являются эскалаторы (рис. 1), представляющие собой наклонные конвейеры, несущими элементами в которых являются специальные ступени 1, укрепленные с обеих сторон на тяговых цепях 2.

Рис. 1: а — схема; б — общий вид
Каждая ступень имеет четыре катка, перемещающихся по направляющим путям. Эскалаторы широко используются в метрополитенах и в общественных, торговых и административных зданиях. Опыт эксплуатации эскалаторов показывает, что скорость движения полотна может составлять 0,5÷1 м/с в зависимости от места установки эскалатора и от характера пассажиропотока. Так, в метрополитене скорость несколько больше (0,7÷1 м/с), чем в зданиях с небольшой высотой подъема (0,5÷0,75 м/с). Большое внимание при проектировании эскалаторов уделяется вопросам ограничения замедлений при остановках и ускорениях при пуске, так как эти параметры влияют па самочувствие пассажиров и на безопасность эксплуатации. При пуске эскалатора ускорения не должны превышать 0,6 м/с2 в первый момент и 0,75 м/с2 в остальное время разгона. Замедление при торможении рабочими тормозами при движении вниз не должно быть более 0,6 м/c2, а при движении вверх — более 1 м/c2. При торможении аварийным тормозом замедление не должно превышать 2 м/с2. Устойчивость пассажиров на полотне эскалатора зависит главным образом от скорости изменения ускорения или замедления (так называемого рывка), оказывающей физиологическое воздействие на пассажира.
Производительность эскалатора, численно равная числу пассажиров, перемещаемых в течение 1 часа работы, определяется по зависимости:

где tст — шаг ступени, м; n — число пассажиров на одной ступени; V — скорость движения полотна эскалатора, м/с; φ — коэффициент заполнения полотна: φ = 0,75÷0,8 — для пассажиропотока обычной интенсивности и φ = 1÷1,1 — в часы пик.
Хотя формула показывает прямую пропорциональность производительности от скорости, на самом деле изменение скорости приводит к изменению коэффициента заполнения полотна пассажирами. На основании опытных данных φ = 0,6 (2 — V).
Для отечественных эскалаторов угол наклона к горизонту принят равным 30°. Ширина ленточного полотна может быть равна 1000, 660 и 625 мм.
Как правило, эскалаторы работают в непрерывном режиме с большим коэффициентом использования в течение суток. Поэтому к приводу эскалатора предъявляются повышенные требования в отношении прочности и износостойкости деталей. Привод эскалатора 5 (рис. 1, а) состоит из электродвигателя, передаточного механизма, рабочих и аварийных тормозов, соединительных муфт. Свободный конец вала электродвигателя или входного вала передаточного механизма соединяется дополнительной передачей с устройством вспомогательного привода, используемого при ревизиях и ремонтах. В основу расчета привода и ходовой части эскалатора положен метод обхода трассы по участкам для случая работы эскалатора на подъем и па спуск (с нагрузкой и без нее).
Неотъемлемой частью эскалатора является поручневое устройство 3 (рис. 1, а). Поручень предоставляет собой склеенную из полос высококачественных тканевых прокладок С-образную ленту, охватывающую направляющую поручня. Поверхность ленты с наружной стороны покрыта слоем резины. На верхней (рабочей) ветви поручень движется по направляющим фасонного профиля. Ведущим блоком 4 поручневого устройства является концевой блок приводной станции, обод которого для лучшего сцепления с поручнем футеруется резиной. Натяжное устройство 6 поручня располагается на холостой ветви и состоит из неподвижной направляющей, натяжного блока, установленного на подвижной каретке, направляющей каретки и грузового натяжного устройства.
Эскалатор оборудуют рядом предохранительных устройств, останавливающих его в случае повреждения или угрозы повреждения. Эти устройства срабатывают при подъеме ступеней перед гребенками входа и выхода, обрыве или внезапной вытяжке поручня, увеличении скорости эскалатора на 25% выше номинальной и внезапном изменении направления движения, отключении питания катушек электромагнитов рабочих тормозов (см. Тормозной электромагнит) или гидротолкателей и неразмыкании тормозов при пуске.
Привод эскалатора должен быть оборудован одним или двумя одновременно и автоматически действующими рабочими тормозами нормально замкнутого типа, расположенными на входном валу редуктора, и одним или двумя также одновременно и автоматически действующими аварийными тормозами, расположенными на главном приводном валу. Рабочие тормоза должны срабатывать при отключении электродвигателя главного или вспомогательного приводов, обеспечивая замедления, не превышающие регламентированных правилами, при этом тормозная сила рассчитывается из условия удержания двойной эксплуатационной нагрузки.
Аварийные тормоза должны действовать при увеличении скорости полотна на 30% по отношению к номинальной скорости движения или при самопроизвольном изменении направления движения полотна, работающего на подъем, обеспечивая указанные замедления. Эти тормоза должны действовать автоматически при любом нарушении кинематической связи в приводе между валом двигателя и главным валом эскалатора и должны затормозить лестничное полотно при движении его на спуск.
Действительная эксплуатационная погонная нагрузка, отнесенная к 1 м длины полотна эскалатора:

где q1 — масса, приходящаяся на 1 м2 площади ступени (q1 = 325 кг/м2); А — глубина ступени; В — ширина ступени; tст — шаг ступеней; φ — коэффициент заполнения полотна.
Пусковые и тормозные характеристики эскалаторов проверяются по максимальной нагрузке:

где 1,35 — коэффициент перегрузки.
Наиболее благоприятно сказывается на ощущениях пассажиров торможение, когда замедление с начала торможения плавно возрастает, а затем постоянно и плавно убывает к концу процесса. При проектировании можно рекомендовать трапециевидную диаграмму изменения тормозного момента.

