ТРЕНДОВЫЕ НОВОСТИ
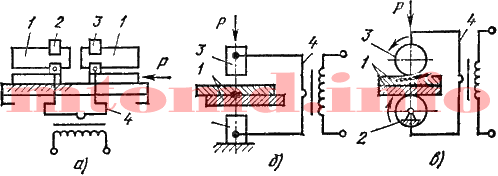
Сварные соединения получаются в результате нагрева деталей проходящим через них током и последующей пластической деформации зоны соединения.
Сварка осуществляется на машинах, состоящих из источника тока, прерывателя тока и механизмов зажатия заготовок и давления. К деталям с помощью электродов подводят ток небольшого напряжения (3…8 В) и большой силы (до нескольких десятков кА). Большая часть тепла выделяется в зоне контакта деталей.
По виду получаемого соединения контактную сварку подразделяют на точечную, шовную, стыковую. Схемы контактной сварки представлены на рисунке 1.

а – стыковая; б – точечная; в – шовная
Стыковая контактная сварка(рисунок 1, позиция а) — способ соединения деталей по всей плоскости их касания.
Свариваемые заготовки 1 плотно зажимают в неподвижном 2 и подвижном 3 токоподводах, подключенных к вторичной обмотке сварочного трансформатора 4. Для обеспечения плотного электрического контакта свариваемые поверхности приводят в соприкосновение и сжимают. Затем включается ток. Поверхность контакта заготовок разогревается до требуемой температуры, ток отключается, производится сдавливание заготовок – осадка.
Стыковую сварку с разогревом стыка до пластического состояния и последующей осадкой называют сваркой сопротивлением, а при разогреве торцов до оплавления с последующей осадкой – сваркой оплавлением. В результате пластической деформации и быстрой рекристаллизации в зоне образуются рекристаллизованные зерна из материала обеих деталей.
Сварка применяется для соединения встык деталей типа стержней, толстостенных труб, рельсов и т.п.
Контактная точечная сварка(рисунок 1, позиция б) – способ изготовления листовых или стержневых конструкций, позволяющий получить прочные соединения в отдельных точках.
Свариваемые заготовки 1, собранные внахлест, зажимают между неподвижным 2 и подвижным 3 электродами, подсоединенными к обмотке трансформатора 4.
Электроды изнутри охлаждаются водой, нагрев локализуется на участках соприкосновения деталей между электродами. Получают линзу расплава требуемого размера, ток выключают, расплав затвердевает, образуется сварная точка. Электроды сжимают детали, пластически деформируя их.
Образующееся сварное соединение обладает большой прочностью и его можно применять для изготовления несущих конструкций. Этот способ широко применяют в авто- и вагоностроении, строительстве, а также при сборке электрических схем.
Шовная контактная сварка(рисунок 1, позиция в) – способ соединения деталей швом, состоящим из отдельных сварных точек.
Свариваемые заготовки 1 помещают между двумя роликами-электродами, один из электродов 2 может иметь вращательное движение, а другой 3 – вращательное движение и перемещение в вертикальном направлении. Электроды подключаются к вторичной обмотке трансформатора 4. Электроды-ролики зажимают и передвигают деталь.
Шовная сварка обеспечивает получение прочных и герметичных соединений их листового материала толщиной до 5 мм.
Москва — ведущий деловой и образовательный центр России, где сосредоточены лучшие бизнес-школы, предлагающие программы MBA, Executive MBA, профессиональную переподготовку и краткосрочные курсы для руководителей и предпринимателей. Однако выбор учебного заведения — сложная задача, требующая учёта аккредитации, рейтинга, стоимости и формата обучения. Компания, специализирующаяся на анализе образовательных услуг и карьерного консалтинга, подготовила подробный обзор: Московская бизнес Школа — от ведущих государственных университетов до частных школ — поможет определиться с программой и вузом.
Компания составила рейтинг лучших бизнес-школ Москвы на основе международных и национальных рейтингов (EdUniversal, Forbes, QS), а также отзывов выпускников.
Высшая школа бизнеса НИУ ВШЭAMBA, EQUISInternational MBA (англ.), Executive MBA2 000 000 – 3 000 00018 месяцевМГУ им. Ломоносова (Высшая школа бизнеса, Экономический ф-т)ECBE, AMBA (частично)MBA, EMBA1 500 000 – 2 200 0002 года
| Бизнес-школа | Аккредитация | Флагманская программа | Стоимость MBA (руб.) | Продолжительность |
|---|---|---|---|---|
| Московская школа управления СКОЛКОВО | AACSB, AMBA, EQUIS (редкая тройная аккредитация) | Executive MBA | 5 500 000 – 6 500 000 | 18 месяцев |
| РАНХиГС (Институт бизнеса и делового администрирования) | AMBA, AACSB | MBA, EMBA, DBA | 2 200 000 – 3 500 000 | 18-24 месяца |
| Московская школа профессионального образования (МШП) | Нет международной, но есть лицензия Минобрнауки | Профессиональная переподготовка, Mini-MBA | 300 000 – 500 000 | 6-12 месяцев |
✔️ Тройная аккредитация (AACSB, AMBA, EQUIS) — высший знак качества бизнес-образования. В России её имеет только СКОЛКОВО. Многие школы имеют двойную (AMBA + AACSB или EQUIS).
Чтобы не ошибиться с выбором, оценивайте бизнес-школу по следующим параметрам.
«Я выбирал бизнес-школу по двум критериям: международная аккредитация и сильный карьерный центр. Остановился на СКОЛКОВО. После выпуска помогли с трудоустройством в международную компанию, повысили зарплату в 2 раза. Инвестиции в образование окупились за 2 года.» — выпускник Executive MBA.
Московские бизнес-школы предлагают несколько типов программ.
Большинство программ MBA имеют очно-заочную (модульную) форму — занятия 3-4 дня подряд раз в 1-2 месяца.
Цены различаются в 10 раз — от эконом-сегмента до премиум.
В стоимость обычно включены: учебные материалы, библиотека, кофе-брейки, иногда проживание в кампусе (для модульных программ). Дополнительно оплачиваются: поездка за границу (study tour), карьерный консалтинг.
Типичные требования для поступления на MBA (могут различаться в школах).
Во многих школах есть вступительные экзамены по математике и английскому языку. Для программ MBA на русском языке английский не обязателен.
Московские школы предлагают и онлайн-форматы (особенно актуально для иногородних).
Онлайн-MBA дешевле (на 20-30%), но лишены живого нетворкинга. Рекомендуется выбирать гибрид (часть занятий очно, часть онлайн).
❓ Что лучше: российская бизнес-школа или западная (INSEAD, LBS)? Западные более престижны, но дороже (от 70 000 €). Российские лучше для карьеры внутри РФ (знание локального рынка, связи).
❓ Можно ли вернуть налог (13%) за обучение MBA? Да, если школа имеет государственную лицензию (а не только международную аккредитацию). Возврат до 120 000 руб./год.
❓ Насколько сложно поступить в СКОЛКОВО или РАНХиГС? Конкурс высокий — 5-10 человек на место. Нужны отличная мотивация, стаж не менее 5 лет и успешное прохождение ассессмент-центра.
❓ Можно ли учиться MBA без отрыва от работы? Да, большинство программ предлагают вечерний или модульный формат (3-4 дня в месяц).
Московская бизнес школа — это серьёзный шаг в карьере. Правильно выбранная программа MBA или EMBA может увеличить доход на 30-100%, а также дать ценные бизнес-контакты. При выборе ориентируйтесь на аккредитацию (AACSB/AMBA/EQUIS), рейтинг, отзывы выпускников и карьерные возможности. Не гонитесь за дешевизной — инвестиции в качественное образование окупаются годами.
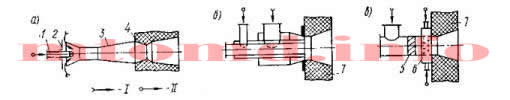
Основное назначение горелки заключается в организации сгорания топлива с обеспечением максимальной экономической целесообразности работы печи.
Требования к горелкам:

I — воздух; II — газ
1 — газовое сопло; 2 — регулирующая воздушная заслонка; 3 — смеситель; 4 — керамическая насадка; 5 — лопаточный завихритель; 6 — газовый коллектор; 7 — стенка печи (обмуровка топки)
Автотрансформаторы применяются в высоковольтных линиях электропередач для пуска асинхронных и синхронных двигателей в лабораторной практике и при испытаниях. Автотрансформаторы могут быть повышенными и пониженными, однофазными и трехфазными.
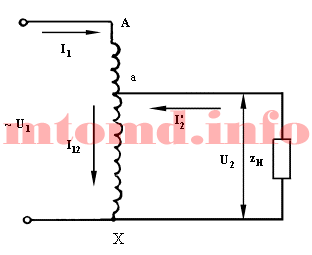
В автотрансформаторе часть витков в обмотке ВН используется в качестве обмотки НН, то есть в автотрансформаторе имеется всего лишь одна обмотка, часть которой (а Х) принадлежит одновременно сторонам ВН и НН.

На участке аХ протекает ток i12 = i2 — i1, или переходя к действующим значениям, учитывая, что I1 и I2 находятся в противофазе, можно записать:
I12 = I2 — I1
Таким образом, величина тока в общей части обмоток равна разности токов I1 и I2. Если коэффициент трансформации близок к единице, то I1 и I2 мало отличаются друг от друга, разность между ними будет также небольшой. Это позволит выполнять часть обмотки аХ проводом меньшего поперечного сечения.
Мощность, передаваемая первичной обмоткой во вторичную цепь автотрансформатора, будет равна:
S = I2 U2
Учитывая, что I2 = I1 + I12, ее можно записать в виде:
Здесь U2 I1 = SЭ , есть мощность, поступающая во вторичную цепь электрическим путем, U2 I12 = Sм — мощность, поступающая во вторичную цепь посредством магнитного потока.
Следовательно, в автотрансформаторе посредством магнитного потока передается только часть мощности, что дает возможность уменьшить поперечное сечение магнитопровода. Магнитные потери при этом также уменьшаются. При меньшем поперечном сечении магнитопровода уменьшается средняя длина витка обмотки, следовательно, вновь уменьшается расход обмоточной меди и снижаются электрические потери.
Однако эти достоинства имеют значение лишь при коэффициенте трансформации k <=2. При большем коэффициенте трансформации имеют место следующие недостатки.
Регулировка напряжения в автотрансформаторах осуществляется как переключателями, изменяющими вводимое число витков во вторичной цепи, так и посредством скользящего контакта, перемещающегося непосредственно по виткам обмотки.
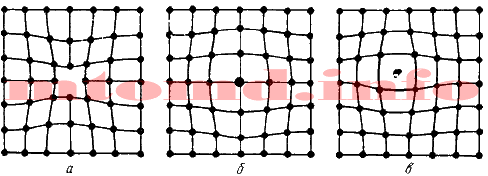
Одним из распространенных несовершенств кристаллического строения является наличие точечных дефектов: вакансий, дислоцированных атомов и примесей.
Процесс кристаллизации. Кристаллизация металлов. Кристаллизация стали.
Дефекты кристаллического строения. Линейные дефекты. Теория дислокаций. Плотность дислокаций.
Вакансия – отсутствие атомов в узлах кристаллической решетки, «дырки», которые образовались в результате различных причин. Образуется при переходе атомов с поверхности в окружающую среду или из узлов решетки на поверхность (границы зерен, пустоты, трещины и т. д. ), в результате пластической деформации, при бомбардировке тела атомами или частицами высоких энергий (облучение в циклотроне или нейтронной облучение в ядерном реакторе). Концентрация вакансий в значительной степени определяется температурой тела. Перемещаясь по кристаллу, одиночные вакансии могут встречаться. И объединяться в дивакансии. Скопление многих вакансий может привести к образованию пор и пустот.
 а — вакансия; б — дислоцированный атом; в — примесь
Дислоцированный атом – это атом, вышедший из узла решетки и занявший место в междоузлие. Концентрация дислоцированных атомов значительно меньше, чем вакансий, так как для их образования требуются существенные затраты энергии. При этом на месте переместившегося атома образуется вакансия.
Аллотропия. Полиморфные превращения. Магнитные превращения.
Анизотропия. Анизотропия кристаллов. Анизотропия свойств. Изотропия.
Примесные атомы всегда присутствуют в металле, так как практически невозможно выплавить химически чистый металл. Они могут иметь размеры больше или меньше размеров основных атомов и располагаются в узлах решетки или междоузлиях.
Точечные дефекты вызывают незначительные искажения решетки, что может привести к изменению свойств тела (электропроводность, магнитные свойства), их наличие способствует процессам диффузии и протеканию фазовых превращений в твердом состоянии. При перемещении по материалу дефекты могут взаимодействовать.
Инжекционные горелки — горелки, в которых образование газовоздушной смеси происходит за счет энергии струи газа. Инжектор является основным элементом инжекционной горелки. С помощью инжектора доставляется воздух из окружающего пространства внутрь горелок.
Горелки могут быть полного предварительного смешения газа с воздухом или с неполной инжекцией воздуха, это разделения зависит от количества воздуха, поставляемом инжектором.
Классификация горелок 1
Классификация горелок 2
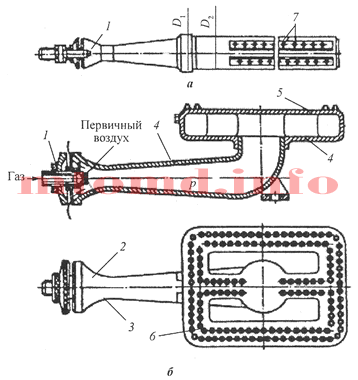
Горелки с неполной инжекцией воздуха по способу смешения газа относятся к горелкам с частичным предварительным смешением. В этом случае в зону горения поступает только часть воздуха необходимого для сгорания, оставшаяся часть добывается из окружающего пространства. Работа этих горелок возможна при низком давлении газа. Еще они носят название инжекционные горелки низкого давления. Состоят инжекционные горелки из регулятора подачи первичного воздуха, сопла, смесителя и распределительного коллектора.
Регулятор подачи первичного воздуха 1 (рис. 1) состоит из вращающегося диска или шайбы, занимается непосредственно регулированием количества поступающего в горелку первичного воздуха. Форсунка 2 необходима для превращения потенциальной энергии давления газа в кинетическую, другими словами она придает газовой струе скорость, обеспечивающую подсос воздуха. Смеситель газовой горелки состоит из трех частей: конфузора 3, горловины 4 и диффузора 5. В конфузоре при выходе газовой струи из сопла создается разрежение и подсос воздуха. Горловина 4 – самая узкая часть смесителя, в ней происходит выравнивание струи газовоздушной смеси. В диффузоре 5 происходит окончательное перемешивание газовоздушной смеси и увеличение ее давления за счет снижения скорости.

Рис. 1: а – низкого давления, б – горелка для чугунного котла, 1 – регулятор подачи первичного воздуха, 2 – сопло, 3 – конфузор, 4 – горловина, 5 – диффузор, 6 – распределительный коллектор, 7 – отверстия
Газовоздушная смесь из диффузора перемещается в распределительный коллектор б, распределяющий ее по отверстиям 7. Форма коллектора и расположение отверстий зависят от типа и назначения горелок.
К достоинствам инжекционных горелок относятся:
К недостаткам инжекционных горелок относятся:
Горелки полного смешения газа с воздухом работают обычно в диапазоне давлений от 2 кПа до 6 кПа. С помощью повышенного давления газа обеспечивается инжекция необходимого для полного сгорания газа воздуха. Этот вид горелок еще называют инжекционные горелки среднего давления. Применение эти горелки нашли в основном в отопительных котлах и для обогрева промышленных печей. Тепловая мощность горелок полного смешения обычно не превышает 2 МВт. Громоздкость смесителей и борьбы с проскоком пламенем является основной помехой повышения их мощности.

Идеальное раскрытие потенциала техники для лесозаготовительных работ и оптимальное использование каждой детали грузоподъемного оборудования – вот ключевые моменты, которые делают лесопогрузчики Амкодор незаменимыми в лесной промышленности.
Подходящие методы управления, особенности загрузки и выгрузки, оптимальное применение в различных условиях — все это мы охватим в нашей статье. Здесь вы найдете полезную информацию о том, как максимально эффективно использовать лесопогрузчики Амкодор для решения задач вашего бизнеса.
При выборе современных машин для работы в лесном хозяйстве важно учитывать ряд ключевых критериев, которые определяют их эффективность, надежность и производительность. Лесные погрузчики от компании Амкодор сочетают в себе инновационные технологии и высокое качество изготовления, обеспечивая оптимальные условия для выполнения различных задач в лесопилке или лесном хозяйстве.
Выбирая лесные погрузчики от Амкодор, вы получаете надежного и производительного партнера для работы в лесном хозяйстве, который поможет вам увеличить производственные показатели и обеспечить высокое качество выпускаемой продукции.
Лесные грузоперевозчики производства компании Амкодор широко используются в различных сферах деятельности, где требуется перемещение и погрузка материалов в условиях лесного массива.
Благодаря своей универсальности и высокой производительности, лесные грузоперевозчики Амкодор являются незаменимым инструментом в различных сферах деятельности, где требуется надежная и эффективная техника для работы в условиях леса.
Прочность и надежность — одним из основных преимуществ лесопогрузчиков Амкодор является высокая прочность конструкции и надежность в работе. Специальные защитные элементы и качественные материалы обеспечивают долгий срок службы и стабильную работу даже в условиях повышенной нагрузки.
Удобство и комфорт — оператору погрузчика также обеспечивается оптимальный комфорт во время работы. Эргономичное расположение управляющих элементов, комфортное кресло и системы шумоизоляции создают условия для эффективной работы и предотвращают усталость во время длительного использования техники.
Инновационные решения — компания Амкодор постоянно внедряет новые технологии и улучшения в свои лесопогрузчики. Электронные системы управления, автоматизированные функции и современные решения по улучшению маневренности делают работу с техникой более эффективной и простой.

Фрезы для срезания асфальта представляют собой специализированную технику, предназначенную для удаления верхнего слоя дорожного покрытия. Эти машины применяются в дорожных работах, включая ремонт и реконструкцию. Фрезы могут срезать старое покрытие с высокой точностью, что позволяет подготовить поверхность для укладки нового асфальта. Использование фрез значительно ускоряет и упрощает процесс дорожных работ, что делает их незаменимыми в современном строительстве дорог. По ссылке https://dorozhnik-f.ru/services/demontazh-asfalta можно узнать об этой технике больше.
Фрезы для срезания асфальта используются в различных областях дорожного строительства. Основное их назначение — демонтаж асфальта для укладки нового покрытия. Они также необходимы для создания ровных поверхностей перед нанесением свежего покрытия или других покрытий. Фрезы находят применение при расширении дорог, изменении их геометрии, а также при снятии слоев покрытия на взлетно-посадочных полосах аэродромов и в портах. Расценки на демонтаж асфальта варьируются в зависимости от сложности работы и используемой техники.
Фрезы для демонтажа асфальта работают благодаря вращающемуся барабану с закрепленными резцами, разрушающими и снимающими верхний слой покрытия. Машина движется по поверхности дороги, а барабан срезает покрытие и отправляет его в бункер для дальнейшей переработки или утилизации. Разные модели фрез имеют различную ширину рабочей части, что позволяет эффективно работать как на узких улицах, так и на широких магистралях. Некоторые фрезы оснащены регулируемой глубиной срезания, что позволяет снимать покрытие на необходимую глубину в зависимости от задач. Цена за метр демонтажа асфальта зависит от типа и модели используемой техники.
Для небольших подрядчиков фрезы для демонтажа асфальта предлагают множество преимуществ. Во-первых, это значительное сокращение времени на выполнение дорожных работ, что позволяет выполнять больше проектов за короткий период. Во-вторых, фрезы обеспечивают высокое качество среза, улучшая адгезию нового покрытия и продлевая срок службы дороги. В-третьих, экономическая эффективность фрез обусловлена снижением затрат на ручной труд и уменьшением количества отходов, поскольку старое покрытие можно переработать и использовать повторно. Цена за работу по демонтажу асфальта обычно включает в себя затраты на оборудование и рабочую силу. Фрезы также просты в управлении и обслуживании, что снижает расходы на обучение и ремонт.
Аренда фрез для демонтажа асфальта предоставляет компаниям множество преимуществ:
Аренда фрез обеспечивает компаниям финансовую гибкость и доступ к современным технологиям, что способствует повышению эффективности и снижению затрат.
Применение фрез для демонтажа асфальта имеет значительные перспективы в дорожном строительстве и ремонте. Эти машины позволяют существенно повысить качество и скорость выполнения работ, что важно в условиях растущих требований к дорожной инфраструктуре. Развитие технологий и появление новых моделей делают фрезы еще более эффективными и удобными.
В будущем ожидается рост спроса на такие машины среди строительных компаний и небольших подрядчиков благодаря их экономической эффективности, высокой производительности и возможности многократного использования материалов.
В сталях всегда присутствуют примеси, которые делятся на три группы:
1. Постоянные примеси: кремний, марганец, сера, фосфор.
Марганец и кремний вводятся в процессе выплавки стали для раскисления, они являются технологическими примесями.
Содержание марганца не превышает 0,5…0,8 %. Марганец повышает прочность, не снижая пластичности, и резко снижает красноломкость стали, вызванную влиянием серы. Он способствует уменьшению содержания сульфида железа FeS, так как образует с серой соединение сульфид марганца MnS. Частицы сульфида марганца располагаются в виде отдельных включений, которые деформируются и оказываются вытянутыми вдоль направления прокатки.
Влияние углерода на сталь. Влияние углерода на свойства стали.
Легирующие элементы. Легирующие элементы стали. Влияние легирующих элементов. Назначение легирующих элементов. Хромансиль.
Содержание кремния не превышает 0,35…0,4 %. Кремний, дегазируя металл, повышает плотность слитка. Кремний растворяется в феррите и повышает прочность стали, особенно повышается предел текучести, σ0,2. Но наблюдается некоторое снижение пластичности, что снижает способность стали к вытяжке.
Содержание фосфора в стали 0,025…0,045 %. Фосфор, растворяясь в феррите, искажает кристаллическую решетку и увеличивает предел прочности σв и предел текучести σm, но снижает пластичность и вязкость. Располагаясь вблизи зерен, увеличивает температуру перехода в хрупкое состояние, вызывает хладоломкость, уменьшает работу распространения трещин. Повышение содержания фосфора на каждую 0,01 % повышает порог хладоломкости на 20…25oС.
Фосфор обладает склонностью к ликвации, поэтому в центре слитка отдельные участки имеют резко пониженную вязкость.
Для некоторых сталей возможно увеличение содержания фосфора до 0,10…0,15 %, для улучшения обрабатываемости резанием.
S – уменьшается пластичность, свариваемость и коррозионная стойкость. Р–искажает кристаллическую решетку.
Содержание серы в сталях составляет 0,025…0,06 %. Сера – вредная примесь, попадает в сталь из чугуна. При взаимодействии с железом образует химическое соединение – сульфид серы FeS, которое, в свою очередь, образует с железом легкоплавкую эвтектику с температурой плавления 988oС. При нагреве под прокатку или ковку эвтектика плавится, нарушаются связи между зернами. При деформации в местах расположения эвтектики возникают надрывы и трещины, заготовка разрушается – явление красноломкости.
Красноломкость – повышение хрупкости при высоких температурах.
Сера снижает механические свойства, особенно ударную вязкость ан и пластичность (δ и ψ), а так же предел выносливости. Она ухудшает свариваемость и коррозионную стойкость.
2. Скрытые примеси — газы (азот, кислород, водород) – попадают в сталь при выплавке.
Азот и кислород находятся в стали в виде хрупких неметаллических включений: окислов (FeO, SiO2, Al2O3)нитридов (Fe 2N), в виде твердого раствора или в свободном состоянии, располагаясь в дефектах (раковинах, трещинах).
Дефекты кристаллического строения. Точечные дефекты.
Дефекты кристаллического строения. Линейные дефекты. Теория дислокаций. Плотность дислокаций.
Примеси внедрения (азот N, кислород О) повышают порог хладоломкости и снижают сопротивление хрупкому разрушению. Неметаллические включения (окислы, нитриды), являясь концентраторами напряжений, могут значительно понизить предел выносливости и вязкость.
Очень вредным является растворенный в стали водород, который значительно охрупчивает сталь. Он приводит к образованию в катанных заготовках и поковках флокенов.
Флокены – тонкие трещины овальной или округлой формы, имеющие в изломе вид пятен – хлопьев серебристого цвета.
Металл с флокенами нельзя использовать в промышленности, при сварке образуются холодные трещины в наплавленном и основном металле.
Если водород находится в поверхностном слое, то он удаляется в результате нагрева при 150…180о, лучше в вакууме 10-2 .. 10-3 мм рт. ст.
Для удаления скрытых примесей используют вакуумирование.
3. Специальные примеси – специально вводятся в сталь для получения заданных свойств. Примеси называются легирующими элементами, а стали — легированными сталями.
4. Случайные примеси.
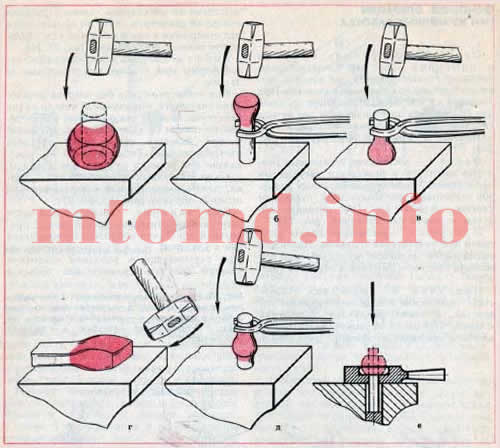
Осадка —увеличение поперечных размеров заготовки в результате уменьшения продольных. Увеличение поперечных размеров заготовки на каком-либо отдельном участке — высадка. Обе операции ведутся молотком или кувалдой.

а-осадка цилиндрической заготовки; б,в-высадка верхней и нижней частей заготовки; г-высадка конца плоской заготовки; д-высадка средней части заготовки; е-высадка головки в гвоздильне

