ТРЕНДОВЫЕ НОВОСТИ
КГШП развивают заданное усилие не доходя до нижней мертвой точки на определенный угол (угол недохода кривошипа). Максимальное усилие достигается при штамповке в окончательном ручье в конце хода ползуна, когда заготовка приобретает наибольший размер поковки, а металл вытесняется в облой.
Необходимое усилие штамповки определяется по формуле:
Pшт = k σв Fпо, где
k — коэффициент, учитывающий соотношение геометрических размеров поковки;
Fпо — площадь проекции поковки с облоем на плоскость разъема;
k = 8(1 — 0.01 Dпр)(1 + 20 Dпр2(1+0.1√(Lпр/Bпр))), где
Bпр = Fп/Lп, где Lп — максимальный габарит поковки
Dпр = 1,13√Fп
Для круглых в плане поковок Dпр = D
Определив расчетное усилие штамповки, по каталогу выбирают КГШП ближайшего большего номинального усилия.
Аренда электропогрузчика — это услуга предоставления специализированной техники для погрузочно-разгрузочных работ на определённый период времени.
1. Снижение капитальных затрат:
Обычно электропогрузчик в аренду цена устраняет необходимость единовременной оплаты всей стоимости покупки погрузчика.
2. Гибкость:
Аренда позволяет легко масштабировать парк погрузчиков по мере изменения потребностей бизнеса.
Можно арендовать погрузчики на короткий или длительный срок в зависимости от проекта или сезона.
3. Низкие эксплуатационные расходы:
Арендодатель обычно несет ответственность за техническое обслуживание, ремонт и замену аккумуляторов.
Это снижает эксплуатационные расходы и освобождает время персонала для других задач.
4. Доступ к более новым моделям:
Арендуя погрузчики, компании получают доступ к более новым и технологически продвинутым моделям.
Это может повысить эффективность, безопасность и производительность.
5. Поддержка 24/7:
Арендодатели часто предлагают круглосуточную поддержку в случае поломок или чрезвычайных ситуаций.
Это обеспечивает непрерывность работы и минимальные простои.
6. Возможность безрисковой оценки:
Аренда позволяет протестировать различные модели погрузчиков перед принятием решения о покупке.
Это снижает риски, связанные с инвестициями в оборудование, которое может не соответствовать потребностям компании.
7. Избежание устаревания:
Арендованные погрузчики можно легко обновить на более новые модели по мере их появления.
Это помогает избежать устаревания и поддерживать конкурентоспособность бизнеса.
8. Налоговые преимущества:
Лизинговые платежи часто могут быть вычтены из налогов, что снижает общую стоимость аренды.
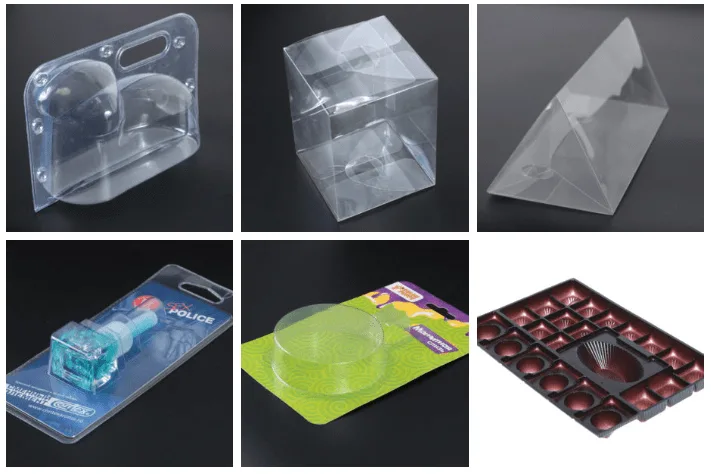
В мире упаковки существует множество решений, которые мы часто не замечаем, но которые играют ключевую роль в сохранности товаров. Одним из таких незаметных, но важных изобретений является коррекс. Пластиковые коррексы на сайте — это упаковка в виде контейнера с ячейками или перегородками, которая выполняет одновременно защитную и презентационную функцию . Чаще всего их можно увидеть в коробках с конфетами, печеньем или зефиром, где каждое изделие лежит в своей отдельной ячейке .
Главная задача коррекса — надёжно зафиксировать хрупкий или штучный товар, предотвращая его повреждение, деформацию и смешивание во время транспортировки и хранения . Такая упаковка не только защищает товар, но и придаёт ему аккуратный, презентабельный вид на прилавке, повышая привлекательность для покупателя .
Коррексы производятся методом вакуумной формовки из жёсткой полимерной плёнки . В зависимости от назначения и требуемых свойств, для их изготовления используют несколько видов пластика, каждый из которых имеет свои особенности.
Коррексы могут иметь самую разную форму и дизайн. Ячейки бывают круглыми, квадратными или сложной конфигурации, повторяя форму продукта . Поверхность может быть гладкой или рельефной — с узорами, логотипами и фирменной символикой, нанесёнными методом термоформовки . Цветовая гамма также разнообразна: от прозрачных и белых до цветных и металлизированных (золото, серебро), которые часто используются для премиальной упаковки конфет .
«Коррексы — это скромные, но незаменимые элементы упаковки, которые стали тихими героями современной индустрии, защищая самые разные товары от повреждений» .
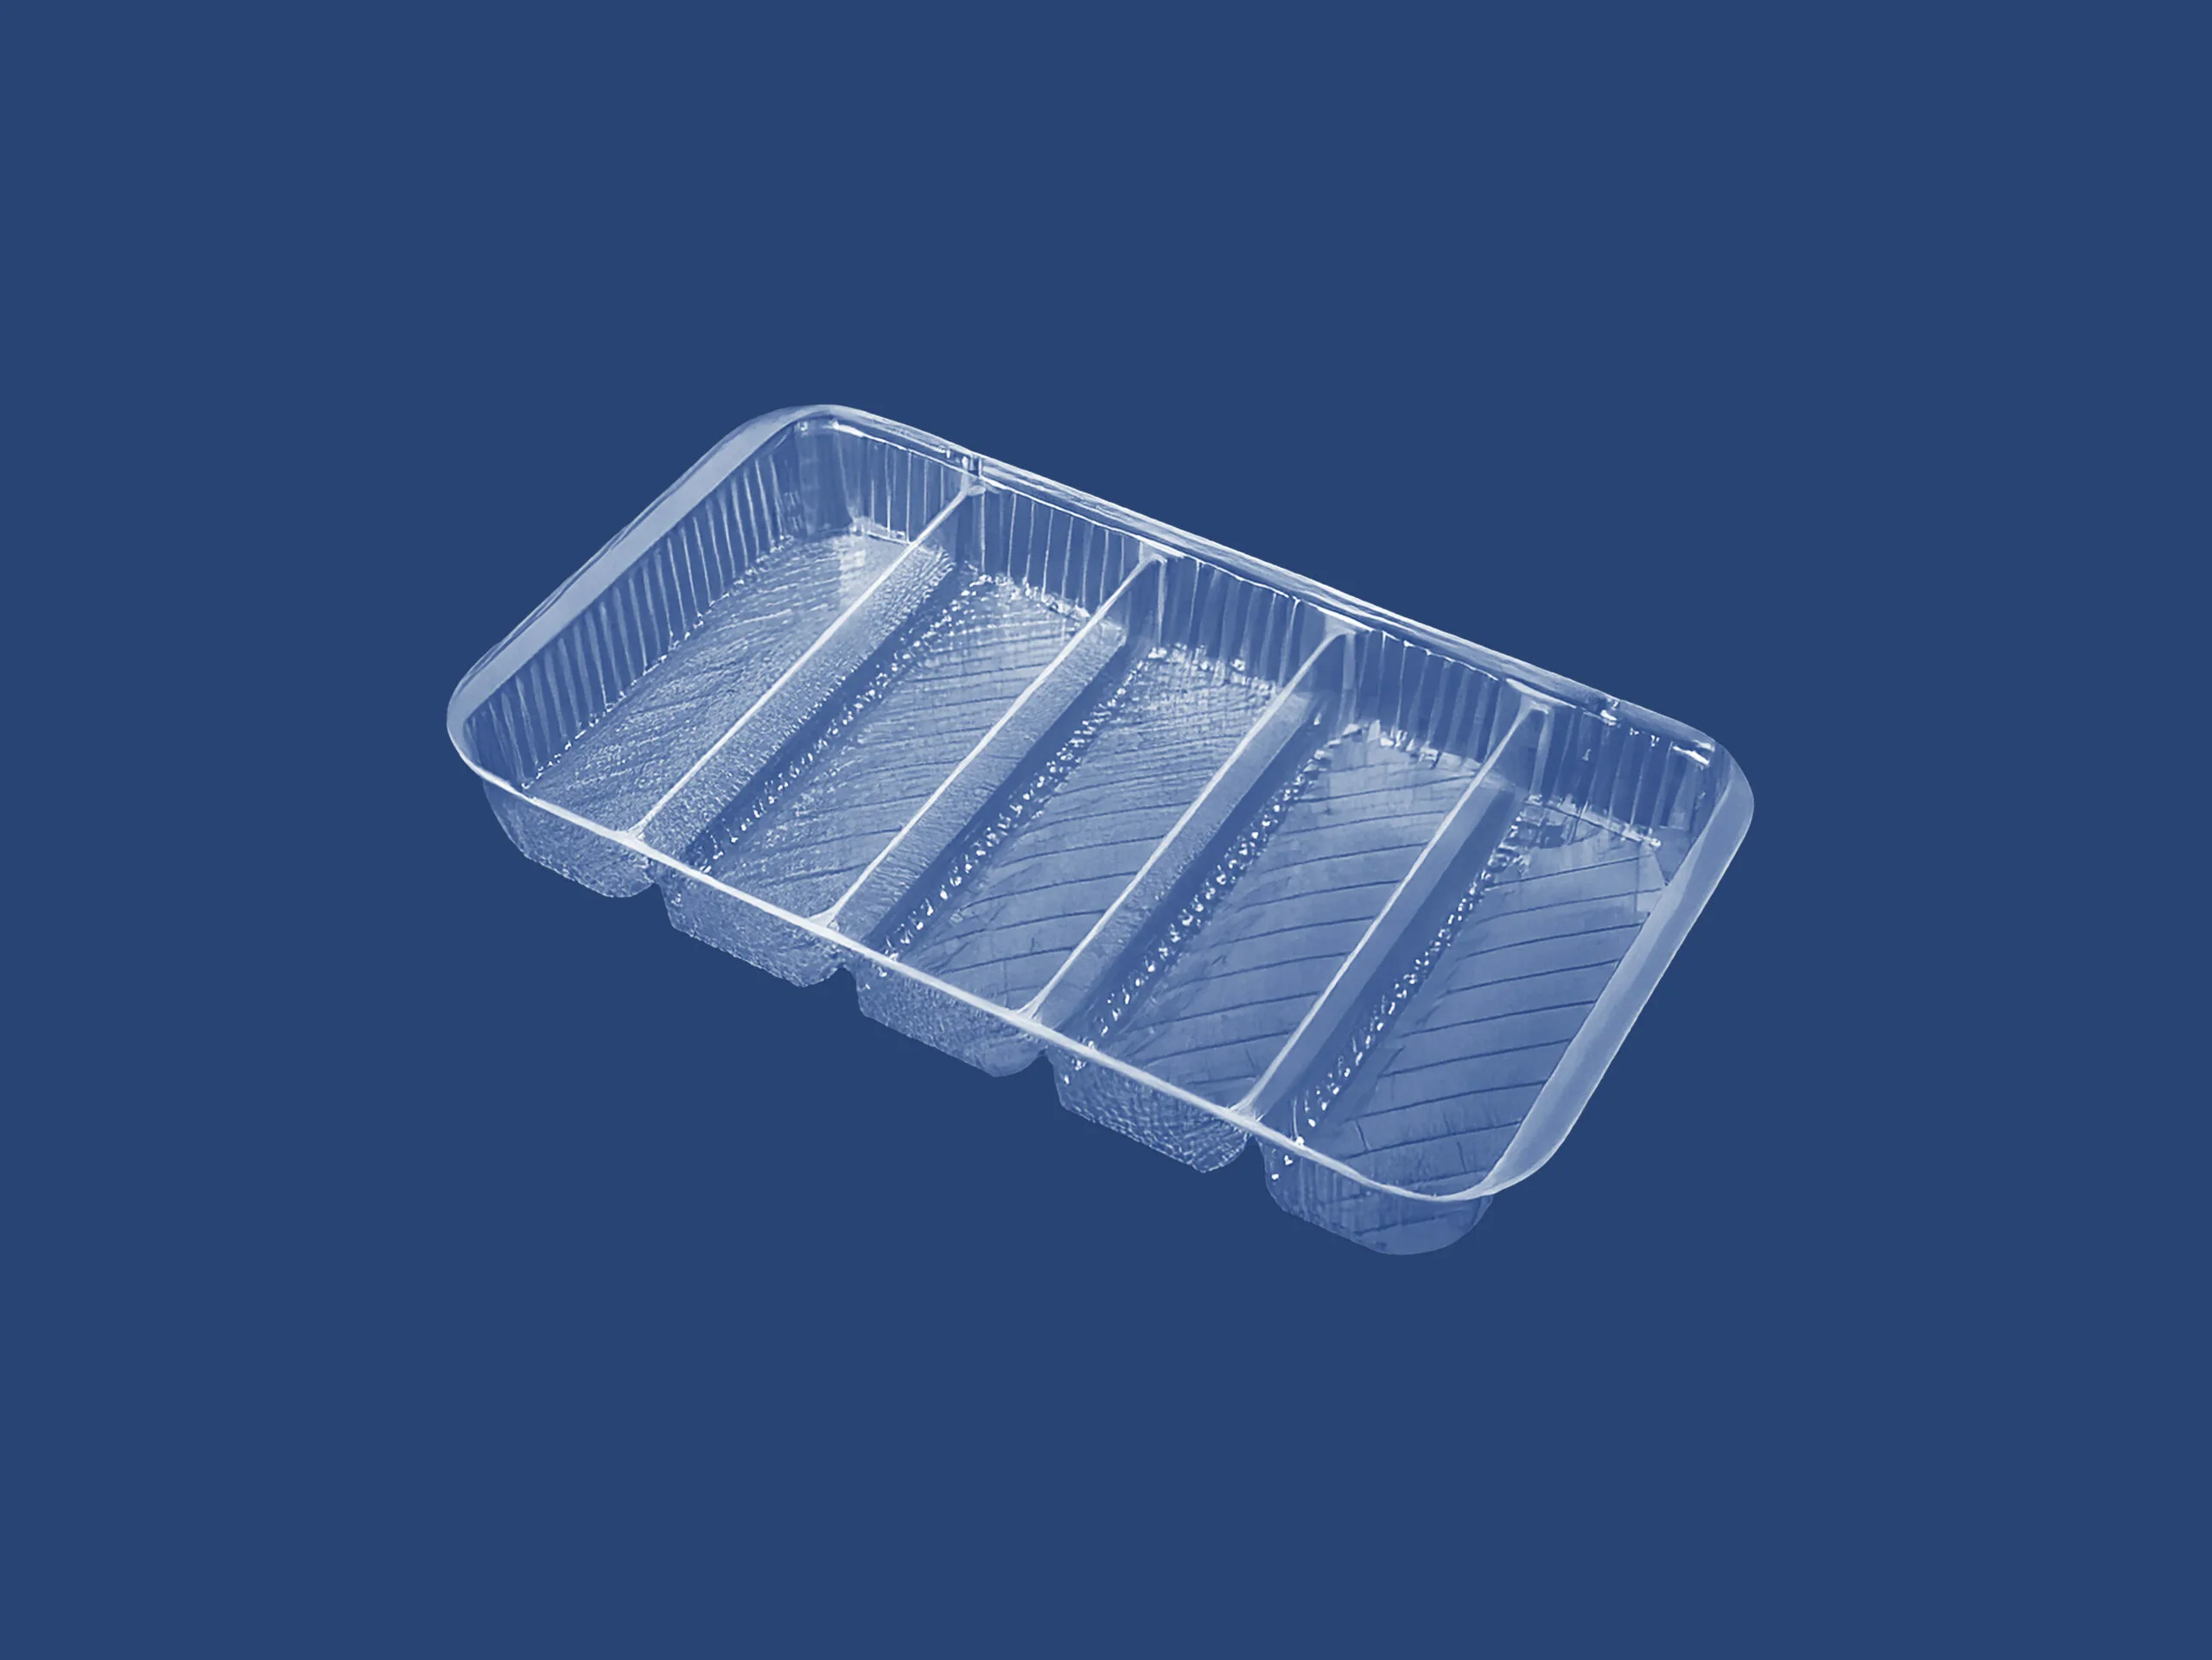
Благодаря своей универсальности, коррексы нашли широкое применение в самых разных сферах. Их можно встретить как в продовольственных, так и в непродовольственных отделах .
Для наглядности, ниже приведена таблица, показывающая, какой тип коррекса чаще всего используется в зависимости от сферы применения.
Область применения — Тип товара — Наиболее частый материал
Кондитерская промышленность — Конфеты, печенье, зефир — ПВХ, ПЭТ
Готовая еда — Суши, роллы, полуфабрикаты — ПЭТ, ПВХ
Упаковка напитков — Бутылки вина, коньяка, виски — ПВХ
Промышленные товары — Электроника, канцтовары, лекарства — ПВХ, ПЭТ
«Коррексы являются наиболее распространённым видом блистерной упаковки. Их задача — не только презентовать и сохранить товар, но и приукрасить впечатления от покупки» .
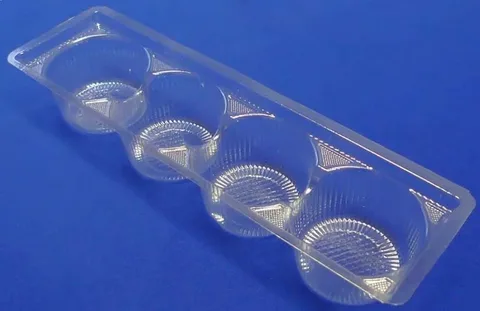
Популярность коррексов как упаковочного решения объясняется рядом их неоспоримых преимуществ :
Пластиковые коррексы — это гораздо больше, чем просто «ячейки для конфет». Это продуманное инженерное решение, которое позволяет производителям сохранять целостность и качество своей продукции, а покупателям — заказать пластиковые коррексы и получать товар в идеальном состоянии. Благодаря разнообразию материалов и форм, коррексы находят применение в самых разных отраслях, от пищевой промышленности до высокотехнологичного производства, оставаясь незаменимым инструментом в мире упаковки.
«`
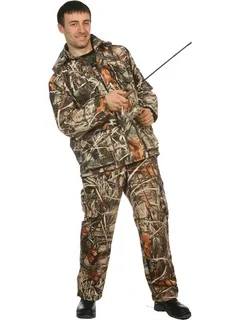
Рыбалка — это не просто хобби, а настоящее приключение, которое может длиться часами под палящим солнцем, проливным дождём или даже в мороз. Чтобы сосредоточиться на процессе и получить удовольствие от отдыха, важно не отвлекаться на дискомфорт. Правильно подобранные костюмы для рыбалки — это ваша защита от ветра, солнца, дождя и укусов насекомых, а также гарантия свободы движений при активной ловле . Компания, специализирующаяся на анализе рынка снаряжения, рекомендует подходить к выбору экипировки по сезонному принципу, так как требования к защите в жару и холод кардинально отличаются.
Современный рынок предлагает огромный выбор специализированных костюмов — от бюджетных вариантов из ПВХ до профессиональных мембранных моделей. В основе выбора лежит понимание того, в каких условиях вы будете рыбачить: стоя по пояс в воде или на берегу, в ветреный день или в спокойную погоду. Компания, имеющая многолетний опыт в сфере рыболовного снаряжения, подчёркивает: качественная экипировка не только защищает, но и служит долгие годы, окупая свою стоимость комфортом и безопасностью.
Костюмы для рыбалки различаются по типу конструкции и материалам, каждый из которых предназначен для конкретных условий. Костюмы для рыбалки делятся на модели для стояния в воде (вейдерсы) и для передвижения по берегу (классические комплекты из куртки и брюк).
Вейдерсы («забродники»): Это специализированные комбинезоны или полукомбинезоны, которые позволяют заходить прямо в воду . Вейдерсы из ПВХ — самый бюджетный вариант, который обеспечивает гидроизоляцию, но совершенно не дышит, из-за чего в них может быть некомфортно при длительной ходьбе . Для холодной воды созданы неопреновые модели, которые сохраняют тепло за счёт пористой структуры материала. Однако они достаточно дороги и требуют правильного подбора размера . Самый современный и комфортный тип — мембранные вейдерсы, которые не только защищают от влаги, но и отводят пар от тела, предотвращая перегрев .
Для наглядного понимания различий, компания подготовила таблицу сравнения основных типов вейдерсов:
Тип — Материал — Преимущества — Недостатки
ПВХ-вейдерсы — Прорезиненная ткань — Низкая цена, 100% герметичность — Не дышат (внутри влажно), не сохраняют тепло
Неопреновые — Вспененный неопрен — Отличная теплоизоляция, комфорт в воде — Дорогие, сложный подбор размера, недолговечные
Мембранные (Gore-Tex и др.) — Многослойный «дышащий» материал — Защита от влаги и ветра, отводят пот, прочные — Высокая цена
«Неопреновые вейдерсы — это удобство в воде и идеальная теплозащита. Это профессиональная спецодежда, которая стоит своих денег» .
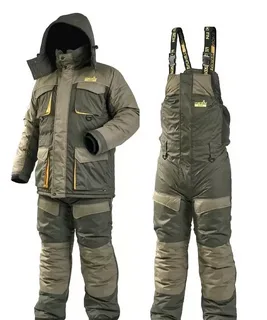
Костюмы для рыбалки подбираются строго под конкретное время года и погодные условия. Принцип многослойности особенно актуален в холодную погоду: сочетание термобелья, согревающего флиса и внешнего защитного слоя позволяет адаптироваться к любой температуре .
Для летней рыбалки приоритетами являются защита от ультрафиолета и вентиляция. Лёгкие костюмы из смесовых тканей с водоотталкивающей пропиткой отлично справляются с этими задачами, а наличие противомоскитной сетки на капюшоне станет настоящим спасением от гнуса .
Демисезонные костюмы должны защищать от ветра и дождя. Для этих целей хорошо подходят мембранные ткани с высокими показателями водонепроницаемости (от 8000 мм водяного столба) и паропроницаемости . Модели с проклеенными швами и усилениями в зонах локтей и коленей прослужат дольше и надёжнее .
Для зимней рыбалки критически важна теплоизоляция. Специализированные зимние костюмы с утеплителем (например, из термофольги или флиса) рассчитаны на экстремально низкие температуры до -45°C . Они должны сохранять тепло даже при низкой активности и защищать от обжигающего ветра.
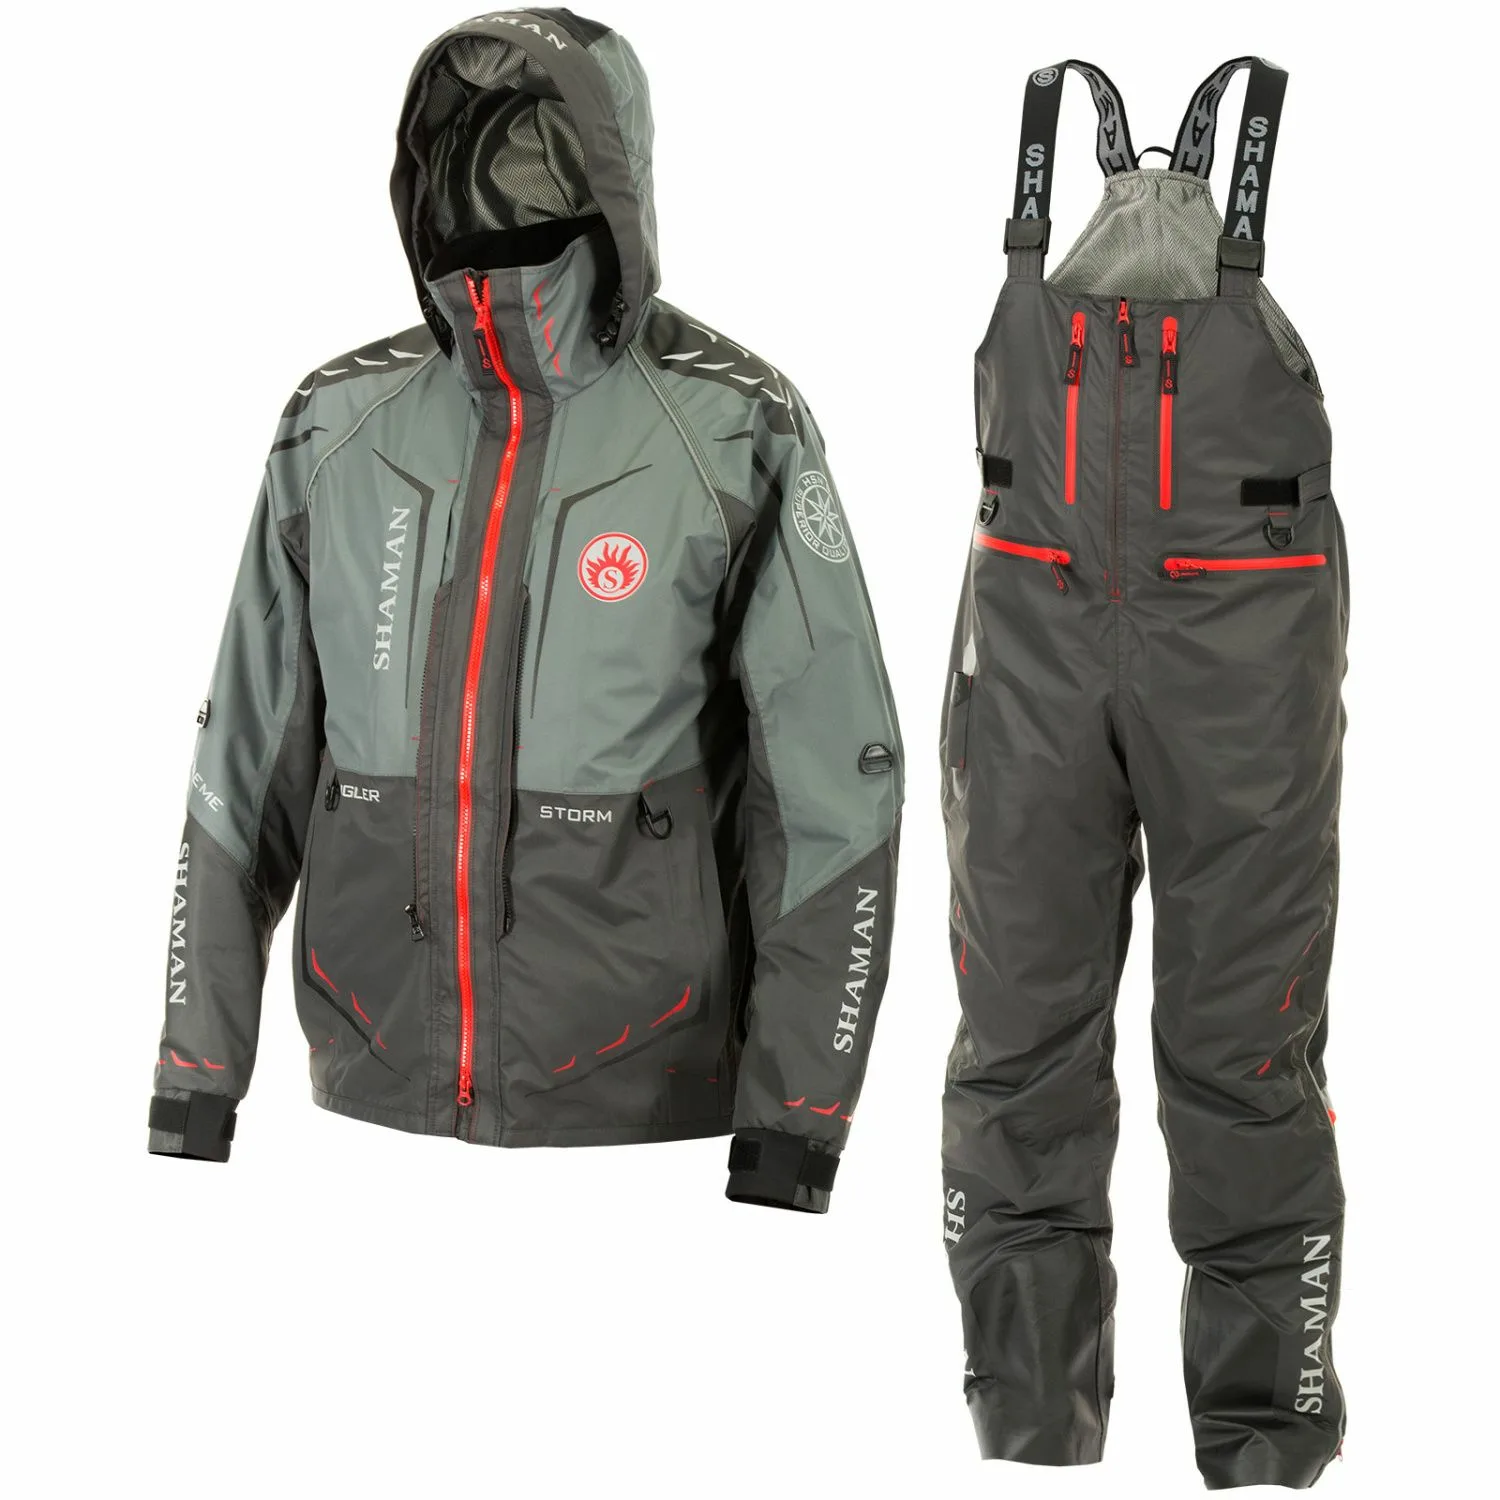
При выборе костюма стоит ориентироваться на проверенные бренды и конкретные модели, которые хорошо зарекомендовали себя на рынке. Среди производителей выделяются зарубежные гиганты (Grundens, Shimano, Gore-Tex) и отечественные разработки.
Премиум-сегмент: Профессиональные полукомбинезоны Grundens, использующие технологии Gore-Tex и собственные мембраны, обеспечивают максимальную защиту в самых суровых условиях. Модель Grundens Gambler Gore-Tex Bib обладает абсолютной водонепроницаемостью и продуманной эргономикой для рыбалки с лодки .
Качественный демисезон: Костюмы Feeder Concept Storm созданы с использованием мембраны Nortex, имеют проклеенные швы и усиления . Модель Shimano RA-023G отличается лёгким дышащим материалом и водоотталкивающей пропиткой .
Специализированные решения: Российский костюм Sobol КАРАГЕМ выделяется наличием съёмной противомоскитной сетки и усиленными накладками, что делает его идеальным для летней и демисезонной рыбалки . Костюмы Remington Alabama Professional изготовлены из обновлённой усиленной ткани плотностью 320 г/м² и подходят для температур от +10 до +20°C .
Костюмы для рыбалки — это не дань моде, а необходимость для комфортного и безопасного отдыха на воде. Правильный выбор типа (вейдерсы или классический костюм), материала (ПВХ, неопрен или мембрана) и соответствие сезону напрямую влияют на ваше самочувствие и удовольствие от процесса. Компания, обобщившая опыт бывалых рыболовов, рекомендует: инвестируйте в качественные материалы, такие как мембранные ткани, которые обеспечат сухость и комфорт в течение многих сезонов. Учитывайте свой стиль ловли и тип водоёма, и тогда ваш костюм станет надёжным спутником в любом путешествии за уловом.
«`
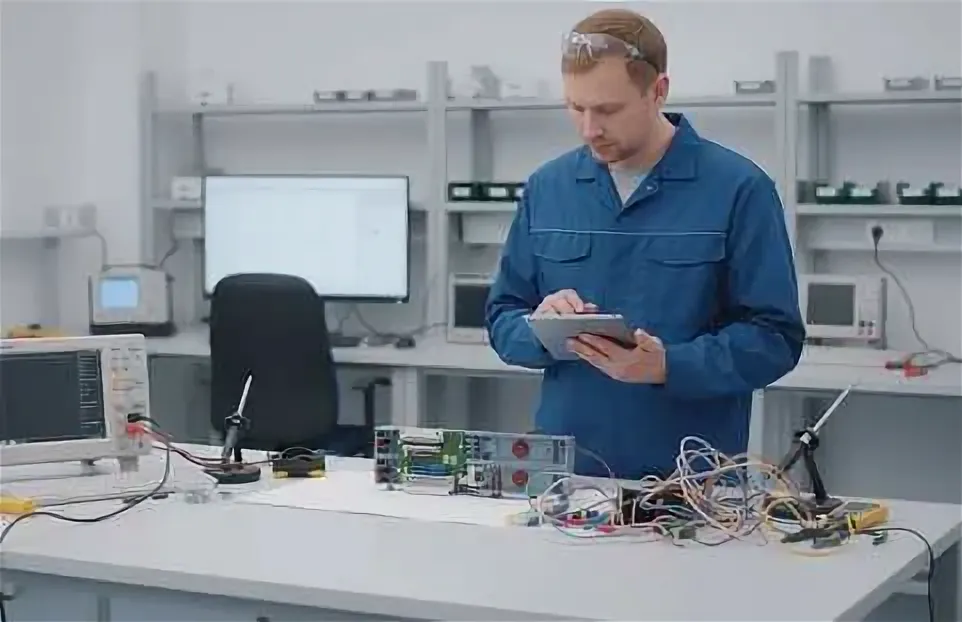
В современном высокотехнологичном производстве отказ даже одного электронного модуля может привести к остановке целой линии, что оборачивается многомиллионными потерями. Ремонт промышленной электроники https://x-plata.ru стал не просто технической услугой, а стратегическим инструментом для поддержания непрерывности бизнес-процессов, особенно в условиях ограниченного доступа к импортному оборудованию и комплектующим. Компания, специализирующаяся на анализе промышленного рынка, отмечает: за последние несколько лет объём запросов на обслуживание и восстановление промышленной электроники увеличился на 30–35%, а рынок технического обслуживания и ремонта (ТОиР) в России в 2025 году может достичь порядка 12 млрд рублей .
В отличие от ремонта бытовой техники, восстановление промышленного оборудования требует работы на компонентном уровне. Ремонт промышленной электроники — это не замена всего блока, а микроскопическая «хирургия»: поиск и замена конкретных неисправных элементов на плате — транзисторов, резисторов, микросхем . Такой подход позволяет восстановить работоспособность устройств, стоящих от сотен тысяч до нескольких миллионов рублей, с экономией в три-четыре раза по сравнению с покупкой нового оборудования .
Ключевое отличие профессионального ремонта промышленной электроники от простой замены модулей — это глубокая диагностика и восстановление на уровне печатных плат. Специалисты не меняют весь узел целиком, а находят конкретный вышедший из строя компонент, используя для этого специализированное оборудование и техническую документацию . Это становится особенно актуальным, когда речь идёт об оборудовании, которое уже снято с производства или для которого отсутствуют прямые аналоги на рынке .
Для успешного компонентного ремонта критически важен накопленный опыт. Ведущие сервисные компании ведут собственные базы данных по типовым неисправностям для различных моделей частотных преобразователей, контроллеров и сервоприводов . Такой подход позволяет сократить время ремонта до 10–15 часов, так как инженер сразу знает, где искать проблему и какие запчасти могут потребоваться .
Также важно наличие мощной тестовой базы — стендов, которые моделируют реальные производственные условия. Это позволяет нагрузить отремонтированный блок и убедиться в его полной работоспособности до возврата заказчику, что является залогом надёжности .
Для наглядного понимания различий двух основных подходов компания подготовила сравнительную таблицу:
Параметр — Компонентный ремонт — Замена модуля
Стоимость — 20-40% от стоимости нового оборудования — 100% стоимости нового модуля
Сроки — Зависит от сложности и наличия деталей, типовой ремонт за 10-15 часов — Зависит от сроков поставки, может быть неделями
Необходимость документации — Часто приходится работать «по симптомам», восстанавливая схему — Не требуется, достаточно руководства по замене
Подходит для — Устаревшего, снятого с производства, нестандартного оборудования — Оборудования, для которого есть доступные аналоги
«Наша компания начала формировать в России этот рынок. Мы даём нашей промышленности то самое право на ремонт. И свою миссию мы видим в том, чтобы поддерживать промышленную безопасность страны» — Дмитрий Дмитриев, генеральный директор «Инженерной компании 555» .
Спектр восстанавливаемого оборудования огромен и охватывает практически все отрасли промышленности, где есть автоматизация. В ремонт промышленной электроники чаще всего попадают устройства, критичные для технологических процессов .
Среди наиболее типичных позиций, которые принимают в ремонт, можно выделить:
Особую сложность представляет ремонт промышленной электроники зарубежного производства, особенно брендов, ушедших из России. По оценкам специалистов, до 2022 года решения на базе промышленных сетей (например, Profinet) занимали до 30–40% рынка сложных систем автоматизации в ключевых отраслях . Сейчас для многих предприятий актуален вопрос обслуживания таких систем, так как прямые аналоги часто отсутствуют.
Опытные компании решают эту проблему двумя способами. Во-первых, наращивают компетенции по «обратной инженерии», когда по факту монтажа и анализа работы схемы восстанавливается её структура . Во-вторых, создают каналы поставки необходимых комплектующих через дружественные страны, например, через Китай . Однако это увеличивает сроки ремонта на время, необходимое для логистики — до трёх-пяти недель .
«В зоне наших интересов около 40 отраслей. Фактически это любая отрасль, где присутствует автоматизация производства, где используется работа различных двигателей» — Павел Варламов, руководитель новосибирского филиала «Инженерной компании 555» .
Выбор подрядчика для ремонта промышленной электроники — ответственная задача, от которой напрямую зависит безаварийная работа производства. Руководствуйтесь не только ценой, но и рядом других ключевых критериев, чтобы избежать ошибок и простоев .
В условиях санкционных ограничений критически важно обсудить с потенциальным подрядчиком вопрос наличия подменного фонда. Фактически, ни у одной компании в России нет централизованного подменного фонда по широкому спектру ушедших брендов (таких как Siemens и ABB) . Это означает, что в случае выхода из строя критичного модуля, не всегда можно быстро найти временную замену.
В такой ситуации предприятия вынуждены:
«Отсутствие подменного фонда напрямую влияет на стратегию эксплуатации. Предприятия вынуждены заранее продумывать схемы резервирования и держать на балансе дополнительные комплектующие» — аналитика рынка .
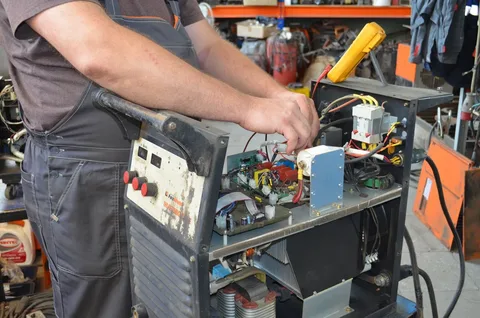
Ремонт промышленной электроники — это сложный, высокотехнологичный процесс, который становится одним из главных факторов обеспечения производственной безопасности и непрерывности. В условиях дефицита и удорожания нового оборудования компонентное восстановление позволяет продлить жизненный цикл техники, сэкономив значительные средства. Ключ к успеху — выбор партнёра с высокой технической компетенцией, собственной тестовой базой и налаженными каналами поставки дефицитных запчастей. Инвестируя в качественный ремонт, компания инвестирует в стабильность и предсказуемость своего производства.
«`
Прессование – вид обработки давлением, при котором металл выдавливается из замкнутой полости через отверстие в матрице, соответствующее сечению прессуемого профиля.
Это современный способ получения различных профильных заготовок: прутков диаметром 3…250 мм, труб диаметром 20…400 мм с толщиной стенки 1,5…15 мм, профилей сложного сечения сплошных и полых с площадью поперечного сечения до 500 см2.
Впервые метод был научно обоснован академиком Курнаковым Н.С. в 1813 году и применялся главным образом для получения прутков и труб из оловянисто-свинцовых сплавов. В настоящее время в качестве исходной заготовки используют слитки или прокат из углеродистых и легированных сталей, а также из цветных металлов и сплавов на их основе (медь, алюминий, магний, титан, цинк, никель, цирконий, уран, торий).
Технологический процесс прессования включает операции:
Прессование производится на гидравлических прессах с вертикальным или горизонтальным расположением плунжера, мощностью до 10 000 т.
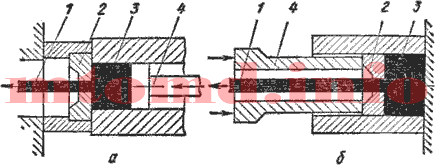
Применяются две метода прессования: прямой и обратный (рисунок).
 а — прямое прессование; б — обратное прессование
1 – готовый пруток; 2 – матрица; 3 – заготовка; 4 — пуансон
При прямом прессовании движение пуансона пресса и истечение металла через отверстие матрицы происходят в одном направлении. При прямом прессовании требуется прикладывать значительно большее усилие, так как часть его затрачивается на преодоление трения при перемещении металла заготовки внутри контейнера. Пресс-остаток составляет 18…20 % от массы заготовки (в некоторых случаях – 30…40 %). Но процесс характеризуется более высоким качеством поверхности, схема прессования более простая.
При обратном прессовании заготовку закладывают в глухой контейнер, и она при прессовании остается неподвижной, а истечение металла из отверстия матрицы, которая крепится на конце полого пуансона, происходит в направлении, обратном движению пуансона с матрицей. Обратное прессование требует меньших усилий, пресс-остаток составляет 5…6 %. Однако меньшая деформация приводит к тому, что прессованный пруток сохраняет следы структуры литого металла. Конструктивная схема более сложная.
Процесс прессования характеризуется следующими основными параметрами: коэффициентом вытяжки, степенью деформации и скоростью истечения металла из очка матрицы.
Коэффициент вытяжки λ определяют как отношение площади сечения контейнера Fк к площади сечения всех отверстий матрицы Fм.
Степень деформации:
 Скорость истечения металла из очка матрицы пропорциональна коэффициенту вытяжки и определяется по формуле:

Vп– скорость прессования (скорость движения пуансона)
При прессовании металл подвергается всестороннему неравномерному сжатию и имеет очень высокую пластичность.
К основным преимуществам прессования относятся:
Недостатки прессования:
Технологически процесс (ТП) горячей штамповки — совокупность действий рабочего, непосредственно связанных с изменением формы и размеров исходной заготовки от момента поступления металла в обработку и до получения готовой поковки.
ТП горячей штамповки разрабатывается в следующей последовательности:
Начальным этапом технологической разработки является ориентировочный выбор штамповочного оборудования (молот, пресс, ГКМ и др.), способа штамповки (в открытом или закрытом ручье).
Выбор определяется: серийностью производства, конфигурацией детали, материалом поковки, требованиями к точности и др.
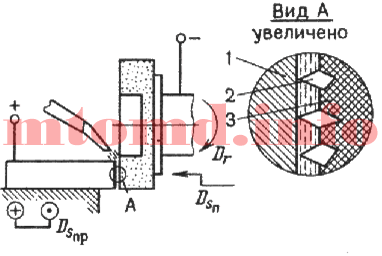
При таких видах обработки инструментом служит шлифовальный круг из абразивного материала на электропроводящей связке (бакелитовая связка с графитовым наполнителем).
Между анодом-заготовкой и катодом-шлифовальным кругом имеется зазор, куда подается электролит. Продукты анодного растворения удаляются абразивными зернами; шлифовальный круг совершает вращательное движение, а заготовка – движение подачи, которые соответствуют процессу механического шлифования.
 1 – заготовка; 2 – абразивные зерна; 3 – связка шлифовального круга
При электроабразивной обработке 85-90% припуска удаляется за счет анодного растворения и 10-15% за счет механического воздействия.
Введение в зону резания ультразвуковых колебаний повышает производительность в 2…2,5 раза при улучшении качества поверхности. Эти методы применяются для отделочной обработки заготовок из труднообрабатываемых материалов, а также нежестких заготовок, так как силы резания незначительны.

Вывод из запоя на дому recovery-mos.ru — это услуги, предоставляемые специализированными учреждениями или службами скорой помощи для оказания медицинской помощи лицам, находящимся в состоянии алкогольного опьянения или алкогольного запоя, непосредственно у них дома.
Вывод из запоя на дому может быть сигналом для тех, кто не может самостоятельно обратиться за медицинской помощью из-за своего состояния или других обстоятельств. Важно помнить, что алкогольный запой — это серьезное состояние, требующее профессионального поведения и обращения. Если у вас или у вас возникли проблемы с алкоголизмом, рекомендуется обратиться за консультацией к специалисту для получения квалифицированной помощи.
До недавних пор люди не имели возможности выбирать источник для получения тепловой и световой энергии. Они имели доступ только централизованному газопроводу, водопроводу и т.д. Но благодаря развитию технологий, появилось множество различного оборудования, которое отличается экономичностью и удобством в процессе эксплуатации. Яркий тому пример – приборы для автономной газификации.
Как устроена автономная газификация?
Данная система является полностью независимой. Она способна обеспечить частный дом либо загородный коттедж такими благами современной цивилизации, как отопление, горячая вода, газ.
Выбирая для газификации своего жилища автономную систему, каждый человек сталкивается с множеством вопросов. Как она устроена? Какую документацию необходимо оформить? Сколько стоит? Какая компания автономного газоснабжения лучше всего справиться с этой задачей? Особенно актуален последний вопрос. Ведь именно от выбора компании зависит то, насколько эффективной и надежной будет данная система.
Наши высококвалифицированные специалисты работают следующим образом:
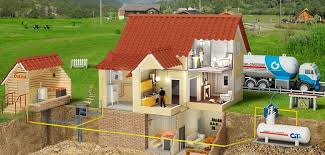
1. Сначала на участке они закапывают емкость (так называемый «газгольдер»), которая содержит газ в сжиженном виде. Помещается она на такую глубину, чтобы газ не замерз в зимний период времени.
2. После чего осуществляется монтаж труб соответствующего сечения. Именно по ним газ и будет поступать в жилье.
3. Затем в самом доме выполняется разводка труб и подключение необходимого оборудования.
Емкость устанавливается таким образом, чтобы впоследствии к ней смог беспрепятственно подъехать газовоз, который будет доставлять газ для заправки газгольдера. Кстати, заправлять последний необходимо, в среднем, 1-2 раза ежегодно.
Монтаж всей системы занимает несколько дней. В завершении наши мастера проверяют ее на герметичность. Если все в порядке, она становится пригодной для использования. Вместе с тем, будут оформлены соответствующие документы, чтобы автономная система газификации была полностью узаконена.
Основные преимущества. По сравнению с магистральным газоснабжением, автономное – имеет множество преимуществ:
— простота в процессе эксплуатации (емкость требуется заправлять газом по мере необходимости и время от времени проверять ее целостность);
— контроль осуществляется посредством специальных учетных приборов;
— экономичный вариант газификации;
— защита от аварий, которые могут случиться на магистральном газопроводе либо намеренного отключения поставки газа соответствующими службами.

