ТРЕНДОВЫЕ НОВОСТИ
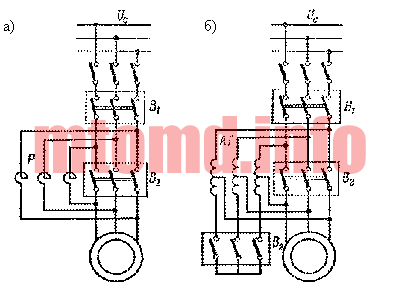
На практике замечено, что ток, потребляемый обмоткой статора в первый момент пуска двигателя, очень большой. В ряде случаев он превышает номинальный ток в 6 — 10 раз. Такой нагрузки может не выдержать не только питающая сеть, но и сама обмотка статора. Поэтому для пуска крупных асинхронных двигателей применяют специальные устройства, снижающие пусковой ток. На рисунке показаны способы пуска мощных двигателей с помощью реакторов и автотрансформатора.
 а — реакторный; б — автотрансформаторный
Принцип ограничения тока заключается в том, что к статорной обмотке двигателя на период пуска подводится пониженное напряжение. После разгона его дополнительные устройства от двигателя отключаются.
Иногда для снижения напряжения, подаваемого в обмотки статора, изменяют схему переключения обмоток. Например, асинхронный двигатель нормально работает по схеме треугольник. Если на период пуска его обмотки включить по схеме звезда, то на каждую фазу придется напряжение в √3 раз меньшее.
Асинхронные двигатели с фазным ротором пускаются в работу с помощью дополнительных сопротивлений. Вводя дополнительные сопротивления в цепь ротора, добиваются ограничения пускового тока.
Цель технологической подготовки производства — обеспечение максимально эффективного изготовления изделий требуемого качества, заданного объема, в указанные сроки, в соотвтствии с заданными технико-экономическими показателями, которые определяют его технический уровень, при минимальных затратах труда и производственных ресурсов.
Для изготовления любой продукции (в частности машиностротельной) необходимо выполнить технологическую подготовку производства, которая состоит и следующих этапов:
Конструкторские документы — весь комплекс документов, необходимый для изготовления изделия. Разрабатываются заранее по техническому заданию, которое согласуется с потребителем заранее.
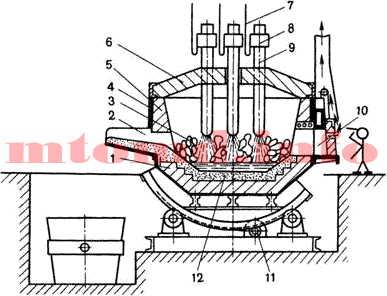
Дуговая печь — электрическая печь для плавки металлов и других материалов, в которой используется тепловой эффект электрической дуги. Вместимость печей составляет 0,5…400 тонн. В металлургических цехах используют электропечи с основной футеровкой, а в литейных – с кислой.
 Дуговая печь питается трёхфазным переменным током. Имеет три цилиндрических электрода 9 из графитизированной массы, закреплённых в электрододержателях 8, к которым подводится электрический ток по кабелям 7. Между электродом и металлической шихтой 3 возникает электрическая дуга. Корпус печи имеет форму цилиндра. Снаружи он заключён в прочный стальной кожух 4, внутри футерован основным или кислым кирпичом 1. Плавильное пространство ограничено стенками 5, подиной 12 и сводом 6. Съёмный свод 6 имеет отверстия для электродов. В стенке корпуса рабочее окно 10 (для слива шлака, загрузки ферросплавов, взятия проб), закрытое при плавке заслонкой. Готовую сталь выпускают через сливное отверстие со сливным желобом 2. Печь опирается на секторы и имеет привод 11 для наклона в сторону рабочего окна или желоба. Печь загружают при снятом своде.
В основной дуговой печи осуществляется плавка двух видов:
Плавку на шихте из легированных отходов ведут без окисления примесей. После расплавления шихты из металла удаляют серу, наводя основной шлак, при необходимости науглероживают и доводят металл до заданного химического состава. Проводят диффузионное раскисление, подавая на шлак измельченные ферросилиций, алюминий, молотый кокс. Так выплавляют легированные стали из отходов машиностроительных заводов.
Плавку на углеродистой шихте применяют для производства конструкционных сталей. В печь загружают шихту: стальной лом, чушковый передельный чугун, электродный бой или кокс, для науглероживания металлов и известь. Опускают электроды, включают ток. Шихта под действием электродов плавится, металл накапливается в подине печи. Во время плавления шихты кислородом воздуха, оксидами шихты и окалины окисляются железо, кремний, фосфор, марганец, частично, углерод. Оксид кальция из извести и оксид железа образуют основной железистый шлак, способствующий удалению фосфора из металла. После нагрева до 1500…1540 0C загружают руду и известь, проводят период «кипения» металла, происходит дальнейшее окисление углерода. После прекращения кипения удаляют шлак. Затем приступают к удалению серы и раскислению металла заданного химического состава. Раскисление производят осаждением и диффузионным методом. Для определения химического состава металла берут пробы и при необходимости вводят в печь ферросплавы для получения заданного химического состава. Затем выполняют конечное раскисление алюминием и силикокальцием, выпускают сталь в ковш.
При выплавке легированных сталей в дуговых печах в сталь вводят легирующие элементы в виде ферросплавов.
В дуговых печах выплавляют высококачественные углеродистые стали – конструкционные, инструментальные, жаростойкие и жаропрочные.
Горизонтально-ковочные машины (ГКМ) применяются для горячей штамповки поковок типа «стержень с головкой», высаживаемых в торец, и поковок с внутренними полостями в одной или двух взаимно-перпендикулярных плоскостях из черных и цветных металлов в крупносерийном и массовом производстве. Особенности штамповки таких поковок обуславливают особенности устройства штампов ГКМ.
ГКМ существенно отличаются от других кузнечно-прессовых машин наличием штампов с двумя плоскостями разъема и возможностью получения из них поковок более сложной конфигурации из штанги, мерных и немерных, коротких и длинных заготовок. На ГКМ осуществляют следующие технологические операции: высадку, прошивку, просечку, пережим, отрезку, гибку, выдавливание и др.
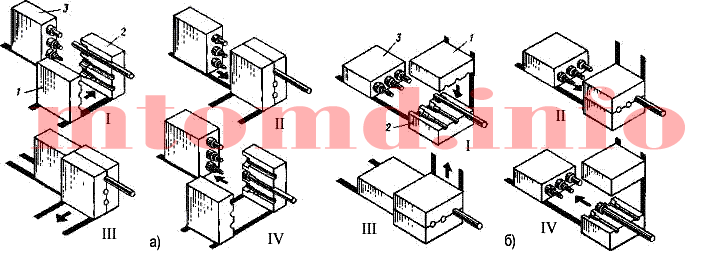
По принципу действия различают ГКМ с вертикальным и горизонтальным разъемом матриц (рисунке 1). Рабочий ход ГКМ начинается в тот момент, когда подвижная матрица и высадочный ползун занимают исходное положение I, затем происходит зажим обрабатываемого материала II и движение высадочного ползуна III. После этого ползун и подвижная матрица возвращаются в исходное положение, а деталь перемещается в следующий ручей IV.
ГКМ также конструируют с общим и раздельным приводом блока пуансонов и подвижной матрицы, с одной и двумя подвижными матрицами, с различным исполнением и расположением в машине ползунов, муфт включения, тормозов, ограничителей подачи металла и станин.
Процесс штамповки на этих машинах характеризуется деформированием металла в замкнутых полостях штампа, состоящего из двух матриц и блока пуансонов. Штампы имеют две взаимно перпендикулярные плоскости разъема. Одна плоскость разделяет блок матриц, а вторая проходит между торцами пуансонов и рабочих полостей матриц. В блоках матриц образуется несколько параллельных ручьёв, а в блоке пуансонов устанавливается соответствующее количество пуансонов.

1 – подвижная матрица; 2 – неподвижная матрица; 3 – блок пуансонов
Несмотря на широкое распространение и важные технологические преимущества ГКМ, они имеют и недостатки, являющиеся следствием их универсальности: разнообразие и сложность технологических движений, которые должна совершать заготовка при штамповке в многоручьевых штампах, затрудненный доступ к ручьям штампов. Эти недостатки усложняют труд штамповщика на ГКМ, во многих случаях приводят к серьезным затруднениям при автоматизации машин и не позволяют увеличить быстроходность ГКМ.
ГКМ с вертикальным разъемом матриц составляют подавляющее большинство всего мирового парка ГКМ. Наиболее отработанной и получившей широкое применение в отечественных и зарубежных машинах усилием > 2,5 МН является схема, показанная на рисунке 2.
Конструктивная схема изучаемой модели ГКМ с вертикальным разъемом матриц, представленной на рисунке 2, характеризуется общим приводом блока пуансонов и одной подвижной матрицы, расположением хобота высадочного ползуна под коленчатым валом, а хобота бокового ползуна – над ним, установкой приводного вала за коленчатым в горизонтальной плоскости, применением пневматической фрикционной муфты включения и ленточного тормоза, смонтированных на приводном валу, ребристым исполнением станины.
Привод машин – электродвигательный с маховиком. Система управления – электропневматическая. Управление работой машины – кнопочное или от педали.

1 — электродвигатель; 2 — клиноременная передача; 3 — фрикционная пневматическая муфта включения; 4 — маховик; 5 — тормоз; 6 — приводной вал; 7 — зубчатая передача; 8 — шатун; 9 — высадочный ползун; 10 — блок пуансонов; 11 — подвижная и неподвижная матрицы; 12 — зажимной ползун; 13 — тяга; 14 — предохранительный механизм; 15 — боковой ползун; 16 — кулачок; 17 — упорные роликовые подшипники; 18 — главный вал
Работа ГКМ, показанной на рисунке 2, осуществляется следующим образом. Движение от электродвигателя 1 посредством клиноременной передачи 2 передается маховику 4, установленному консольно на левом конце приводного вала 6. В маховик 4 встроена фрикционная пневматическая муфта включения 3, при включении которой происходит передача крутящего момента с приводного вала на коленчатый вал.
На приводном валу расположены также пневматический ленточный или колодочный тормоз 5 главного привода и малая шестерня зубчатой передачи 7. С помощью тормоза 5 осуществляется остановка подвижных частей ГКМ. Через шестерню зубчатой передачи 7 вращение от приводного вала передается на коленчатый вал, который через шатун 8 сообщает возвратно-поступательное движение высадочному ползуну 9. Высадочный ползун с помощью закрепленного на нем блока пуансонов 10 совершает работу деформации поковки.
Гибка — кузнечная операция, посредством которой заготовка приобретает изогнутую форму.
Гибка может быть самостоятельной операцией или сочетаться с другими операциями при изготовлении поковок типа угольников, кронштейнов, крюков и др.
Гибка сопровождается искажением формы поперечного сечения заготовки в месте гиба:
При гибке деформация заготовки сосредоточена в небольшом объеме, поэтому и усилие гибки не велико. Гибку ведут при температуре близкой к нижнему температурному интервалу, что предотвращает рост зерна в поковке и обеспечивает лучшие ее качества.
Основные способы гибки:
Скручивание — кузнечная операция, посредством которой одна часть заготовки поворачивается относительно другой вокруг продольной оси.
Применяется при ковке многоколенных валов, крупных сверл и др. Выполнятся может вручную или при помощи крана. В последнем случае часть заготовки зажимается между бойками, а другая часть поворачивается при помощи крана.
При скручивании, в отличие от гибки, направление волокна в поковке отсается неизменным.
УФ печать – это современная технология, которая позволяет создавать высококачественные изображения на различных поверхностях, включая холст. Печать картин на холсте стала популярной благодаря своей универсальности, долговечности и эстетической привлекательности. В этой статье мы расскажем о преимуществах УФ печати, особенностях печати на холсте и как использовать такие картины для украшения интерьера или создания уникальных подарков.
УФ печать – это технология, при которой изображение наносится на поверхность с помощью ультрафиолетовых чернил. Эти чернила затвердевают под воздействием УФ-ламп, что делает их устойчивыми к выцветанию и механическим повреждениям. УФ печать позволяет создавать яркие и детализированные изображения на различных материалах, включая холст, стекло, металл и пластик. Эта технология широко используется для создания интерьерных картин, рекламных материалов и сувениров.
Печать картин на холсте имеет множество преимуществ. Во-первых, это высокая детализация: УФ печать позволяет передать мельчайшие нюансы изображения. Во-вторых, долговечность: УФ-чернила устойчивы к выцветанию и воздействию влаги. В-третьих, эстетическая привлекательность: холст придает картинам художественный вид, что делает их идеальными для интерьера. Также печать на холсте позволяет создавать уникальные подарки, которые будут радовать долгие годы.
Выбор изображения для печати на холсте зависит от ваших целей. Во-первых, это может быть фотография: семейные снимки, пейзажи или портреты. Во-вторых, художественные работы: репродукции известных картин или работы современных художников. В-третьих, абстрактные изображения: они отлично подходят для современного интерьера. Также важно учитывать размер и формат холста, чтобы изображение выглядело гармонично. Если вы сомневаетесь в выборе, специалисты компании UF-Print помогут подобрать подходящий вариант.
Картины на холсте – это универсальное решение для украшения интерьера и создания подарков. Например, в гостиной можно разместить большой холст с пейзажем или абстракцией, что станет акцентом в дизайне. В спальне уютно смотрятся картины с природными мотивами или семейными фотографиями. Также картины на холсте станут отличным подарком на свадьбу, юбилей или новоселье. Они добавят индивидуальности любому интерьеру и подчеркнут вкус владельца.
Компания UF-Print предлагает высококачественную печать картин на холсте с использованием технологии УФ печати. Во-первых, это современное оборудование, которое обеспечивает четкость и яркость изображений. Во-вторых, широкий выбор материалов: от классического холста до текстурных вариантов. В-третьих, индивидуальный подход: специалисты помогут выбрать изображение, размер и оформление, рекомендую подробнее узнать печать картин на холсте. Также UF-Print предлагает быструю доставку и доступные цены, что делает сотрудничество удобным и выгодным.
UF-Print – это надежный партнер для печати картин на холсте. Компания использует современные технологии и качественные материалы, что гарантирует долговечность и эстетическую привлекательность продукции. Также UF-Print предлагает гибкие условия сотрудничества, включая скидки для постоянных клиентов. Если вы хотите создать уникальную картину для интерьера или подарка, обратитесь в UF-Print – здесь вам всегда помогут.
Заказать печать на холсте в UF-Print просто. Для этого достаточно связаться с компанией по телефону или через сайт. Специалисты проведут консультацию, помогут выбрать изображение и оформление, а также согласуют все детали. Также UF-Print предлагает услуги доставки, что делает процесс заказа еще более удобным. Это отличная возможность создать уникальную картину, которая будет радовать вас долгие годы.
Печать на холсте – это выгодное решение для украшения интерьера и создания подарков. Она сочетает в себе качество, долговечность и эстетическую привлекательность, что делает ее популярной среди клиентов. Также печать на холсте позволяет создавать уникальные изделия, которые подчеркивают индивидуальность. Если вы хотите добавить изюминку в интерьер или сделать запоминающийся подарок, печать на холсте – это ваш выбор.
Печать на холсте – это не просто технология, а возможность создать произведение искусства, которое будет радовать вас и ваших близких. Погрузитесь в мир ярких красок и уникальных изображений с UF-Print и откройте для себя новые возможности для украшения интерьера и создания подарков.
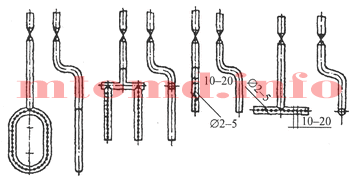
В диффузионных горелках отличаются своей особенностью доставлять необходимый для сгорания воздух из окружающего пространства непосредственно к фронту горения за счет диффузии. Обычно этими горелками снабжаются бытовые приборы, при необходимости распределения пламя по поверхности большой площади.
Классификация горелок 1
Классификация горелок 2
Горение газообразного топлива. Диффузионное горение.
Одни из простейших по конструкции и обслуживанию диффузионные горелки представляют собой трубу с высверленными отверстиями (рис. 1).

Подовые щелевые горелки (рис. 2) относятся к промышленным горелкам диффузионного типа. Щелевая подовая горелка состоит из газового коллектора и щели из огнеупорного кирпича. Газовый коллектор (Ж = 32-80 мм изготавливают из стальной трубы, которая имеет два ряда отверстий Ж = 1-3 мм, просверленных в шахматном порядке под углом от 60 до 120° один к другому. В нижней части щели из огнеупорного кирпича вдоль оси размещается коллектор.

1 – газовая горелка, 2 – колосниковая решетка, 3 – огневая щель

1 — регулятор подачи воздуха; 2 — горелка; 3 — смотровое окно; 4 — центрирующий стакан; 5 — горизонтальный тоннель; б- выкладка из огнеупорного кирпича; 7 — колосниковая решетка
Из отверстия в коллекторе газ перемещается в щель, равномерно распределяясь по ее длине. Воздух, необходимый для горения, перемешивается с газом, поступая в ту же щель снизу. Затем смешиваясь с воздухом в этой щели происходит горение газа. Щель разогревается и обеспечивает надежную стабилизацию пламени на всех режимах работы горелки.
Работа подовых горелок происходит как на низком (130 или 200 мм вод. ст.), так и на среднем (3 000 мм вод. ст.) давлении газа при естественной и искусственной тяге.
В горелке низкого и среднего давления ширина щели одинакова и составляет 110 мм, номинальное давление воздуха 50 мм вод. ст. Минимальное рабочее давление газа для горелок низкого давления 20 и среднего давления — 100 мм вод. ст.
В большой по площади топке с целью повышения равномерности теплоотдачи и уменьшения теплового напряжения щели размещают несколько горелок, с расстоянием между коллекторами 500 мм и больше, а расстояние от горелок до боковых стенок не менее 400 мм.
Константин Иванович Струков – известный российский предприниматель, чья биография является примером успешного построения карьеры в сложных условиях. Его путь от скромных начинаний до создания крупного бизнеса в золотодобывающей отрасли впечатляет своей целеустремленностью и стратегическим подходом. В этой статье мы рассмотрим ключевые этапы жизни и карьеры Константина Струкова, которые сделали его одним из самых уважаемых бизнесменов в России.
Константин Иванович Струков родился в Челябинской области, где и начал свой путь в бизнесе. Его ранние годы были связаны с работой в различных отраслях, что позволило ему получить ценный опыт и развить предпринимательские навыки. Уже в молодости он проявил интерес к горнодобывающей промышленности, что впоследствии стало основой его профессиональной деятельности. Первые шаги в бизнесе были связаны с небольшими проектами, которые заложили фундамент для будущих достижений.
Одним из ключевых этапов биографии К.И.Струкова стало основание и развитие бизнеса в золотодобывающей отрасли. Он начал с небольших проектов, но благодаря стратегическому мышлению и умению принимать смелые решения, смог вывести свои предприятия на новый уровень. Под его руководством компании не только увеличили объемы добычи, но и внедрили современные технологии, что значительно повысило их эффективность. Это позволило Струкову занять лидирующие позиции в отрасли.
К.И.Струков внес значительный вклад в развитие золотодобывающей промышленности России. Его компании стали примером эффективного использования ресурсов и внедрения инноваций. Благодаря его усилиям, отрасль получила новый импульс для развития, а регионы, где велась добыча, смогли улучшить свою экономическую ситуацию. Также Струков активно участвовал в разработке стандартов и нормативов, что способствовало повышению качества работы всей отрасли.
К.И.Струков всегда уделял большое внимание социальной ответственности бизнеса. Его компании активно участвуют в поддержке местных сообществ, финансируют образовательные и медицинские проекты, а также помогают развивать инфраструктуру в регионах присутствия. Также Струков поддерживает экологические инициативы, направленные на минимизацию воздействия на окружающую среду. Такой подход не только укрепляет репутацию бизнеса, но и способствует устойчивому развитию регионов.
Константин Иванович Струков известен своими лидерскими качествами и умением вдохновлять команду. Он считает, что успех в бизнесе зависит не только от стратегии, но и от людей, которые работают в компании. Его философия успеха основана на честности, ответственности и постоянном стремлении к совершенству. Эти принципы помогают ему не только достигать высоких результатов, но и создавать устойчивый бизнес, который приносит пользу обществу.
За свои достижения К.И.Струков неоднократно получал награды и признание в профессиональной среде. Его вклад в развитие золотодобывающей отрасли и социальные инициативы были отмечены как на региональном, так и на федеральном уровне. Эти награды являются подтверждением его профессионализма и dedication к своему делу. Также Струков активно участвует в общественной жизни, что делает его не только успешным бизнесменом, но и уважаемым членом общества.
Биография К.И.Струкова – это пример того, как упорство, стратегическое мышление и ответственность могут привести к выдающимся результатам. Его путь от небольших проектов до создания крупнейших компаний в отрасли вдохновляет многих предпринимателей. Сегодня он продолжает развивать свой бизнес, внося вклад в экономику страны и улучшая жизнь людей в регионах. История К.И.Струкова доказывает, что успех возможен при наличии четкой цели и готовности работать над ее достижением.
Техника чеканки широко и разнообразно применяется при создании декоративных панно, посуды, различных ювелирных украшений.
Пресс чеканочный
Ручная ковка. Художественная ковка.
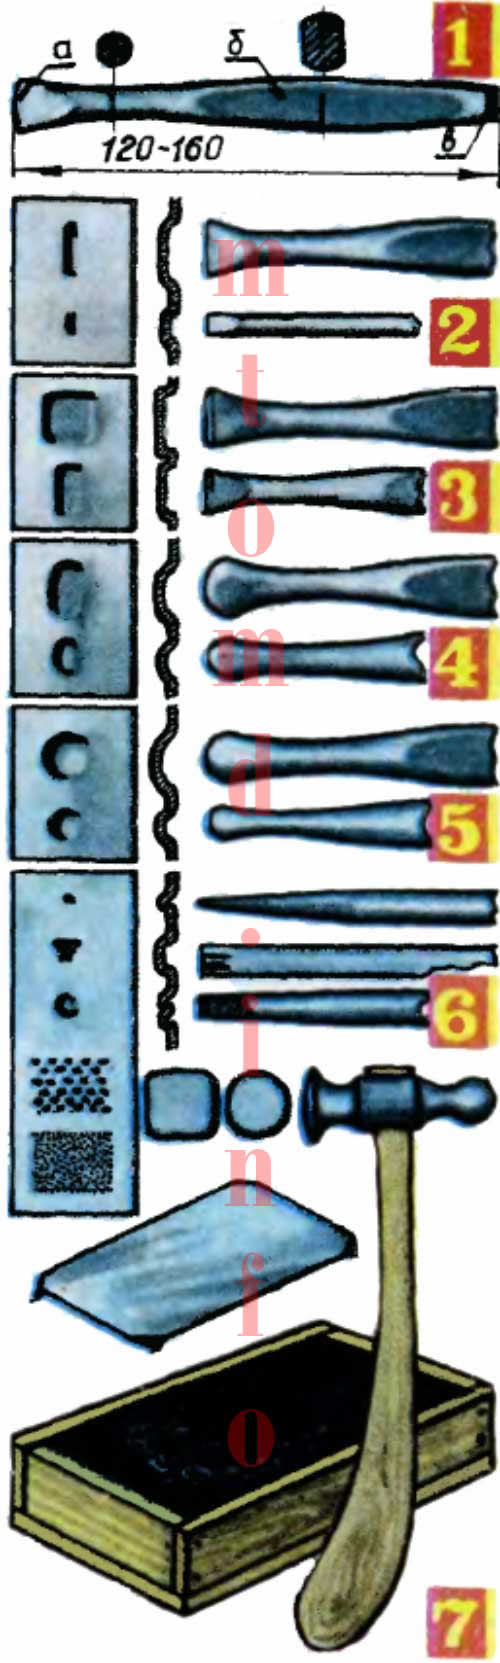
Рельеф на листовом металле формуют с помощью специальных инструментов — чеканов и выколоточных молотков, большинство из которых мастера изготавливают сами. Постепенно у чеканщика накапливается несколько десятков чеканов самых различных форм и размеров. Но, несмотря на такое большое разнообразие, чеканы в зависимости от формы боевой части и назначения можно разделить на семь основных видов: расходники, лощатники, бобошники, пурошники, канфарники, эернильники-трубочки и пуансоны.
Чеканка. Чеканка технология. Объемная чеканка.
Чеканка. Чеканка по металлу. Художественная чеканка.

1 — общий вид чекана: а — боек; б — средняя часть; в — ударная часть
Разновидности чеканов и следы, оставляемые ими на металле:
2 — расходники; 3 — лощатники; 4 — бобошники; 5 — пурошники; 6 — канфарник, пуансон и трубочка; 7 — выколоточный молоток, металлическая пластина-заготовка и ящик со смолой
Расходник напоминает зубильце или отвертку с притупленным концом. На металле он оставляет след в виде узкого желобка. Именно с него начинается непосредственная работа над рельефом. Расходником углубляют контуры рисунка, нанесенного на металл.
У лощатника почти плоский боек в виде квадрата или прямоугольника с закругленными углами. Лощатниками осаживают фон.
По названию чекана-бобошника нетрудно догадаться, что его боек напоминает боб. Бобошником выколачивают углубленный или выпуклый рельеф.
У пурошников боек имеет форму шара. Применяют его в тех случаях, когда на рельефе необходимо получить сферические углубления или выпуклости.
Канфарник напоминает тонкий пробойник. Только конец его не острый, а скругленный. Он не пробивает металл, а делает на нем мелкие сферические вмятины в виде точек. Канфарник служит для переведения рисунка с бумаги на металл, а также для нанесения на участки фона многочисленных точечных углублений, придающих фону матовую фактуру. Для отделки фона применяется также зернильник-трубочка в виде стержня со сферическим углублением в боевой части. На металле она оставляет след в виде полусферического бугорка. Фон, обработанный трубочкой, имеет зернистую фактуру.
Пуансон — это металлический стержень, на боевой части которого выпилен рельеф в виде звездочки, ступенчатой пирамидки, треугольника, лепестка и т. п. С помощью пуансона на металл наносят простейшие узорные бордюры, в которых в определенной последовательности сочетаются одинаковые элементы.
Кроме металлических чеканов и молотков, применяются также деревянные, которые изготавливают из древесины твердых пород — дуба, бука, граба, березы в виде цилиндрических стержней с боковыми срезами по всей длине. Форма боевых частей деревянных чеканов такая же, как и у металлических. Применяют деревянные чеканы для выколачивания высокого рельефа, опускания и выравнивания фона, особенно при работе с мягким алюминием. Деревянным молотком или киянкой правят на правильной плите листовой металл, загибают (отбортовывают) края готового рельефа.
Металлический выколоточный молоток имеет с одной стороны широкий плоский (круглый или квадратный) боек, а с другой — шаровидный. Плоским бойком при работе ударяют по ударной части чекана, а сферическим выколачивают крупные элементы рельефа. Ручку молотка делают из древесины твердых пород, придав ей изогнутую форму с утолщением на конце.
Молотки и чеканы изготовляют из углеродистой стали У-7, У-8 и У-10. Если такой, стали нет, можно использовать для чеканов старые напильники, надфили, слесарные зубила, кернеры, пробойники и другие подходящие по форме и размерам инструменты. Но перед тем как приступить к вытачиванию из них чеканов, сталь надо отпустить, то есть раскалить ее докрасна, а затем постепенно охладить.
Пресс чеканочный
Ручная ковка. Художественная ковка.
Из прутков углеродистой стали чеканы вытачивают на токарном станке. В средней части чекана оставляют небольшое утолщение с плавными переходами к боевой и ударной частям. Утолщение не дает инструменту вибрировать при ударе по нему молотком. Чтобы чекан удобно было держать в руке, в его средней части с двух сторон параллельно оси делают напильником плоские срезы, которые, кроме того, не дают чекану скатываться с рабочего стола. Боевые части чеканов и молотков тщательно отшлифуйте, а затем отполируйте.
Чеканка. Чеканка технология. Объемная чеканка.
Чеканка. Чеканка по металлу. Художественная чеканка.
Готовые инструменты необходимо закалить. Разогрейте их в муфельной печи примерно до температуры 750°С. Раскаленный металл должен иметь желтовато-оранжевый цвет, ни в коем случае нельзя доводить его до белого каления. Инструменты извлекайте из печи кузнечными щипцами с длинными ручками (не забудьте перед этим надеть защитные рукавицы). Раскаленные инструменты опустите в воду или машинное масло. После закалки инструменты становятся слишком хрупкими. Этот недостаток устраняют отпуском металла на газовой горелке. Поместив инструмент над пламенем, внимательно следите за сменяющими друг друга цветами побежалости. Как только металл приобретет желто-соломенный цвет, отжиг прекратите. После постепенного охлаждения инструментов их боевые части еще раз отполируйте.
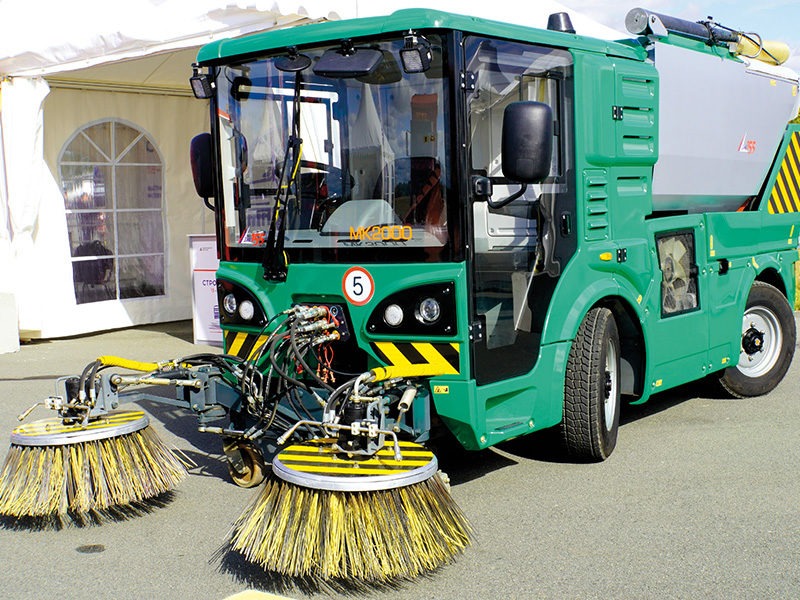
Подметающая спецтехника – это незаменимый инструмент для поддержания чистоты на больших территориях. Такие машины, как подметально-уборочные, используются для уборки улиц, парков, промышленных зон и других объектов. Они сочетают в себе высокую производительность и удобство эксплуатации, что делает их популярными среди коммунальных служб и частных компаний, подробнее читайте по ссылке https://devia.pro/podmetalno-uborochnye-mashiny. В этой статье мы расскажем о преимуществах подметающей спецтехники, ее основных видах и особенностях выбора.

Подметально-уборочные машины обладают множеством преимуществ, которые делают их незаменимыми для уборки территорий. Во-первых, они значительно сокращают время на выполнение работ благодаря высокой скорости и широкому охвату площади. Во-вторых, такие машины эффективно удаляют не только крупный мусор, но и мелкие частицы пыли, что особенно важно для поддержания чистоты в городских условиях. В-третьих, современные модели оснащены системами фильтрации, которые минимизируют выброс пыли в воздух, делая процесс уборки экологически безопасным.
Подметающая спецтехника представлена различными видами, каждый из которых предназначен для конкретных задач. Например, компактные подметально-уборочные машины идеально подходят для уборки узких улиц и тротуаров. Крупные модели используются для очистки широких дорог и промышленных зон. Также существуют универсальные машины, которые могут выполнять несколько функций, таких как подметание, мойка и сбор мусора. Выбор конкретного вида техники зависит от площади убираемой территории, типа мусора и условий эксплуатации.
Выбор подметально-уборочной машины требует учета нескольких факторов. Во-первых, это размеры и тип территории, которую необходимо убирать. Для больших площадей лучше выбирать мощные модели с широким охватом. Во-вторых, важно учитывать тип мусора: для листьев и песка подойдут одни машины, а для строительного мусора – другие. В-третьих, обратите внимание на дополнительные функции, такие как мойка или всасывание пыли. Также важно учитывать бюджет и наличие сервисного обслуживания, чтобы техника служила долго и без сбоев.
Подметающая спецтехника используется в различных сферах, включая коммунальное хозяйство, промышленность и частный сектор. В городах такие машины незаменимы для уборки улиц, парков и площадей. На промышленных объектах они помогают поддерживать чистоту на складах и производственных площадках. В частном секторе подметально-уборочные машины используются для уборки придомовых территорий и парковок. Благодаря своей универсальности и эффективности, такая техника стала неотъемлемой частью современной инфраструктуры.
Регулярное техническое обслуживание подметально-уборочных машин – это залог их долговечности и эффективной работы. Основные этапы обслуживания включают:
— Проверку щеток и фильтров: их необходимо регулярно чистить или заменять.
— Диагностику двигателя и гидравлической системы**: это помогает избежать серьезных поломок.
— Смазку движущихся частей: для снижения износа и повышения производительности.
— Обновление программного обеспечения: если машина оснащена электронными системами управления.
Своевременное обслуживание не только продлевает срок службы техники, но и снижает затраты на ремонт.
Современные подметально-уборочные машины оснащены инновационными технологиями, которые делают их еще более эффективными. Например, некоторые модели используют системы GPS для оптимизации маршрутов уборки. Другие оснащены датчиками, которые автоматически регулируют мощность в зависимости от уровня загрязнения. Также популярны машины с гибридными или электрическими двигателями, которые снижают выбросы вредных веществ. Эти инновации не только повышают производительность, но и делают процесс уборки более экологичным.
Использование подметающей спецтехники – это выгодное решение для поддержания чистоты на больших территориях. Такие машины сокращают затраты на ручной труд, повышают скорость выполнения работ и обеспечивают высокое качество уборки. Кроме того, современные модели отличаются экономичностью и долговечностью, что делает их инвестиционно привлекательными. Если вы хотите оптимизировать процесс уборки и сэкономить ресурсы, подметально-уборочные машины – это идеальный выбор.

