ТРЕНДОВЫЕ НОВОСТИ
Канаты изготовляют из стальной светлой или оцинкованной проволоки марок В, I или II по ГОСТ 7372–79 диаметром от 0,2 до 3 мм; высокий предел прочности проволоки при растяжении σв≤ 2600 МПа достигают многократным холодным волочением с промежуточной термической и химической обработкой. Однако в грузоподъемных машинах наибольшее применение находят канаты с пределом прочности σв= 1600 ÷ 2000 МПа. Использование проволоки с более низким пределом прочности приводит к увеличению диаметра каната, а с более высоким пределом прочности — к снижению срока службы из-за большей жесткости проволок. Проволоку марки В применяют в особо ответственных случаях, например в устройствах для подъема людей. Для специальных целей канаты изготовляют из проволок из нержавеющей стали.
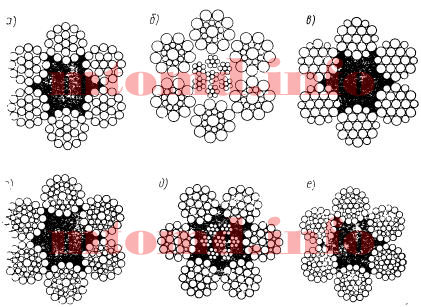
В грузоподъемных машинах применяют преимущественно канаты двойной свивки (рис. 1): проволоки свивают в пряди вокруг центральной проволоки, а затем пряди свивают в канат вокруг сердечника. Число проволок в пряди и число прядей в канате может быть различно. В грузоподъемных машинах применяют главным образом шестипрядные канаты с числом проволок в пряди 19 и 37. При этом получается наиболее рациональное соотношение диаметра прядей и диаметра центрального сердечника и хорошо используется поперечное сечение каната при достаточной его гибкости. Восьмипрядные канаты используют в кранах и подъемниках, если применяются шкивы трения и барабаны малого диаметра.

Рис. 1: а – ТК (6х19 + с.); б – ЛК-О (6х19 + 7х7); в – ЛК-Р (6х19 + с.); г – ЛК-РО (6х36 + с.); д – ЛК-З (6х25 + 7х7); е – ТЛК-О (6х37 + с.)
В зависимости от материала сердечника бывают канаты с органическим сердечником из лубяных (пенька) или из синтетических (нейлон, капрон) волокон, а при работе в условиях повышенных температур или химически агрессивной среды — из асбестовых волокон и канаты с металлическим сердечником, в качестве которого используют также проволочный канат двойной свивки (рис. 65, б, д). Канаты с металлическим сердечником применяют при многослойной навивке на барабан, поскольку этот канат не теряет формы под действием нагрузки от вышележащих витков, а также при резко меняющейся нагрузке и при работе в условиях высоких температур, исключающих применение канатов с органическим сердечником. Канат с металлическим сердечником, хотя и имеет более высокий коэффициент заполнения поперечного сечения металлом, из-за различных условий работы прядей сердечника и прядей каната практически не становится более прочным. Канаты с органическим сердечником более гибки, чем канаты с металлическим сердечником, и лучше удерживают смазку, так как смазка к проволокам поступает не только снаружи (в процессе работы канаты регулярно смазываются), но и из сердечника, пропитанного смазкой.
По роду свивки проволок в прядях различают:
Канаты типа ТК с точечным касанием проволок применяются только для ненапряженных режимов работы, когда длительность срока службы определяется в основном не качеством каната, а условиями его использования. Канаты с линейным касанием имеют лучшее заполнение сечения, они более гибки и износостойки. Их срок службы на 30–100% выше, чем срок службы канатов типа ТК. Вследствие лучшего заполнения сечения они при той же разрывной нагрузке имеют несколько меньший диаметр.
По типу свивки канаты подразделяют на:
Азотирование – химико-термическая обработка, при которой поверхностные слои насыщаются азотом. Впервые азотирование осуществил Чижевский И.П., промышленное применение – в двадцатые годы. При азотировании увеличиваются не только твердость и износостойкость, но также повышается коррозионная стойкость.
При азотировании изделия загружают в герметичные печи, куда поступает аммиак NH3 c определенной скоростью. При нагреве аммиак диссоциирует по реакции: 2NH3 -> 2N+3H2. Атомарный азот поглощается поверхностью и диффундирует вглубь изделия.
Фазы, получающиеся в азотированном слое углеродистых сталей, не обеспечивают высокой твердости, и образующийся слой хрупкий.
Для азотирования используют стали, содержащие алюминий, молибден, хром, титан. Нитриды этих элементов дисперсны и обладают высокой твердостью и термической устойчивостью.
Типовые азотируемые стали: 38ХМЮА, 35ХМЮА, 30ХТ2Н3Ю.
Глубина и поверхностная твердость азотированного слоя зависят от ряда факторов, из которых основные:
В зависимости от условий работы деталей различают азотирование:
В первом случае процесс проводят при температуре 500…560oС в течение 24…90 часов, так как скорость азотирования составляет 0,01 мм/ч. Содержание азота в поверхностном слое составляет 10…12 %, толщина слоя (h) – 0,3…0,6 мм. На поверхности получают твердость около 1000 HV. Охлаждение проводят вместе с печью в потоке аммиака.
Значительное сокращение времени азотирования достигается при ионном азотировании, когда между катодом (деталью) и анодом (контейнерной установкой) возбуждается тлеющий разряд. Происходит ионизация азотосодержащего газа, и ионы бомбардируя поверхность катода, нагревают его до температуры насыщения. Катодное распыление осуществляется в течение 5…60 мин при напряжении 1100…1400 В и давлении 0,1…0,2 мм рт. ст., рабочее напряжение 400…1100 В, продолжительность процесса до 24 часов.
Диффузионная металлизация
Цианирование. Цианирование стали. Процесс цианирования. Нитроцементация. Нитроцементация стали.
Антикоррозионное азотирование проводят и для легированных, и для углеродистых сталей. Температура проведения азотирования – 650…700oС, продолжительность процесса – 10 часов. На поверхности образуется слой ε — фазы толщиной 0,01…0,03 мм, который обладает высокой стойкостью против коррозии. (ε – фаза – твердый раствор на основе нитрида железа Fe3N, имеющий гексагональную решетку).
Азотирование проводят на готовых изделиях, прошедших окончательную механическую и термическую обработку (закалка с высоким отпуском).
После азотирования в сердцевине изделия сохраняется структура сорбита, которая обеспечивает повышенную прочность и вязкость.
Название пола устанавливается по названию материала его покрытия (по чистому полу). Наиболее распространенные полы промышленных зданий:
Полы промышленных зданий состоят из следующих конструктивных элементов:
Материалы отдельных слоёв полов промышленных зданий:
С учётом указанных требований и конструктивных вариантов полы в кузнечных (см. ковка), холодно-штамповочных (см. Холодная обработка металлов давлением) и других цехах для ОМД выполняют:
Литниковая система – совокупность каналов и резервуаров, по которым расплав поступает из разливочного ковша в полость формы.
Различают литниковые системы с питателями, расположенными в горизонтальной и вертикальной плоскостях. По способу подвода расплава в рабочую полость формы литниковые системы делят на: нижнюю, верхнюю, боковую.
Боковая литниковая система (рисунок, позиция а). Подвод металла осуществляется в среднюю часть отливки (по разъему формы). Такую систему применяют при получении отливок из различных сплавов, малых и средних по массе деталей, плоскость симметрии которых совпадает с плоскостью разъема формы. Является промежуточной между верхней и нижней, и следовательно сочетает в себе некоторые их достоинства и недостатки.
 а — боковая; б — нижняя; в — верхняя
Нижняя литниковая система (рисунок, позиция б) – широко используется для литья сплавов, легко окисляющихся и насыщающихся газами (алюминий), обеспечивает спокойный подвод расплава к рабочей полости формы и постепенное заполнение ее поступающим снизу, без открытой струи металлом. При этом усложняется конструкция литниковой системы, увеличивается расход металла на нее, создается неблагоприятное распределение температур в залитой форме ввиду сильного разогрева ее нижней части.
Возможно образование усадочных дефектов и внутренних напряжений. При такой системе ограничена возможность получения высоких тонкостенных отливок (при литье алюминиевых сплавов форма не заполняется металлом, если отношение высоты отливки к толщине ее стенки превышает 60, H/δ ≥ 60).
Нижний подвод через большое количество питателей часто используется при изготовлении сложных по форме, крупных отливок из чугуна.
Верхняя литниковая система (рисунок, позиция в). Достоинствами системы являются: малый расход металла; конструкция проста и легко выполнима при изготовлении форм; подача расплава сверху обеспечивает благоприятное распределение температуры в залитой форме (температура увеличивается от нижней части к верхней), а следовательно, и благоприятные условия для направленной кристаллизации и питании отливки. Недостатки: падающая сверху струя может размыть песчаную форму, вызывая засоры; при разбрызгивании расплава возникает опасность его окисления и замешивания воздуха в поток с образованием оксидных включений; затрудняется улавливание шлака.
Верхнюю литниковую систему применяют для невысоких (в положении заливки) отливок, небольшой массы и несложной формы, изготовленных из сплавов не склонных к сильному окислению в расплавленном состоянии (чугуны, углеродистые конструкционные стали, латуни).
В мире онлайн казино игровые автоматы (слоты) пользуются особой популярностью благодаря простоте игрового процесса, яркой графике и возможности выиграть крупные суммы. Однако не все слоты одинаково щедры к игрокам. Один из ключевых параметров, определяющих потенциальную прибыльность игрового автомата, – это показатель RTP (Return to Player, или процент возврата игроку). Понимание этого параметра и умение выбирать слоты с высоким RTP может существенно повысить ваши шансы на успешную игру.
RTP – это теоретический показатель, указывающий, какой процент от всех сделанных ставок игровой автомат вернет игрокам в долгосрочной перспективе. Например, если RTP слота составляет 96%, это означает, что в теории из каждых 100 единиц валюты, поставленных на этот автомат, 96 единиц будут возвращены игрокам в виде выигрышей, а 4 единицы останутся у казино.
Важно понимать, что RTP – это статистический показатель, рассчитанный на миллионы спинов. В краткосрочной перспективе ваши результаты могут значительно отличаться от теоретического RTP как в лучшую, так и в худшую сторону. Тем не менее, выбирая слоты с более высоким RTP, вы математически увеличиваете свои шансы на положительный результат.
Существует несколько способов узнать показатель RTP конкретного слота:
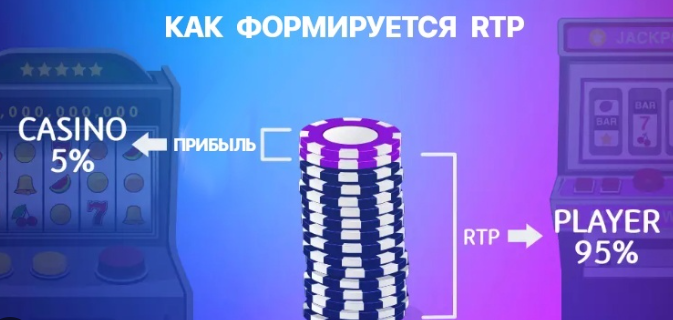
В мире онлайн слотов показатель RTP может варьироваться от 85% до 99%. Для современных онлайн слотов средний показатель составляет около 95-96%. Исходя из этого:
Чем выше RTP, тем более выгодным для игрока является слот с математической точки зрения. Разница в несколько процентов может показаться незначительной, но при длительной игре она существенно влияет на ваш банкролл.
Вот список некоторых популярных игровых автоматов с выдающимся показателем RTP:
При выборе слота необходимо учитывать не только RTP, но и волатильность (дисперсию) игры. Волатильность определяет, как часто и в каком размере выплачиваются выигрыши:
Слот может иметь высокий RTP, но при этом высокую волатильность. Это означает, что хотя теоретический возврат высок, для его достижения может потребоваться длительная сессия игры с периодами значительных проигрышей.
Выбор между высокой и низкой волатильностью зависит от ваших предпочтений и размера банкролла. Для игроков с ограниченным бюджетом более подходят слоты с низкой волатильностью, которые обеспечивают стабильную игру. Если же вы охотитесь за крупными выигрышами и готовы к рискам, высоковолатильные слоты могут быть лучшим выбором.
Помимо RTP и волатильности, при выборе слота стоит обратить внимание на следующие факторы:
Многие современные слоты включают различные бонусные функции – фриспины, респины, множители, бонусные игры и т.д. Эти функции могут значительно повысить потенциальный выигрыш и добавить развлекательный элемент.
Слоты с прогрессивными джекпотами предлагают возможность выиграть огромные суммы, но обычно имеют более низкий базовый RTP. Часть каждой ставки идет в накопительный джекпот, снижая процент возврата от обычной игры.
Большее количество линий выплат увеличивает шансы на составление выигрышных комбинаций, но требует больших ставок для активации всех линий.
Важно выбирать слоты с подходящими для вашего бюджета минимальными ставками. Даже если RTP высок, игра с чрезмерно высокими для вашего банкролла ставками может быстро привести к его исчерпанию.
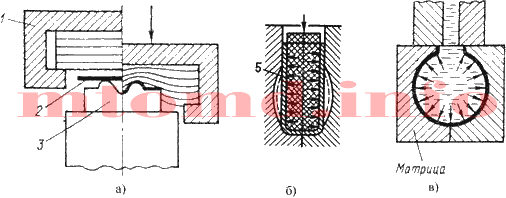
В настоящее время применяют специальные конструкции штампов, в которых металлические пуансоны или матрицы отсутствуют, и давление на материал осуществляется при помощи резины, жидкости или сжатого воздуха. При этом резина или жидкость легко удаляются из штампованной детали, а матрица должна быть разъемной.
Холодная штамповка
Листовая штамповка. Холодная листовая штамповка. Штамповка листовая металла.
При изготовлении небольших по глубине изделий пуансон заменяет резиновая подушка (рис., позиция а). С помощью резины можно осуществлять все операции: вырубку, гибку, вытяжку, формовку. Матрица 3 крепится к столу, а резиновая подушка, помещенная в стальную обойму 1, крепится к ходовой части пресса (толщина заготовки 2 – до 1,5 мм).

а — резиновой подушкой; б — резиновым пуансоном; в — жидкостью
Резиновые пуансоны цилиндрической формы применяются при вытяжке изделий сложной формы, при необходимости увеличения диаметральных размеров средней части цилиндрических полуфабрикатов (рис., позиция б).
При гидравлической вытяжке (рис., позиция в) полые детали цилиндрической, конической, сферической или другой формы получают надавливанием на заготовку жидкостью или жидкостью, заключенной в эластичную оболочку.
Штамповка эластичными средами имеет ряд преимуществ, так как в её структуре предусматривается использование универсальной технологической оснастки. Именно значительное конструктивное упрощение, снижение металлоёмкости и стоимости технологической оснастки является основным достоинством этого метода штамповки.
Кузнечно-прессовое оборудование
Штамповка эластичными средами характеризуется:
Карусельная печь — промышленная печь, через которую нагреваемые изделия транспортируют на дисковом вращающемся поде. Карусельные печи применяют в массовом производстве для нагрева мелких металлических заготовок перед ковкой.
По конструкции карусельная печь подобна кольцевой печи и отличается от неё только формой вращающегося пода и рабочего пространства. Загружают и выдают изделия в карусельной печи через одно окно, обычно вручную. Наружный диаметр карусельной печи — до 5 м, производительность — до 5 т/ч. Карусельные печи отапливают газовым или жидким топливом с помощью горелок или форсунок, установленных на стене печи.
1 — дисковый вращающийся под; 2 — нагреваемое изделие; 3 — окно загрузки и выдачи; 4 — опорный ролик; 5 — механизм вращения пода; 6 — горелка; 7 — дымопровод для отвода продуктов сгорания
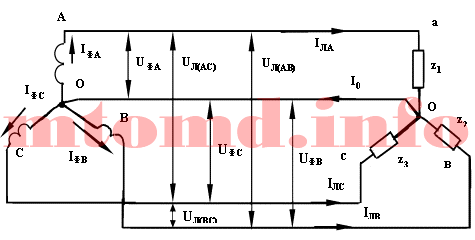
Соединение обмоток генератора и приемников энергии звездой представляет собой схему, когда концы фаз соединяются в общий узел, а их начала присоединяются к линейным проводам

Рис. 1
Провод OO’ называется нулевым или нейтральным, остальные — линейными. Введем следующие понятия:
При симметричной нагрузке нулевой провод практически не нужен, так как ток Io в нем равен нулю. Поэтому, в этих случаях применяют трехпроводные системы (соединение треугольником). При несимметричной трехфазной нагрузке нулевой провод обеспечивает постоянство напряжений на фазах.
По рисунку может показаться, что линейное напряжение вдвое больше фазного. Но это не так. Линейное напряжение равно не алгебраической сумме, а геометрической разности.
Для того чтобы получить вектор линейного напряжения, например Uл (АВ), нужно к концу вектора UфА подстроить вектор UфВ с обратным знаком. Вектор, соединяющий начало координат с концом вектора UфВ, и будет вектором линейного напряжения Uл (АВ). Аналогично ведется построение векторов линейных напряжений Uл (ВС) и Uл (АС).

Рис. 2
В результате построений образовалась трехлучевая звезда линейных напряжений, повернутых относительно звезды фазных напряжений на угол 30° против часовой стрелки. Из полученных таким образом треугольников с тупым углом в 120° следует:
 Для симметричной системы:
Uл(AB) = Uл(BC) = Uл(CA) = Uл
UфA = UфB = UфC = Uф

 Если линейное напряжение, например, равно 380 В, то фазное будет:
 Если же фазное напряжение Uф = 127В, то линейное будет:

Для уменьшения размеров тормоза и мощности его размыкающего устройства(привода) и в то же время для получения большого тормозного момента в тормозах подъемно-транспортных машин используют специальные фрикционные материалы с высокими значениями таких параметров, как коэффициент трения, теплостойкость, износостойкость.
Для тормозов механизмов передвижения и поворота допускается применение шкивов из чугуна со свойствами не хуже, чем у марки СЧ20 (см. Серый чугун). Обод шкива должен иметь достаточные жесткость и толщину, позволяющие произвести переточку трущейся поверхности при образовании на ней неровностей глубиной более 0,5 мм. Чистота рабочей поверхности тормозного шкива должна быть не хуже Ra = 1,25 мкм.
Лучшими свойствами обладает используемый в тормозах подъемно-транспортных машин материал ЭМ-2 — вальцованная лента 6КВ-10 толщиной 5-10 мм и шириной 30-160 мм, выпускаемая в виде прямых отрезков необходимой длины или свернутой в рулон, а также вальцованная лента типа 8-45-63.
Вальцованная лента имеет высокую износостойкость, стабильный коэффициент трения мало изменяющийся при нагреве. Она хорошо работает в паре с чугунными или стальными тормозными шкивами, имеющими твердость поверхности НВ 250: при более низкой твердости происходит повышенный износ тормозного шкива и фрикционного материала. Имея это ввиду, тормозные шкивы рекомендуется изготовлять из стали 35СГ или из сталей 65Г и 65 ГЛ, прошедших термообработку (сорбитизацию или закалку ТВЧ на глубину 3-4 мм) до твердости НВ > 350.

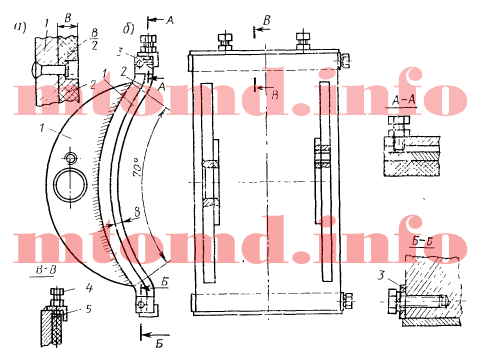
Рис. 1: а — заклепочное, б — беззаклепочное быстросъемное
Крепление фрикционной накладки в тормозной колодке должно быть надежным и давать возможность быстрой замены. Надежность крепления не должна снижаться по мере износа фрикционного материала. Обычно крепление осуществляется с помощью латунных или медных заклепок. Чтобы предохранить поверхность шкива от чрезмерного износа, головку заклепки углубляют не менее чем на половину толщины накладки (рис. 1, а). Центр заклепки располагают не менее чем на 15 мм от края накладки во избежание раскрашивания. Расстояние между заклепками рекомендуется принимать не менее 80-100 мм.
В последнее время в промышленность все шире внедряется более прогрессивный метод склеивания накладок с колодкой с помощью термостойких клеев типа ВС-10Т. Этот способ обеспечивает более полное использование фрикционного материала и повышает износоустойчивость фрикционной пары. Весьма перспективным является беззаклепочное крепление накладки к колодке колодочного тормоза (рис. 1, б), при котором концы фрикционной ленты 2 заводят в пазы на концах колодки 1 и закрепляют от выпадания планками 3. Винты 4 с пружинными планками 5 позволяют компенсировать отклонение размеров накладки по длине. При этом способе крепления накладки допустимый износ составляет 0,2 ее первоначальной толщины. Применят это крепление можно только для накладок, допускающих деформации изгиба при ее установке.
Фрикционные материалы имеют следующие значения допускаемой температуры нагрева, при превышении которой они теряют свои фрикционные качества: вальцованная лента: Тдоп = 220˚С; тормозная асбестовая лента типа А — Тдоп = 200˚С; тормозная асбестовая лента типа Б — Тдоп = 175˚С.
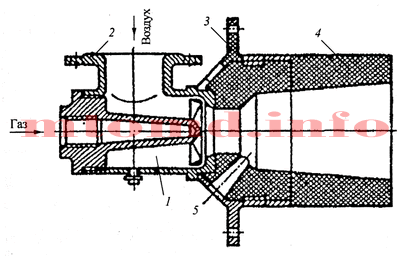
Процесс образования газовоздушной смеси в горелках с принудительной подачей воздуха начинается непосредственной в самой горелке, а завершается уже в топке. В процессе сжигания газ сгорает коротким и несветящимся пламенем. Требующийся для сгорания газа воздух, подается в горелку принудительно с помощью вентилятора. Газ и воздух подаются по отдельным трубам.
Данный вид горелок еще называют двухпроводными или смесительными горелками. Чаще всего используются горелки, работающие на низком давлении газа и воздуха. Также некоторые конструкции горелок используются и при среднем давлении.
Классификация горелок 1
Классификация горелок 2
Устанавливаются горелки в топках котлов, в нагревательных и сушильных печах и т.д.
 1 — сопло; 2 — корпус; 3 — фронтальная плита; 4 – керамический тоннель; 5 — запальное отверстие
Газ поступает в сопло 1 с давлением до 1 200 Па и выходит из него через восемь отверстий диаметром 4,5 мм. Эти отверстия должны быть расположены под углом 30° к оси горелки. Специальные лопатки, которые задают вращательное движение потоку воздуха, расположены в корпусе 2 горелки. В процессе работы газ в виде мелких струек поступает в закрученный поток воздуха, который помогает хорошему смешиванию. Горелка заканчивается керамическим тоннелем 4, имеющим запальное отверстие 5.
Горелки с принудительной подачей воздуха обладают рядом достоинств:
В существующих разнообразных конструкциях горелок интенсификация процесса образования газовоздушной смеси достигается следующими способами:

