ТРЕНДОВЫЕ НОВОСТИ

Габариты емкостей могут быть подобраны с небольшим диаметром или наоборот низкий с диаметром большого размера, например для размещения в помещении.
Компания FLAMAX подготовит нетиповой проект РВС-750 за 1 рабочий день, учитывающие специфику климатические условия региона и требования заказчика.
Производство FLAMAX:
Собственное производство резервуаров и насосных станций локализовано в России с использованием высококачественных материалов отечественных поставщиков. Все узлы изготавливаются в заводских условиях и доставляются на место строительства в виде комплектующих. Антикоррозионная защита РВС-750 обеспечивается за счет горячего цинкования стальных листов, а для внутренней герметичности применяется ПВХ-мембрана, имеющая высокие прочностные характеристики как на разрыв, так и на температурные колебания.
Комплектующие резервуара РВС-750 компактно упаковываются на паллеты, что облегчает транспортировку и выгрузку в любые регионы России, а также в Казахстан и Беларусь.Разгрузка осуществляется обычным вилочным погрузчиком, комплетующие РВС-750 не занимают много места на объекте и не требуют специальных условий для размещения.
Сборка РВС-750 не требует долгих подготовительных работ на объекте, заказчику необходимо подготовить лишь фундаментную плиту по техническому заданию от проектно-конструкторского отдела FLAMAX.
Резервуары устанавливаются на фундаментной плите. Стальные листы скрепляют между собой с помощью болтовых соединений в кольцо, образуя первый верхний пояс резервуара, затем устанавливается крыша и крепится мембрана.
После монтажа кровли на первый ярус устанавливают гидравлические домкраты. Они поднимают конструкцию и позволяют построить следующее кольцо. Ярусы наращиваются до проектной высоты параллельно с установкой дополнительных узлов, датчиков и утеплителя.
Монтаж осуществляется без применения сварочных работ и специальной техники, что позволяет завершить установку РВС-750 м³ в течение 8–10 дней, независимо от времени года.

Завод PEPSICO, распределительный центр Wildberries, водозаборный узел в Дальнегорске, аэропорт Шереметьво, логистический комплекс FM Logistic, индустриальный парк PNK, торговый дом Лемана Про и другие проекты можно посмотреть по ссылке:
https://www.flamax.ru/our-projects/
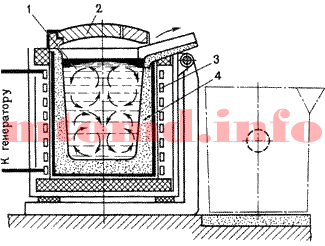
В идукционных тигельных печах выплавляют наиболее качественные коррозионно-стойкие, жаропрочные и другие стали и сплавы. Вместимость от десятков килограммов до 30 тонн.
Печь состоит из водоохлаждаемого индуктора 3, внутри которого находится тигель 4 (основные или кислые огнеупорные материалы) с металлической шихтой, через индуктор от генератора высокой частоты проходит однофазный переменный ток повышенной частоты (500…2000 Гц).

При пропускании тока через индуктор в металле 1, находящемся в тигле, индуцируются мощные вихревые токи, что обеспечивает нагрев и плавление металла. Для уменьшения потерь тепла, печь имеет съемный свод 2. Тигель изготавливают из кислых (кварцит) или основных (магнезитовый порошок) огнеупоров. Для выпуска плавки печь наклоняют в сторону сливного желоба.
Под действием электромагнитного поля индуктора при плавке происходит интенсивная циркуляция жидкого металла, что способствует ускорению химических реакций, получению однородного по химическому составу металла, быстрому всплыванию неметаллических включений, выравниванию температуры.
В индукционных печах выплавляют сталь и сплавы из легированных отходов методом переплава, или из чистого шихтового железа и скрапа с добавкой ферросплавов методом сплавления.
После расплавления шихты на поверхность металла загружают шлаковую смесь для уменьшения тепловых потерь металла и уменьшения угара легирующих элементов, защиты его от насыщения газами.
При плавке в кислых печах, после расплавления и удаления плавильного шлака, наводят шлак из боя стекла (SiO2). Для окончательного раскисления перед выпуском металла в ковш вводят ферросилиций, ферромарганец и алюминий.
В основных печах раскисление проводят смесью из порошкообразной извести, кокса, ферросилиция, ферромарганца и алюминия. В основных печах выплавляют высококачественные легированные стали с высоким содержанием марганца, титана, никеля, алюминия, а в печах с кислой футеровкой – конструкционные, легированные другими элементами стали.
В печах можно получать стали с незначительным содержанием углерода и безуглеродистые сплавы, так как нет науглероживающей среды.
При вакуумной индукционной плавке индуктор, тигель, дозатор шихты и изложницы, помещают в вакуумные камеры. Получают сплавы высокого качества с малым содержанием газов, неметаллических включений и сплавы, легированные любыми элементами.
Цианирование – химико-термическая обработка, при которой поверхность насыщается одновременно углеродом и азотом. Осуществляется в ваннах с расплавленными цианистыми солями, например NaCN с добавками солей NаCl, BaCl и др. При окислении цианистого натрия образуется атомарный азот и окись углерода:
2NaCNO + O2 -> Na2CO3 + CO + Nат
Глубина слоя и концентрация в нем углерода (cм. Влияние углерода на свойства сталей) и азота зависят от температуры процесса и его продолжительности. Цианированный слой обладает высокой твердостью 58…62 HRC и хорошо сопротивляется износу. Повышаются усталостная прочность и коррозионная стойкость.
Продолжительности процесса 0,5…2 часа.
Высокотемпературное цианирование – проводится при температуре 800…950oС, сопровождается преимущественным насыщением стали углеродом до 0,6…1,2 % (жидкостная цементация). Содержание азота в цианированном слое 0,2…0,6 %, толщина слоя 0,15…2 мм. После цианирования изделия подвергаются закалке и низкому отпуску. Окончательная структура цианированного слоя состоит из тонкого слоя карбонитридов Fe2(C, N), а затем азотистый мартенсит.
По сравнению с цементацией высокотемпературное цианирование происходит с большей скоростью, приводит к меньшей деформации деталей, обеспечивает большую твердость и сопротивление износу.
Низкотемпературное цианирование – проводится при температуре 540…600oС, сопровождается преимущественным насыщением стали азотом. Проводится для инструментов из быстрорежущих, высокохромистых сталей, является окончательной обработкой.
Основным недостатком цианирования является ядовитость цианистых солей.
Диффузионная металлизация
Химико-термическая обработка. Химико-термическая обработка стали. Химико-термическая обработка металла.
Нитроцементация – газовое цианирование, осуществляется в газовых смесях из цементующего газа и диссоциированного аммиака. Состав газа температура процесса определяют соотношение углерода и азота в цианированном слое. Глубина слоя зависит от температуры и продолжительности выдержки.
Высокотемпературная нитроцементация проводится при температуре 830…950oС, для машиностроительных деталей из углеродистых и малолегированных сталей (см. Легированные стали. Классификация легированных сталей. Маркировка легированных сталей.) при повышенном содержании аммиака. Завершающей термической обработкой является закалка с низким отпуском. Твердость достигает 56…62 HRC.
На ВАЗе 95 % деталей подвергаются нитроцементации.
Низкотемпературной нитроцементации подвергают инструмент из быстрорежущей стали после термической обработки (закалки и отпуска). Процесс проводят при температуре 530…570oС, в течение 1,5…3 часов. Образуется поверхностный слой толщиной 0,02…0,004 мм с твердостью 900…1200 HV.
Нитроцементация характеризуется безопасностью в работе, низкой стоимостью.
Цементуемые стали используются для изготовления деталей, работающих на износ и подвергающихся действию переменных и ударных нагрузок. Детали должны сочетать высокую поверхностную прочность и твердость и достаточную вязкость сердцевины.
Цементации подвергаются низкоуглеродистые стали с содержанием углерода до 0,25%, что позволяет получить вязкую сердцевину. Для деталей, работающих с большими нагрузками, применяются стали с повышенным содержанием углерода (до 0,35 %).
Термическая обработка после цементации
Цементация. Цементация сталей. Цементация металла. Цементация деталей. Газовая цементация. Цементация твердым карбюризатором.
С повышением содержания углерода прочность сердцевины увеличивается, а вязкость снижается. Детали подвергаются цианированию и нитроцементации.
Цементуемые углеродистые стали 15,20,25 используются для изготовления деталей небольшого размера, работающих в условиях изнашивания при малых нагрузках (втулки, валики, оси, шпильки и др.). Твердость на поверхности составляет 60…64 HRC, сердцевина остается мягкой.
Цементуемые легированные сталиприменяют для более крупных и тяжелонагруженных деталей, в которых необходимо иметь, кроме высокой твердости поверхности, достаточно прочную сердцевину (кулачковые муфты, поршни, пальцы, втулки).
Хромистые стали 15Х, 20Х используются для изготовления небольших изделий простой формы, цементуемых на глубину h =1…1,5 мм. При закалке с охлаждением в масле, выполняемой после цементации, сердцевина имеет бейнитное строение. Вследствие этого хромистые стали обладают более высокими прочностными свойствами при несколько меньшей пластичности в сердцевине и большей прочностью в цементованном слое.
Дополнительное легирование хромистых сталей ванадием (сталь 15ХФ), способствует получению более мелкого зерна, что улучшает пластичность и вязкость.
Никель увеличивает глубину цементованного слоя, препятствует росту зерна и образованию грубой цементитной сетки, оказывает положительное влияние на свойства сердцевины. Хромоникелевые стали 20ХН, 12ХН3А применяют для изготовления деталей средних и больших размеров, работающих на износ при больших нагрузках (зубчатые колеса, шлицевые валы). Одновременное легирование хромом и никелем, который растворяется в феррите, увеличивает прочность, пластичность и вязкость сердцевины и цементованного слоя. Стали мало чувствительны к перегреву. Большая устойчивость переохлажденного аустенита в области перлитного и промежуточного превращений обеспечивает высокую прокаливаемость хромоникелевых сталей и позволяет проводить закалку крупных деталей с охлаждением в масле и на воздухе.
Улучшаемые стали. Улучшаемые легированные стали. Улучшаемые конструкционные стали. Термообработка улучшаемых сталей.
Легированные стали. Классификация легированных сталей. Классификация легированных сталей по микроструктуре. Маркировка легированных сталей.
Стали, дополнительно легированные вольфрамом или молибденом (18Х2Н4ВА, 18Х2Н4МА), применяют для изготовления крупных тяжелонагруженных деталей. Эти стали являются лучшими конструкционными сталями, но дефицитность никеля ограничивает их применение.
Хромомарганцевые стали применяют вместо дорогих хромоникелевых, однако эти стали менее устойчивы к перегреву и имеют меньшую вязкость. Введение небольшого количества титана (0,06…0,12 %) уменьшает склонность стали к перегреву (стали 18ХГТ, 30ХГТ).
С целью повышения прочности применяют легирование бором (0,001…0,005 %) 20ХГР, но бор способствует росту зерна при нагреве.
Заказ печати термоэтикеток имеет множество преимуществ, особенно для бизнеса, которым необходимо эффективно маркировать товары. Вот некоторые ключевые аспекты, которые имеет печать термоэтикеток и подчеркивают важность и преимущества использования термоэтикеток:
Заказ печати термоэтикеток представляет собой эффективное решение для бизнеса, которое сочетает в себе высокое качество, экономию средств и времени, а также универсальность и устойчивость. Эти преимущества делают термоэтикетки востребованными во многих отраслях, способствуя улучшению организации процессов и повышению уровня обслуживания клиентов.
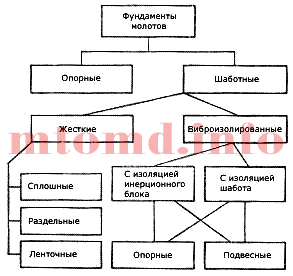
Фундаменты выполняют в виде массивных железобетонных блоков. Они служат основаниями, на которых устанавливают молот. Фундаменты молотов подразделяют на опорные, предназначенные для восприятия статических и небольших динамических нагрузок, и шаботные, предназначенные для восприятия ударных, динамических нагрузок (рисунок 1). Шаботный фундамент воспринимает часть эффективной энергии, которая передается на него при ударе.

Шаботные фундаменты разделяются на жесткие и виброизолированные. Жесткие фундаменты выполняются сплошными, раздельными и ленточными, предназначенными для нескольких молотов. Смещение шабота молота, установленного на жесткий фундамент, во время нагрузочного этапа удара вызывает упругую деформацию подшаботной прокладки и грунта под фундаментом. Во время последующего разгрузочного этапа потенциальная энергия упругой деформации переходит в кинетическую. Возникают колебания фундамента. Упругие волны распространяются в грунте, вызывая его неравномерное уплотнение, вибрации строительных сооружений и оборудования.
Виброизолированные фундаменты выполняются подвесными, опорными и подвижными. Виброизолированные фундаменты значительно снижают вибрации. В их конструкции массивный железобетонный блок или непосредственно шабот изолирован.
Качество фундамента влияет на работоспособность молота, на состояние и работу другого оборудования, расположенного поблизости, а также непосредственно на персонал, находящийся вблизи работающего молота.
Опорные фундаменты. Такие фундаменты применяют для бесшаботных молотов. Они представляют собой железобетонную массу в форме прямоуголь-ного параллелепипеда, залитую в глубокую яму. В фундаменте предусматривают отверстия для анкерных болтов, с помощью которых крепят стойки станины молота. Если грунт в месте закладки фундамента слабый (песчаный, водянистый и т.д.), то его укрепляют более прочным материалом или забивают железобетон-ные сваи.
Шаботные жесткие фундаменты. Для ковочных одностоечных и двухстоечных молотов применяют жесткие шаботные сплошные фундаменты под стойки станины и шабот. Под шабот и фундаментные плиты, на которые устанавливают стойки станины, укладывают прокладки из строганных брусьев сухой древесины твердых пород (дуба, бука) или тонкие прокладки из транспортерной тканевой прорезиненной ленты. Чтобы предохранить шабот от смещения, по прокладке между ним и стенками фундамента также помещают брусья из древесины твердой породы.
Жесткий шаботный фундамент под пневматический ковочный молот представляет собой сплошной бетонный блок с углублением, предназначенным для установки шабота. Чтобы предотвратить разрушение массива фундамента от ударов бабы молота, фундамент армирован в продольном и поперечном направлениях двумя-тремя сетками из стальных прутьев диаметром 8-10 мм с квадратными ячейками (сторона квадрата 15-20 см). Между шаботом и фундаментом предусматривают деревянную прокладку.
Жесткие шаботные фундаменты штамповочных паровоздушных молотов выполняют в виде цельных бетонных массивов, армированных стальной арматурой. Находят применение сдвоенные и ленточные фундаменты для установки двух или нескольких расположенных рядом легких паровоздушных, гидравлических, а также электромеханических молотов с доской, ремнем, канатом и цепью.
На фундамент под шабот настилают амортизирующую деревянную подушку, состоящую из трех рядов дубовых брусьев. В верхнем и нижнем рядах брусья расположены в продольном, а в среднем – в поперечном направлениях. Брусья каждого ряда стянуты стальными болтами. Общая толщина амортизирующей подушки от 0,4-0,6 м для легких и до 1,5-1,8 м для тяжелых молотов с массой рабочих частей 16000-25000 кг.
Основным недостатком деревянных амортизирующих подушек является сравнительно, малый срок их службы (3-5 лет). Вместо деревянных подушек можно применять прокладки толщиной 10-80 мм из прорезиненной ткани. Допускаемое давление на прорезиненную ткань в 3 раза больше давления на дубовую подушку.
Шаботные виброизолированные фундаменты. Опорные и подвесные виброизолированные фундаменты предназначены для снижения ударного воздействия на грунт и демпфирования упругих волн. В виброизолированных фундаментах с изолированным инерционным блоком применяют амортизаторы и виброгасители 2, устанавливаемые в опорном варианте под железобетонным инерционным блоком фундамента 3 и опирающиеся на железобетонный короб 1 (рисунок 2), а в подвесном варианте – на концах подвесных тяг.

В качестве амортизаторов применяют жесткие кольцевые и тарельчатые пружины, а также резину. Для рассеивания энергии (демпфирования) вибраций применяют виброгасители из резины (динамический модуль упругости Ед=11÷11,5МПа), обладающей большим внутренним трением (коэффициент неупругого сопротивления 0,23).
Фундаменты с изоляцией инерционного блока сложны в изготовлении, в опорных конструкциях затруднено обслуживание упругих и демпфирующих элементов, работа системы виброизоляции нарушается с проникновением грунтовых вод.
Подшаботная виброизоляция (опорная и подвесная) проще в изготовлении. Имеется возможность применять пакеты листовых рессор (рисунок 3), обладающих хорошими демпфирующими свойствами. Шабот 1 опирается на две балки 2 двутаврового сечения, которые подвешены на тягах 3 с гайками 4 и замками 5 на концах. Рессоры концами вставлены в пазы опорных плит 6, приваренных к подкладкам 7, которые залиты в тумбах фундамента. Шабот молота закреплен на балках 2 с помощью шпонок. Рессоры расположены под настилом пола и доступны для обслуживания.

Виброизолированные фундаменты хорошо зарекомендовали себя в отечественной промышленности для молотов с мпч=1÷5 т. Для крупных штамповочных молотов рекомендуются опорные пружинно-рессорные системы виброизоляции, а также пневматические или гидравлические виброгасящие устройства, которые, будучи связанными с педалью управления, приподнимают весь молот вместе с железобетонным блоком фундамента навстречу подвижным частям. При этом происходит гашение удара внутри системы, так же, как у бесшаботных молотов.
Отжиг второго рода предназначен для изменения фазового состава. Температура нагрева и время выдержки обеспечивают нужные структурные превращения. Скорость охлаждения должна быть такой, чтобы успели произойти обратные диффузионные фазовые превращения.
Является подготовительной операцией, которой подвергают отливки, поковки, прокат. Отжиг снижает твердость и прочность, улучшает обрабатываемость резанием средне- и высокоуглеродистых сталей. Измельчая зерно, снижая внутренние напряженияи уменьшая структурную неоднородность способствует повышению пластичности и вязкости.
Классификация сталей
Термическая обработка металла. Термическая обработка металлов и сплавов. Виды термической обработки металлов. Виды термообработки.
В зависимости от температуры нагрева различают отжиг:
1. Полный отжиг, с температурой нагрева на 30…50 oС выше критической температуры А3:
Тн = А3 + (30..50)оС
Проводится для доэвтектоидных сталей для исправления структуры.
При такой температуре нагрева аустенит получается мелкозернистый, и после охлаждения сталь имеет также мелкозернистую структуру.
2. Неполный отжиг, с температурой нагрева на 30…50oС выше критической температуры А1:
Тн = А1 + (30..50)оС
Применяется для заэвтектоидных сталей. При таком нагреве в структуре сохраняется цементит вторичный, в результате отжига цементит приобретает сферическую форму (сфероидизация). Получению зернистого цементита способствует предшествующая отжигу горячая пластическая деформация, при которой дробится цементитная сетка. Структура с зернистым цементитом лучше обрабатываются и имеют лучшую структуру после закалки. Неполный отжиг является обязательным для инструментальных сталей.
Иногда неполный отжиг применяют для доэвтектоидных сталей, если не требуется исправление структуры (сталь мелкозернистая), а необходимо только понизить твердость для улучшения обрабатываемости резанием.
3. Циклический или маятниковый отжигприменяют, если после проведения неполного отжига цементит остается пластинчатым. В этом случае после нагрева выше температуры А1 следует охлаждение до 680 oС, затем снова нагрев до температуры 750…760) oС и охлаждение. В результате получают зернистый цементит.
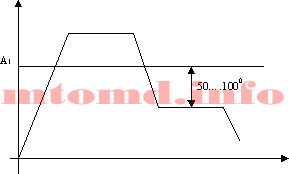
4. Изотермический отжиг – после нагрева до требуемой температуры, изделие быстро охлаждают до температуры на 50…100oС ниже критической температуры А1 и выдерживают до полного превращения аустенита в перлит, затем охлаждают на спокойном воздухе (рисунок). Температура изотермической выдержки близка к температуре минимальной устойчивости аустенита.
В результате получают более однородную структуру, так как превращение происходит при одинаковой степени переохлаждения. Значительно сокращается длительность процесса. Применяют для легированных сталей.

Понятие асинхронной машины связано с тем, что ротор ее имеет частоту вращения, отличающуюся от частоты вращения магнитного поля статора. Буква «а» здесь играет как бы роль отрицания или нестрогого следования ротора за синхронно вращающимся магнитным полем статора.
Создателем этой простой по конструкции, но удобной и надежной в работе машины является русский инженер М.О. Доливо-Добровольский. Асинхронный электродвигатель, впервые разработанный в 1889 году, практически не подвергся серьезным изменениям до наших дней. В основу конструкции асинхронного электродвигателя положено создание системы трехфазного переменного тока принадлежащее этому же автору.
Переменный ток, подаваемый в трехфазную обмотку статора двигателя, формирует в нем вращающееся магнитное поле.
Неподвижная часть машины называется статор, подвижная – ротор. Сердечник статора набирается из листовой электротехнической стали и запрессовывается в станину. На рисунке 1 показан сердечник статора в сборе. Станина 1 выполняется литой, из немагнитного материала. Чаще всего станину выполняют из чугуна или алюминия. На внутренней поверхности листов 2, из которых выполняется сердечник статора, имеются пазы, в которые закладывается трёхфазная обмотка 3. Обмотка статора выполняется в основном из изолированного медного провода круглого или прямоугольного сечения, реже – из алюминия.
Обмотка статора состоит из трёх отдельных частей, называемых фазами. Начала фаз обозначаются буквами с1, с2, с3, концы – с4, с5, с6.
Рис. 1: 1 — станина; 2 — металлические листы; 3 — трехфазная обмотка
Начала и концы фаз выведены на клеммник (рис. 2, а), закреплённый на станине. Обмотка статора может быть соединена по схеме звезда (рис. 2, б) или треугольник (рис. 2, в). Выбор схемы соединения обмотки статора зависит от линейного напряжения сети и паспортных данных двигателя. В паспорте трёхфазного электродвигателя задаются линейные напряжения сети и схема соединения обмотки статора. Например, 660/380, Y/∆. Данный двигатель можно включать в сеть с Uл = 660В по схеме звезда или в сеть с Uл =380В – по схеме треугольник. Основное назначение обмотки статора – создание в машине вращающего магнитного поля.
Рис. 2
Сердечник ротора набирается из листов электротехнической стали, на внешней стороне которых имеются пазы, в которые закладывается обмотка ротора.
Рис. 3: а — с короткозамкнутым ротором; б — с фазным ротором
Обмотка ротора бывает двух видов: короткозамкнутая и фазная. Соответственно этому асинхронные электродвигатели бывают:
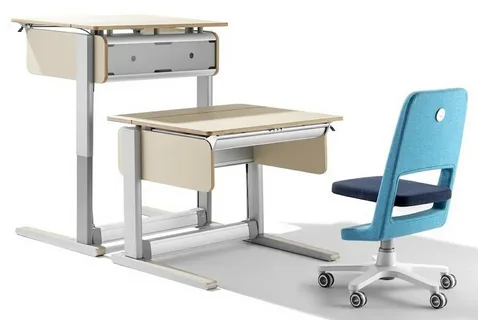
Растущие парты Moll — это специализированная мебель для детей, которая активно используется в условиях учебных занятий и домашнего обучения. Основное преимущество таких парт заключается в их способности адаптироваться под рост ребенка, что обеспечивает комфорт и здоровье во время занятий.
В целом, растущие парты Moll — это отличное решение для родителей, заботящихся о здоровье и комфорте своих детей во время учебного процесса.
Дробь производится двух типов:
Литая дробь (дробь ДСЛ, дробь ДЧЛ) имеет сферическую форму. Литая дробь — номера дроби 0,3 — 3,6 мм выпускаются согласно ГОСТ 11964-81, дробь диаметром 4 — 7 мм — согласно технических условий. Дробь стальная литая (дробь ДСЛ) и дробь чугунная литая (дробь ДЧЛ), выпускается размерами от 0,3 до 7 мм.
Колотая дробь (дробь ДСК, дробь ДЧК) имеет форму неправильного многогранника, получается путем раскола сферической дроби. Колотая дробь выпускается диаметром 0,3 — 2,2 мм согласно ГОСТ 11964-81.
Техническая дробь (стальная, чугунная) применяется во многих отраслях промышленности.
В основном ее используют в литейных производствах при очистке изделий от окалины, пригаров, остатков формовочной смеси и т.д.
Также дробь применяют при подготовки поверхности перед нанесением покрытий, ей очищают изделия от твердых загрязнителей различного происхождения, дробью упрочняют металл, используют в качестве балласта и т.д.
В применении технической дроби есть ряд преимуществ:
Дробь так же улучшают, то есть проводится дополнительная термическая обработка, которая увеличивает срок службы дроби и улучшает её физические свойства (У — улучшенная).
Дробь подразделяется на фракции, диаметр дробинок от 0,3 — 0,5 мм до 5,0 мм.
При выборе оптимального абразива во внимание принимают следующие критерии:
Стальная дробь в сравнении с чугунной обладает также следующими преимуществами:
Циклическая стойкость — этот параметр не регламентируется ГОСТом и стандартами, но в определении итоговой стоимости обработки материала играет решающую роль. Циклическая стойкость ДСЛ: 280-300 цикл. Циклическая стойкость ДСЛУ: 450-600 цикл. Циклическая стойкость ДЧЛ: — 85-200 цикл.
Плотность дроби. Плотность всех номеров и типов дроби, кроме рубленой, должна быть не менее 7200 кг/м3.
Твердость дроби. Твердость чугунной литой дроби (дробь ДЧЛ) составляет 545 … 830 HV. Твердость чугунной литой улучшенной дроби (дробь ДЧЛУ) составляет 455 … 580 HV. Дробь стальная литая (дробь ДСЛ), дробь стальная колотая (дробь ДСК), дробь стальная литая улучшенная (дробь ДСЛУ), дробь стальная колотая улучшенная (дробь ДСКУ) изготовляется двух диапазонов твердости: 365 … 545 HV и 545 … 830 HV.

