ТРЕНДОВЫЕ НОВОСТИ
Электро- и автокары, погрузчики принадлежат к наиболее распространенному и универсальному виду транспортного и подъемно-транспортного оборудования. Они используются во всех цехах, на складах, а также являются средствами межцехового транспорта.
Погрузчики имеют спереди вилку для подъема грузов. Погрузчики общего назначения в зависимости от типа могут поднимать грузы на высоту 1,5..4,5 м при грузоподъемности от 5 до 10 т. Согласно ГОСТ 7910-62 погрузчики делятся на две группы:
На складах также применяются погрузчики специального назначения, так называемые напольные безрельсовые штабелеры (см. Краны-штабелеры), поднимающие грузы на высоту 7 м и более. Они обслуживают высокие многоярусные стеллажи.
Электрокары могут быть без подъемной платформы и с подъемной платформой. Наиболее удобны электрокары с подъемной платформой, особенно при установке штампов на прессы и снятии их с пресса (см. КГШП). Грузоподъемность электрокар до 5 т. За рубежом и на ВАЗе для транспортировки крупных и средних штампов используются самоходные тележки грузоподъемностью до 50 т.
Максимальная скорость передвижения электропогрузчиков с грузом по горизонтали 10 км/ч, автопогрузчиков — 15 км/ч, электрокар — 18 км/ч. Однако, внутри цеха и склада по условиям техники безопаснсти скорость выше 5 км/ч не допускается.
Грузы внутри и вне цеха могут также транспортироваться на прицепах и прицепных тележках, которые перемещаются автотягачами. К тягачу может быть прицеплено несколько тележек. В некоторых случаях, например, при ремонтных работах, а иногда и для производственных целей, перемещение грузов осуществляют на стальных листах, которые волокут тягачи, а реже тракторы. Таким путем перемещают станки, прессы и их части и в редких случаях крупногабаритные тяжелые штампы.
Иногда перемещение грузов по цеху, а также между цехом и складами осуществляется на тележках или платформах по узкоколейным рельсовым путям.
На коротких дистанциях при перемещении грузов массой до 250 кг могут использоваться ручные тележки. Особого внимание при этом заслуживает тележка с подъемной платформой Перовского завода торгового машиностроения грузоподъемностью 100 кг. Максимальная высота подъема стола у тележки 900 мм. Подъемный механизм у тележки механический самотормозящийся. Применяют также ручные тележки с гидравлическим приводом для подъема платформы. В основном ручные тележки с подъемной платформой используют при перемещении, установке и снятии с прессов мелких штампов.
Тентовая ткань ПВХ (поливинилхлорид) https://promtent.com/catalog/tentovaya_tkan_/tentovaya_tkan/— это популярный материал, широко используемый для изготовления тентов, навесов, укрытий, палаток и других конструкций, требующих прочности и водонепроницаемости. Ниже приведены основные моменты, которые важно знать о таком материале.
| Характеристика | Описание |
|---|---|
| Материал | Поливинилхлорид (ПВХ) с армирующей основой (обычно полиэстер или полиэстеровая сетка). |
| Плотность | Обычно от 450 до 900 г/м², зависит от назначения. |
| Водонепроницаемость | Высокая, часто до 10000 мм водного столба. |
| Устойчивость к УФ-лучам | Хорошая, обеспечивает долговечность на солнце. |
| Гибкость | Легко гнется и сворачивается, удобна в использовании. |
| Температурный диапазон | От -40°C до +70°C, зависит от состава. |
Тентовая ткань ПВХ — это надежный и универсальный материал, который при правильном использовании прослужит долго и обеспечит надежную защиту в различных условиях.
Если вы азартный игрок и ищете надежную и безопасную онлайн-платформу для организации захватывающих раундов на своих любимых игровых автоматах, обязательно посетите Легзо Казино. Этот лицензированный клуб имеет большой опыт работы с пользователями азартных игр, поэтому всегда учитывает их пожелания и требования.
В виртуальном заведении все сделано для удобства и комфорта игроков. Здесь вы сможете полностью расслабиться, выбрать подходящий игровой автомат и выиграть много денег, наслаждаясь головокружительными турами. Среди основных преимуществ онлайн-казино следует выделить:
— надежность;
— справедливое отношение к пользователям;
— круглосуточная служба технической поддержки;
— моментальная выплата выигрышей игрокам;
— широкий выбор игрового софта;
— Программа лояльности;
— регулярные турниры и розыгрыши;
— приятные денежные подарки и вознаграждения.
Каждый зарегистрированный здесь игрок может рассчитывать на самое лояльное отношение администрации. Если у вас возникнут какие-либо трудности, вы можете обратиться к опытным специалистам службы поддержки и получить эффективную помощь.
Вам не стоит беспокоиться о безопасности своих аккаунтов или личных данных, которые вы предоставляете администрации в процессе регистрации в Legzo Casino. Все финансовые транзакции в системе онлайн-казино защищены алгоритмами сквозного шифрования. Таким образом, ваша платежная информация или деньги не могут быть украдены третьими лицами в этом виртуальном учреждении.
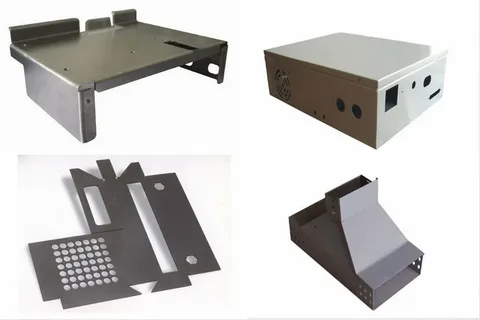
Если оборудование работает не в офисе, а на складе, в цеху или на улице — без кожуха оно долго не протянет. Грязь, влага, случайный удар — все это не из теории, а из практики. Кожухи и корпуса защищают оборудование от пыли, влаги, механических повреждений, контакта с человеком и внешней среды.
Материал для кожуха должен выдерживать условия, в которых будет работать оборудование. В закрытом помещении это одно, а на улице или в цеху с абразивной пылью — другое.
Устойчивость к коррозии — особенно для наружных кожухов, участков с высокой влажностью, химией, конденсатом. Если корпус ржавеет по кромке уже через год, экономия на материале оборачивается переделкой.
Жесткость и ударная прочность — стенки кожуха могут служить опорой для навесного оборудования, получать удары при транспортировке или случайном контакте. Металл должен держать форму, не проминаться от малейшей нагрузки.
Вес конструкции — если корпус съемный, подвешен или закреплен на легком основании, избыточная масса — минус.
Внешний вид и покраска — в открытых пространствах кожух работает еще и как облицовка. Поверхность должна быть ровной, без окалины, с хорошей адгезией под порошковую окраску или антикор.
Материал корпуса подбирают под задачу: что нужно защитить, где это будет стоять, и что корпусу придется выдерживать. Универсального варианта нет — у каждого есть свои границы прочности, веса и ресурса.
Оцинкованная сталь (0,8–1,2 мм) — чаще всего идет в вентиляции и легких шкафах. Не боится влаги, но легко деформируется при ударе или нагрузке на плоскость. Не лучший выбор для кожуха, который могут задеть погрузчиком или опереться ногой.
Черная сталь — например, металлический лист 3 мм. Подходит для наружных шкафов, защитных экранов в цеху, закрытых отсеков с механикой. Хорошо сваривается, не дает вибрационного грохота, как тонкий металл.
Нержавеющая сталь (AISI 304, 430) — там, где корпус контактирует с водой, паром, пищевыми средами. Даже листы небольшой толщины (1,5–2 мм) сохраняют форму, но хуже гнутся и дороже в обработке.
Алюминий — выигрывает по весу, но варится сложнее. Подходит в основном для транспортабельных кожухов, корпусов с частым открытием и для проектов, где нагрузка небольшая.
Композиты и пластики — применяют в щитах, которые не испытывают ни удара, ни нагрузки. Вариант исключительно для внутренней установки или объектов с низкими рисками.
В выборе материала для кожуха ориентируются на конструктивную задачу: насколько корпус участвует в жесткости, что будет на него крепиться, каков режим эксплуатации. Металл подбирают с учетом обработки, устойчивости к нагрузке и совместимости с монтажом.
Титан — серебристо-белый легкий металл с плотностью 4,5 г/см3. Температура плавления титана зависит от степени чистоты и находится в пределах 1660…1680oС. Чистый иодидный титан, в котором сумма примесей составляют 0,05…0,1 %, имеет модуль упругости 112 000 МПа, предел прочности около 300 МПа, относительное удлинение 65%. Наличие примесей сильно влияет на свойства. Для технического титана ВТ1, с суммарным содержанием примесей 0,8 %, предел прочности составляет 650 МПа, а относительное удлинение – 20 %.
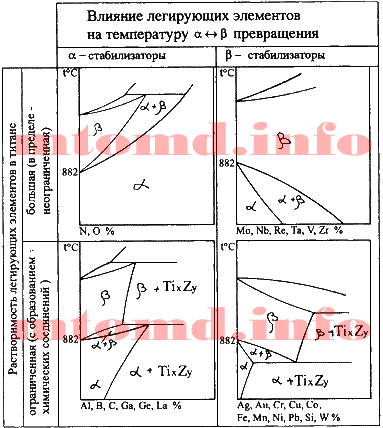
При температуре 882oС титан претерпевает полиморфное превращение, α–титан с гексагональной решеткой переходит в β – титан с объемно-центрированной кубической решеткой. Наличие полиморфизма у титана создает предпосылки для улучшения свойств титановых сплавов с помощью термической обработки.
Титан имеет низкую теплопроводность. При нормальной температуре обладает высокой коррозионной стойкостью в атмосфере, в воде, в органических и неорганических кислотах ( не стоек в плавиковой, крепких серной и азотной кислотах), благодаря тому, что на воздухе быстро покрывается защитной пленкой плотных оксидов. При нагреве выше 500oС становится очень активным элементом. Он либо растворяет почти все соприкасающиеся и ним вещества, либо образует с ними химические соединения.
Титановые сплавы имеют ряд преимуществ по сравнению с другими:
В результате легирования титановых сплавов можно получить нужный комплекс свойств. Легирующие элементы, входящие в состав промышленных титановых сплавов, образуют с титаном твердые растворы замещения и изменяют температуру аллотропического превращения.
 Элементы, повышающие температуру превращения, способствуют стабилизации α-твердого раствора и называются α-стабилизаторами, это – алюминий, кислород, азот, углерод.
Элементы, понижающие температуру превращения, способствуют стабилизации β–твердого раствора и называются β–стабилизаторами, это – молибден, ванадий, хром, железо.
Кроме α– и β–стабилизаторов различают нейтральные упрочнители: олово, цирконий, гафний.
В соответствии с влиянием легирующих элементов титановые сплавы при нормальной температуре могут иметь структуру α или α+β.
Сплавы на основе титана можно подвергать всем видам термической обработки, химико-термической и термомеханической обработке. Упрочнение титановых сплавов достигается легированием, наклепом, термической обработкой.
Часто титановые сплавы легируют алюминием, он увеличивает прочность и жаропрочность, уменьшает вредное влияние водорода, увеличивает термическую стабильность. Для повышения износостойкости титановых сплавов их подвергают цементации или азотированию.
Основным недостатком титановых сплавов является плохая обрабатываемость режущим инструментом.
По способу производства деталей различаются деформируемые (ВТ 9, ВТ 18) и литейные (ВТ 21Л, ВТ 31Л) сплавы.
Применение титановых сплавов:
Нормы запаса при хранении штамповок, поковок и готовых деталей на складах в рабочих днях Гдет могут быть подсчитаны по следующей формуле:
Гдет = Пдет + Дз − tд,
где Пдет – величина партии штампуемых деталей в рабочих днях; Дз – гарантийный запас в рабочих днях (принимается обычно 1..3 дня); tд – продолжительность штамповки (ковки) партии в рабочих днях.
Производят в металлической таре, специально приспособленной для применения в кузнечном производстве.
При массовом и крупносерийном производствах (см. Типы машиностроительного производства) склад штампованных поковок (готовой продукции) размещают на территории завода за пределами здания кузнечного цеха, если поковки потребляются на данном заводе; в том случае, когда поковки отправляют другим потребителям, склад размещают на эстакаде, примыкающей к зданию кузнечного цеха.
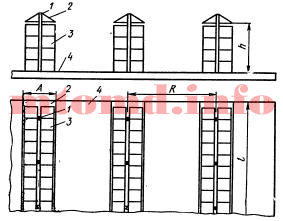
На рисунке 1 показана схема склада штампованных поковок, хранящихся в таре 3, расположенного за пределами здания кузнечного цеха. Склад расположен на площадке 4, покрытой бетоном марки 100. Толщину слоя покрытия бетоном рассчитывают по удельной загрузке пола 4, принимаемой по таблице 2.

Рис. 1: 1 – колонна, 2 – навес, 3 – тара с поковками, 4 – бетонная площадка
Хранение производят в штабелях под навесом 2 в четыре яруса, как показано на рисунке 1. Навес смонтирован на железобетонных колоннах 1. Ширина навеса A = 2B + C; где В – ширина тары, С – ширина колонны. Высота навеса h = 4Н2 + 150 мм, где Н2 – высота тары. Расстояние R между осями штабелей принимается из расчета возможности разъезда и осуществления укладки груза в штабеля одновременно двумя погрузчиками, при помощи которых производится транспортировка поковок и укладка их в штабеля. Практически R принимается не менее 6 м. Количество штабелей и длина каждого штабеля l принимаются в зависимости от количества поковок, подлежащих хранению.
Производят непосредственно в кузнечных цехах. Склад поковок располагают на территории термического отделения. Мелкие поковки хранят в унифицированной таре, крупные поковки – в штабелях на металлических прокладках. Площадь для склада поковок определяют по удельной загрузке пола, приведенной в таблице 2.
Производят разными способами, в зависимости от размера детали и масштаба их изготовления. Для хранения особо мелких деталей применяют металлические ящики емкостью до 50 кг, приспособленные для хранения их в стеллажах, имеющих ячейки. Детали мелкие и средних размеров хранятся в металлической таре, унифицированной по своим размерам и позволяющей производить многоярусное хранение. Для хранения крупногабаритных деталей применяют специальные металлические кроватки, приспособленные для транспортировки их как подвесным транспортом, так и погрузчиками. Конструктивно кроватки выполнены с учетом возможности многоярусного хранения их на механизированных складах готовой продукции. Хранение крупных деталей, имеющих сложную конфигурацию, при многоярусном складировании следует производить в специальной таре, предохраняющей их деформацию от собственной массы.
При массовом и крупносерийном производствах деталей применяют два метода хранения:

Рис. 2
Склады готовой продукции в цехах листовой штамповки размещают в производственных пролетах в конце штамповочных линий обычно за складами штампов, если таковые не размещаются в отдельном пролете цеха (см. рисунок 3). Параметры склада штампованных деталей приведены в таблице 1.

Рис. 3: моечно-сушильные агрегаты размещаются на складе штамповок в зонах у колонн здания параллельно оси пролета

Табл. 1
При массовом и крупносерийном производствах деталей организуются механизированные склады с применением кранов-штабелеров, как показано на рисунке 4. Такие склады обычно размещаются в отдельном пролете цеха листовой штамповки или реже в отдельном здании, пристроенном к зданию цеха.

Рис. 4:
а – склад, обслуживаемый автопогрузчиками и штабелерами: 1 – установка контейнеров в штабеля при помощи автопогрузчиков, 2 – стеллажи с контейнерами, 3 – кран-штабелер;
б – склад, обслуживаемый грузовыми кабинами: 1 – контейнеры с деталями, 2 – стеллажи для установки контейнеров, 3 – грузовая кабина с оператором, перемещающаяся в вертикальном и горизонтальном направлениях, 4 – каретка подъема и перемещения грузовой кабины, 5 – рельсовые пути горизонтального перемещения кабины
Необходимая площадь для хранения готовых деталей определяется в зависимости от способа хранения и удельных загрузок пола, приведенных в таблице 2.
Крупные листоштамповочные детали типа автокузовных в ряде случаев целесообразно хранить в подвешенном состоянии, как это организовано на ВАЗе, где для этих целей предусмотрен двухъярусный склад-накопитель, в который готовые детали подаются толкающим конвейером с программным управлением.
Производится в специальных стеллажах, имеющих ячейки, расположенные в 4–5 ярусов общей высотой до 2,5 м. Длина стеллажа не ограничивается и зависит от места расположения и организации складского хозяйства, предназначенного для хранения готовой продукции. Размер ячейки стеллажа рассчитан для хранения металлических ящиков, емкостью до 50 кг с применением примитивных местных подъемных средств и до 250 кг с применением штабелеров. При наличии мостовых кранов-штабелеров стеллажи располагают таким образом, чтобы штабелер мог обслуживать два стеллажа.
Площадь для хранения готовой продукции определяется по удельным загрузкам пола, приведенным в таблице 2.
Детали, полученные холодной объемной штамповкой массой до 2 кг, хранят аналогично холодновысаженным деталям (см. Холодная высадка). Более крупные детали хранят аналогично штампованным поковкам кузечных цехов, но обязательно в закрытых складских помещениях.
Современные жилые комплексы (ЖК) предлагают множество преимуществ, которые делают их привлекательным выбором для покупателей и арендаторов. Ниже представлены жк wave и основные плюсы новых жилых комплексов:
Выбор ЖК (жилищного комплекса) зависит от нескольких критериев, которые помогут вам определиться с подходящим вариантом. Вот основные шаги и советы:
Новый жк настоящее предоставляет комфорт, безопасность и современные условия для жизни, что делает их популярным выбором среди различных категорий населения. Они отвечают требованиям современного ритма жизни и позволяют создать уютное и безопасное пространство для всей семьи.
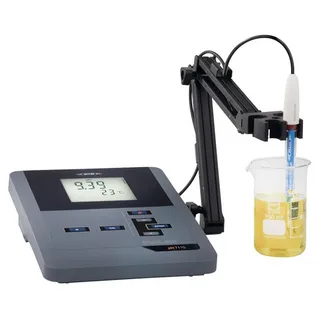
Лабораторные pH-метры — это приборы, предназначенные для точного измерения уровня кислотности или щелочности растворов, выраженного в значениях pH. Они широко используются в химии, биологии, медицине, пищевой промышленности и других областях, где важно контролировать pH веществ.
Лабораторные pH-метры — важные инструменты для проведения точных измерений кислотности растворов. Правильное использование, регулярная калибровка и уход за электродами обеспечивают высокую точность и надежность результатов, что особенно важно в научных исследованиях и промышленности.
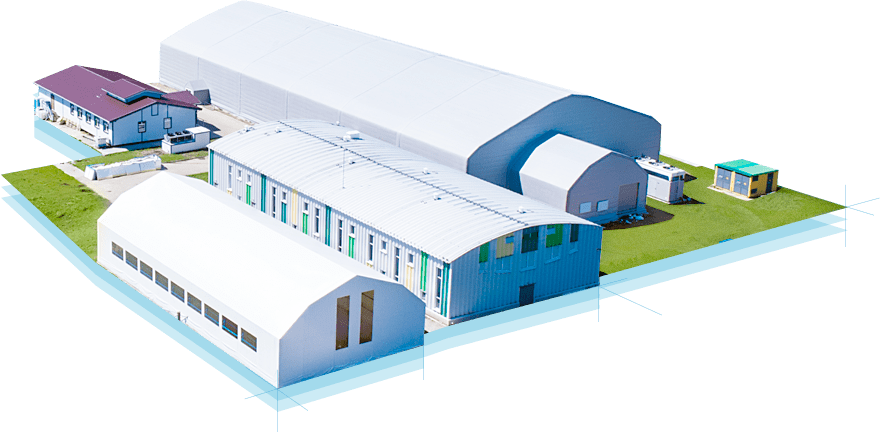
 Ангары – это сооружения, которые часто можно встретить на фермах или промышленных предприятиях. Они защищают от неблагоприятных погодных условий и длительного воздействия ультрафиолетовых лучей. В последнее время особую популярность заслужили утепленные ангары. Именно о них будет написано в данной статье.
Эксплуатировать теплый ангар можно круглогодично, никаких ограничений нет. Если нужен теплый тентовый ангар под ключ, то его можно заказать по ссылке. Чаще всего утепленные варианты используются для следующих целей:
Перед покупкой любого ангара стоит изучить его технические характеристики. Они крайне важны. Вот описания характеристик теплых ангаров:
 Хотя каркасные ангары и являются простыми, самостоятельно возводить их крайне не рекомендуется. Лучше заказать монтаж ангаров в Москве. Профессионалы сделают все быстро и недорого.
Преимущества теплых тентовых ангаров выглядят следующим образом:
У каждого клиента есть возможность заказать изготовление теплого тентованного ангара по индивидуальному плану.
Замыкающая сила в современных конструкциях колодочных тормозов создается в большинстве с помощью сжатой пружины. Применение специального замыкающего груза вследствие его значительной инерции, приводящей к увеличению времени замыкания и размыкания тормоза, ограничено. Такие устройства встречаются лишь в некоторых малонагруженных тормозах.
В качестве размыкающего устройства (привода рычажной системы тормоза) используются специальные тормозные электромагниты, электрогидравлические и электромеханические толкатели, включаемые параллельно двигателю механизма. Размыкание тормоза происходит одновременно с включением приводного двигателя. При выключении питания двигатель выключается, а тормоз под действием замыкающей силы останавливает механизм.
В отечественном подъемно-транспортном машиностроении применяют специально разработанные тормозные крановые электромагниты постоянного тока типа КМП и МП и переменного тока типа КМТ и МО-Б. В тормозах электроталей и некоторых других типов грузоподъемных машин находят применение однофазные электромагниты переменного тока серий МИС-Е и МТ, изготовляемые для нужд станкостроительной промышленности.

Рис. 1
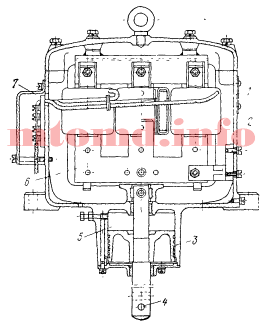
Для примера на рисунке 1 изображен электромагнит переменного тока типа КМТ, состоящий из стального или чугунного корпуса 1, внутри которого помещаются катушки 2 и Ш-образный якорь 6. Для присоединения якоря магнита к рычажной системе тормоза на конце штока 5, соединенного с якорем, предусмотрено отверстие 4. Питание катушки магнита производится через разъемы клеммовой доски 7. У магнитов больших размеров (КМТ-6 и КМТ-7) в нижней части корпуса расположен воздушный демпфер 8, смягчающий удары при включении и выключении магнита.

Рис. 2
Эти магниты, ранее широко использовавшиеся для привода тормозов подъемно-транспортных машин, в новых конструкциях колодочных тормозов не применяются из-за их недостаточной надежности, но встречаются в конструциях ленточных тормозов.
Для колодочных тормозов применяются главным образом электромагниты типа МП и МО-Б, отличающиеся малым ходом якоря. Они предназначены для установки непосредственно на тормозном рычаге, например, тормозов ТКТ и ТКП (рис. 2). Замыкание тормоза осуществляется основной замыкающей пружиной 5, предварительное сжатие которой для получения необходимой силы замыкания производится гайкой 11 и контргайкой 10. размыкается тормоз электромагнитом 7, укрепленном на тормозном рычаге 6. Якорь электромагнита надавливает на шток 1 тормоза и разводит оба рычага, освобождая тормозной шкив. Между скобой основной пружины и рычагом 3 установлена вспомогательная пружина 4. Эта пружина служит для разведения рычагов тормоза при его размыкании. Для размыкания тормоза при обесточенном электромагните, например с целью замены изношенных фрикционных накладок на колодках используется гайка 9, отводимая по штоку 1 до упора в рычаг 6. Фиксация колодок относительно тормозного рычага, исключающая трение колодок о шкив при разомкнутом тормозе осуществляется штыревыми пружинными фиксаторами 12, заложенными в тело рычагов 3 и 6. Равномерность отхода обеих колодок от шкива достигается установкой винта 8. Восстановление нормального зазора между шкивом и колодкой по мере износа фрикционного материала производится гайкой 2. Конструкции отдельных узлов тормоза показаны на разрезах и сечениях рисунка 2.
Параметры колодочных тормозов при ПВ = 40% с приводом от этих магнитов приведены в таблицах 1 и 2.

Табл. 1
Электромагнит постоянного тока типа МП (рис. 3, а) состоит из стального корпуса 1, внутри которого на сердечнике 3, составляющем одно целое с корпусом, помещена катушка 4.

Табл. 2
В центре сердечника имеется отверстие, в которое вставлена направляющая втулка 9 для штыря 8, соединенного с якорем 6, имеющим форму плоского диска.

Рис. 3: а — постоянного тока типа МП; б — переменного тока типа МО-Б
Якорь закрыт снаружи защитной крышкой 5. Между якорем и крышкой расположена амортизационная пружина 7, предохраняющая якорь от выпадания и исключающая удары якоря о крышку магнита. При включении электромагнита якорь 6 притягивается к корпусу и штырь 8, нажимая на шток тормоза 2, производит разведение тормозных рычагов, размыкая тормоз. Ход таких магнитов равен 2-4 мм.
Электромагнит переменного тока типа МО-Б (рис. 3, б) представляет собой клапанный электромагнит, якорь 1 которого, поворачиваясь на оси 3, укрепленной в неподвижных щеках 4, на угол от 5˚30΄ до 7˚30΄, упором 2 надавливает на шток 5 тормоза, производя его размыкание. Катушка электромагнита укреплена на неподвижной части корпуса.
Основными характеристиками тормозных электромагнитов являются тяговая сила и длина хода (для магнитов типа КМП, КМТ и МП) или вращающий момент и угол поворота якоря (для клапанных магнитов типа МО-Б). Ход якоря или угол поворота, указываемые в паспортных данных являются максимально допустимыми величинами, при которых гарантируются указанные тяговая сила или момент. Значения хода якоря или угла поворота даны для определенной продолжительности включения ПВ. В случае большей продолжительности необходимо предусмотреть снижение тяговой силы. В паспорте на электромагниты типа КМП и КМТ тяговая сила магнита указывается без учета веса якоря.
Подбор тормозного электромагнита производится на основе равенства величин работы, совершаемой тяговой силой Рм (моментом Мм) магнита на размере его хода hм (угла поворота φ) и работы рабочей силы тормоза S (например, силы нажатия колодки на шкив в колодочном тормозе) на размере хода ε рабочего элемента. При размыкании тормоза якорь электромагнита перемещаясь на размер своего хода, преодолевает силу, замыкающую тормоз. При этом тормозная колодка перемещается на длину ε. Для электромагнитов с поступательным движением якоря при одноколодочном тормозе это равенство имеет вид:

где η — кпд рычажной системы тормоза (для обычных конструкций колодочных тормозов η = 0,9 ÷ 0,95), k — коэффициент использования хода якоря электромагнита, учитывающий необходимость компенсации износа фрикционного материала и шарниров рычажной системы, а также упругую деформацию рычагов для тормозов с жесткими рычагами и малым количеством шарниров k1 = 0,8 ÷ 0,85, для тормозов с большим количеством шарниров и при малой жесткости рычагов k1 = 0,6 ÷ 0,7. Таким образом, 15 ÷ 40% хода электромагнита резервируется для компенсации износа тормозной накладки и деформации рычажной системы.
Для двухколодочных тормозов N — сила нажатия колодки на шкив, ε — установочный зазор между колодкой и шкивом при разомкнутом тормозе. В этом случае уравнение принимает вид:
Для двухколодочных тормозов с электромагнитом клапанного типа уравнение имеет вид:

где φ — максимально допустимый угол поворота якоря. При использовании клапанных электромагнитов учитывают момент собственного веса якоря магнита (приведенный в паспорте), для преодоления которого увеличивают силу пружины, замыкающей тормоз.
К недостаткам тормозных электромагнитов следует отнести сравнительно низкую долговечность. Так, электромагниты МО-100Б и МО-200Б выдерживают около 1,5 включений. Кроме того, у них ограничена частота включений, составляющая для магнитов типа МО-Б 300 1/ч. Включение магнита сопровождается ударом якоря о сердечник, невозможно также регулировать скорость движения якоря, вследствие чего нельзя осуществить плавное изменение тормозного момента в процессе торможения.

