ТРЕНДОВЫЕ НОВОСТИ
Конструкция литой детали должна обеспечивать высокий уровень механических и эксплуатационных характеристик при заданной массе, конфигурации, точности размеров и шероховатости поверхности.
При проектировании отливки должны учитываться литейные свойства сплавов, а также технологии изготовления модельного комплекта, литейной формы, стержней, очистка и обрубка отливок, а также их дальнейшая обработка. Необходимо стремиться к уменьшению массы и упрощению конфигурации.
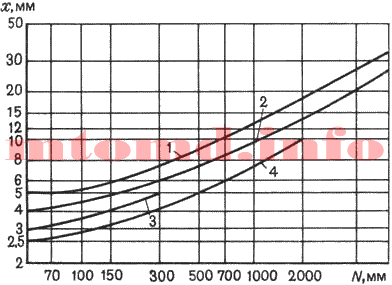
Минимальную толщину необрабатываемых стенок отливки определяют по диаграмме в зависимости от габаритного размера.
 N= (21 + b + h) / 3
1 – сталь; 2 – серый чугун; 3 – бронза; 4 – алюминиевые сплавы
Толщина внутренних стенок и ребер принимается на 20 % меньше толщины наружных стенок. Получение отливок без усадочных дефектов достигается при равномерной толщине стенок, т.е. если отсутствуют термические узлы – большое скопление металла в отдельных местах. Равномерность толщины стенки и скопление металла определяют диаметром вписанных окружностей (рисунок 2, позиции а,б,в).

Желательно, чтобы соотношение диаметров вписанных окружностей в близко расположенных сечениях не превышало 1,5 (D/d ≤ 1,5). Это достигается уменьшением радиуса галтели с помощью углублений в стенках отливки (рисунок 2, позиция в), смещением одной стенки (рисунок 2, позиция г), при возможности предусматривается отверстие (рисунок 2, позиция д).
Отливки, затвердевающие одновременно должны иметь равномерную толщину стенок с плавными переходами (рисунок 3, позиция а). Принцип применяется для мелких и средних тонкостенных отливок из чугуна и других сплавов.
При направленном затвердевании (рисунок 3, позиция б) верхние сечения отливок питаются от прибылей 1. Верхние сечения служат прибылью для нижних сечений. Принцип направленного затвердевания применяется для деталей с повышенными требованиями к герметичности отливок.
 а — одновременное; б — направленное
Для снижения литейных напряжений необходимо обеспечить свободную усадку элементов отливки. Корпусная деталь (рисунок 4, позиция а) имеет перегородки, которые затрудняют процесс усадки, в результате чего возникают значительные литейные напряжения. Конструкция, представленная на рисунке 4, позиции б, обеспечивает свободную усадку. Придание перегородкам конической формы (рисунок 4, позиция в) также снижает усадочные напряжения.
 Коробление отливок, возникающее из-за недостаточной жесткости конструкции, можно устранить путем установки ребер жесткости. Кромки стенок большой протяженности усиливают буртиками толщиной b = (0,5..0,8)*a и шириной h = 2*a (a– толщина стенки).
Внешние контуры отливок должны представлять собой сочетание простых геометрических тел с преобладанием плоских прямолинейных поверхностей с плавными переходами.

Разбивочные оси – это взаимно перпендикулярные прямые линии, наносимые на план здания и образующие прямоугольную координатную сетку, называемую разбивочной сеткой.
Разбив оси для удобства ориентировки при проектировании зданий, строительства, размещения оборудования. К осям производится привязка конструкций здания, пристроек, фундаментов.
Центры средних колонн здания совпадают с точками пересечения разбивочных осей. Оси крайних колонн могут быть смещены от разбивочных осей. Величины этого смещения зависят от размеров привязки.
Продольные разбивочные оси совпадают с направлением пролетов здания (рядами) и обычно обозначаются прописными буквами, а перпендикулярные к ним поперечные оси – цифрами.
Расстояния между поперечно разбивочными осями унифицированы и в соответствии с единой модульной системой (ЕМС) приняты для одноэтажных промышленных зданий равными 6 м и для многоэтажных 3 м.
Пролет – часть здания, ограниченная двумя смежными рядами колонн.
Шаг колонн – расстояние между осями двух смежных колонн одного ряда. Шаг колонн по средним и крайним рядам у производственных зданий 6 или 12 м. С целью удобства планировки рекомендуется шаг колонн для средних рядов принимать равными 12 м. При необходимости большего шага его назначают кратным 6 м.
Сетка колонн – это произведение ширины пролета на шаг колонн средних рядов в метрах. Например, 24×12 м; 18×12 м; 18×6 м.
Ширина пролета L – расстояние между двумя смежными продольными разбивочными осями, проходящими через колонны, образующие пролет. Возможная ширина пролета:
При необходимости более широких пролетов их следует принимать кратными 6 м. Ширина пролетов многоэтажных зданий 6 и 9 м.
Согласно стандарту ширины пролета здания находится в установленной закономерности от пролета мостового крана Zк. Yк – расстояние между вертикальными осями подкрановых рельсов. Расчетную ширину пролета здания определяют по формуле :
L = Lк + 2lз,
где lз – расстояние от оси колонны до вертикальной оси подкранового рельса. Это расстояние установлено ГОСТом 6711 – 81 в зависимости от грузоподъемности кранов.
Наиболее часто встречающаяся ширина пролета цехов 12, 18, 24, 30 и 36 м.
Высота пролета – расстояние от поверхности нижнего пола до низа несущих конструкций. Высота пролета зависит от следующих факторов:
Общая высота здания Н от уровня пола до нижней части несущей конструкции покрытия складывается от расстояния Н1 от уровня пола до заготовки подкранового рельса и расстояния h от головки рельса до нижней части перекрытия (зависит от конструкции крана):
Н = Н1 + h,
Величина Н1 складывается из ряда слагаемых :
Н1 = b + c + d + e + f,
где b – высота наиболее высокой машины в пролете (если оборудование низкое, то этот размер принимают >= 2,3 м, то есть выше человеческого роста);
с – зазор между транспортируемым изделием, поднятым в крайнее верхнее положение, и верхним габаритом наиболее высокой машины (обычно >= 0,4 – 0,5 м);
d – высота наибольшего изделия в положении транспортирования ;
e – расстояние от верхней кромки наибольшего транспортируемого изделия до центра крюка крана, необходимое для захвата изделия (обычно >=1м),
f – расстояние от предельного верхнего положения крюка до уровня головки рельса.
Величина h складывается из габаритной высоты крана (А) установленной в зависимости от грузоподъемности, и расстояния m между верхней точкой крана и нижней точкой конструкции (m >= 100мм).
Минимальная высота здания цеха 3 м. Высота пролетов одноэтажного производственного здания принимается различной в зависимости от наличия в них мостовых кранов или отсутствия (бескрановый пролет).
Из плавильных печей сталь выпускают в ковш, который мостовым краном переносят к месту разливки стали. Из ковша сталь разливают в изложницы или кристаллизаторы (машины для непрерывного литья заготовок). В изложницах или кристаллизаторах сталь затвердевает и получают слитки, которые подвергаются прокатке, ковке.
Изложницы– чугунные формы для изготовления слитков. Изложницы выполняют с квадратным, прямоугольным, круглым и многогранным поперечными сечениями. Слитки с квадратным сечением переделывают на сортовой прокат: двутавровые балки, швеллеры, уголки. Слитки прямоугольного сечения – на листы. Слитки круглого сечения используются для изготовления труб, колёс. Слитки с многогранным сечением применяют для изготовления поковок.
Спокойные и кипящие углеродистые стали разливают в слитки массой до 25 тонн, легированные и высококачественные стали – в слитки массой 0,5…7 тонн, а некоторые сорта высоколегированных сталей – в слитки до нескольких килограммов.

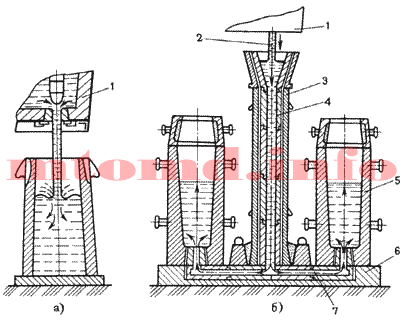
а – сверху; б – снизу (сифоном)
В изложницы сверху сталь разливают непосредственно из ковша 1. При этом исключается расход металла на литники, упрощается подготовка оборудования к разливке. К недостаткам следует отнести менее качественную поверхность слитков, из-за наличия пленок оксидов от брызг металла, затвердевающих на стенках изложницы. Применяется для разливки углеродистых сталей.
Присифонной разливкеодновременно заполняются несколько изложниц (4…60). Изложницы устанавливаются на поддоне 6, в центре которого располагается центровой литник 3, футерованный огнеупорными трубками 4, соединённый каналами 7 с изложницами. Жидкая сталь 2 из ковша 1 поступает в центровой литник и снизу плавно, без разбрызгивания наполняет изложницу 5. Поверхность слитка получается чистой, можно разливать большую массу металла одновременно в несколько изложниц. Используют для легированных и высококачественных сталей.
Непрерывная разливка стали состоит в том, что жидкую сталь из ковша 1 через промежуточное разливочное устройство 2 непрерывно подают в водоохлаждаемую изложницу без дна – кристаллизатор 3, из нижней части которого вытягивается затвердевающий слиток 5.
 Перед заливкой металла в кристаллизатор вводят затравку – стальную штангу со сменной головкой, имеющей паз в виде ласточкиного хвоста, которая в начале заливки служит дном кристаллизатора. Вследствие интенсивного охлаждения жидкий металл у стенок кристаллизатора и на затравке затвердевает, образуется корка, соединяющая металл с затравкой. Затравка движется вниз при помощи тяговых роликов 6, постепенно вытягивая затвердевающий слиток из кристаллизатора. После прохождения тяговых роликов 6, затравку отделяют. Скорость вытягивания составляет в среднем 1 м/мин. Окончательное затвердевание в сердцевине происходит в результате вторичного охлаждения водой из брызгал 4. Затем затвердевший слиток попадает в зону резки, где его разрезают газовым резаком 7, на куски заданной длины. Слитки имеют плотное строение и мелкозернистую структуру, отсутствуют усадочные раковины.
Производственный процесс — совокупность действий человекаи орудий производства необходимых для изготовления и ремонта изделий.
Этапы производственного процесса:
Производственные процессы складываются из технологических процессов.
Технологический процесс — совокупность целенаправленных действий человека и оборудования, сопровождающийся изменением размеров, форм, свойств собираемых изделий.
Для осуществления техпроцесса применяются различные орудия производства, которые в дальнейшем будем называть СТО — средства технического обеспечения.
СТО делят на 2 группы:
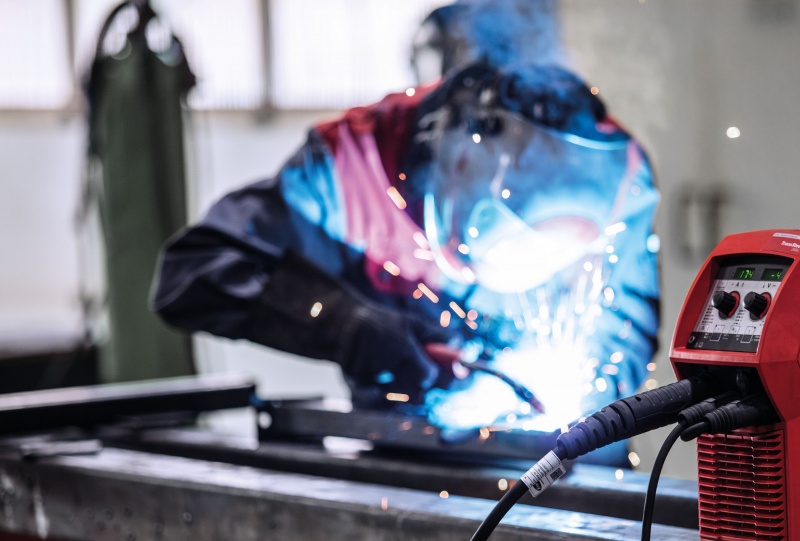
Полуавтоматический метод соединения металлов – один из самых востребованных в современном производстве. Он широко используется как в промышленности, так и в частных мастерских. Такая технология обеспечивает высокое качество соединения, универсальность и хорошую скорость выполнения.
Такие сварочные операции выполняются с использованием оборудования, в котором проволока подается автоматически в зону дуги. В процессе применяется защитный газ – аргон или углекислота, что предотвращает окисление соединяемых поверхностей.
Благодаря этому способу можно добиться точного и аккуратного шва, минимизируя деформации. Сварка металла полуавтоматом позволяет эффективно соединять даже тонкий листовой материал без прожогов и излишнего нагрева.

Полуавтоматическая технология подходит для выполнения следующих сварочных процедур:
Особенно востребована сварка изделий из металла в условиях ограниченного времени и бюджета.
Методика успешно применяется для различных видов металлов:
К основным плюсам относятся:

Полуавтоматические сварочные работы находят применение в различных сферах:
Финальная стоимость зависит от вида металла, объема, сложности и требуемого качества соединения. Например, цена сварки полуавтоматом будет ниже при работе с обычной сталью и выше – при обработке алюминия или нержавейки.
Полуавтоматические сварочные процедуры – это практичный и надежный способ соединения металлов. Если требуется качественное соединение элементов различной толщины или конфигурации, такие работы стоит доверить профессионалам.
Качественное и своевременное изготовление металлоконструкций — это процесс создания различных металлических элементов и конструкций, используемых в строительстве, промышленности, инфраструктуре и других сферах.
Региональный Многопрофильный Завод специализируется на полном цикле изготовления металлоконструкций и предлагает широкий спектр услуг, включая:
Итог: Региональный Многопрофильный Завод предлагает полный спектр услуг по изготовлению металлоконструкций, включая проектирование, резку, гибку, сварочные работы, покрытие, контроль качества, а также доставку и монтаж. Благодаря современным технологиям и многолетнему опыту, предприятие обеспечивает высокое качество, надежность и соответствие стандартам при производстве конструкций для строительства, промышленности и инфраструктуры.
М. О. Доливо-Добровольский первым создал асинхронный электродвигатель с короткозамкнутым ротором и исследовал его свойства.
Короткозамкнутая обмотка ротора состоит из стержней 3, которые закладываются в пазы сердечника ротора. С торцов эти стержни замыкаются торцевыми кольцами 4. Такая обмотка напоминает “беличье колесо” и называют её типа “беличьей клетки” (рис. 1, позиция а).
Рис. 1
Электродвигатель с короткозамкнутым ротором не имеет подвижных контактов. За счёт этого такие электродвигатели обладают высокой надёжностью. Обмотка ротора выполняется из меди, алюминия, латуни и других материалов.
Рис. 2
1 – станина, 2 – сердечник статора, 3 – обмотка статора, 4 – сердечник ротора с короткозамкнутой обмоткой, 5 – вал
Доливо-Добровольский выяснил, что у таких двигателей есть очень серьёзный недостаток – ограниченный пусковой момент. Он также назвал причину этого недостатка – сильно закороченный ротор. Им же была предложена конструкция электродвигателя с фазным ротором.
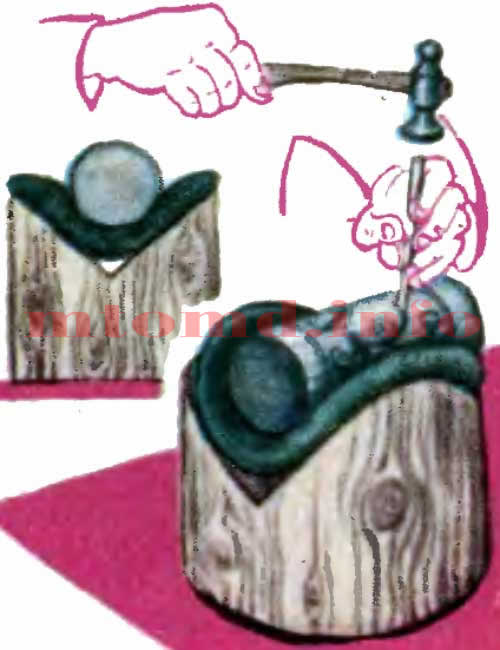
В домашних условиях чеканку можно выполнять не только на плоском листе, но и на объемных формах, например на тонких стенках металлической посуды.
Пресс чеканочный
Ручная ковка. Художественная ковка.
Подыщите подходящий металлический сосуд, например алюминиевую или медную флягу, коробку из-под чая, кружку. Отожгите сосуд на огне. Если он имеет широкую горловину, залейте в него смолу и наклейте сверху бумажный кружок, чтобы смола не пачкала руки во время работы. Если фляга или какой-нибудь другой металлический сосуд имеет узкое горлышко, насыпьте в нее мелкопросеянный речной песок. Затем небольшими порциями вливайте во флягу воду. Когда песок перестанет впитывать воду, утрамбуйте его тонкой круглой палкой, насколько это возможно, добавьте еще немного песка и закройте флягу пробкой.
Чеканка. Инструмент для чеканки.
Чеканка. Чеканка по металлу. Художественная чеканка.

На стенки сосуда нанесите рисунок одним из двух известных вам способов и зафиксируйте прозрачным лаком. Чеканку удобно выполнять на специальной подставке, представляющей собой кряж с клиновидным вырезом, в который вложен брезентовый мешок с речным песком.
Уложив сосуд на подставку с мешком, чеканом-расходником углубите контуры рисунка. Следующий этап — опускание фона. Так же, как и при чеканке плоского листа, эту операцию выполняют чеканом-лощатником. Когда фон на всех участках будет опущен, следует еще раз пройтись по контурам чеканом-расходником, чтобы выступающие элементы рельефа имели четкую границу с фоном. Затем проработайте мелкие детали на выступающих элементах рельефа. В заключение обработайте фон канфарником, после чего можно освобождать сосуд от песка или смолы. Песок легко высыпается, если из него выпарить влагу, смолу же расплавляют и выливают из сосуда. Чтобы удалить остатки смолы и лака, сосуды отжигают, а затем отбеливают.
Рельеф станет более выразительным и зримым, если чеканку подвергнуть патинированию. Напомним один из самых распространенных способов патинирования меди. Смешайте одну часть порошковой серы с двумя частями поташе в жестяной банке и поставьте на огонь. Через некоторое время порошки расплавятся и, спекаясь, будут приобретать темно-бурый цвет и образовывать так называемую серную печень. Обычно пары серы при этом загораются слабым сине-зеленым пламенем. Горение не ухудшает качества серной печени. Через 10—15 минут спекания серная печень готова. Остается растолочь ее в порошок и развести водой в стеклянной банке. На один литр воды потребуется 10—20 г серной печени. Если медное изделие небольшое, его опускают в раствор и выдерживают до тех пор, пока не будет получена нужная тональность окраски. На крупные рельефы патинирующий раствор наносят кистью или тряпичным тампоном, укрепленным на деревянной ручке. Покрытое патиной изделие промойте чистой водой. Затем протрите выпуклые участки рельефа мокрой тряпочкой с пемзовым или кирпичным порошком, просеянным через мелкое сито. Обрабатывайте выпуклые места до тех пор, пока на них не появится характерный металлический блеск. Снова промойте рельеф водой и высушите. Высушить чеканный рельеф можно на открытом воздухе при комнатной температуре. Но намного быстрее это можно сделать в сухих древесных опилках, которые почти мгновенно вбирают в себя влагу, оставшуюся на металле. Просушенный рельеф протрите швейным или льняным маслом, которое не только усиливает металлический блеск, но и надежно закрепляет патину на металле.
Чеканка. Инструмент для чеканки.
Чеканка. Чеканка по металлу. Художественная чеканка.
Обычно декоративная отделка чеканной посуды на этом заканчивается. А декоративные рельефы, выполненные на пластинах металла, еще нужно укрепить на с сновании. Выразительно смотрится чеканка на фоне древесины с ярко выраженной текстурой, предварительно обожженной или окрашенной морилкой.
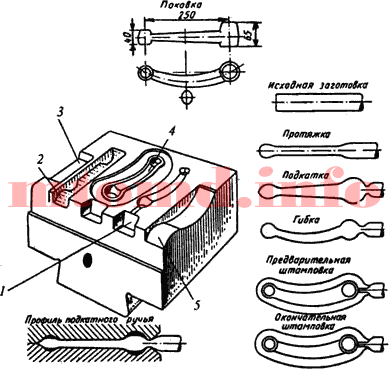
Основная операция горячей объемной штамповки (ГОШ) может быть выполнена за один или несколько переходов. При каждом переходе формообразование осуществляется специальной рабочей полостью штампа – ручьем (гравюрой). Переходы и ручьи делятся на две группы: заготовительные и штамповочные. Схема технологического процесса получения сложной заготовки в нескольких ручьях представлена на рисунке 1.
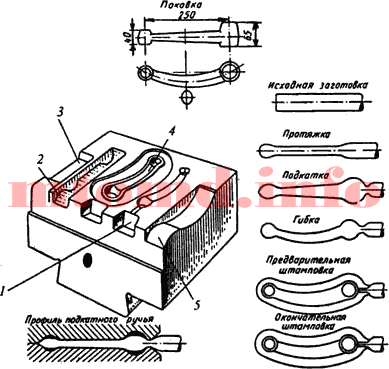 Рис. 1: 1 – черновой ручей; 2 – подкатной ручей; 3 – протяжной ручей; 4 – чистовой ручей; 5 – гибочный ручей
Заготовительные ручьи предназначены для фасонирования в штампах. Фасонирование – перераспределение металла заготовки с целью придания ей формы, обеспечивающей последующую штамповку с малым отходом металла. К заготовительным ручьям относятся протяжной, подкатной, гибочный и пережимной, а также площадка для осадки.
Протяжной ручей предназначен для увеличения длины отдельных участков заготовки за счет уменьшения площади их поперечного сечения, выполняемого воздействием частых слабых ударов с кантованием заготовки.
Подкатной ручей служит для местного увеличения сечения заготовки (набора металла) за счет уменьшения сечения рядом лежащих участков, то есть для распределения объема металла вдоль оси заготовки в соответствии с распределением его в поковке. Переход осуществляется за несколько ударов с кантованием.
Пережимной ручей предназначен для уменьшения вертикального размера заготовки в местах, требующих уширения. Выполняется за 1…3 удара.
Гибочный ручей применяют только при штамповке поковок, имеющих изогнутую ось. Служит для придания заготовке формы поковки в плоскости разъема. Из гибочного ручья в следующий заготовку передают с поворотом на 90 0.
При штамповке поковок, имеющих в плане форму окружности или близкую к ней, часто применяют осадку исходной заготовки до требуемых размеров по высоте и диаметру. Для этого на плоскости штампа предусматривают площадку для осадки.
Штамповочные ручьи предназначены для получения готовой поковки. К штамповочным ручьям относятся черновой (предварительный) и чистовой (окончательный).
Черновой ручей предназначен для максимального приближения формы заготовки к форме поковки сложной конфигурации. Глубина ручья несколько больше, а поперечные размеры меньше, чем у чистового ручья (чтобы заготовка свободно укладывалась в чистовой ручей). Радиусы скругления и уклоны увеличиваются. В открытых штампах черновой ручей не имеет облойной канавки. Применяется для снижения износа чистового ручья, но может отсутствовать.
Чистовой ручей служит для получения готовой поковки, имеет размеры «горячей поковки», то есть больше, чем у холодной поковки, на величину усадки. В открытых штампах по периметру ручья предусмотрена облойная канавка, для приема избыточного металла. Чистовой ручей расположен в центре штампа, так как в нем возникают наибольшие усилия при штамповке.
Технологический процесс ГОШ отличается значительным разнообразием и определяется выбором самого изделия и применяемым оборудованием. Технологический процесс зависит от формы поковки. По форме в плане поковки делятся на две группы: диски и поковки удлиненной формы.
К первой группе относятся круглые или квадратные поковки, имеющие сравнительно небольшую длину: шестерни, диски, фланцы, ступицы, крышки и др. Штамповка таких поковок производится осадкой в торец исходной заготовки с применением только штамповочных переходов.
Ко второй группе относятся поковки удлиненной формы: валы, рычаги, шатуны и др. Штамповка таких поковок производится протяжкой исходной заготовки (плашмя). Перед окончательной штамповкой таких поковок в штамповочных ручьях требуется фасонирование исходной заготовки в заготовительных ручьях штампа, свободной ковкой или на ковочных вальцах.
Так как характер течения металла в процессе штамповки определяется типом штампа, то этот признак можно считать основным для классификации способов штамповки. В зависимости от типа штампа выделяют штамповку в открытых и закрытых штампах (рисунок 2).

Рис. 2
Штамповка в открытых штампах (рисунок 2, позиция а) характеризуется переменным зазором между подвижной и неподвижной частями штампа. В этот зазор вытекает часть металла – облой, который закрывает выход из полости штампа и заставляет остальной металл заполнить всю полость. В конечный момент деформирования в облой выжимаются излишки металла, находящиеся в полости, что позволяет не предъявлять высокие требования к точности заготовок по массе. Штамповкой в открытых штампах можно получить поковки всех типов.
Штамповка в закрытых штампах (рисунок 2, позиция б) характеризуется тем, что полость штампа в процесс деформирования остается закрытой. Зазор между подвижной и неподвижной частями штампа постоянный и небольшой, образование в нем облоя не предусмотрено. Устройство таких штампов зависит от типа машины, на которой штампуют. Например, нижняя половина штампа может иметь полость, а верхняя – выступ (на прессах), или верхняя – полость, а нижняя – выступ (на молотах). Закрытый штамп может иметь две взаимно перпендикулярные плоскости разъема (рисунок 2, позиция в).
При штамповке в закрытых штампах необходимо строго соблюдать равенство объемов заготовки и поковки, иначе при недостатке металла не заполняются углы полости штампа, а при избытке размер поковки по высоте будет больше требуемого. Отрезка заготовок должна обеспечивать высокую точность.
Существенное преимущество штамповки в закрытых штампах – уменьшение расхода металла из-за отсутствия облоя. Поковки имеют более благоприятную структуру, так как волокна обтекают контур поковки, а не перерезаются в месте выхода металла в облой. Металл деформируется в условиях всестороннего неравномерного сжатия при больших сжимающих напряжениях, это позволяет получать большие степени деформации и штамповать малопластичные сплавы.
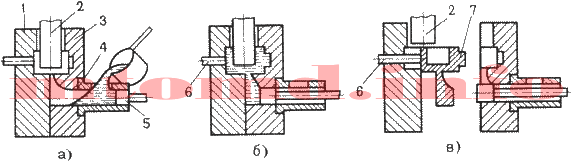
Литьем под давлением получают отливки в металлических формах (пресс-формах), при этом заливку металла в форму и формирование отливки осуществляют под давлением. Отливки получают на машинах литья под давлением с холодной или горячей камерой прессования. В машинах с холодной камерой прессования камеры прессования располагаются либо горизонтально, либо вертикально.
На машинах с горизонтальной холодной камерой прессования (рисунок 1) расплавленный металл заливают в камеру прессования 4 (рисунок 1, позиция а). Затем металл плунжером 5, под давлением 40…100 МПа, подается в полость пресс-формы (рисунок 1, позиция б), состоящей из неподвижной 3 и подвижной 1 полуформ. Внутреннюю полость в отливке получают стержнем 2. После затвердевания отливки пресс-форма раскрывается, стержень 2 извлекается (рисунок 1, позиция в) и отливка 7 выталкивателями 6 удаляется из рабочей полости пресс-формы.

Перед заливкой пресс-форму нагревают до 120…320 0C. После удаления отливки рабочую поверхность пресс-формы обдувают воздухом и смазывают специальными материалами для предупреждения приваривания отливки. Воздух и газы удаляются через каналы, расположенные в плоскости разъема пресс-формы или вакуумированием рабочей полости перед заливкой металла. Такие машины применяют для изготовления отливок из медных, алюминиевых, магниевых и цинковых сплавов массой до 45 кг.
На машинах с горячей камерой прессования (рисунок 2) камера прессования 2 расположена в обогреваемом тигле 1 с расплавленным металлом. При верхнем положении плунжера 3 металл через отверстие 4 заполняет камеру прессования. При движении плунжера вниз отверстие перекрывается, сплав под давлением 10…30 МПа заполняет полость пресс-формы 5. После затвердевания отливки плунжер возвращается в исходное положение, остатки расплавленного металла сливаются в камеру прессования, а отливка удаляется из пресс-формы выталкивателями 6.
Получают отливки из цинковых и магниевых сплавов массой от нескольких граммов до 25 кг.

При литье под давлением температура заливки сплава выбирается на 10…200 C выше температуры плавления.
Литье под давлением используют в массовом и крупносерийном производствах отливок с минимальной толщиной стенок 0,8 мм, с высокой точностью размеров и малой шероховатостью поверхности, за счет тщательного полирования рабочей полости пресс-формы, без механической обработки или с минимальными припусками, с высокой производительностью процесса.
Недостатки: высокая стоимость пресс-формы и оборудования, ограниченность габаритных размеров и массы отливок, наличие воздушной пористости в массивных частях отливки.

