ТРЕНДОВЫЕ НОВОСТИ
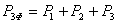
Активная мощность трехфазной системы всегда равна сумме мощностей всех фаз:
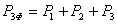 или
 При симметричной нагрузке:
 где Iф и Uф — фазные ток и напряжение, j — сдвиг фаз между током и напряжением.
Можно также выразить мощность через линейные токи и напряжения, приняв при соединении звездой:
 Мощность трехфазной системы, выраженная через линейные токи и напряжения, при соединении треугольником:
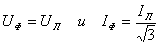
Независимо от схемы соединения произведение 3 Iф Uф будет равно: тогда и мощность трехфазной системы, выраженная через линейные токи и напряжения, будет равна (здесь индексы «л» опущены):

По аналогии можно записать выражения для полной реактивной мощности:
 где cos φ = P / S; sin φ = Q / S.
Создание собственного логотипа — важный этап формирования бренда, который не обязательно требует профессиональных дизайнеров и больших затрат. Сегодня благодаря современным инструментам и программам любой человек может разработать уникальный и запоминающийся логотип. Как создать логотип бесплатно расскажем в этой статье.
Перед тем как приступить к созданию логотипа, важно понять, что именно он должен отражать:
Ответы на эти вопросы помогут сформировать четкое представление о стиле логотипа.
Посмотрите, как выглядят логотипы ваших конкурентов. Это поможет понять общие тенденции в вашей нише и избежать схожести с уже существующими брендами. Обратите внимание на цветовую гамму, формы и шрифты.
Существует несколько типов логотипов:
Определитесь, какой стиль вам ближе.
Цвета вызывают ассоциации и влияют на восприятие бренда. Используйте 2-3 основных цвета. Для выбора шрифта отдавайте предпочтение читаемым и уникальным вариантам — в интернете есть множество бесплатных шрифтов.
Есть множество бесплатных и платных инструментов, которые позволяют создать логотип без дизайнерских навыков:
Просто выберите шаблон или начните с нуля, экспериментируйте с формами, цветами и шрифтами.
Пробуйте разные варианты, меняйте размеры, цвета, расположение элементов. Не бойтесь создавать несколько вариантов — выберите тот, что лучше всего отражает ваш бренд.
Убедитесь, что логотип хорошо выглядит в различных масштабах и на разных фонах: на сайте, в соцсетях, на визитках и упаковке.
После выбора финальной версии скачайте логотип в высоком разрешении и в векторном формате (например, SVG или EPS), чтобы он оставался четким при увеличении.
Сегодня создание фирменного логотипа без помощи профессиональных дизайнеров вполне реально, если подойти к этому системно и использовать современные инструменты. Главное — ясно определить концепцию, экспериментировать с дизайном и помнить о целевой аудитории. Тогда ваш логотип станет мощным инструментом узнаваемости и успеха бренда!
Индукционная нагревательная установка — электротермическая установка для нагрева металлических заготовок или деталей с применением индукционного нагрева. Наиболее широко распространены индукционные нагревательные установки для сквозного нагрева металлических заготовок перед горячей обработкой давлением и для поверхностной закалки стальных деталей.
Обычно индукционные нагревательные установки состоят из генератора, индуктора, конденсаторной батареи, механизмов для перемещения нагреваемых заготовок, системы водоохлаждения и системы защиты и контроля.
Технология нагрева и нагревательное оборудование
Безокислительный нагрев. Регенеративная печь. Рекуперативная печь.
Нагрев заготовок в индукционной нагревательной установке для сквозного нагрева осуществляется в многовитковом водоохлаждаемом футерованном индукторе (см. Индуктор нагревательный). Холодные заготовки подаются в индуктор с одной стороны и выходят нагретыми с другой.
Приводы механизма подачи:
Нагрев ведётся на низкой или средней частоте. Индукционные нагревательные установки применяют главным образом для нагрева заготовок из стали, меди, алюминия, молибдена, вольфрама, титана, циркония и различных сплавов на их основе. Для индукционных нагревательных установок характерны высокая степень автоматизации процесса и малый угар нагреваемого в них металла (для стали менее 0,5% ).
Индукторы индукционных нагревательных установок для поверхностной закалки стальных деталей выполняют без теплоизоляции. Зазор между индуктором и нагреваемой деталью составляет 3—5 мм, что обеспечивает высокий электрический кпд процесса. Индукторы установок чаще всего состоят из одного витка; питание подводится от генератора средней или высокой частоты через согласующий трансформатор.
Индукционная печь. Схема индукционной печи.
В качестве охлаждающих жидкостей при закалке используют воду, масло и различные эмульсии, которые подают на поверхность детали через отверстия в индукторе или с помощью специальных устройств.
Сварочные работы занимают важное место в современном строительстве, машиностроении, судостроении, энергетике и других промышленных сферах. Они позволяют соединять металлические и неметаллические материалы с высокой прочностью и надежностью, обеспечивая создание сложных конструкций и изделий.
Сварочные работы в спб — это процесс соединения двух или более деталей путём их расплавления и последующего охлаждения, либо посредством специальных методов соединения без расплавления материалов (например, холодная сварка). Основная задача таких работ — обеспечить прочное и герметичное соединение, которое выдержит эксплуатационные нагрузки.
Качественное выполнение сварочных работ обеспечивает безопасность и долговечность конструкций. Некачественные соединения могут привести к разрушениям, авариям и серьезным последствиям. Поэтому очень важно использовать профессиональное оборудование, соблюдать технологические стандарты и правила техники безопасности.
Работа сварщиком связана с рисками: ожогами, поражением электрическим током, вредным излучением и вредными газами. Поэтому обязательны средства индивидуальной защиты — маски, перчатки, спецодежда, вентиляция рабочей зоны.
Современные технологии позволяют автоматизировать и роботизировать сварочные процессы, повышая точность и снижая человеческий фактор. Внедрение инновационных методов, таких как лазерная и плазменная сварка, открывает новые возможности для промышленности.
Сварочные работы — это неотъемлемая часть современного производства и строительства. Их правильное выполнение гарантирует надежность и безопасность металлических конструкций, а развитие технологий продолжается, делая сварку всё более точной, быстрой и безопасной. Для профессиональных сварщиков и предприятий важно следить за новинками и соблюдением стандартов, чтобы создавать долговечные и качественные изделия.
Отбеленные отливки — поверхность которых состоит из белого чугуна, а внутри серый или высокопрочный чугун.
Соответственно в отбеленном слое различают:
а) зону чистого отбела, простирающуюся на глубину от поверхности отливки до появления первых включений графита — х;
б) переходную зону, простирающуюся на глубину от первых включений графита в зоне чистого отбела до последних включений карбидов в сером чугуне сердцевины — z.
Критерий качества отбеленной отливки Ак является отношением глубины зоны чистого отбела к сумме глубин чистого отбела и переходной зоны:
Ак = х /(х + z)
Критерий качества разработан применительно к валковому производству и наиболее полно характеризует эксплуатационные свойства отбеленных отливок; глубиной слоя чистого отбела определяется их износостойкостью, а глубиной общего отбела — прочность. Помимо этого, глубина общего отбела характеризует и эксплуатационные свойства отбеленных отливок со сложным профилем поверхности, получаемым путем механической обработки в пределах отбеленного слоя.
Структура рабочего слоя отбеленных отливок зависит для каждого из их типов от химического состава чугуна и технологии производства. Металлическая основа отбеленного слоя изменяется от перлитной при нелегированном чугуне до тонкоперлитной, включая сорбитную при низком легировании никелем (1,25-1,75% Ni), трооститно — сорбитную и трооститную при среднем легировании (2,5 — 3,0% Ni), до мартенситно — аустенитной при высоком легировании (3,5-4,5% Ni ). Соответственно изменяется характер кристаллов карбида и количество перлитокарбидной эвтектики.
Классификация чугунов. Маркировка чугунов.
В составе чугуна 2,8…3,6 % углерода, и пониженное содержание кремния – 0,5…0,8 %.
Углерод оказывает весьма большое влияние на эксплуатационные свойства отбеленных отливок; твердость их рабочего слоя возрастает с увеличением его содержания. Понижение содержания углерода способствует созданию более равномерных эксплуатационных свойств по всему сечению отливок, а его повышение, при неизменном составе чугуна по содержанию остальных элементов, вызывает заметное изменение эксплуатационных свойств по глубине рабочего слоя.
Содержание кремния является одним из главных факторов комплексных служебных свойств отбеленных отливок (их износостойкости и прочности) и основным средством их регулирования. Поэтому точное содержание его обычно не регламентируется, а устанавливается по технологическим пробам контроля плавок на отбел. Образцы таких проб имеют форму усеченного клина с канавкой на боковой поверхности для получения направленного излома. Размер проб назначаются в зависимости от плавильного агрегата, содержания углерода и серы в чугуне. Пробы заливают в песчаную форму, установленную на чугунном поддоне, и охлаждают поэтапно по определенному режиму в форме, на воздухе и в воде.
Твердость металлов. Твердость по Шору. Твердость по Бринеллю. Твердость по Виккерсу. Твердость по Роквеллу.
Надежным методом компенсации отрицательного влияния повышенного содержания углерода (графита) на прочность отливки в целом является модифицирование, особенно магнием.
Содержание серы, неблагоприятно влияющей на эксплуатационные свойства отбеленного чугуна, поддерживается на низшем уровне, в пределах 0,06-0,12%; в чугуне, модифицированном магнием, содержание серы снижается до 0,002-0,02%. Для предупреждения самополирования рабочего слоя в гладких мукомольных валах содержание серы повышается до 0,12-0,20%.
Незначительная присадка теллура весьма интенсивно повышает отбеливаемость чугуна и ввода 0,001% его эквивалента снижению содержания кремния на 0,04%.
Технологические свойства материалов (металлов). Эксплуатационные свойства материалов (металлов).
Повышенное содержание фосфора, сильно понижающего износостойкость и прочность отбеленного чугуна, допускается в связи с его способностью предотвращать образование горячих трещин в процессе кристаллизации отбеленного слоя.
Хром в количестве 0,15-1,5% используется для торможения процесса графитизации, что особенно существенно в производстве крупных отливок из отбеленного чугуна.
Присадки бора значительно улучшают качество рабочего слоя отливок и используются для регулирования твердости и глубины отбела; но начиная с 0,0003-0,0006% дальнейшее повышение его содержания увеличивает глубину отбела и после ввода 0,008-0,002% бора, количество серой составляющей в отливке стабилизируется. Влияние обработки чугуна присадками магния на глубину отбеленного слоя зависит от наличия в чугуне его избыточного количества и каждые 0,0025% магния увеличивабт глубину отбеленного слоя в среднем на 1мм.
Механические свойства металлов. Механические свойства сталей. Механические свойства сплавов.
Термическая устойчивость отбеленного чугуна выражается в сопротивлении его растрескиванию при многократном нагреве и охлаждении. Для увеличения термической устойчивости отбеленного чугуна рекомендуется создание такой структуры, в которой карбидная составляющая расположена изолированными областями в основной металлической массе.
Имеют высокую поверхностную твердость (950…1000 НВ) и очень высокую износостойкость. Используются для изготовления прокатных валов, вагонных колес с отбеленным ободом, шаров для шаровых мельниц.
Для изготовления деталей, работающих в условиях абразивного износа, используются белые чугуны, легированные хромом, хромом и марганцем, хромом и никелем. Отливки из такого чугуна отличаются высокой твердостью и износостойкостью.
Для деталей, работающих в условиях износа при высоких температурах, используют высокохромистые и хромоникелевые чугуны. Жаростойкость достигается легированием чугунов кремнием (5…6 %) и алюминием (1…2 %). Коррозионная стойкость увеличивается легированием хромом, никелем, кремнием.
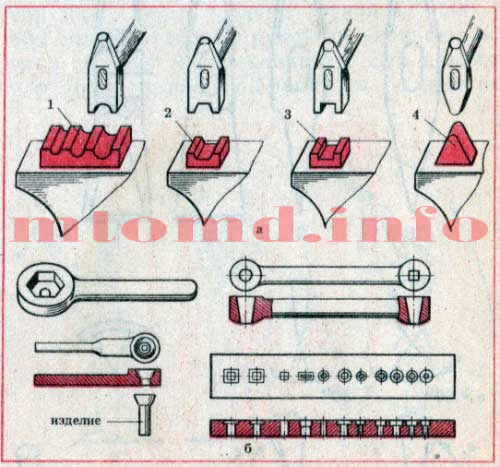
Парный подкладной инструмент включает в себя нижний инструмент (нижних), который хвостовиком квадратного сечения вставляется в отверстие наковальни, и верхний инструмент (верхняк), имеющий рукоятку для держания (рисунок, а).
К этой группе относят обжимки (для придания предварительно откованной заготовке правильной цилиндрической, прямоугольной или многогранной формы) и подбойки (для продольной или поперечной раздачи металла). Для специальных художественных работ применяются особые штампы с рельефами типа листьев, пик, розеток и т. п.
Подкладной инструмент. Просечки. Конусные оправки. Вилки. Оправки.
Подкладной инструмент. Зубила. Пробойники. Прошивни. Гладилки. Раскатки.
К подкладному инструменту можно отнести и гвоздильную плиту со специальными сквозными отверстиями разных размеров для высадки головок гвоздей, болтов и закрепок (рисунок, б).
Для придания головке гвоздя, болта или заклепки необходимой формы (сферы, призмы, квадрата, шестигранника) применяют специальные шляпочные молотки.
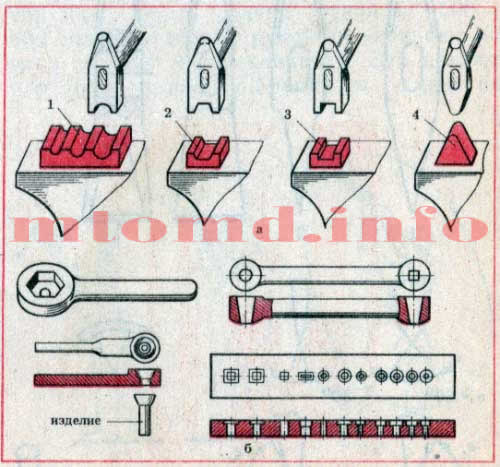
а — обжимки (1-3) и подбойка (4); б — приспособления для высадки гвоздей, болтов, заклепок
Большую помощь при ковке художественных изделий окажет и массивная стальная плита — форма размером в плане примерно 300х400 мм и толщиной 150—200 мм, по четырем боковым граням которой имеются углубления различной конфигурации и размеров: полукруглые, треугольные, прямоугольные и т.д. Плита необходима при ковке различных фасонных элементов и применяется вместо подкладных штампов. На торцовых поверхностях формы имеются сквозные круглые, квадратные, треугольные и фасонные отверстия для пробивки отверстий при помощи специальных пробойников или пуансонов.
Для изготовления крупных художественных изделий типа оград, балконных решеток, козырьков, подъездов понадобится большая и толстая плита, на которой производятся сборка и правка изделий. В плите предусматриваются сквозные отверстия для установки штырей, болтов, упорных угольников и различных приспособлений для фасонной гибки профилей, сборки конструкций и других технологических операций.
Сборку художественных изделий сложной формы (с выпуклой поверхностью) удобно производить на плитах с соответствующей формой поверхности. Для сварки крупных изделий необходимо иметь специальные стеллажи.
Подвергаются воздействию высоких нагрузок переменного характера. Основными требованиями являются высокая прочность и износостойкость, высокий предел выносливости, отсутствие концентраторов напряжений, неметаллических включений, полостей, ликваций.
Пружинные стали. Рессорно-пружинные стали. Пружинная сталь свойства. Релаксация напряжений.
Легированные стали. Классификация легированных сталей. Классификация легированных сталей по микроструктуре. Маркировка легированных сталей.
Шарикоподшипниковые стали характеризуются высоким содержанием углерода (около 1 %) и наличием хрома (ШХ9, ШХ15). Высокое содержание углерода и хрома после закалки обеспечивает структуру мартенсит плюс карбиды, высокую твердость, износостойкость, необходимую прокаливаемость. Дальнейшее увеличение прокаливаемости достигается дополнительным легированием марганцем, кремнием (ШХ15СГ).
Повышены требования в отношении чистоты и равномерности распределения карбидов, в противном случае может произойти выкрашивание. Стали подвергаются строгому металлургическому контролю на наличие пористости, неметаллических включений, карбидной сетки, карбидной ликвации.
Термическая обработка включает отжиг, закалку и отпуск. Отжиг проводят после ковки для снижения твердости и подготовки структуры к закалке. Температура закалки составляет 790…880 oС в зависимости от массивности деталей. Охлаждение – в масле (кольца, ролики), в водном растворе соды или соли (шарики). Отпуск стали проводят при температуре 150…170oС в течение 1…2 часов. Обеспечивается твердость 62…66 НRC.
Улучшаемые стали. Улучшаемые легированные стали. Улучшаемые конструкционные стали. Термообработка улучшаемых сталей.
Высокопрочные стали. Высокопрочные конструкционные стали. Получение высокопрочных сталей. Свойства высокопрочной стали. Мартенситно-стареющие стали.
Из стали ШХ9 изготавливают шарики и ролики небольших размеров, из стали ШХ15 – более крупные.
Детали подшипников качения, испытывающие большие динамические нагрузки (подшипники прокатных станов), изготавливают из сталей 20Х2Н4А и 18ХГТ с последующей глубокой цементацией на глубину 5…10 мм. Для деталей подшипников, работающих в азотной кислоте и других агрессивных средах, используется сталь 95Х18.
Ковка — обработка металла давлением , посредством которой металл в нагретом состоянии уплотняется, сращивается и получает желаемую форму.
Область применения ковки — мелкосерийное и единичное производство.
Различают ручную и машинную ковку. Машинная ковка производится с помощью:
Достоинства ковки:
Недостатки ковки:
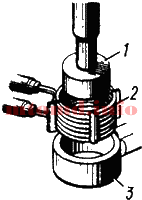
Метод разработан советским ученым Вологдиным В.П. Основан на том, что если в переменное магнитное поле, создаваемое проводником-индуктором, поместить металлическую деталь, то в ней будут индуцироваться вихревые токи, вызывающие нагрев металла. Чем больше частота тока, тем тоньше получается закаленный слой.
Обычно используются машинные генераторы с частотой 50…15000 Гц и ламповые генераторы с частотой больше 106 Гц. Глубина закаленного слоя – до 2 мм.
Индуктор. Индуктор нагревательный.
Индукционная нагревательная установка
Индукторы изготавливаются из медных трубок, внутри которых циркулирует вода, благодаря чему они не нагреваются. Форма индуктора соответствует внешней форме изделия, при этом необходимо постоянство зазора между индуктором и поверхностью изделия.

После нагрева в течение 3…5 секунд индуктора 2 деталь 1 быстро перемещается в специальное охлаждающее устройство – спрейер 3, через отверстия которого на нагретую поверхность разбрызгивается закалочная жидкость.
Способы закалки. Способы закалки стали. Виды закалки стали. Технология закалки стали. Режимы закалки сталей.
Закалка стали. Закалка металла. Виды закалки. Температура закалки. Закаливаемость. Прокаливаемость. Критический диаметр.
Высокая скорость нагрева смещает фазовые превращения в область более высоких температур. Температура закалки при нагреве токами высокой частоты должна быть выше, чем при обычном нагреве. При правильных режимах нагрева после охлаждения получается структура мелкоигольчатого мартенсита. Твердость повышается на 2…4 HRC по сравнению с обычной закалкой, возрастает износостойкость и предел выносливости.
Перед закалкой ТВЧ изделие подвергают нормализации, а после закалки низкому отпуску при температуре 150…200oС (самоотпуск).
Наиболее целесообразно использовать этот метод для изделий из сталей с содержанием углерода более 0,4 %.
Классификация сталей
Маркировка сталей. Маркировка углеродистых сталей. Маркировка легированных сталей. Маркировка инструментальных сталей.
Преимущества метода:
Основной недостаток метода – высокая стоимость индукционных установок и индукторов.
Целесообразно использовать в серийном и массовом производстве.
Отжиг, снижая твердость и повышая пластичность и вязкость за счет получения равновесной мелкозернистой структуры, позволяет:
Характерно медленное охлаждение со скоростью 30…100oС/ч.
1. Диффузионный (гомогенизирующий) отжиг. Применяется для устранения ликвации, выравнивания химического состава сплава. В его основе – диффузия. В результате нагрева выравнивается состав, растворяются избыточные карбиды. Применяется, в основном, для легированных сталей.
Температура нагрева зависит от температуры плавления, Тн = 0,8 Тпл.
Продолжительность выдержки: τ = 8 .. 20 часов.
2. Рекристаллизационный отжиг проводится для снятия напряжений после холодной пластической деформации.
Температура нагрева связана с температурой плавления: Тн = 0,4 Тпл.
Продолжительность зависит от габаритов изделия.
3. Отжиг для снятия напряжений после горячей обработки (литья, сварки, обработки резанием, когда требуется высокая точность размеров).
Температура нагрева выбирается в зависимости от назначения, находится в широком диапазоне: Тн = 160……700oС.
Продолжительность зависит от габаритов изделия.
Детали прецизионных станков (ходовые винты, высоконагруженные зубчатые колеса, червяки) отжигают после основной механической обработки при температуре 570…600oС в течение 2…3 часов, а после окончательной механической обработки, для снятия шлифовочных напряжений – при температуре 160…180oС в течение 2…2,5 часов.

