ТРЕНДОВЫЕ НОВОСТИ

В современном быту и производстве безопасность и эффективность работы на высоте – первостепенные задачи. Стремянка стальная алюмет представляет собой универсальное и надёжное средство для выполнения разнообразных работ на высоте до 4 метров. В этой статье мы рассмотрим конструктивные особенности стремянки, её преимущества, сферы применения, а также практические рекомендации по выбору и использованию данного оборудования.

Основой стремянки является стальной каркас, обеспечивающий высокую прочность и устойчивость конструкции. Сталь, благодаря своим механическим свойствам, гарантирует, что стремянка сможет выдержать значительные нагрузки при выполнении ремонтных и монтажных работ. Благодаря качественной обработке и применению современных технологий производства, стальной каркас обладает высокой устойчивостью к коррозии и механическим повреждениям, что продлевает срок службы изделия.
Важной деталью конструкции являются ступени, изготовленные из алюминия. Этот материал отличается лёгкостью, что существенно снижает общий вес стремянки, делая её удобной в транспортировке и использовании. Алюминиевые ступени также обладают хорошей износостойкостью и устойчивостью к атмосферным воздействиям. Их гладкая поверхность снижает риск скольжения, обеспечивая дополнительную безопасность при подъёме и спуске.
Надёжность стремянки обеспечивается качественными соединительными элементами, которые фиксируют ступени и каркас в единую структуру. Часто применяются современные болтовые и сварные соединения, гарантирующие прочность и долговечность конструкции даже при интенсивном использовании как в быту, так и на производстве.
Стальная стремянка с алюминиевыми ступенями разработана для проведения различных видов работ:
Прочный стальной каркас в сочетании с легкими и нескользящими алюминиевыми ступенями обеспечивает устойчивость конструкции даже при выполнении сложных задач. Дополнительные элементы фиксации и антикоррозийная обработка повышают уровень безопасности, что особенно важно при работе на высоте.
Благодаря качественным материалам и современным технологиям производства, стремянка обладает длительным сроком службы при минимальных затратах на обслуживание. Экономичность использования и универсальность конструкции делают её привлекательным выбором как для частных лиц, так и для крупных предприятий.
Изготовление стальных стремянок с алюминиевыми ступенями осуществляется на современных заводах, где применяются автоматизированные линии контроля и сборки. Это позволяет добиться высокой точности сборки, соответствия техническим стандартам и минимизации производственных дефектов.
Каждое изделие проходит многоступенчатую проверку: от контроля качества сырья до испытаний готовой конструкции под нагрузкой. Такой подход гарантирует, что конечный продукт соответствует требованиям безопасности и может использоваться в самых разных условиях эксплуатации.
При выборе стремянки обратите внимание на следующие параметры:
Для обеспечения долговечности и безопасности стремянки соблюдайте следующие рекомендации:
Стальная стремянка с алюминиевыми ступенями – это универсальное и надёжное решение для выполнения работ на высоте до 4 м. Высокое качество материалов, современный производственный процесс и строгий контроль качества обеспечивают безопасность, долговечность и экономичность использования данного оборудования как в быту, так и на производстве.
Выбирая стремянку с учётом её технических характеристик и рекомендаций по эксплуатации, вы инвестируете в безопасность и эффективность своих работ, будь то ремонт дома или обслуживание промышленного оборудования. Надёжное средство для подъёма, созданное с учетом современных требований, станет незаменимым помощником в решении широкого спектра задач на высоте.
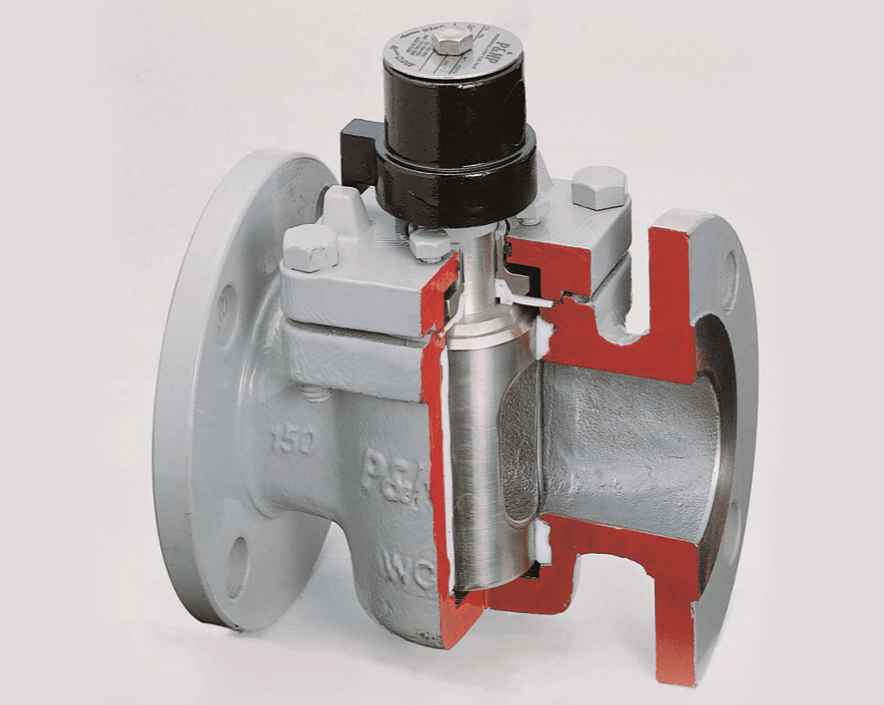
В современных трубопроводных системах для полного перекрытия потока рабочей среды широко применяются два основных типа запорной арматуры: краны шаровые и краны пробковые (конические). Несмотря на схожесть выполняемой функции, эти устройства имеют принципиальные конструктивные отличия, определяющие их преимущества, недостатки и области рационального использования. Шаровой кран использует сферический запорный элемент с сквозным отверстием, а пробковый — коническую пробку. Понимание этих различий — ключ к правильному выбору арматуры для конкретной технологической задачи, будь то водопровод, отопление или промышленная магистраль. Краны шаровые, пробковые представлены в обширных каталогах производителей, и знание их особенностей помогает сделать осознанную покупку.
«Правильно выбранная запорная арматура — это не только надежность перекрытия, но и долгий срок службы всей системы, минимизация потерь и простота обслуживания».
Шаровой кран стал де-факто стандартом для бытовых и многих промышленных инженерных систем благодаря своей простоте и надежности.
Запорным элементом служит шар со сквозным цилиндрическим отверстием. При повороте рукоятки на 90° отверстие совмещается с осью трубопровода — кран открыт. При дальнейшем повороте на 90° шар поворачивается глухой стороной к потоку, полностью его перекрывая. Герметичность обеспечивается уплотнительными кольцами (седлами), прижимаемыми к поверхности шара.
Пробковый кран — более старый, но не утративший актуальности тип арматуры, где запорным элементом служит коническая пробка с отверстием.
Коническая пробка плотно притерта к корпусу крана. При совпадении отверстия в пробке с патрубками крана — поток открыт. При повороте на 90° сплошная часть пробки перекрывает проход. Для обеспечения герметичности и легкости поворота требуется смазка, подаваемая через специальные пресс-масленки в современных моделях (смазываемые краны).
«В нефтегазовой и химической промышленности пробковые краны часто остаются безальтернативным выбором для работы с тяжелыми нефтяными фракциями, суспензиями и агрессивными средами с абразивами».
| Критерий сравнения | Шаровой кран | Пробковый (конический) кран |
|---|---|---|
| Принцип действия | Поворот шара с отверстием на 90° | Поворот конической пробки с отверстием на 90° |
| Герметичность | Очень высокая (класс А) | Высокая, но может требовать обслуживания (смазки) |
| Управление | Легкое, ¼ оборота | Более тяжелое, может требовать редуктора |
| Регулировка потока | Не рекомендуется | Допустима в некоторых конструкциях |
| Стойкость к абразивам | Низкая | Высокая |
| Ремонтопригодность | Ограничена, чаще замена | Высокая, возможна притирка пробки |
| Требует техобслуживания | Нет (кроме фланцевых с обогревом) | Да (для смазываемых моделей) |
| Типичная стоимость | Средняя | Часто выше, особенно из спецсплавов |
Выбор между шаровым и пробковым краном на сайте зависит от конкретных условий эксплуатации.
Таким образом, шаровые краны доминируют там, где важны удобство, герметичность и компактность на чистых средах. Пробковые краны сохраняют свою нишу в промышленности, работая с тяжелыми, загрязненными и агрессивными средами, где их ремонтопригодность и стойкость к износу оказываются решающими факторами. Правильный выбор, основанный на понимании этих различий, обеспечивает долговечную и беспроблемную работу трубопроводной арматуры.
«`
Высокопрочными называют стали, имеющие предел прочности более 1500 МПа, который достигается подбором химического состава и оптимальной термической обработки. Такой уровень прочности можно получить в среднеуглеродистых легированных сталях, (30ХГСН2А,40ХН2МА), применяя закалку с низким отпуском (при температуре 200…250oС) или изотермическую закалку с получением структуры нижнего бейнита.
После изотермической закалки среднеуглеродистые легированные стали имеют несколько меньшую прочность, но большую пластичность и вязкость. Поэтому они более надежны в работе, чем закаленные и низкоотпущенные. При высоком уровне прочности закаленные и низкоотпущенные среднеуглеродистые стали обладают повышенной чувствительностью к концентраторам напряжения, склонностью к хрупкому разрушению, поэтому их рекомендуется использовать для работы в условиях плавного нагружения.
Легирование вольфрамом, молибденом, ванадием затрудняет разупрочняющие процессы при температуре 200…300 oС, способствует получению мелкого зерна, понижает порог хладоломкости, повышает сопротивление хрупкому разрушению.
Стали 30ХГСА, 38ХН3МА после низкотемпературной термомеханической обработки имеют предел прочности 2800 МПа, относительное удлинение и ударная вязкость увеличиваются в два раза по сравнению с обычной термической обработкой. Это связано с тем, что частичное выделение углерода из аустенита при деформации облегчает подвижность дислокаций внутри кристаллов мартенсита, что способствует увеличению пластичности.
Мартенситно-стареющие стали (03Н18К9М5Т, 04Х11Н9М2Д2ТЮ) превосходят по конструкционной прочности и технологичности среднеуглеродистые легированные стали. Они обладают малой чувствительностью к надрезам, высоким сопротивлением хрупкому разрушению и низким порогом хладоломкости при прочности около 2000 МПа.
Мартенситно-стареющие стали представляют собой безуглеродистые сплавы железа с никелем (8..25 %), дополнительно легированные кобальтом, молибденом, титаном, алюминием, хромом и другими элементами. Благодаря высокому содержанию никеля, кобальта и малой концентрации углерода в результате закалки в воде или на воздухе фиксируется высокопластичный, но низкопрочный железоникелевый мартенсит, пересыщенный легирующими элементами. Основное упрочнение происходит в процессе старения при температуре 450…550 oС за счет выделения из мартенситной матрицы когерентно с ней связанных мелкодисперсных фаз. Мартенситно-стареющие стали обладают высокой конструкционной прочностью в интервале температур от криогенных до 500 oС и рекомендуются для изготовления корпусов ракетных двигателей, стволов артиллерийского и стрелкового оружия, корпусов подводных лодок, батискафов, высоконагруженных дисков турбомашин, зубчатых колес, шпинделей, червяков и т.д.
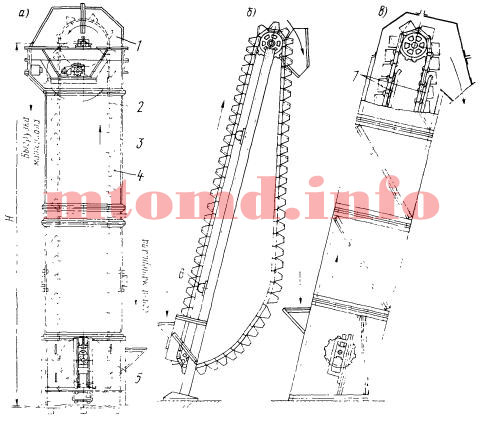
Элеваторы — это транспортирующие устройства, перемещающие груз в вертикальном или близком к вертикальному направлении (рис. 1). У наклонных элеваторов рабочая ветвь движется по опорным роликам (рис. 1, б) или специальным направляющим путям (рис. 1, в). Холостая ветвь или свободно свисает, или также движется по поддерживающим устройствам.
Наиболее широкое распространение получили вертикальные элеваторы, более простые по устройству и не требующие кожуха сложной формы или наличия специальных поддерживающих устройств для холостой ветви.

Рис. 1: а — вертикальный, б — наклонный со свободно свисающей холостой ветвью, в — наклонный с поддерживаемой обратной ветвью
1 — головка элеватора с приводом, 2 — тяговый элемент, 3 — кожух, 4 — ковш, 5 — нижняя часть элеватора с натяжным устройством, 6 — поддерживающие ролики, 7 — направляющие пути
Тяговым элементом элеваторов может служить цепь или резинотканевая конвейерная лента (см. конвейеры). Для транспортирования, например, легкосыпучих грузов применяют конвейерную ленту, допускающую большие скорости перемещения (до 3,5 м/с). При большой высоте подъема и для транспортирования крупнокусковых, грубых, а также горячих грузов применяют цепи. Скорость движения при цепном тяговом элементе обычно не превышает 1,25 м/с.

Рис. 2: а — с полками для бочек, б — люлечный с двусторонней подвеской, в — люлечный с консольной подвеской
Перемещение сыпучего груза осуществляется ковшами; для транспортирования штучных грузов (ящиков, кип, рулонов, бочек, книг) широко применяют элеваторы с полками, жестко связанными с цепью (рис. 2, а), и люлечные элеваторы (рис. 2, позиция б, в) с различными типами люлек (подвесками). Ковшовые элеваторы применяются в зернохранилищах, на предприятиях по производству строительных материалов, продуктов питания и т. п. Они имеют относительно малые размеры в поперечном сечении, обеспечивают подачу груза на большую высоту (до 60 м) при большом диапазоне объемной производительности (5—500 м3/ч).

Рис. 3
В зависимости от типа сыпучего груза и его склонности к слеживанию применяют различные виды ковшей. Глубокие ковши (рис. 3, а) применяют для транспортирования легкосыпучих, неслеживающихся грузов, например зерна. Мелкие ковши (рис. 3, б) имеют крутой обрез кромки и малую глубину, что способствует их лучшему опорожнению при разгрузке. Их применяют для транспортирования влажных слеживающихся плохосыпучих насыпных грузов. Цилиндрическое днище, изогнутое но радиусу r, также способствует лучшему опорожнению. Глубокие и мелкие ковши применяют на элеваторах с расставленными ковшами, то есть когда шаг крепления ковшей больше их высоты h. Ковши выполняют из листовой стали сварными (см. сварка) или штампованными (см. штамповка). Иногда их отливают из ковкого чугуна или изготовляют из пластмассы. Способы крепления ковшей к тяговому элементу показаны на рисунке 4.

Рис. 4: а, б — пластинчатая цепь, в — конвейерная лента, г — круглозвенная цепь
В последние годы азартные игры онлайн становятся все более популярными, и многие игроки обращаются в онлайн-казино за развлечениями и шансом выиграть по-крупному. Одним из ключевых аспектов онлайн-казино является выбор игровых автоматов, которые они предлагают. Выбор лучших игровых автоматов может значительно увеличить ваши шансы на победу и максимизировать ваш общий игровой опыт. В этом эссе мы обсудим важность выбора правильных слотов в онлайн-казино х и дадим советы о том, как улучшить ваши шансы на победу.
В заключение следует отметить, что выбор лучших слотов и максимизация ваших шансов на победу в онлайн-казино X требуют тщательного рассмотрения различных факторов, таких как RTP, волатильность, бонусы, управление банкроллом и тенденции отрасли. Следуя советам, изложенным в этом эссе, и оставаясь в курсе последних событий в онлайн-слотах, вы можете увеличить свои шансы на победу и наслаждаться более полезным игровым опытом в онлайн-казино X. Помните, что играть нужно ответственно и всегда отдавать приоритет веселью и развлечениям во время игры в онлайн-слоты.
Аллотропия (полиморфизм) — способность некоторых металлов существовать в различных кристаллических формах в зависимости от внешних условий (давление, температура).
Каждый вид решетки представляет собой аллотропическое видоизменение или модификацию.
Примером аллотропического видоизменения в зависимости от температуры является железо (Fe):
Превращение одной модификации в другую протекает при постоянной температуре и сопровождается тепловым эффектом. Видоизменения элемента обозначается буквами греческого алфавита в виде индекса у основного обозначения металла.
Примером аллотропического видоизменения, обусловленного изменением давления, является углерод: при низких давлениях образуется графит, а при высоких – алмаз.
Используя явление полиморфизма, можно упрочнять и разупрочнять сплавы при помощи термической обработки.
Материаловедение. Металловедение.
Анизотропия. Анизотропия кристаллов. Анизотропия свойств. Изотропия.
Некоторые металлы намагничиваются под действием магнитного поля. После удаления магнитного поля они обладают остаточным магнетизмом. Это явление впервые обнаружено на железе и получило название ферромагнетизма. К ферромагнетикам относятся железо, кобальт, никель и некоторые другие металлы.
При нагреве ферромагнитные свойства металла уменьшаются постепенно: вначале слабо, затем резко, и при определенной температуре (точка Кюри) исчезают (точка Кюри для железа – 768о C). Выше этой температуры металлы становятся парамагнетиками. Магнитные превращения не связаны с изменением кристаллической решетки или микроструктуры, они обусловлены изменениями в характере межэлектронного взаимодействия.
Любое вещество может находиться в трех агрегатных состояниях: твердом, жидком, газообразном. Возможен переход из одного состояния в другое, если новое состояние в новых условиях является более устойчивым, обладает меньшим запасом энергии.
Процесс кристаллизации. Кристаллизация металлов. Кристаллизация стали.
Строение металлического слитка. Условия получения мелкозернистой структуры. Транскристаллизация.
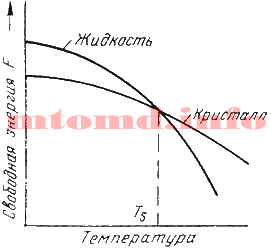
С изменением внешних условий свободная энергия изменяется по сложному закону различно для жидкого и кристаллического состояний. Характер изменения свободной энергии жидкого и твердого состояний с изменением температуры показан на рисунке 1.

В соответствии с этой схемой выше температуры ТS вещество должно находиться в жидком состоянии, а ниже ТS – в твердом. При температуре равной ТS жидкая и твердая фаза обладают одинаковой энергией, металл в обоих состояниях находится в равновесии, поэтому две фазы могут существовать одновременно бесконечно долго. Температура ТS – равновесная или теоретическая температура кристаллизации.
Для начала процесса кристаллизации необходимо, чтобы процесс был термодинамически выгоден системе и сопровождался уменьшением свободной энергии системы. Это возможно при охлаждении жидкости ниже температуры ТS. Температура, при которой практически начинается кристаллизация называется фактической температурой кристаллизации.
Охлаждение жидкости ниже равновесной температуры кристаллизации называется переохлаждением, которое характеризуется степенью переохлаждения (ΔT):
ΔT = Ттеор — Ткр
Степень переохлаждения зависит от природы металла, от степени его загрязненности (чем чище металл, тем больше степень переохлаждения), от скорости охлаждения (чем выше скорость охлаждения, тем больше степень переохлаждени).
При нагреве всех кристаллических тел наблюдается четкая граница перехода из твердого состояния в жидкое. Такая же граница существует при переходе из жидкого состояния в твердое.
Кристаллизация – это процесс образования участков кристаллической решетки в жидкой фазе и рост кристаллов из образовавшихся центров. Кристаллизация протекает в условиях, когда система переходит к термодинамически более устойчивому состоянию с минимумом свободной энергии.
Процесс перехода металла из жидкого состояния в кристаллическое можно изобразить кривыми в координатах время – температура. Кривая охлаждения чистого металла представлена на рисунке 2.
 Ттеор — теоретическая температура кристаллизации;
Ткр — фактическая температура кристаллизации.
Аллотропия. Полиморфные превращения. Магнитные превращения.
Анизотропия. Анизотропия кристаллов. Анизотропия свойств. Изотропия.
Процесс кристаллизации чистого металла. До точки 1 охлаждается металл в жидком состоянии, процесс сопровождается плавным понижением температуры. На участке 1 – 2 идет процесс кристаллизации, сопровождающийся выделением тепла, которое называется скрытой теплотой кристаллизации. Оно компенсирует рассеивание теплоты в пространство, и поэтому температура остается постоянной. После окончания кристаллизации в точке 2 температура снова начинает снижаться, металл охлаждается в твердом состоянии.
Камерные печи — обобщённое название группы промышленных печей, в которых изделия остаются неподвижными относительно печи в течение всего периода нагрева. Камерные печи применяют для нагрева металлических заготовок перед прокаткой и ковкой, для термической обработки металлических и стеклянных изделий, обжига керамических и эмалированных изделий.
Камерные печи классифицируют по конструкции:
Если в камерной печи одновременно находятся несколько изделий, а загружают и выдают их по одному, то температура печи постоянна. При сложных режимах обработки, когда изделия необходимо нагревать (или охлаждать) с определённой скоростью, температуру печи соответственно изменяют.
Камерные печи отапливают газом или жидким топливом. Термические камерные печи, работающие с атмосферой контролируемого состава, обогревают электрическими нагревателями сопротивления или радиантными трубами. Часто электрический обогрев целесообразен для обеспечения точности режима термической обработки и при нагреве без атмосферы контролируемого состава.

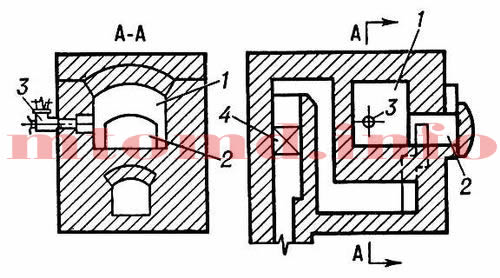
1 — рабочее пространство; 2 — окно для загрузки и выдачи изделий; 3 — горелка; 4 — рекуператор
Наиболее широко распространены камерные печи с неподвижным подом, применяемые в кузнечных цехах. Рабочее пространство этих печей (рисунок) выполняют в форме параллелепипеда длиной 0,6..2 м, шириной 0,6..1,5 м и высотой до 1 м. Производительность печей — 70..600 кг/ч, расход тепла — 5000..7000 кдж/кг.
Онлайн-ставки на спорт на винлайн становятся все более популярными в последние годы, позволяя людям делать ставки на различные спортивные события, не выходя из дома.
В целом, ставки на спорт онлайн могут быть интересным и потенциально прибыльным времяпрепровождением для тех, кто любит спорт и хорошо разбирается в стратегиях ставок. Выбрав авторитетную букмекерскую контору, тщательно продумав свои ставки и воспользовавшись возможностями ставок в реальном времени, пользователи могут увеличить свои шансы на успех и насладиться волнением от просмотра любимых видов спорта, потенциально выигрывая деньги. Однако важно помнить, что ставки на спорт следует делать ответственно и в рамках своих финансовых возможностей, чтобы избежать любых негативных последствий.
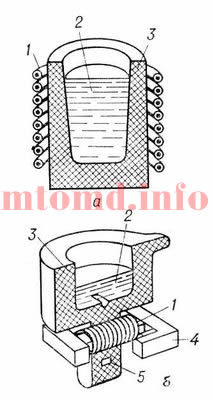
Индукционная печь — индукционная плавильная печь, электротермическая установка для плавки материалов с использованием индукционного нагрева. В промышленности применяют в основном индукционные тигельные печи и индукционные канальные печи.
Индукционная нагревательная установка
Технология нагрева и нагревательное оборудование
Тигельная индукционная печь состоит из индуктора, представляющего собой соленоид, выполненный из медной водоохлаждаемой трубки, и тигля, который в зависимости от свойств расплава изготовляется из керамических материалов, а в специальных случаях — из графита, стали и др. В тигельных индукционных печах выплавляют сталь, чугун, драгоценные металлы, медь, алюминий, магний. Печи изготовляют с ёмкостью тигля от нескольких килограммов до нескольких сотен тонн. Они выполняются: открытыми, вакуумными, газонаполненными и компрессионными; питание печей осуществляется токами низкой, средней и высокой частоты.

а — тигельная, б — канальная
1 — индуктор; 2 — расплавленный металл; 3 — тигель; 4 — магнитный сердечник; 5 — подовый камень с каналом тепловыделения
Основные узлы канальной индукционной печи: плавильная ванна и так называемая индукционная единица, в которую входят подовый камень, магнитный сердечник и индуктор. Отличие канальных печей от тигельных состоит в том, что преобразование электромагнитной энергии в тепловую происходит в канале тепловыделения, который должен быть постоянно заполнен электропроводящим телом. Для первичного пуска канальных индукционных печей в канал заливают расплавленный металл или вставляют шаблон из материала, который будет плавиться в печи. При завершении плавки металл из печи сливают не полностью, оставляя так называемое «болото», которое обеспечивает заполнение канала тепловыделения для последующего пуска. Для облегчения замены подового камня индукционные единицы современных печей изготовляют отъёмными.
Технология нагрева и нагревательное оборудование
Индукционный нагрев. Индукционный нагрев металла. Индукционный нагрев схема.
В канальных индукционных печах выплавляют цветные металлы и их сплавы, чугун. Ёмкость плавильных ванн печей может быть от нескольких сотен килограммов до сотен тонн; питание печей осуществляется током промышленной частоты.
Для плавки в индукционных печах характерны: относительно холодный шлак, так как тепло выделяется в расплавленном металле; большая производительность процесса; интенсивное перемешивание и высокое качество переплавляемого металла. Индукционные печи применяют для переплава и рафинирования металлов, а также в качестве миксеров (копильников) для хранения и перегрева жидкого металла перед разливкой.

