ТРЕНДОВЫЕ НОВОСТИ
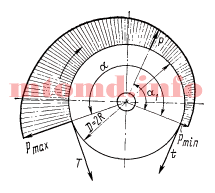
В ленточных тормозах тормозной момент создается в результате трения фрикционного материала, прикрепленного к гибкой стальной (см. стали и сплавы) ленте, по поверхности цилиндрического тормозного шкива.
При практических расчетах ленточных тормозов обычно используются зависимости Эйлера для гибкой нити, позволяющие установить соотношения между максимальным Т и минимальным t натяжениями концов ленты (рис. 1): Т = teƒα.

Рис. 1
При этом Т = Реƒα/(еƒα – 1); t = Р/(еƒα – 1), где Р = 2Мт/D — окружная сила; ƒ — коэффициент трения между шкивом и фрикционным материалом; α — угол обхвата тормозного шкива лентой.
Из этих соотношений тормозной момент, развиваемый ленточным тормозом,

где R = D/2.
Так как коэффициент трения входит в показатель степени экспоненциальной функции, то даже малое его изменение вызывает значительное изменение тормозного момента. Вследствие этого тормозной момент ленточного тормоза отличается неустойчивостью.
В приведенных выше зависимостях Эйлера предполагается, что нить является однородным, абсолютно гибким и невесомым телом и что на всем протяжении прилегания нити к цилиндру обеспечен плотный контакт. Поэтому эти зависимости дают достаточно хорошее совпадение расчетных величин с фактическими только при применении тонкой гибкой стальной ленты. При необходимости проведения утонченных расчетов следует учитывать влияние жесткости ленты.
Ширину ленты В назначают по допустимому давлению [p] (табл. 1):

Действительное текущее давление p (рис. 1) между лентой и шкивом определяют по формуле:

где S — текущее значение натяжения ленты, изменяющееся от минимального натяжения t до максимального Т при изменении угла α1 от 0 до α. Тогда

Из-за неравномерности распределения давления по дуге обхвата износ фрикционного материала тоже неравномерен. Чтобы более полно использовать фрикционный материал, надо периодически менять концы ленты местами или применять фрикционные накладки в виде отдельных колодок, устанавливаемых с переменным шагом по дуге обхвата: шаг увеличивается от зоны высокого давления к зоне низкого давления.
Толщину стальной тормозной ленты δ определяют расчетом на растяжение по максимальной силе Т (толщину фрикционной накладки при расчете не учитывают). При этом, учитывая концентрацию напряжений (если фрикционный материал укреплен на ленте с помощью заклепочного соединения) и неравномерное распределение напряжений по ширине, расчет ведут по напряжению.
Примеры крепления концов ленты показаны на рисунке 2. Один конец ленты прикрепляют без устройства для подтягивания ленты (рис. 2, а), а второй конец (с минимальным натяжением) снабжают винтовой стяжкой для регулирования зазора ε и подтягивании ленты по мере износа фрикционного материала (рис. 2, б).

Рис. 2
Предварительный выбор параметров ленточного тормоза проводят по следующим рекомендациям.

Табл. 1
Irwin Сasino — это онлайн-казино, которое может предложить множество преимуществ своим пользователям. Вот некоторые из основных плюсов, которые могут быть характерны для этого казино:
Если вас интересуют конкретные детали о Irwin Casino, такие как доступные игры или условия бонусов, дайте знать! Удачи в игре!
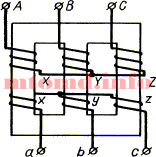
Для трансформирования энергии в трехфазных системах используют либо группу из трех однофазных трансформаторов (именно так и работают мощные однофазные трансформаторы, устанавливаемые на крупных электростанциях), у которых первичные и вторичные обмотки соединяются звездой или треугольником, либо один трехфазный трансформатор с общим магнитопроводом.
Трехфазные трансформаторы могут иметь различные схемы соединения первичных и вторичных обмоток. Все начала первичных обмоток трансформатора обозначают большими буквами: А, В, С; начала вторичных обмоток — малыми буквами: а, Ь, с. Концы обмоток обозначаются соответственно: X, У, Z и х, у, z. Зажим выведенной нулевой точки при соединении звездой обозначают буквой О.
Наибольшее распространение имеют соединения обмоток по схеме «звезда» (Y) и «треугольник» (D), причем первичные и вторичные обмотки могут иметь как одинаковые, так и различные схемы. Если при соединении обмоток «звездой» нулевая точка выводится, то такое соединение называют «звезда c нулем» (Yо).
Самым простым и дешевым из них является соединение обеих обмоток трансформатора звездой (Y/Y), при котором каждая из обмоток и ее изоляция (при глухом заземлении нейтральной точки) должны быть рассчитаны только на фазное напряжение и линейный ток; так как число витков обмотки трансформатора прямо пропорционально напряжению, то, следовательно, соединение обмоток звездой требует в каждой из обмоток меньшего количества витков, но большего сечения проводников с изоляцией, рассчитанной лишь на фазное напряжение.

На рисунке приведено устройство трехфазного трансформатора при соединении обеих обмоток звездой (Y/Y). Такое соединение широко применяют для трансформаторов небольшой и средней мощности (примерно до 1800 кВ-А). Соединение звездой является наиболее желательным для высокого напряжения, так как при нем изоляция обмоток рассчитывается лишь на фазное напряжение. Чем выше напряжение и меньше ток, тем относительно дороже обходится соединение обмоток треугольником.
Соединение обмоток треугольником конструктивно удобнее при больших токах. По этой причине соединение Y/D широко применяется для трансформаторов большой мощности в тех случаях, когда на стороне низшего напряжения не требуется нейтрального провода.
При трехфазной трансформации только отношение фазных напряжений U1ф/U2фвсегда приближенно равно отношению чисел витков первичной и вторичной обмоток w1/w2; что же касается линейных напряжений, то их отношение зависит от способа соединения обмоток трансформатора. При одинаковом способе соединения (Y/Yили D/D) отношение линейных напряжений также равно коэффициенту трансформации. Однако при различном способе соединения (Y/Dили D/Y) отношение линейных напряжений меньше или больше этого коэффициента в √3 раз. Это дает возможность регулировать вторичное линейное напряжение трансформатора соответствующим изменением способа соединения его обмоток.
Протяжка — кузнечная операция, при которой удлиняется заготовка, за счет уменьшения ее площади поперечного сечения. Заключается в последовательной осадке участков заготовки.
Основные способы протяжки:
Горячая обработка металлов давлением
При протяжке в плоских бойках в центральной части заготовки из-за наличия сил трения на поверхности бойков возникают растягивающие напряжения. Величина этих напряжений возрастает от поверхности к центру заготовки. Наличие этих напряжений приводит к возникновению рыхлой структуры в центре и образованию в ней трещин.
Во избежание этого: протяжку заготовок, особенно круглого сечения, выполняют не в плоских, а в вырезных бойках.
Для получения полых поковок типа цилиндров и труб применяют протяжку на оправке. При такой протяжке уменьшается наружный диаметр заготовки при неизменном внутреннем — в результате этого уменьшается площадь поперечного сечения и увеличивается длина поковки.
Отверстие в поковке получается равным диаметру оправки.
Оправка — конический стержень с буртом, предназначенным для облегчения снятия поковки с оправки.
Размеры оправок нормализованы по диаметру. Изготавливают оправки из незакаливаемых марок стали. Для охлаждения в центре оправки имеется отверстие.
Для получения кольцеобразных поковок небольшой высоты применяют раскатку на оправке. Протяжку ведут верхним узким бойком, располагая его длинную сторону вдоль оси оправки. После каждого обжатия оправку поворачивают на некоторый угол, в результате этого поворачивается и кольцо.
При обжатии уменьшается толщина кольца и увеличивается его диаметр, а ширина изменяется незначительно.
Уков протяжки — отношение площади поперечного сечения до протяжки F0 и после — F.
У = F0/F
С увеличением укова:
Заданная велична укова зависит от:
Для поковок из слитков:
Для поковок из проката, прошедших первичную обработку давлением, величина укова может быть меньше, чем 1,5..2.
Основные параметры протяжки:
Чем меньше подача, тем больше удлинение.
При протяжке, во избежание продольного изгиба, относительная ширина должна быть:
B/H <=2..2.5
Превращение связано с диффузией углерода, сопровождается полиморфным превращением Feγ -> Feα, выделением углерода из аустенита в виде цементита, разрастанием образовавшегося цементита. Формула превращения:
Feγ (C) -> Feα (C) + Fe3C
Превращения в стали. Мартенситное превращение. Мартенсит. Мартенсит структура. Критическая скорость закалки.
Превращения в стали. Превращение мартенсита в перлит. Мартенсит отпуска. Троостит отпуска. Сорбит отпуска.
В зависимости от степени переохлаждения различают три области превращения. Вначале, с увеличением переохлаждения скорость превращения возрастает, а затем убывает. При температуре 727 oС и ниже 200o С скорость равна нулю. При температуре 200o С равна нулю скорость диффузии углерода.
Превращения в стали. Промежуточное превращение. Бейнит.
Превращения в стали. Изотермическая диаграмма превращения сталей. Превращение перлита в аустетит. Перегрев. Пережог.
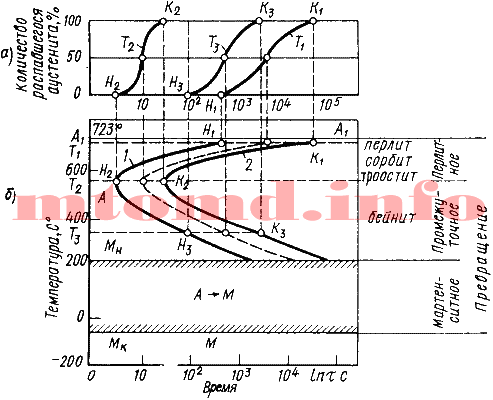
Образцы нагревают до температуры, при которой структура состоит из однородного аустенита (7700 С). Затем переносят в термостаты с заданной температурой (интервал 25 – 500 С). Превращение аустенита можно легко обнаружить с помощью наблюдений за изменением магнитных характеристик, так как аустенит парамагнитен, а феррит и цементит обладают магнитными свойствами.
Получают серию кинетических кривых (рисунок 1, позиция а), которые показывают количество образовавшегося перлита в зависимости от времени, прошедшего с начала превращения.
 а — кинетические кривые превращения аустенита при охлаждении; б — диаграмма изотермического превращения аустенита
В начале наблюдается инкубационный подготовительный период, время, в течение которого сохраняется переохлажденный аустенит. Превращение протекает с различной скоростью и достигает максимума при образовании 50 % продуктов распада. Затем скорость начинает уменьшаться и постепенно затухает. С увеличением степени переохлаждения устойчивость аустенита уменьшается, а затем увеличивается.
Горизонтальная линия Мн показывает температуру начала бездиффузного мартенситного превращения. Такие диаграммы называются диаграммами изотермического превращения аустенита (рисунок 1, позиция б).
При малых степенях переохлаждения, в области температур 727…550o С, сущность превращения заключается в том, что в результате превращения аустенита образуется механическая смесь феррита и цементита, состав которой отличается от состава исходного аустенита. Аустенит содержит 0,8 % углерода, а образующиеся фазы: феррит –0,02 %, цементит – 6,67 % углерола.
Время устойчивости аустенита и скорость его превращения зависят от степени переохлаждения.
Максимальная скорость превращения соответствует переохлаждению ниже температуры A1 на 150…200o С, то есть соответствует минимальной устойчивости аустенита.
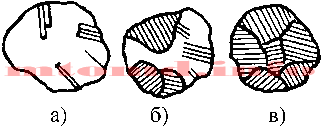
При образовании перлита из аустенита ведущей фазой является цементит. Зарождение центров кристаллизации цементита облегчено на границе аустенитных зерен. Образовавшаяся пластинка цементита растет, удлиняется и обедняет соседние области углеродом. Рядом с ней образуются пластинки феррита. Эти пластинки растут как по толщине, так и по длине. Рост образовавшихся колоний перлита продолжается до столкновения с кристаллами перлита, растущими из других центров.
Компоненты железоуглеродистых сплавов. Фазы железоуглеродистых сплавов.
Свойства и строение продуктов превращения аустенита зависят от температуры, при которой происходит процесс его распада.
Толщина соседних пластинок феррита и цементита определяет дисперсность структуры и обозначается Δо. Она зависит от температуры превращения. В зависимости от дисперсности продукты распада имеют различное название.
а) Δо ≈ (0,5 .. 0,7)10-3 мм – перлит.
Образуется при переохлаждении до температуры Т = 650…700 oС, или при скорости охлаждения Vохл = 30…60 oС/ч. Твердость составляет 180…250 НВ.
б) Δо = 0,25 · 10-3 мм – сорбит.
Образуется при переохлаждении до температуры Т = 600…650 oС, или при скорости охлаждения Vохл = 60 oС/с. Твердость составляет 250…350 НВ. Структура характеризуется высоким пределом упругости, достаточной вязкостью и прочностью.
в) Δо = 0,1 · 10-3 мм – троостит.
Образуется при переохлаждении до температуры Т = 550…600 oС, или при скорости охлаждения Vохл = 150 oС/с. Твердость составляет 350…450 НВ. Структура характеризуется высоким пределом упругости, малой вязкостью и пластичностью.
Твердость металлов. Твердость по Шору. Твердость по Бринеллю. Твердость по Виккерсу. Твердость по Роквеллу.
Твердость ферритно-цементитной смеси прямопропорциональна площади поверхности раздела между ферритом и цементитом.
Генеральный план завода — план, на котором дано горизонтальное и вертикальное расположение всех заводских зданий, сооружений, устройств, рельсовых и безрельсовых путей, подземных и наземных инженерных сетей, зеленых насаждений и ограждений, увязанное с процессами производства, рельефом территории, внешним транспортом, направлением преобладающих ветров и странами света.
Стадии разработки генеральных планов:
В предпроектный период выполняется эскизный план, являющийся схемой предполагаемого генерального плана завода.
В основной генеральный план при выполнении рабочих чертежей вносятся необходимые уточнения и производится привязка к участку строительства рабочих чертежей всех зданий и сооружений.
В некоторых случаях, например, при проектировании крупных предприятий на основе генерального плана завода разрабатывается строительный генеральный план, на котором дается расположение необходимых для строительных и монтажных работ временных зданий и сооружений.
Так как рядом есть другие предприятия (поселки), с которыми желательно установить хозяйственную и производственную кооперацию, наряду с генеральным планом необходим ситуационный план.
Ситуационный план завода — карта местности в крупном масштабе, охватывающая промышленный район населенного пункта или территорию вне его, где должно быть размещено предприятие. На ситуационном плане показывают железнодорожные и водные пути, шоссейные и другие дороги, электрические, газовые, теплофикационные, водопроводные и канализационные сети, участки водоема для водозабора, места для очистки и сброса сточных вод и других отходов, жилые поселки, существующие и намеченные к строительству промышленные объекты.
После окончания строительных работ на основании съемки с натуры, а также рельефа заводской территории составляется исполнительный генеральный план.
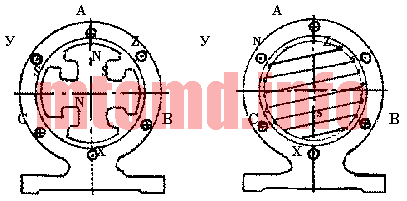
Статор синхронной машины по конструкции не отличается от статора асинхронного двигателя. В пазах статора размещается трехфазная, двухфазная или однофазная обмотки. Заметное отличие имеет ротор, который принципиально представляет собой постоянный магнит или электромагнит. Это налагает особые требования на геометрическую форму ротора. Любой магнит имеет полюса, число которых может быть два и более. На рисунке приведены две конструкции генераторов, с тихоходным и быстроходным ротором.
 Быстроходными бывают, как правило, турбогенераторы. Количество пар магнитных полюсов у них равно единице. Чтобы такой генератор вырабатывал электрический ток стандартной частоты f = 50 Гц, его необходимо вращать с частотой:
n = 60 f / p = 60 * 50 / 1 = 3000 об/мин
На гидроэлектростанциях вращение ротора зависит от движения водяного потока. Но и при медленном вращении такой генератор должен вырабатывать электрический ток стандартной частоты f = 50 Гц. Поэтому для каждой гидроэлектростанции конструируется свой генератор, на определенное число магнитных полюсов на роторе. В качестве примера приведем параметры синхронного генератора, работающего на Днепровской ГЭС. Водяной поток вращает ротор генератора с частотой n = 33,3 об / мин. Задавшись частотой f = 50 Гц, определим число пар полюсов на роторе:
p = 60 f / n = 60 * 50 / 33,3 = 96 пар
Принцип действия синхронного генератора основан на явлении электромагнитной индукции. Ротор с магнитными полюсами создает вращающееся магнитное поле, которое, пересекая обмотку статора, наводит в ней ЭДС. При подключении к генератору нагрузки генератор будет являться источником переменного тока.
Как было показано выше, величина наводимой в обмотке статора ЭДС количественно связана с числом витков обмотки и скорости изменения магнитного потока:

Переходя к действующим значениям, выражение ЭДС можно записать в виде:
E = c n Ф
где n — частота вращения ротора генератора, Ф — магнитный поток, c — постоянный коэффициент.
При подключении нагрузки напряжение на зажимах генератора в разной степени меняется. Так, увеличение активной нагрузки не оказывает заметного влияния на напряжение. В то же время индуктивная и емкостная нагрузки влияют на выходное напряжение генератора. В первом случае рост нагрузки размагничивает генератор и снижает напряжение, во втором происходит его подмагничивание и повышение напряжения. Такое явление называется реакцией якоря.
Для обеспечения стабильности выходного напряжения генератора необходимо регулировать магнитный поток. При его ослаблении машину надо подмагнитить, при увеличении — размагнитить. Делается это путем регулирования тока, подаваемого в обмотку возбуждения ротора генератора.
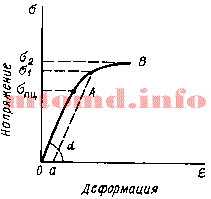
Деформация — изменение формы и размеров тела под действием напряжений. Напряжение – сила, действующая на единицу площади сечения детали.
Напряжения и вызываемые ими деформации могут возникать при действии на тело внешних сил растяжения, сжатия и т.д., а также в результате фазовых (структурных) превращений, усадки и других физико-химических процессов, протекающих в металлах, и связанных с изменением объема.
Металл, находящийся в напряженном состоянии, при любом виде нагружения всегда испытывает напряжения нормальные и касательные.
Рост нормальных и касательных напряжений приводит к разным последствиям. Рост нормальных напряжений приводит к хрупкому разрушению. Пластическую деформацию вызывают касательные напряжения.
Деформация металла под действием напряжений может быть упругой и пластической.
Упругой называется деформация, полностью исчезающая после снятия вызывающих ее напряжений. При упругом деформировании изменяются расстояния между атомами металла в кристаллической решетке. Снятие нагрузки устраняет причину, вызвавшую изменение межатомного расстояния, атомы становятся на прежние места, и деформация исчезает. Упругая деформация на диаграмме деформации характеризуется линией ОА (рисунок 2).

Если нормальные напряжения достигают значения сил межатомных связей, то наблюдается хрупкое разрушение путем отрыва.
 а – ненапряженная решетка металла; б – упругая деформация; в, г – хрупкое разрушение в результате отрыва
Зависимость между упругой деформацией ε и напряжением σ выражается законом Гука:
σ = Е * ε, где
Е — модуль упругости.
Модуль упругости является важнейшей характеристикой упругих свойств металла. По физической природе величина модуля упругости рассматривается как мера прочности связей между атомами в твердом теле.
Эта механическая характеристика структурно нечувствительна, т. е. термическая обработка или другие способы изменения структуры не изменяют модуля упругости, а повышение температуры, изменяющее межатомные расстояния, снижает модуль упругости.
Пластической или остаточной называется деформация после прекращения действия вызвавших ее напряжений.
При пластическом деформировании одна часть кристалла перемещается по отношению к другой под действием касательных напряжений. При снятии нагрузок сдвиг остается, т.е. происходит пластическая деформация (рисунок 4 ). В результате развития пластической деформации может произойти вязкое разрушение путем сдвига.
а – ненапряженная решетка; б – упругая деформация; в – упругая и пластическая деформация; г – пластическая деформация; д, е – пластичное (вязкое) разрушение в результате среза
Новокуйбышевский завод дорожных машин (НкДМ), расположенный в городе Новокуйбышевске Самарской области, специализируется на изготовлении и продаже агрегатов для асфальтосмесительных заводов. Основанный в 2015 году, он быстро зарекомендовал себя как надёжный поставщик оборудования для производства асфальтобетонных смесей, используемых в дорожном строительстве. Компания ориентирована на выпуск установок и комплектующих, которые обеспечивают высокую производительность и долговечность асфальтовых заводов по всей России.
НкДМ предлагает широкий спектр оборудования для асфальтобетонных заводов (АБЗ), включая стационарные и мобильные установки. Среди ключевых продуктов — агрегаты для асфальтосмесительных комплексов, такие как сушильные барабаны, грохоты, смесители и системы управления. Например, популярная установка Новокуйбышевский завод дорожных машин НкДМ производит для модернизации существующих АБЗ, что позволяет повысить их эффективность. Все изделия отличаются продуманной конструкцией и адаптированы к российским климатическим условиям.
Продукция НкДМ отвечает современным требованиям дорожного строительства. Асфальтосмесительные установки, выпускаемые заводом, имеют производительность от 56 до 160 тонн в час, что делает их подходящими как для небольших объектов, так и для крупных магистралей. Характеристики включают точное дозирование компонентов смеси, энергоэффективность и экологичность за счёт систем очистки выбросов. Стоимость таких установок варьируется в зависимости от комплектации, но НкДМ стремится предложить конкурентоспособную цену на рынке.
Агрегаты от НкДМ находят применение в самых разных проектах — от строительства городских дорог до ремонта трасс федерального значения. Особое внимание уделяется модернизации устаревших асфальтобетонных заводов. Так, установка АБЗ КДМ 201, разработанная специалистами завода, позволяет переводить старые системы с четырёх на пять фракций, улучшая качество асфальта. Это решение востребовано строительными компаниями, стремящимися повысить стандарты производства без покупки нового оборудования.
Новокуйбышевский завод дорожных машин выделяется среди конкурентов благодаря комплексному подходу. Клиентам предлагаются не только готовые установки, но и услуги по их монтажу, запуску и обслуживанию. Вот основные плюсы работы с НкДМ:
Эти факторы делают НкДМ надёжным партнёром для предприятий, занятых в дорожной отрасли.
Приобрести оборудование от НкДМ можно напрямую через официальный сайт завода или у его партнёров по всей России. Заказчикам доступны консультации по выбору асфальтосмесительных установок, а также расчёт стоимости с учётом доставки и установки. Завод активно сотрудничает с дорожно-строительными компаниями, предлагая решения, которые оптимизируют производство асфальта и снижают эксплуатационные расходы.
Компания «Химитэкс» занимается разработкой, производством и продажей концентрированных чистящих, моющих, дезинфицирующих и антисептических средств, которые находят применение в самых разных областях. Основанная в России, она ориентирована на создание продукции, отвечающей строгим стандартам качества и безопасности. Здесь, благодаря инновационным подходам химические средства для клининга, разрабатываемые «Химитэкс», помогают поддерживать чистоту и гигиену в общественных и промышленных пространствах. Основной акцент делается на профессиональное использование, что делает её продукцию востребованной среди специалистов.
Ассортимент «Химитэкс» включает широкий спектр средств, предназначенных для различных задач. Компания производит препараты для уборки общественных заведений, таких как кафе, торговые центры и офисы, а также для более сложных условий, например, на промышленных предприятиях. В линейке представлены моющие составы, дезинфицирующие растворы и антисептики. Особое внимание уделяется продукции для пищевой промышленности, где, благодаря высокой эффективности моющие средства для уборки офисов, можно использовать и для обработки оборудования, обеспечивая соответствие санитарным нормам.
Продукция «Химитэкс» охватывает множество сфер, где требуется поддержание чистоты и безопасности. Средства компании применяются в клининге для обработки поверхностей в общественных местах, включая полы, стены и мебель. На промышленных объектах они помогают удалять сложные загрязнения, такие как масла или остатки сырья. Также существуют специализированные препараты, например, чистящие средства для бассейнов, которые, благодаря своему составу, эффективно справляются с известковым налётом и органическими загрязнениями, сохраняя воду безопасной для использования.
Средства «Химитэкс» отличаются высокой концентрацией активных веществ, что позволяет использовать их в небольших количествах для достижения результата. Это делает продукцию экономичной и удобной для профессионального применения. Вот основные характеристики:
Эти свойства делают продукцию компании подходящей как для регулярной уборки, так и для специализированных задач.
Производство «Химитэкс» базируется на современных технологиях и строгом контроле качества. Компания использует сырьё, соответствующее международным стандартам, и проводит тестирование продукции на всех этапах — от разработки до выпуска. Это гарантирует стабильность состава и предсказуемый результат при использовании. Производственные мощности расположены в России, что позволяет оперативно реагировать на запросы рынка и обеспечивать доступность продукции.
Продукция «Химитэкс» доступна через дистрибьюторов и партнёров компании, а также на специализированных площадках для профессиональных средств. На упаковке каждого препарата указаны инструкции по применению, включая дозировку и меры предосторожности. Например, для дезинфекции поверхностей требуется развести концентрат в определённой пропорции, а для чистки оборудования — использовать в неразбавленном виде. Эта информация помогает пользователям правильно применять средства, обеспечивая максимальную эффективность и безопасность.

