ТРЕНДОВЫЕ НОВОСТИ
Улучшить качество металла можно уменьшением в нём вредных примесей, газов, неметаллических включений. Для повышения качества металла используют: обработку синтетическим шлаком, вакуумную дегазацию металла, электрошлаковый переплав (ЭШП), вакуумно-дуговой переплав (ВДП), переплав металла в электронно-дуговых и плазменных печах и т. д.
Вакуумная дегазация проводится для уменьшения содержания в металле газов и неметаллических включений. Вакуумирование стали проводят в ковше, при переливе из ковша в ковш, при заливке в изложницу. Для вакуумирования в ковше ковш с жидкой сталью помещают в камеру, закрывающуюся герметичной крышкой. Вакуумными насосами создают разрежение до остаточного давления 0,267…0,667 кПа. При понижении давления из жидкой стали выделяются водород и азот. Всплывающие пузырьки газов захватывают неметаллические включения, в результате чего содержание их в стали снижается. Улучшаются прочность и пластичность стали.
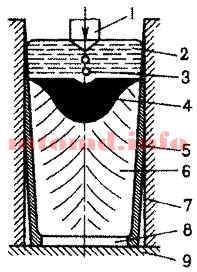
Электрошлаковый переплав (ЭШП) применяют для выплавки высококачественных сталей для подшипников, жаропрочных сталей. Схема электрошлакового переплава представлена на рисунке 1.
Переплаву подвергается выплавленный в дуговой печи и прокатанный на пруток металл. Источником теплоты является шлаковая ванна, нагреваемая электрическим током. Электрический ток подводится к переплавляемому электроду 1, погруженному в шлаковую ванну 2, и к поддону 9, установленному в водоохлаждаемом кристаллизаторе 7, в котором находится затравка 8. Выделяющаяся теплота нагревает ванну 2 до температуры свыше 1700оC и вызывает оплавление конца электрода. Капли жидкого металла 3 проходят через шлак и образуют под шлаковым слоем металлическую ванну 4. Перенос капель металла через основной шлак способствует удалению из металла серы, неметаллических включений и газов. Металлическая ванна пополняется путём расплавления электрода, и под воздействием кристаллизатора она постепенно формируется в слиток 6. Содержание кислорода уменьшается в 1,5…2 раза, серы в 2…3 раза. Слиток отличается плотностью, однородностью, хорошим качеством поверхности, высокими механическими и эксплуатационными свойствами. Слитки получают круглого, квадратного и прямоугольного сечения, массой до 110 тонн.

Вакуумно-дуговой переплав (ВДП) применяют в целях удаления из металла газов и неметаллических включений. Процесс осуществляется в вакуумно-дуговых печах с расходуемым электродом. Катод изготовляют механической обработкой слитка выплавляемого в электропечах или установках ЭШП.
 Расходуемый электрод 3 закрепляют на водоохлаждаемом штоке 2 и помещают в корпус печи 1 и далее в медную водоохлаждаемую изложницу 6. Из корпуса печи откачивают воздух до остаточного давления 0,00133 кПа. При подаче напряжения между расходуемым электродом 3 (катодом) и затравкой 8 (анодом) возникает дуга. Выделяющаяся теплота расплавляет конец электрода. Капли жидкого металла 4, проходя зону дугового разряда дегазируются, заполняют изложницу и затвердевают, образуя слиток 7. Дуга горит между электродом и жидким металлом 5 в верхней части слитка на протяжении всей плавки. Охлаждение слитка и разогрев жидкого металла создают условия для направленного затвердевания слитка. Следовательно, неметаллические включения сосредоточиваются в верхней части слитка, усадочная раковина мала. Слиток характеризуется высокой равномерностью химического состава, повышенными механическими свойствами. Изготавливают детали турбин, двигателей, авиационных конструкций. Масса слитков достигает 50 тонн.
Фермы в промышленных зданиях бывают стропильные и подстропильные. Также фермы бывают железобетонные (предварительно напряженные) и металлические: сегментные для скатных покрытий и с параллельными поясами для плоских покрытий.
Стропильные фермы служат для поддержания кровли и восприятия действующих на них нагрузок.
Металлические стропильные фермы применяют в зданиях кузнечных цехов, имеющих ширину пролетов от 24м и более, а также при наличии мостовых кранов грузоподъемностью более 20т. Применяют их и в цехах, имеющих ковочные прессы усилием больше 20000кН и молоты с массой падающих частей 2т и более, так как такие молоты оказывают динамическое воздействие на каркас здания.
Для цехов листовой штамповки и других применение металлических ферм обязательно при ширине пролетов 30м и более.
В последнее время для промышленных зданий стали широко применять плоские кровли, защищенные легкоплавкой мастикой (легко сдувается снег с них и трещины под действием солнца быстро затягиваются).
Подстропильные фермы или балки служат для опирания основных несущих конструкций покрытия, когда шаг колонн превышает шаг строительных ферм или балок или когда шаги крайних и средних колонн неодинаковы. Их делают из предварительно напряженного железобетона или металлическими.
Предпочтительнее проектировать здания без подстропильных конструкций, принимая шаги крайних и средних колонн одинаковыми – 12м и используя для покрытия плиты длиной 12м, так как подстропильные конструкции при наличии мостовых кранов затрудняют устройство стояков для отвода воды.
Острые углы у поковки должны быть скруглены радиусами определенной величины.
При скруглении малыми радиусами в углах окнчательного ручья образуются концентраторы напряжений. Это вызывает необходимость увеличивать усилие штамповки, что это приводит к более интенсивному износу полости ручья и образованию в его углах трещин.
При недостаточном радиусе скруглений выступающих частей ручья они могут сминаться, что приведет у образованию поднутрнения в поковке. А это в свою очередь приведет к тому, что поковку будет трудно извлечь из ручья.
Острые углы действуют как ножи, перерезая волокна металла.
Различают радиусы закругления:
Два важных правила:
Газообразное топливо имеет ряд преимуществ перед твердым и жидким:
Искусственное газообразное топливо бывает двух видов:
Характеристика естественного газообразного топлива
Коксовый газ применяется в виде топлива нагревательных и плавильных печей на металлургических предприятиях замкнутого цикла.
Доменный газ — колошниковый газ, отходящий газ доменных печей, представляющий собой продукт главным образом неполного сгорания углерода. Химический состав (при выплавке чугуна на каменноугольном коксе): 12—20% углекислого газа, 20—30% окиси углерода, до 0,5% метана, 1—4% водорода, 55—58% азота. Используется на металлургических заводах как топливо. Теплота сгорания рабочая низшая примерно 3,6—4,6 Мдж/м3 (850—1100 ккал/м3). При обогащении дутья кислородом содержание азота в газе снижается и соответственно этому возрастает количество др. газов (в том числе окиси углерода и водорода), а также теплота сгорания. Выход газа 1м3 на 1 килограмм чугуна.
Применяется в металлургическом производстве для работы доменных воздухонагревателей, отопления коксовых печей, нагревательных печей прокатных цехов и т.д. Практически всегда применяется в смеси с коксовым и природным гаом.
Генераторный газ — представляет собой продукт безостаточной газификации низкокалорийного тердого топлива. Газификация твердого топлива проводится с помощью кислорода воздуха или водяного пара. Аппараты, в которых проводят газификацию — газогенераторы.
В мире, где визуальная идентичность играет ключевую роль в успехе бизнеса, каждая деталь имеет значение. Полиэтиленовые пакеты-майка, которые сопровождают ваших клиентов после покупки, могут стать мощным инструментом продвижения вашего бренда. Заказной белый пакет майка – это не просто упаковка, это возможность создать запоминающийся образ, повысить узнаваемость и оставить приятное впечатление у клиента.
Заказывая пакеты-майка у специализированной компании, вы получаете ряд преимуществ:
Существует множество компаний, специализирующихся на производстве полиэтиленовых пакетов на заказ. При выборе поставщика обратите внимание на:
Полиэтиленовые пакеты-майка на заказ – это эффективный и доступный способ продвижения вашего бренда, повышения его узнаваемости и создания положительного имиджа. Вложив средства в качественные фирменные пакеты, вы получаете не просто упаковку, а мощный маркетинговый инструмент, который будет работать на вас долгое время. Не упускайте возможность использовать этот простой, но эффективный инструмент для укрепления позиций вашего бренда на рынке.
Ремонт бампера своими руками — задача вполне выполнимая, особенно если повреждение не слишком серьезное. Однако, для успешного результата потребуется определенный набор инструментов, материалов и главное — терпение и аккуратность. Вот пошаговое руководство, как провести ремонт бампера своими руками:
1. Оценка повреждения:
2. Подготовка рабочего места и инструментов:
3. Процесс ремонта:
Этап 1: Очистка и подготовка:
Этап 2: Ремонт трещин и разрывов (сварка пластика):
Этап 3: Шпатлевание:
Этап 4: Грунтование:
Этап 5: Покраска:
Этап 6: Финишная обработка:
Важные моменты и советы:
Ремонт бампера своими руками может сэкономить деньги, но требует определенных навыков и аккуратности. При правильном подходе и использовании качественных материалов, вы сможете вернуть бамперу первоначальный вид.
Разработка чертежа поковки является одним из наиболее ответственных этапов технологического процесса (ТП). Исходным документом для разработки чертежа поковки является рабочий чертеж детали.
При разработке чертежа штампованной молотовой поковки необходимо:
Материаловедение — это наука о взаимосвязи электронного строения, структуры материалов с их составом, физическими, химическими, технологическими и эксплуатационными свойствами.
Создание научных основ металловедения по праву принадлежит. Чернову Д.К., который установил критические температуры фазовых превращений в сталях и их связь с количеством углерода в сталях. Этим были заложены основы для важнейшей в металловедении диаграммы состояния железоуглеродистых сплавов. Открытием аллотропических превращений в стали, Чернов заложил фундамент термической обработки стали. Критические точки в стали, позволили рационально выбирать температуру ее закалки, отпуска и пластической деформации в производственных условиях. В своих работах по кристаллизации стали, и строению слитка Чернов изложил основные положения теории литья, не утратившие своего научного и практического значения в настоящее время.
Великий русский металлург Аносов П.П. впервые применил микроскоп для исследования структуры металлов. Ему принадлежит приоритет в создании легированных сталей. Разработал теорию и технологию изготовления клинков из булатной стали. Из его работ стало ясно, что так называемый булатный узор на поверхности стали, непосредственно зависит от ее внутренней структуры.
В 1873-1876 г.г Гиббс изложил основные законы фазового равновесия и, в частности, правило фаз, основываясь на законах термодинамики. Для решения практических задач знание фазового равновесия в той или иной системе необходимо, но не достаточно для определения состава и относительного количества фаз. Обязательно знать структуру сплавов, то есть атомное строение фаз, составляющих сплав, а также распределение, размер и форму кристаллов каждой фазы.
Определение атомного строения фаз стало возможным после открытия Лауэ (1912 г), показавшего, что атомы в кристалле регулярно заполняют пространство, образуя пространственную дифракционную решетку, и что рентгеновские лучи имеют волновую природу. Дифракция рентгеновских лучей на такой решетке дает возможность исследовать строение кристаллов.
В последнее время для структурного анализа, кроме рентгеновских лучей, используют электроны и нейтроны. Соответствующие методы исследования называются электронографией и нейтронографией. Электронная оптика позволила усовершенствовать микроскопию. В настоящее время на электронных микроскопах полезное максимальное увеличение доведено до 100000 раз.
В пятидесятых годах, когда началось исследование природы свойств металлических материалов, было показано, что большинство наиболее важных свойств, в том числе сопротивление пластической деформации и разрушению в различных условиях нагружения, зависит от особенностей тонкого кристаллического строения. Этот вывод способствовал привлечению физических теорий о строении реальных металлов для объяснения многих непонятных явлений и для конструирования сплавов с заданными механическими свойствами. Благодаря теории дислокаций, удалось получить достоверные сведения об изменениях в металлах при их пластической деформации.
Особенно интенсивно развивается металловедение в последние десятилетия. Это объясняется потребностью в новых материалах для исследования космоса, развития электроники, атомной энергетики.
Основными направлениями в развитии металловедения является разработка способов производства чистых и сверхчистых металлов, свойства которых сильно отличаются от свойств металлов технической чистоты, с которыми преимущественно работают. Генеральной задачей материаловедения является создание материалов с заранее расчитаными свойствами применительно к заданным параметрам и условиям работы. Большое внимание уделяется изучению металлов в экстремальных условиях (низкие и высокие температуры и давление).
До настоящего времени основной материальной базой машиностроения служит черная металлургия, производящая стали и чугуны. Эти материалы имеют много положительных качеств и в первую очередь обеспечивают высокую конструкционную прочность деталей машин. Однако эти классические материалы имеют такие недостатки как большая плотность, низкая коррозионная стойкость. Потери от коррозии составляют 20% годового производства стали и чугуна. Поэтому, по данным научных исследований, через 20…40 лет все развитые страны перестроятся на массовое использование металлических сплавов на базе титана, магния, алюминия. Эти легкие и прочные сплавы позволяют в 2-3раза облегчить станки и машины, в 10 раз уменьшить расходы на ремонт.
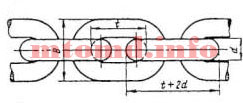
Цепи сварные широко используются в качестве грузовых и тяговых элементов. Их изготовляют из сталей марок Ст3 (σв = 370..450 МПа), Ст2 (σв = 340..420 МПа) и 10 (σв = 300 МПа).
Звенья цепи из стали Ст3 изготавливают кузнечно-горновой и контактной сваркой, из остальных материалов — контактной электросваркой. После изготовления цепи сварные испытывают под нагрузкой, равной половине разрушающей. При этом не должно быть остаточных деформаций. Звенья цепи лежат во взаимно перпендикулярных плоскостях, что обеспечивает большую подвижность цепи во всех направлениях.

Рис. 1
По точности изготовления цепи сварные разделяются на два вида:
Для обеспечения нормального зацепления звеньев калиброванной цепи с гнездами звездочки или барабана допускаемую нагрузку на калиброванную цепь (а следовательно, и напряжение смятия между звеньями и их износ) принимают на 35% меньше, чем на некалиброванную цепь. Это способствует уменьшению вытягивания цепи и сохранению постоянства шага. При нагружении сварной цепи каждое звено вследствие его криволинейной формы испытывает напряжения от растяжения и изгиба в плоскости звена. При огибании гладких блоков и барабанов звено подвергается также изгибу в поперечной плоскости. Существующие методы расчета напряжений в звеньях не дают достаточно точных результатов, поэтому расчет сварной цепи ведут по уравнению, аналогичному уравнению для расчета канатов:

где Smax — максимальная рабочая нагрузка; nц — запас прочности относительно разрушающей нагрузки, принимаемый по нормам Госгортехнадзора (табл. 1); Sразр — разрушающая нагрузка цепи, указанная в стандарте на цепь.
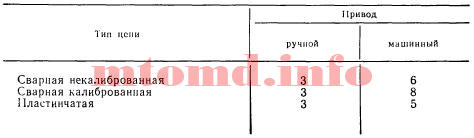
Табл. 1
Отношение диаметра барабана или блока, огибаемого сварной цепью, к диаметру d прутка, из которого изготовлена цепь, должно быть не менее 20 для ручных грузоподъемных механизмов и не менее 30 для грузоподъемных машин. Цепи сварные непригодны для работы с высокими скоростями: допускаемая скорость при работе на гладких барабанах и блоках составляет 1,5 м/с, при работе на звездочках — 0,5 м/с. При превышении этих значений скоростей увеличиваются износ участков соприкосновений звеньев и динамические нагрузки, а также возрастает опасность обрыва цепи. Допустимый износ звена сварной цепи ограничен значением 10% диаметра прутка.
Недостатками сварных цепей, ограничивающими область их применения, являются:
При использовании сварных цепей в качестве стропов коэффициент запаса прочности nц≥5.
Номенклатура металлов и сплавов, применяемых для листовой штамповки, весьма широка: сталь различных сортов и марок, цветные металлы и сплавы, а также неметаллические материалы. Наибольшее применение на большинстве заводов, однако, имеет сталь, которая поставляется в виде листа, рулона (широкорулонная сталь), ленты и полосы.
При расчете складов для цехов листовой штамповки массового и крупносерийного производства, в которых основным материалом является сталь, следует принимать, что в ближайшей перспективе рулонная сталь составит 30..60% от общего количества перерабатываемого в цехе металла.
Листовая сталь и другой тонколистовой металл поступают на склад упакованными в пачки. Пачки укладывают в штабеля одна на другую с деревянными прокладками между ними для обеспечения захвата пачки стропами, подвешенными к крюку мостового крана, или вилами погрузчика. Широкие рулоны складируют ярусами по два-три рулона, поставленных на ребро на специальных подставках, имеющих форму рулона. Бунты ленты шириной 70 мм и более укладываются в штабеля, в которых бунты положены на ребро и разделены между собой деревянными прокладками. Бунты ленты шириной до 70 мм хранятся либо в полочных стеллажах, либо в кроватках, поставленных одна на другую.
Полосовой металл поставляется в связках и хранится, как сортовой металл, на складах кузнечных цехов или в специальных кроватках в несколько ярусов.
Основными средствами механизации на складе металла являются мостовые краны, при помощи которых осуществляется большинство подъемно-транспортных операций.
На складах металла, примыкающих к цехам листовой штамповки, грузоподъемность кранов выбирается по предполагаемому максимальному грузу, причем при хранении только листового металла и отсутствии других более тяжелых грузов грузоподъемность кранов следует принимать не менее 10 т. При хранении металла в рулонах грузоподъемность крана принимается в зависимости от массы рулона, но не более 50 т, обычно же не более 30 т.
В тех случаях, когда по железнодорожному пути, проложенному на складе металла, поступают в цех листовой штамповки штампы, превышающие по массе любой другой груз, грузоподъемность крана на складе металла принимается из расчета возможности разгрузки и транспортировки (см. транспорт) одной половины штампа наибольшей массы.
Транспортировка металла к оборудованию заготовительного отделения осуществляется также авто- и электропогрузчиками и тягачами с прицепами.
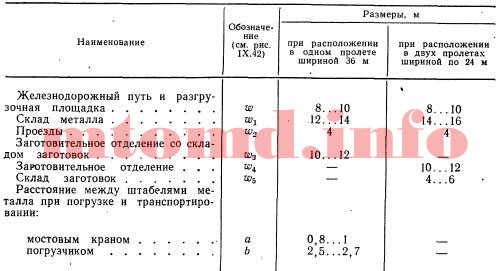
Склад металла размещается обычно в одном здании с цехом листовой штамповки, занимая вместе с заготовительным отделением цеха один поперечный пролет, а при особо крупных масштабах производства – два поперечных пролета, примыкающим к торцам продольных пролетов цеха. Если склад металла с заготовительным отделением расположен в одном поперечном пролете, то ширина этого пролета принимается равной 24, 30 или 36 м, а если в двух поперечных пролетах, то ширина каждого пролета берется равной 24 м.
В поперечный пролет на стороне, где расположен склад металла, вводится железнодорожный путь и устраивается разгрузочная площадка. Ширина участков для склада металла, заготовительного отделения, железнодорожного пути с разгрузочной площадкой, проездов и проходов приведена в таблице. В поперечном пролете часто размещается также отделение для пакетировки листовых отходов.

Табл. 1

