ТРЕНДОВЫЕ НОВОСТИ
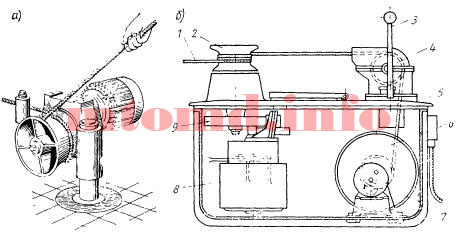
Электрошпили применяют при проведении маневровых работ на железнодорожных путях, в портах и доках, для подъема якорей на судах, подтаскивания различных грузов и т. п.

Рис. 1: а — с горизонтальным барабаном; б — с вертикальным барабаном
Электрошпиль — это лебедка с фрикционным барабаном, имеющим горизонтальную или вертикальную ось вращения. Канат, соединенный с грузом, не закрепляется на барабане, а сцепляется с ним силой трения, возникающей между поверхностью барабана и несколькими витками каната, намотанными на него, и удерживается от проскальзывания относительно небольшой силой Sсбег, прикладываемой к сбегающей ветви. Это возволяет работать с канатом, имеющим большую длину при малых размерах барабана. Тогда натяжение набегающей ветви каната, соединенной с грузом:

где f — коэффициент трения между канатом и барабаном: f = 0,12 ÷ 0,15 при гладком барабане и f = 0,15 ÷ 0,2 при барабане, имеющем на своей поверхности невысокие продольные ребра; α — угол обхвата барабана канатом, рад.
Обычно барабаны электрошпилей делают переменного диаметра, с минимальным значением в середине, чтобы обеспечить постоянное сбегание каната к центру барабана. Элемент каната, натянутого с силой S, охватывающий угол dα (рис. 2), создает радиальную силу dN = Sdα. Сила dN sinφ стремится передвинуть канат к центру барабана (на минимальный диаметр). Здесь φ — угол между осью вращения барабана и касательной к поверхности барабана, проведенной в точке касания каната с барабаном.

Рис. 2
Сила трения между канатом и барабаном fdN cosφ препятствует этому перемещению. Для того, чтобы канат перемещался вдоль оси барабана, результирующая сила, сдвигающая канат, должна быть больше нуля, то есть dN sinφ — dNf cosφ > 0, что возможно, если угол φ больше угла трения ρ = arctg f.
Влагостойкие полы — это специальные покрытия и конструкции, предназначенные для использования в помещениях с повышенной влажностью или риском попадания воды. Они обеспечивают долговечность, безопасность и комфорт в таких условиях.
Сегодня влагостойкие полы для дома — это системы, которые устойчивы к воздействию влаги, воды и паров. Они предотвращают появление плесени, гниения и деформации, сохраняя свои эксплуатационные свойства длительное время.
| Виды | Описание | Области применения |
|---|---|---|
| Покрытия на основе ПВХ | Линолеум, виниловая плитка, самоклеющиеся пленки | Ванные комнаты, кухни, бассейны |
| Ламинат влагостойкий | Специальные виды ламината с защитным слоем | Кухни, коридоры, жилые комнаты с повышенной влажностью |
| Керамическая плитка | Устойчивое к воде покрытие из керамики или керамогранита | Ванные, кухни, террасы, балконы |
| Эпоксидные и полиуретановые полы | Монолитные покрытия с высокой влагостойкостью | Производственные помещения, гаражи, мастерские |
| Деревянные влагостойкие полы | Доски и паркет с обработкой специальными составами | В жилых комнатах, особенно в влажных зонах |
Влагостойкие полы — это надежное решение для помещений с повышенной влажностью, обеспечивающее долговечность, безопасность и комфорт. Они позволяют сохранить качество пола и его внешний вид даже в самых сложных условиях.
Ставки на спорт — это не только увлекательное хобби, но и реальный шанс получить прибыль. Однако успех в этом деле зависит не только от вашей интуиции и знаний, но и от надежности букмекерской конторы (БК). Выбор правильного букмекера — ключевой момент для каждого беттора. Но как не потеряться в море предложений и найти свою идеальную БК?
Опытные игроки знают: хорошая контора должна быть легальной, доступной, с широкой линией и выгодными коэффициентами. Но даже у топовых БК иногда случаются проблемы с доступом из-за блокировок. В таких случаях на помощь приходят зеркала. Удобное решение, например, Зeркало БК 1xBet подробнее можно узнать на bukmekerystavki.net. Но давайте разберем все по порядку. Вот главные критерии надежной букмекерской конторы.
Ставки — это всегда риск. Но играть нужно только в проверенных конторах, чтобы быть уверенным в сохранности своих денег и гарантированном получении выигрыша. Как это проверить? Все просто:
Конечно, даже у лицензированных контор иногда бывают нарекания. Но если букмекер дорожит репутацией, он всегда идет навстречу клиентам и решает спорные вопросы.
Разнообразие событий в линии — еще один важный момент. Представьте, вы горите желанием поставить на любимую команду, заходите на сайт, а нужного матча там нет. Обидно, правда? Поэтому хороший букмекер предлагает:
Не бойтесь тестировать новые стратегии и пробовать свои силы в разных дисциплинах. Широкая линия открывает перед вами море возможностей.
Еще несколько моментов, без которых не обойтись в 21 веке:
Выбор букмекерской конторы — дело индивидуальное. Составьте свой список приоритетов и протестируйте несколько вариантов. Как показывает практика, оптимально иметь счета у 2-3 проверенных операторов. Это позволит охватить максимум событий, сравнить коэффициенты и выбрать лучшие предложения.
Удачи в ставках и пусть ваши прогнозы будут верными!
Графит – это полиморфная модификация углерода. Так как графит содержит 100% углерода, а цементит – 6,67 %, то жидкая фаза и аустенит по составу более близки к цементиту, чем к графиту. Следовательно, образование цементита из жидкой фазы и аустенита должно протекать легче, чем графита. С другой стороны, при нагреве цементит разлагается на железо и углерод. Следовательно, графит является более стабильной фазой, чем цементит.
Диаграмма железо-графит. Диаграмма состояния железо-графит.
Компоненты железоуглеродистых сплавов. Фазы железоуглеродистых сплавов.
Возможны два пути образования графита в чугуне.
1. При благоприятных условиях (наличие в жидкой фазе готовых центров кристаллизации графита и очень медленное охлаждение) происходит непосредственное образование графита из жидкой фазы.
2. При разложении ранее образовавшегося цементита. При температурах выше 738oС цементит разлагается на смесь аустенита и графита по схеме:
Fe3C -> 3Feγ (C) + C (графит)
При температурах ниже 738oС разложение цементита осуществляется по схеме:
Fe3C -> 3Feα (C) + C (графит)
При малых скоростях охлаждения степень разложения цементита больше.
Классификация чугунов. Маркировка чугунов.
Графитизацию из жидкой фазы, а также от распада цементита первичного и цементита, входящего в состав эвтектики, называют первичной стадией графитизации. Выделение вторичного графита из аустенита называют промежуточной стадией графитизации. Образование эвтектоидного графита, а также графита, образовавшегося в результате цементита, входящего в состав перлита, называют вторичной стадией графитизации.
Структура чугунов зависит от степени графитизации, т.е. от того, сколько углерода находится в связанном состоянии.

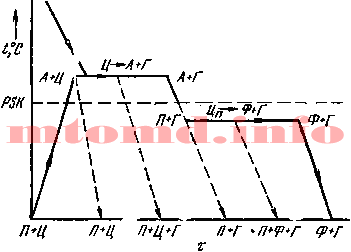
Выдержка при температуре больше 738oС приводит к графитизации избыточного нерастворившегося цементита. Если процесс завершить полностью, то при высокой температуре структура будет состоять из аустенита и графита, а после охлаждения – из перлита и графита.
При незавершенности процесса первичной графитизации, выше температуры 738oС структура состоит из аустенита, графита и цементита, а ниже этой температуры – из перлита, графита и цементита.
При переходе через критическую точку превращения аустенита в перлит, и выдержке при температуре ниже критической приведет к распаду цементита, входящего в состав перлита (вторичная графитизация). Если процесс завершен полностью то структура состоит из феррита и графита, при незавершенности процесса – из перлита, феррита и графита.
Углерод и кремний способствуют графитизации, марганец затрудняет графитизацию и способствует отбеливанию чугуна (см. Отбеленный чугун). Сера способствует отбеливанию чугуна и ухудшает литейные свойства, ее содержание ограничено – 0,08…0,12 %. Фосфор на процесс графитизации не влияет, но улучшает жидкотекучесть, Фосфор является в чугунах полезной примесью, его содержание – 0,3…0,8 %.
Механические свойства металлов. Механические свойства сталей. Механические свойства сплавов.
Графитовые включения можно рассматривать как соответствующей формы пустоты в структуре чугуна. Около таких дефектов при нагружении концентрируются напряжения, значение которых тем больше, чем острее дефект. Отсюда следует, что графитовые включения пластинчатой формы в максимальной мере разупрочняют металл. Более благоприятна хлопьевидная форма, а оптимальной является шаровидная форма графита. Пластичность зависит от формы таким же образом. Относительное удлинение (δ) для серых чугунов составляет 0,5 %, для ковких – до 10 %, для высокопрочных – до 15%.
Наличие графита наиболее резко снижает сопротивление при жестких способах нагружения: удар; разрыв. Сопротивление сжатию снижается мало.
Венки на похоронах — это символ и скорбь Кремля, который украшает гробницу или могилу Усопшего. Обычно венки на похороны изготавливаются из цветов, листьев, лент и других декоративных элементов и могут иметь разные формы и размеры. Они выражаются как выражение соболезнования и поддержки близкого человека, что символизирует память о нем.
Венки на похоронах могут быть выполнены в различных стилях и цветах, в зависимости от предпочтений заказчика или традиций конкретной культуры. Например, классические венки часто изготавливаются из белых цветов (например, роз, хризантем), которые символизируют чистоту, невинность и память о ушедшем. Также могут быть использованы другие цвета для создания индивидуального дизайна венка.
Помимо венков, на похоронах также могут использоваться и другие виды цветочных композиций, такие как гирлянды, корзины с цветами, букеты и т. д. д. Все эти вмешательства способствуют проявлению независимости памяти усопшего и поддержке его близких.
Выбор венка на похороны — это ответственное решение, требующее знаний традиций и культуры страны. При выборе венка следует учитывать предпочтения его мужа или его семьи, а также стиль поведения и общепринятые нормы. Многие флористические компании предоставляют услуги по изготовлению венков на похороны и консультации по выбору нового дизайна.
Муфта — устройство, соединяющее концы двух валов с целью передачи вращения.
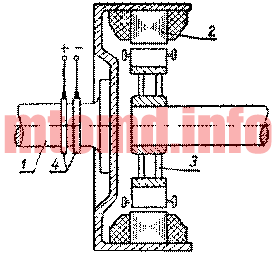
Электромагнитная асинхронная муфта устроена по принципу асинхронного двигателя и служит для соединения двух частей вала. На ведущей части вала 1 помещается полюсная система 2, представляющая собой систему явно выраженных полюсов с катушками возбуждения.

Постоянный ток в катушке возбуждения подводится через контактные кольца 4. Ведомая часть муфты 3 исполняется по типу роторной обмотки двигателя.
Принцип работы муфты аналогичен работе асинхронного двигателя, только вращающийся магнитный поток здесь создается механическим вращением полюсной системы. Вращающий момент от ведущей части вала к ведомой передается электромагнитным путем. Разъединение муфты производится отключением тока возбуждения.
Типичная электромагнитная муфта состоит из двух роторов. Один из них представляет собой железный диск с тонким кольцевым выступом на периферии. На внутренней поверхности выступа имеются радиально ориентированные полюсные наконечники 2, снабженные обмотками, по которым пропускается ток возбуждения от внешнего источника через контактные кольца 4 на валу. Другой ротор — это цилиндрический железный вал с пазами, параллельными оси. В пазы вставлены изолированные медные бруски, соединенные на концах кольцевым медным коллектором. Этот ротор может свободно вращаться внутри первого и полностью охватывается его полюсными наконечниками.
Когда ток возбуждения включен и один из роторов, скажем второй (что типично для судовой практики), вращается двигателем, силовые линии магнитного поля, созданного током возбуждения, пересекаются проводниками этого ротора (медными брусками) и в них наводится электродвижущая сила. Поскольку медные бруски образуют замкнутую цепь, по ним течет ток, созданный наведенной ЭДС, и этот ток порождает собственное магнитное поле. Взаимодействие полей роторов таково, что ведомый ротор увлекается за ведущим, правда, с небольшим запаздыванием. Описанный принцип действия электромагнитной муфты такой же, как у асинхронного электродвигателя с короткозамкнутым ротором.
Управление электрическим током позволяет осуществлять дистанционное управление муфтой (плавно сцеплять и расцеплять ее). Поэтому ее применяют в автоматике и телемеханике.
Стали получили свое название за свойства. В следствии высокой теплостойкости (550…650oС), изготовленные из них инструменты могут работать с достаточно высокими скоростями резания. Стали содержат 0,7…1,5 % углерода, до 18 % основного легирующего элемента – вольфрама, до 5 % хрома и молибдена, до 10 % кобальта
Добавление ванадия повышает износостойкость инструмента, но ухудшает шлифуемость. Кобальт повышает теплостойкость до 650oС и вторичную твердость HRC 67…70.
Микроструктура быстрорежущей стали в литом состоянии имеет эвтектическую структурную составляющую. Для получения оптимальных свойств инструментов из быстрорежущей стали необходимо по возможности устранить структурную неоднородность стали – карбидную ликвацию. Для этого слитки из быстрорежущей стали подвергаются интенсивной пластической деформации (ковке). При этом происходит дробление карбидов эвтектики и достигается более однородное распределение карбидов по сечению заготовки.
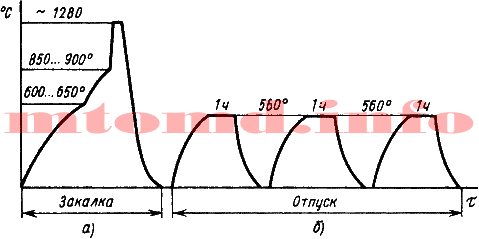
Затем проводят отжиг стали при температуре 860…900oС. Структура отожженной быстрорежущей стали – мелкозернистый (сорбитообразный) перлит и карбиды, мелкие эвтектоидные и более крупные первичные. Количество карбидов около 25 %. Сталь с такой структурой хорошо обрабатывается резанием. Подавляющее количество легирующих элементов находятся в карбидной фазе. Для получения оптимальных свойств стали в готовом инструменте необходимо при термической обработке обеспечить максимальное насыщение мартенсита легирующими элементами. При закалке быстрорежущие стали требуют нагрева до очень высоких температур, около 1280oС. Нагрев осуществляют в хорошо раскисленных соляных ваннах BaCl2, что улучшает равномерность прогрева и снижает возможность обезуглероживания поверхности. Для снижения термических фазовых напряжений нагрев осуществляют ступенчато: замедляют нагрев при температурах 600…650oС и при 850…900oС.

Охлаждение от закалочной температуры производится в масле. Структура стали после закалки состоит из легированного, очень тонкодисперсного мартенсита, значительного количества (30…40 %) остаточного аустенита и карбидов вольфрама. Твердость составляет 60…62 HRC. Наличие аустенита остаточного в структуре закаленной стали ухудшает режущие свойства.
Для максимального удаления аустенита остаточного проводят трехкратный отпуск при температуре 560oС. При нагреве под отпуск выше 400oС наблюдается увеличение твердости. Это объясняется тем, что из легированного остаточного аустенита выделяются легированные карбиды. Аустенит при охлаждении от температуры отпуска превращается в мартенсит отпуска, что вызывает прирост твердости. Увеличению твердости содействуют и выделившиеся при температуре отпуска мелкодисперсные карбиды легирующих элементов. Максимальная твердость достигается при температуре отпуска 560oС.
После однократного отпуска количество аустенита остаточного снижается до 10%. Чтобы уменьшить его количество до минимума, необходим трехкратный отпуск.
Твердость стали после отпуска составляет 64…65 HRC. Структура стали после термообработки состоит из мартенсита отпуска и карбидов.
При термической обработке быстрорежущих сталей применяют обработку холодом. После закалки сталь охлаждают до температуры — 80 … — 100oС, после этого проводят однократный отпуск при температуре 560oС для снятия напряжений.
Иногда для повышения износостойкости быстрорежущих сталей применяют низкотемпературное цианирование.
Основными видами режущих инструментов из быстрорежущей стали являются резцы, сверла, долбяки, протяжки, метчики машинные, ножи для резки бумаги. Часто из быстрорежущей стали изготавливают только рабочую часть инструмента.


Игровых автоматов в интернете несколько десятков тысяч и каждый по-своему интересный. Поэтому выбирать слоты нужно с учетом своих предпочтений и только на сайтах легальных казино. Но в этой статье поговорим про Penalty Shoot Out на деньги, который нравится игрокам из Казахстана. Лучший аппарат с простыми правилами, который в 2024 году продолжает оставаться в рейтингах востребованных развлечений для проведения досуга.
Прежде чем Penalty Shoot Out на деньги скачать и играть на реальные деньги, многие игроки предпочитают попробовать демо-версию слота. Это позволяет ознакомиться с правилами, понять принцип формирования выигрышных комбинаций и протестировать различные стратегии ставок. К счастью, большинство онлайн-казино Казахстана предлагают такую возможность.
Демо-версия Penalty Shoot Out ничем не отличается от игры на деньги с точки зрения функционала и процента отдачи. Единственная разница в том, что вы играете на виртуальные монеты, которые нельзя вывести из игры. Зато и проигрыш в демо-режиме не бьет по карману.
Демо-версия подойдет не только новичкам, но и опытным игрокам у которых есть в Penalty Shoot Out стратегия. С ее помощью можно разогреться перед игрой на реальные деньги, проверить благосклонность удачи или просто весело провести время, не рискуя финансами. Но учтите, что даже частые выигрыши в бесплатном режиме не гарантируют того же результата в игре на деньги.
Многие игроки ищут беспроигрышные схемы и стратегии для игры в слоты, чтобы гарантированно обыграть казино. Но нужно понимать, что любой игровой автомат, включая Penalty Shoot Out, основан на генераторе случайных чисел (ГСЧ). Это значит, что результат каждого спина непредсказуем и не зависит от предыдущих раундов.
Не существует никаких секретных кнопок, читов или алгоритмов, которые могли бы повлиять на работу ГСЧ и обеспечить выигрыш. Все стратегии в слотах носят скорее математический характер и направлены на управление банкроллом, а не на прямое увеличение шансов на успех.
Вот несколько советов, которые помогут вам дольше играть в Penalty Shoot Out и, возможно, поймать удачу за хвост:
Самое главное: помните, что игровые автоматы — это развлечение, а не способ заработка. Никакая стратегия не защитит от проигрышей, ведь преимущество всегда на стороне казино. Играйте ответственно, не тратьте последние деньги и не пытайтесь решить финансовые проблемы с помощью азартных игр.
Пошив костюмов для хора может иметь множество плюсов, вот некоторые из них:
В целом, пошив костюмов для хора позволяет создать уникальный образ коллектива, повысить его профессионализм и привлекательность на сцене.
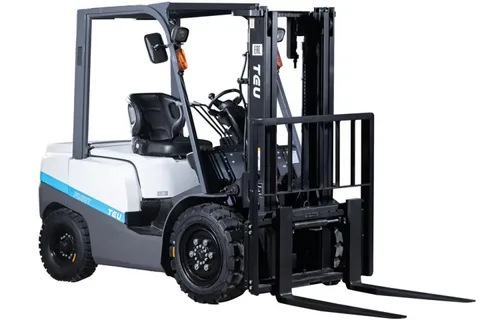
Выбор подходящего дизельного вилочного погрузчика — важный шаг для повышения эффективности складских и производственных процессов. Особенно если речь идет о тяжелых условиях и больших нагрузках, дизельные модели являются одним из лучших решений благодаря своей мощности, выносливости и универсальности.
Выбор идеальной дизельной вилочной погрузчика https://shtabelery-ekb.ru/ зависит от специфики вашего бизнеса, условий эксплуатации и грузопотока. Тщательно проанализируйте все параметры, чтобы приобрести технику, которая будет надежной, эффективной и прослужит многие годы.
Если нужна помощь с подбором модели или консультация — обращайтесь к специалистам!

