ТРЕНДОВЫЕ НОВОСТИ
Металлические ножки для стульев становятся все более популярным выбором благодаря своим характеристикам и эстетике. Ниже рассмотрим как можно купить ножки для стульев металлические а так же какие основные преимущества и недостатки они имеют.
Металлические ножки для стульев — это прочное, стильное и долговечное решение, особенно подходящее для современного интерьера и помещений с высоким уровнем эксплуатации. Однако важно учитывать их вес, необходимость защиты от коррозии и аккуратное обращение.
Средства для огне- и биозащиты — важные компоненты ухода за садом и участком, позволяющие обеспечить безопасность растений, животных и человека, а также защитить растения от вредителей, болезней и пожаров. Ниже представлены антисептик Нортекс и основные виды таких средств и их назначения:
Используются для предотвращения возгораний и защиты территории от огня:
Предназначены для защиты растений от вредителей, болезней и неблагоприятных факторов:
Дополнительные меры:
Заключение: правильный подбор средств для огне- и биозащиты поможет вам не только защитить участок от пожаров и вредителей, но и сохранить здоровье растений и окружающей среды.
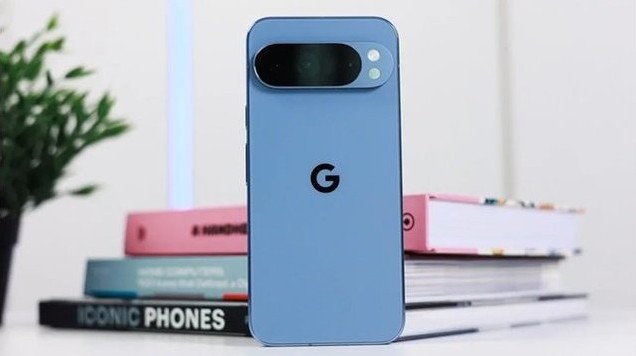
Пользователи часто решают дилемму – дождаться выхода в продажу новинки или купить, например, получающий отличные отзывы, Samsung S25 Ultra 2025 года. В блоге о Google Pixel 11 Pro (https://y.ua/uk/articles/2049/) предоставлены все данные о флагмане-новинке, которые можно сравнить с оснащением и возможностями телефона-конкурента.
Анонс флагманского смартфона, ориентировочно, состоится в начале осени 2026 года. В то же время Гугл подогревает интерес к флагману, проходящему тестирование. По данным утечек, в модели акценты в инновациях сделаны на интеграции с технологиями ИИ, вычислительной фотографии, чистой прошивке ОС Android.
Смартфон рассчитан на ценителей профессионального качества мобильной фотосъемки. Характеристики Google Pixel 11 Pro определяет впечатляющая производительность и AI-функции 2-нанометрового чипсета Google Tensor G6.
Процессор спроектирован для оптимизации Android и выполнения наиболее ресурсоемких задач. Камера смартфона, обеспеченная функциями обработки ИИ фото/видео, предоставит конкурентные преимущества:
Ожидается, что изделие получит надежную защиту данных с помощью нового чипа Titan M3, сенсора фронтальной камеры в качестве сканера биометрии FaceID. Вероятно, модель получит яркий и плавный OLED LTPO дисплей на 6,3-6,4″ с частотой смены картинки до 120/144 Гц.
Подробный обзор Google Pixel 11 Pro представлен в блоге на сайте y.ua. После ознакомления с ним вы составите собственное мнение о достоинствах флагманской новинки.
Популярный флагман дарит пользователям позитивные эмоции благодаря быстродействию, функциям ИИ, актуальному дизайну, качеству материалов и удобству. Сверхмощный чипсет Snapdragon 8 Elite гарантирует стабильную производительность для геймплеев и мульимедиа. Скорость его работы поддерживают ОЗУ на 12 Гб, флеш-память на 256/512/1024 Гб.
Операционная система Android 15, обеспечивающая персонализацию настроек, плавность современного интерфейса, будет получать обновления системы и безопасности до 6 лет. Оснащение AMOLED-экраном на 6,9″ с разрешением 3120×1440 и яркостью до 700-2600 нит гарантирует вам качество отображения с расширенной цветопередачей даже на солнце.
Преимущество Samsung S25 Ultra – универсальность 4-модульной камеры с сенсорами 200 + 50 + 10+ 50 Мп. Ее комплектация и AI-алгоритмы обработки позволяют получать профессионального уровня фото и 4K/8K-видео.
До 31 ч автономности при просмотре видео обеспечит аккумулятор емкостью 5000 мАч. Восстановит его заряд до 50% за 20-30 мин. адаптер на 45 Вт.
Беспроводные коммуникации изделия реализуют модемы 5G и CDMA, модули Wi-Fi 7 и Bluetooth v5.4, карты nano+e-SIM. Модель имеет влагозащиту стандарта IP68.
Оригинальные смартфоны ведущих брендов по выгодной стоимости представлены в интернет-магазине Цифра. Вы сможете оформить предзаказ на Google Pixel 11 Pro и купить Samsung S25 Ultra с официальной гарантией на сайте y.ua. Магазин предоставляет удобные формы оплаты, в том числе – кредит, рассрочку. Предлагаемые скидки делают стоимость заметно приятнее. Покупки оперативно доставляются по Украине. В Киеве доступна доставка курьером.
Выращивание корнеплодов — перспективное направление в сельском хозяйстве, которое может стать основой успешного бизнеса. Корнеплоды, такие как морковь, свекла, редька, репа и пастернак, пользуются стабильным спросом на рынке благодаря своим пищевым и диетическим свойствам.
Первый шаг — определение, какие корнеплоды вы будете выращивать. Морковь и свекла — самые популярные и востребованные культуры, но есть смысл рассмотреть и менее распространённые, например пастернак или редьку, которые могут заинтересовать нишевых покупателей.
Важно провести анализ рынка: изучить спрос в вашем регионе, цены, конкуренцию и каналы сбыта. Определите, кому вы будете продавать продукцию — оптовикам, супермаркетам, рынкам или напрямую потребителям.
Подготовка почвы и выбор участка
Корнеплоды требуют хорошо дренированной, плодородной почвы с нейтральной или слабокислой реакцией (pH 6–7). Наиболее подходящими считаются суглинки и супеси. Тяжёлые глинистые почвы затрудняют развитие корнеплодов, приводят к деформации и снижению урожайности.
Перед посадкой необходимо провести глубокую вспашку и внести органические удобрения — компост или перегной. Это улучшит структуру почвы и обеспечит растения питательными веществами.
Выбор сортов
От правильного выбора сорта зависит размер, вкус и товарный вид корнеплодов. Для коммерческого выращивания лучше выбирать сорта с высокой устойчивостью к болезням и вредителям, а также с хорошей лёжкостью.
Например, для моркови популярны сорта «Нантская», «Шантане», для свеклы — «Бордо», «Цилиндра».
Основные этапы:
— Посев. Семена корнеплодов мелкие, поэтому сеять их нужно на глубину 1–2 см. Рекомендуется делать посев рядками с шагом 20–30 см, чтобы обеспечить растениям достаточное пространство для роста.
— Полив. Корнеплоды нуждаются в регулярном и равномерном увлажнении, особенно в период активного роста. Недостаток воды приводит к трещинам и ухудшению качества.
— Прореживание. После появления всходов важно проредить растения, оставив оптимальное расстояние между ними (например, для моркови — 3–5 см), чтобы корнеплоды не мешали друг другу развиваться.
— Удобрение. В течение сезона можно вносить минеральные подкормки с азотом, фосфором и калием. Азот стимулирует рост зелёной массы, но избыток приводит к деформации корнеплодов, поэтому нужно соблюдать нормы.
— Защита от вредителей и болезней. Основные угрозы — морковная муха, свекловичная тля, гниль и фитофтороз. Для борьбы используются биологические препараты, агротехнические методы и, при необходимости, химические средства с соблюдением сроков ожидания.
Корнеплоды собирают, когда они достигают товарного размера. Сроки зависят от культуры и сорта, обычно это 70–120 дней после посева.
Для хранения корнеплодов необходимы прохладные, влажные помещения с температурой +1…+3 °C и влажностью 90–95%. При правильных условиях урожай может храниться несколько месяцев без потери качества.
Для успешного бизнеса важно продумать каналы сбыта. Возможны варианты:
— Продажа на оптовых рынках и овощных базах.
— Поставка в магазины и супермаркеты.
— Организация собственного фермерского магазина или участие в ярмарках.
— Продажа через интернет с доставкой.
Также можно рассмотреть переработку корнеплодов — производство соков, пюре, замороженных овощей, что увеличит добавленную стоимость продукции.
Начальные затраты включают покупку семян, удобрений, аренду или подготовку земли, закупку оборудования для посева и сбора урожая, а также расходы на упаковку и транспортировку.
Основные статьи расходов:
— Семена и посадочный материал.
— Удобрения и средства защиты растений.
— Оборудование и техника (если планируется крупное производство).
— Зарплата работников.
— Логистика и маркетинг.
Доходы зависят от урожайности, цен на рынке и эффективности организации продаж. При грамотном подходе окупаемость может наступить уже через 1–2 сезона.
— Погодные условия — засуха, избыточные осадки или заморозки могут негативно повлиять на урожай.
— Болезни и вредители требуют постоянного мониторинга и своевременных мер.
— Цены на рынке могут колебаться, поэтому важно иметь несколько каналов сбыта.
— Начинайте с небольших площадей, чтобы отработать технологию и понять особенности выращивания.
— Инвестируйте в качественные семена и своевременный уход за растениями.
— Используйте современные агротехнологии и биопрепараты для повышения урожайности и качества.
— Следите за новинками в области сортов и методов выращивания.
— Внимательно изучайте рынок и адаптируйте производство под спрос.
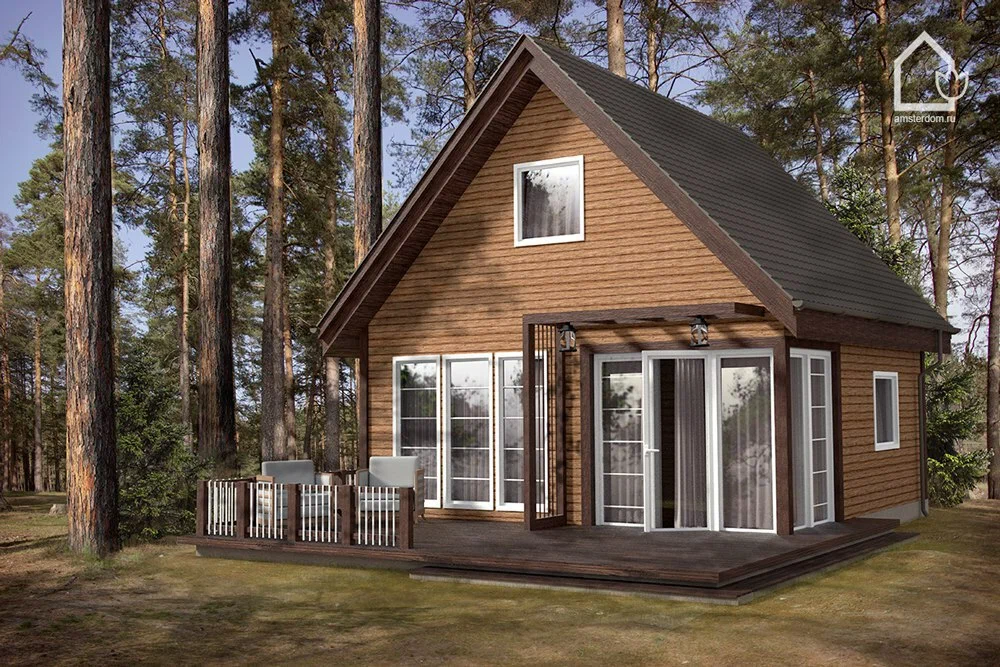
Каркасные дома под ключ https://volga-sip.turbo.site становятся всё более популярными благодаря своей скорости строительства, энергоэффективности и доступной стоимости. Они идеально подходят для тех, кто ищет комфортное и современное жильё без лишних хлопот.
| Преимущество | Описание |
|---|---|
| Быстрота строительства | Монтаж каркаса занимает значительно меньше времени по сравнению с кирпичными или панельными домами. |
| Экономичность | Меньшие затраты на материалы и работу, а также низкие эксплуатационные расходы. |
| Энергоэффективность | Хорошая теплоизоляция обеспечивает экономию на отоплении и охлаждении. |
| Гибкость дизайна | Возможность индивидуальной планировки и использования различных материалов отделки. |
| Экологичность | Использование натуральных и безопасных материалов. |
Каркасные дома под ключ — это современное, быстрое и экономичное решение для тех, кто ценит комфорт и индивидуальность. Они идеально подходят для постоянного проживания, дачи или коммерческих целей.
В современной промышленности и машиностроении требования к износостойкости деталей постоянно растут. Компания, специализирующаяся на нанесении функциональных покрытий, отмечает: СЦП VP / СЦП 2.0 цирконовая краска представляет собой прорывной метод обработки поверхностей, работающих в условиях высоких нагрузок и агрессивных сред. Эта технология позволяет многократно увеличить ресурс деталей, снизить трение и обеспечить антикоррозионную защиту на принципиально новом уровне.
Традиционные методы упрочнения, такие как хромирование или азотирование, часто не справляются с задачами в экстремальных температурных диапазонах. Компания подчеркивает: покрытие СЦП 2.0 создается с использованием вакуумно-дугового осаждения, что обеспечивает исключительную адгезию к стали и твердосплавным основам. В отличие от предшественников, версия VP отличается повышенной пластичностью и устойчивостью к ударным нагрузкам, что делает её идеальным решением как для режущего инструмента, так и для пар трения.
Технология СЦП VP базируется на ионно-плазменном напылении в условиях глубокого вакуума. В камере создается высоковольтный дуговой разряд, испаряющий циркониевый катод. Ионизированные частицы ускоряются в электрическом поле и конденсируются на детали, формируя плотную структуру. Компания использует многокомпонентные системы легирования, добавляя в состав нитриды хрома или алюминия, что позволяет получать покрытие СЦП 2.0 с заданной микротвердостью и коэффициентом трения. Толщина слоя варьируется от 1 до 10 микрон в зависимости от назначения детали.
Такой подход обеспечивает несколько преимуществ одновременно. Во-первых, высокая твердость (до 3500 HV) защищает от абразивного износа. Во-вторых, низкий коэффициент трения (около 0,35) снижает нагрев при работе на высоких скоростях. В-третьих, химическая инертность циркония предотвращает окисление при температурах до 800°C. Компания настаивает на обязательной термоподготовке деталей перед нанесением для достижения максимальной прочности сцепления.
«После внедрения СЦП 2.0 на вырубных штампах стойкость оснастки выросла в 5 раз. Компания провела тесты в реальном цехе — результат превзошел ожидания даже по сравнению с импортными аналогами» — отзыв технического директора машиностроительного завода.
Чтобы объективно оценить эффективность, компания приводит сравнительный анализ ключевых параметров. Твердое хромирование, которое долгое время было стандартом, значительно уступает по устойчивости к микросхватыванию. В отличие от хрома, циркониевое покрытие не имеет гальванических пор и не подвержено водородному охрупчиванию. По сравнению с обычным оксидированием, СЦП 2.0 демонстрирует существенно более высокие показатели коррозионной стойкости в солевых растворах и кислых средах.
| ПараметрСЦП VP / СЦП 2.0Твердое хромированиеОксидирование | |||
| Микротвердость (HV) | 3000-3700 | 800-1000 | 300-500 |
| Коэффициент трения (по стали) | 0.35-0.4 | 0.5-0.6 | 0.6-0.7 |
| Рабочая температура (°С) | до 900 | до 400 | до 300 |
| Коррозионная стойкость (солевой туман, часы) | более 1000 | 200-300 | 50-100 |
Активное использование СЦП VP / СЦП 2.0 — Цирконовое покрытие наблюдается в авиастроении, нефтегазовом оборудовании и прецизионном станкостроении. Компания рекомендует применять эту технологию для форсунок, плунжерных пар, червячных передач и твердосплавных фрез. Высокая твердость позволяет работать с титаном и жаропрочными сплавами без налипания материала на инструмент. В нефтедобыче покрытие защищает внутренние поверхности насосов от сероводородного растрескивания.
Для серийного производства покрытие СЦП 2.0 является экономически выгодным решением. Несмотря на стоимость оснастки выше среднего, увеличение межремонтного пробега оборудования в 3-4 раза быстро окупает инвестиции. Компания также отмечает экологичность процесса: в отличие от хромирования, вакуумное напыление не образует токсичных сточных вод и не требует сложной утилизации электролитов.
Опыт эксплуатации выявил конкретные цифры экономии:
«Мы перевели линию литья пластика под давлением на формы с СЦП VP. Прилипание материала ушло полностью, время цикла сократилось на 15%. Компания сделала покрытие даже на сложнопрофильных сердечниках — геометрия сохранилась идеально» — технолог литейного производства.
При выборе между версиями VP и 2.0 компания советует обращать внимание на характер нагрузки. СЦП VP отличается повышенной вязкостью и подходит для ударных и вибрационных воздействий (например, для буровых долот). Версия 2.0 оптимизирована для максимальной твердости и термостойкости, что идеально для металлорежущего инструмента на сверхвысоких скоростях. Важно предоставить исполнителю точные данные о материале детали, шероховатости и условиях эксплуатации.
Процесс подготовки включает ультразвуковую мойку и ионную бомбардировку для удаления оксидных пленок. Компания настоятельно не рекомендует наносить циркониевое покрытие на детали со следами коррозии или усталостных трещин — это не скроет дефекты основы. Периодичность контроля качества покрытия на производстве рекомендуется проводить методом калотестера (измерение толщины по лунке) или XRD-анализом остаточных напряжений.
«`

Проектирование строительных конструкций – это сложный и многогранный процесс, который включает в себя множество этапов и требует учета различных факторов. Основная цель проектирования заключается в создании безопасных, надежных и экономически целесообразных сооружений. В процессе проектирования учитываются как инженерные расчеты, так и эстетические и функциональные аспекты здания.
1. Концептуальная разработка: Первый этап проектирования. На нем определяются основные параметры здания: его размеры, форма, расположение на участке и назначение. Архитекторы и инженеры-строители совместно работают над созданием предварительных эскизов и планов, которые дают общее представление о будущем сооружении.
2. Выбор материалов: Является важнейшим аспектом проектирования. На этом этапе инженеры анализируют свойства различных материалов – их прочность, долговечность, устойчивость к воздействию окружающей среды и стоимость. На основе этих данных принимается решение о том, какие материалы будут использованы для фундамента, несущих стен, перекрытий и других элементов.
3. Расчеты нагрузок и устойчивости: Ключевой этап. Здесь применяются различные математические модели и программное обеспечение для определения распределения нагрузок в конструкции, а также для анализа возможных деформаций и напряжений. Это позволяет предотвратить возможные разрушения и аварии в будущем. Особое внимание уделяется расчетам на сейсмостойкость и ветровую нагрузку, особенно в регионах с высокой сейсмической активностью или сильными ветрами.
4. Чертежи и схемы: разрабатываются после завершения расчетов и выбора материалов. Эти документы содержат все необходимые данные для строительства: размеры и расположение всех элементов конструкции, спецификации материалов, инструкции по монтажу и другим видам работ. На основе этих чертежей строители могут точно и качественно возводить здание.
5. Согласование проекта: Является неотъемлемой частью проектирования, с прохождением различных инстанций и получения необходимых разрешений. Это может включать проверку соответствия проекта строительным нормам и правилам, а также экологическим требованиям. На этом этапе важно учесть все возможные риски и провести необходимые экспертизы.
Современные технологии играют важную роль в разработке. Программные комплексы для информационного моделирования зданий (BIM) позволяют создать трехмерные модели сооружений, что значительно облегчает процесс проектирования и позволяет заранее выявить и устранить возможные проблемы. Использование таких технологий способствует повышению точности и эффективности проектных работ.
Важным аспектом является также экономическая оценка проекта. Инженеры и архитекторы должны учитывать стоимость материалов, строительных работ, эксплуатации и возможных ремонтов здания. Это позволяет обеспечить не только техническую, но и экономическую целесообразность проекта.
Таким образом, проектирование металлоконструкций – это комплексный процесс, который требует глубоких знаний в области инженерии, архитектуры и экономики.
Просечной металл начиная с XVI в, широко применялся для украшения бытовых предметов (шкатулок, ларцов, сундуков, подголовников, замков, осветительных приборов и т.д.), а также в сельской и городской архитектуре.
Подзоры из просечного металла украшали свесы крыш и фронтонов изб, дворцов и соборов; ажурные коньковые решетки завершали гребни крыш, дымники в виде башенок и ваз венчали дымовые трубы, а различные короны и навершия — водосточные трубы. Кроме этого, просечной металл использовался при изготовлении личинок, секирных и врезных замков, а также для декоративной отделки доспехов и холодного оружия.
Рисунок просечного металла во многом аналогичен рисунку деревянных пропильных орнаментов на наличниках и свесах и содержит в основном растительные мотивы и повторяющиеся геометрические элементы в виде кругов, треугольников, червонок и всевозможных завитков.
Технология изготовления элементов из просечного металла не очень сложная, но требует кропотливого труда и навыков работы с листовым металлом, главным образом жестью. Вначале следует подобрать или продумать рисунок и форму готового изделия. При этом очень важно учитывать фактор масштабности и удаленности. Если вы задумали украсить просечным металлом весь дом, то надо продумать рисунок как всей композиции, так и отдельных фрагментов, при этом обязательно, чтобы рисунки эти были выдержаны в одном стиле. Сделав необходимые эскизы, подготовьте по ним шаблоны из фанеры или другого листового материала.
Общие сведения о кузнечном деле — Кузнечное дело. Введение.
После изготовления шаблонов ножницами для металла разрезают листы жести или другого металла на карточки соответствующих размеров, покрывают карточки тонким слоем мелового раствора или белилами, дают краске хорошо высохнуть и чертилкой наносят рисунок. Наружный контур рисунка вырезается ножницами (с прямыми или радиусными лезвиями), а внутренний просекается зубильцами с прямолинейными или криволинейными лезвиями.
Плоские изделия из просечного металла устанавливают на места на винтах или специальных гвоздиках, а объемные — дымники, навершия — предварительно собирают в единое целое, используя при работе специальные молотки, киянки (деревянные молотки), ножницы для металла, а также толстый металлический стержень квадратного (круглого) сечения, укрепленный на верстаке в горизонтальном положении.
При изготовлении объемных изделий из листа используют такие старинные технологические приемы, как дифовка, выколотка, чеканка. Этими способами изготовляли разнообразные украшения, всевозможную посуду (миски, чашки, ложки, кубики, кувшины, курганы, самовары), боевые доспехи (щиты, шлемы, брони дощатые), различные архитектурные элементы (шары, звезды).
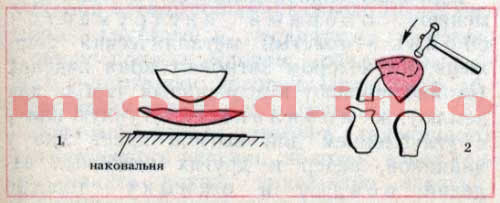
При дифовке в результате удара молотом происходит ъместное сплющивание листового металла, то есть уменьшается его толщина, но увеличивается площадь. Таким образом, если взять плоскую круглую заготовку и на наковальне начать обрабатывать молотком ее центральную часть, то лист станет изгибаться, приобретая форму сферы. Концентрируя удары в определенных местах и применяя разнообразный подкладной инструмент, получают изделия различной формы (рисунок 1).

1-на наковальне; 2-на «стойне»
При глубокой вытяжке по краям заготовки образуются гофры (складки), которые при последующей обработке необходимо «посадить», то есть распрямить. Процессом образования гофр можно управлять, если предварительно наметить их круглогубцами или при помощи специальных оправок (рисунок 2).

а — изготовление гофр; б — осадка гофр
При этом надо следить, чтобы гофры были низкими и широкими не завалены в какую-либо сторону. Необходимо обращать внимание и на чистоту рабочей поверхности и инструмента. Ударная поверхность молотка и опорная поверхность наковальни и поправок должны быть хорошо закалены и отшлифованы, чтобы на поверхности металла не образовывались царапины и трещины, которые при дальнейшей обработке приводят к разрыву изделия.
Известно, что по мере обработки металлическим молотом лист нагартовывается (наклепывается), в результате чего поверхность листа упрочняется и становится более хрупкой. Поэтому для уменьшения наклепа при работе применяют молотки с плоским или фигурным бойком из твердых пород дерева (бук, граб, клен, самшит и др.). Для продления срока службы деревянных молотков их обматывают тесьмой на клею и сверху покрывают лаком.
Не оставляют следов от удара также молотки из резины и текстолита, молотки со вставками из красной меди, алюминия или свинца.
Мастера-дифовщики используют при работе свыше 100 различных молотков, большое число опорных и подкладных инструментов для посадки гофр, правки и выравнивания металла (гладильники), для создания сферических поверхностей (шаровые), для обработки шеек ваз, кубков (шеечные), опорные и подкладные (кобылины, наковальни, шпераки, массивные загибки, подсечки и клепки швов). При работе опорный и подкладной инструменты устанавливают в гнезда основной наковальни, зажимают в стуловых тисках, иногда вбивают непосредственно в деревянный чурбан или землю (рисунок 3).

а — молотки для дифовки; б — подкладной инструмент; в — вертикальные «стойны»
Для создания монументальных скульптур, а также различных декоративных бытовых изделий применяют выколотку по моделям или шаблонам (металлическим, каменным или деревянным). Предварительно определяют, на какие элементы должна быть разбита вся форма, затем делают раскрой металла (с учетом вытяжки и посадки) и после обжига начинают по модели выколачивать форму молотками.
При сложных формах заготовку в процессе работы несколько раз отжигают и снова обколачивают по форме. После выколотки всех элементов формы их подгоняют друг к другу, обрезая ножницами и опиливая напильниками края, а затем сваривают элементы встык или соединяют фальцем. После окончания сборки необходимо обработать все швы и довести поверхность до нужной чистоты.
Выколоткой изготовлялись в старину корпуса самоваров, тазов, чайников, мисок, подносов, кувшинов и кумганов.
Изделия с неглубокой вытяжкой делают при помощи разнообразных молотков и оправок без применения пайки, а сложные, такие, как кувшины, кумганы, кубки, — по частям, спаивая затем их в единое целое.
Для получения изделий выколоткой применяют опорный инструмент: стойно —толстый металлический стержень, на котором загибают края изделия (стойно вбивают в деревянный чурбак или землю), желобильню — чугунную (см. чугуны) плиту с углублением для выгиба краев дна у чайников, ведер и других подобных изделий; осадку и ожимку — толстые металлические стержни длиной 200—250 мм с углублениями на концах для осадки и оформления головок заклепок.
Для художественной обработки изделий из листового металла применяются чеканка и басма.
Басменное тиснение, которое было известно еще в домонгольскиЙ период, широко применялось наряду с чеканкой в городах Новгороде Великом, Пскове, Полоцке. Наивысшего расцвета техника басмы достигла в конце XVI — начале XVII в.
Для басменного тиснения делают металлические, каменные или деревянные доски (матрицы) с рельефом на одной стороне (высота рельефа 2—5 мм). Металлические матрицы изготовляют методом литья из медных сплавов, рельеф тщательно обрабатывают различными чеканами и резцами. Толщина матричных досок обычно составляет 10—12 мм. На деревянных и каменных матричных досках рельеф получают, вырезая его с помощью зубильцев, штихелей, вращающихся бор, сверл и шлифовальных кругов. Подготовленный таким образом рельеф тщательно обрабатывают шлифовальной шкуркой и полируют.
Процесс тиснения басмы заключается в следующем: на матрицу накладывают листовой, хорошо отожженный материал толщиной 0,2—0,5 мм, сверху кладут лист свинца или листовую резину и наносят удары деревянным молотком (можно сжимать этот «слоеный пирог» на винтовом прессе или в мощных тисках), После тиснения заготовку снимают и тонкими чеканами дорабатывают рельеф, подправляют углы, обрабатывают и готовят к дальнейшей сборке. В древнерусском искусстве басмой украшали переплеты книг, оклады икон, отделывали сундуки и ларцы.
Химико-термическая обработка (ХТО) – процесс изменения химического состава, микроструктуры и свойств поверхностного слоя детали.
Изменение химического состава поверхностных слоев достигается в результате их взаимодействия с окружающей средой (твердой, жидкой, газообразной, плазменной), в которой осуществляется нагрев (см. Технология нагрева и нагревательное оборудование). В результате изменения химического состава поверхностного слоя изменяются его фазовый состав и микроструктура.
Основными параметрами химико-термической обработки являются температура нагрева и продолжительность выдержки.
В основе любой разновидности химико-термической обработки лежат процессы диссоциации, адсорбции, диффузии.
Диссоциация – получение насыщающего элемента в активированном атомарном состоянии в результате химических реакций, а также испарения. Пример:
2NH3 -> 2N + 3H2 или CH4 -> C + 2H2
Адсорбция – захват поверхностью детали атомов насыщающего элемента. Адсорбция – всегда экзотермический процесс, приводящий к уменьшению свободной энергии.
Диффузия – перемещение адсорбированных атомов вглубь изделия.
Для осуществления процессов адсорбции и диффузии необходимо, чтобы насыщающий элемент взаимодействовал с основным металлом, образуя твердые растворы или химические соединения.
Химико-термическая обработка является основным способом поверхностного упрочнения деталей.
Основными разновидностями химико-термической обработки являются:
Топливо классифицируют:
Рассмотрим сочетания этих типов.
Естественное+твердое — дрова, торф, бурый уголь, каменный уголь, горючие сланцы, антрацит.
Естественное+жидкое — нефть.
Естественное+газообразное — природный газ.
Искусственное+твердое — древесный уголь, полукокс, кокс, брикеты, угольная пыль.
Искусственное+жидкое — мазут, смола, масла, бензин, лигроин, соляной дистилят, керосин.
Искусственное+газообразное — доменный газ, коксовый газ, газогенераторный газ, сланцевый газ.

