ТРЕНДОВЫЕ НОВОСТИ
Железоуглеродистые сплавы – стали и чугуны – важнейшие металлические сплавы современной техники. Производство чугуна и стали по объему превосходит производство всех других металлов вместе взятых более чем в десять раз.
Компоненты железоуглеродистых сплавов. Фазы железоуглеродистых сплавов.
Структуры сталей. Структуры белого чугуна. Структуры сплавов. Структуры сталей и сплавов.
Процессы при структурообразовании железоуглеродистых сплавов. Эвтектоидное превращение. Эвтектическое превращение.
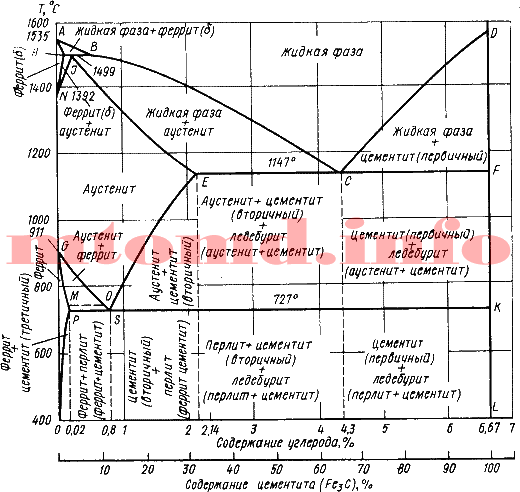
Диаграмма состояния железо-углерод дает основное представление о строении железоуглеродистых сплавов – сталей и чугунов. Начало изучению диаграммы железо-углерод положил Чернов Д.К. в 1868 году. Чернов впервые указал на существование в стали критических точек и на зависимость их положения от содержания углерода.

Диаграмма железо-графит. Диаграмма состояния железо-графит.
Диаграмма железо-углерод должна распространяться от железа до углерода. Железо образует с углеродом химическое соединение: цементит – Fe3C. Каждое устойчивое химическое соединение можно рассматривать как компонент, а диаграмму – по частям. Так как на практике применяют металлические сплавы с содержанием углерода до 5%, то рассматриваем часть диаграммы состояния от железа до химического соединения цементита, содержащего 6,67% углерода.
В современном мире, где эффективность и безопасность играют ключевую роль инновационные технологии и материалы становятся особенно важными. Бесшовные полимерные рукава являются ярким примером таких технологий и представляют собой перспективное решение для различных задач транспортировки жидкостей, сыпучих материалов и других сред. В этой статье мы рассмотрим материалы изготовления полимерных рукавов, преимущества перед традиционными рукавами, а также области применения в различных отраслях промышленности и сельского хозяйства.
Бесшовные плоскосворачиваемые рукава производятся путём формования полимерного материала без применения сварки или соединительных элементов, создавая монолитную структуру с высокой герметичностью. Материалы для изготовления могут включать различные виды полимеров, такие как ПВХ, полиуретан, резина и другие, что позволяет выбрать оптимальное решение для конкретного применения.
Отсутствие швов и соединений обеспечивает ряд преимуществ и возможностей для применения бесшовных рукавов в различных отраслях промышленности и сельского хозяйства.
Преимущества бесшовных полимерных рукавов включают высокую прочность и долговечность. Благодаря отсутствию швов и соединений, эти рукава обладают повышенной прочностью и устойчивостью к механическим воздействиям и агрессивным условиям эксплуатации. Это позволяет им выдерживать большие нагрузки и сохранять свои характеристики на протяжении длительного времени.
Преимущества бесшовных рукавов:
В целом, бесшовные полимерные рукава являются современным и инновационным решением для различных задач промышленности, обеспечивая надёжность, безопасность и эффективность транспортировки различных сред.
Области применения бесшовных полимерных рукавов в промышленных процессах:
Бесшовные полимерные рукава являются инновационным и эффективным решением для транспортировки различных сред в различных отраслях промышленности. Они обладают рядом преимуществ, таких как высокая прочность, долговечность, герметичность и безопасность.
Применение бесшовных рукавов особенно актуально в нефтегазовой, химической, горнодобывающей промышленности, а также в строительстве и сельском хозяйстве. Они обеспечивают надёжную и эффективную транспортировку различных сред, сокращая расходы на обслуживание и ремонт.
Газопламенная обработка металлов — это ряд технологических процессов, связанных с обработкой металлов высокотемпературным газовым пламенем.
Газовая сварка — сварка плавлением, при которой нагрев кромок соединяемых частей деталей производится пламенем газов, сжигаемых на выходе из горелки для газовой сварки. При газовой сварке заготовки 1 и присадочный материал 2 в виде прутка или проволоки расплавляют высокотемпературным пламенем 4 газовой горелки 3 (рисунок 1).
Газовое пламя чаще всего образуется в результате сгорания (окисления) горючих газов технически чистым кислородом (чистота не ниже 98,5%). В качестве горючих газов используют ацетилен, водород, метан, пропан, пропанобутановую смесь, бензин, осветительный керосин.
Газовое сварочное ацетиленокислородное «нормальное» пламя имеет форму, схематически показанную на рисунке 2.
Во внутренней части ядра пламени 1 происходит подогрев газовой смеси, поступающей из сопла до температуры воспламенения. В наружной оболочке ядра происходит частичный распад ацетилена. Выделяющиеся частицы углерода раскалены, ярко светятся, четко выделяя очертания оболочки ядра (температура газов в ядре невелика и не превышает 1500 0С).
Зона 2 является наиболее важной частью сварочного пламени (сварочной зоной). В ней происходит первая стадия сгорания ацетилена за счет кислорода, поступающего в сопло из баллона, в результате чего здесь развивается максимальная температура. Содержащиеся в сварочной зоне газы обладают восстановительными свойствами по отношению к оксидам многих металлов, в том числе и к оксидам железа. Поэтому ее можно назвать восстановительной. Содержание углерода в металле шва изменяется незначительно.
В зоне 3 или факеле пламени протекает догорание газов за счет кислорода воздуха что отражает состав газов в факеле. Содержащиеся в факеле газы и продукты их диссоциации окисляют металлы, т.е. эта зона является окислительной. Вид ацетиленокислородного пламени зависит от соотношения в газовой смеси подаваемой в горелку кислорода и ацетилена называется коэффициентом β.
При β = 1,1 … 1,2 пламя нормальное (см. рисунок 2). При увеличении этого соотношения, т.е. относительном увеличении содержания кислорода (окислительное пламя), форма и строение пламени изменяются (рисунок 3). При этом реакции окисления ускоряются, а ядро пламени бледнеет, укорачивается и приобретает коническую заостренную форму. В этом случае сварочная зона утрачивает восстановительные свойства и приобретает окислительный характер (содержание углерода в металле шва уменьшается, выжигается). С уменьшением β, т.е. при увеличении содержания ацетилена в газовой смеси реакции окисления замедляются. Ядро удлиняется, и его очертания становятся размытыми. Количество свободного углерода увеличивается, частицы его появляются в сварочной зоне. При большом избытке ацетилена частицы углерода появляются и в факеле пламени. В этом случае сварочная зона становится науглероживающей, т.е. содержание углерода в металле шва повышается.
Пламя заменителей ацетилена принципиально подобно ацетиленокислородному и имеет три зоны. В отличие от углеводородных газов во-дородно-кислородное пламя светящегося ядра не имеет (нет светящихся частиц углерода).
Одним из важнейших параметров, определяющих тепловые, а значит и технологические свойства пламени, является его температура. Она различна в различных его участках как по длине вдоль его оси (рисунок 2), так и в поперечном сечении. Она зависит от состава газовой смеси и степени чистоты применяемых газов. Наивысшая температура наблюдается по оси пламени, достигая максимума в сварочной зоне на расстоянии 2 … 3 мм от конца ядра. Эта сварочная зона является основной для расплавления металла. С увеличением β максимальная температура возрастает и смещается к мундштуку горелки. Это объясняется увеличением скорости горения смеси при избытке кислорода. При избытке ацетилена (β менее 1) наоборот, максимум температуры удаляется от мундштука и уменьшается по величине.
Горючие газы-заменители ацетилена, дешевле и недефицитны. Однако их теплотворная способность ниже, чем у ацетилена. Максимальные температуры пламени также значительно ниже. Поэтому их используют в ограниченных объемах в технологических процессах, не требующих высокотемпературного пламени (сварка алюминия, магния и их сплавов, свинца; пайка, сварка тонколистовой стали; газовая резка и т.д.). Например, при использовании пропана и пропанобутановых смесей максимальная температура в пламени 2400 … 2500 0С. Их используют при сварке стали, толщиной до 6 мм, сварке чугуна, некоторых цветных металлов и сплавов, наплавке, газовой резке и т.д.
При использовании водорода максимальная температура в пламени 2100 0С. Нагрев металла пламенем обусловлен лучистым, и в основном конвективным теплообменом между потоком горячих газов и соприкасающейся с ним поверхностью металла. При вертикальном положении от пламени ее растекающийся поток образует на поверхности металла симметричное относительно центра пятно нагрева. При наклоне пламени пятно нагрева вытягивается по направлению оси и сужается с боков. Интенсивность нагрева впереди ядра выше, чем позади его.
Ввод тепла в изделие при газовой сварке происходит по большей площади пятна нагрева. Источник тепла менее сконцентрирован, чем при других способах сварки плавлением. В результате обширной площади разогрева основного металла околошовная зона (зона термического влияния) имеет большие размеры, что приводит к образованию повышенных деформаций сварных соединений (коробление).
При газовой сварке на металл сварочной ванны активно воздействует газовая фаза всего пламени и особенно сварочной зоны, содержащей, в основном, СО + Н2 и частично пары воды, а также СО2, Н2, О2 и N2 и некоторое количество свободного углерода. Состав газовой фазы определяется соотношением кислорода и горючего газа в газовой смеси, температурой пламени и различен в ее различных зонах. От этого зависят металлургические взаимодействия газовой фазы с металлом сварочной ванны. Основные реакции при сварке — это окисление и восстановление. Направление реакции зависит от концентрации кислорода в газовой фазе (окислительное и науглероживающее пламя), температуры взаимодействия и свойств оксида. При сварке сталей основное взаимодействие газовой фазы происходит с железом, т.е. образование его оксидов или восстановление. Элементы, имеющие большее сродство к кислороду, чем железо (Al, Si, Mn, Cr и т.д.) могут интенсивно окисляться тогда, когда реакций окисления железа не проходит. Они легко окисляются не только в чистом виде, но и находясь в виде легирующих добавок, причем чем их содержание выше, тем окисление интенсивнее. Окисление таких элементов, как Al, Ti, Mg, Si и некоторых других вообще исключить не удается и для уменьшения их угара следует помимо регулирования состава газовой смеси использовать флюсы.
Ввиду относительно невысокого защитного и восстановительного действия пламени раскисление металла в сварочной ванне при сварке сталей достигается введением в нее марганца, кремния и других раскислителей через присадочную проволоку. Их действие основано на образовании жидкотекучих шлаков, способствующих самофлюсованию сварочной ванны. Образующиеся на поверхности сварочной ванны шлаки защищают расплавленный металл от кислорода, водорода и азота, газовой среды пламени и подсасываемого воздуха. Содержащийся в пламени водород может растворяться в расплавленном металле сварочной ванны. При кристаллизации металла часть не успевшего выделиться водорода может образовать поры. Азот, попадающий в расплавленный металл из воздуха образует в нем нитриды. Структурные превращения в металле шва и околошовной зоне при газовой сварке имеют такой же характер, как и при других способах сварки плавлением. Однако вследствие медленного нагрева и охлаждения металл шва имеет более крупнокристаллическую структуру с равновесными неправильной формы зернами. В нем при сварке сталей с содержанием 0,15 … 0,3 углерода при быстром охлаждении может образовываться видманштеттовая структура. Чем выше скорость охлаждения металла, тем мельче в нем зерно и тем выше механические свойства металла шва. Поэтому сварку следует производить с максимально возможной скоростью.
Зона термического влияния состоит из тех же характерных участков, как и при дуговой сварке. Однако ее ширина значительно больше (до 30 мм при сварке стали больших толщин) и зависит от режима газовой сварки.
В процессе сварки происходит расплавление основного и присадочного металлов. Регулирование степени их расплавления определяется мощностью горелки, толщиной металла и его теплофизическими свойствами. Газовой сваркой выполняют сварные соединения различного типа.
Металл толщиной до 2 мм соединяют встык без разделки кромок и без зазора или, что лучше, с отбортовкой кромок без присадочного металла. Металл толщиной 2 … 5 мм с присадочным металлом сваривают встык без разделки кромок с зазором между кромками. При сварке металла свыше 5 мм используется V- или Х-образная разделка кромок.
Тавровые и нахлесточные соединения допустимы только для металла толщиной до 3 мм. При большой толщине неравномерный разогрев приводит к существенным деформациям, остаточным напряжениям и возможности образования трещин.
Свариваемые кромки зачищают от загрязнений на 30 … 50 мм механическими способами или газовым пламенем. Перед сваркой детали сварного соединения закрепляются в сборочно-сварочном приспособлении или собираются с помощью коротких швов прихваток.

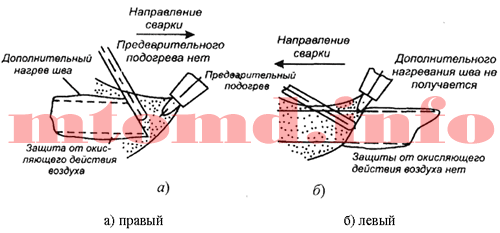
Направление движения горелки и наклон ее к поверхности металла оказывает большое влияние на эффективность нагрева металла, производительность сварки и качество шва. Различают два способа сварки: правый и левый (рисунок 4). Внешний вид шва лучше при левом способе сварки, так как сварщик видит процесс образования шва. При толщине металла до 3 мм более производительным является левый способ сварки ввиду предварительного подогрева кромок. Однако при большой толщине металла при сварке с разделкой кромок угол скоса кромок при правом способе сварки на 10 … 150 меньше, чем при левом. Угол наклона мундштука также может быть на 10 … 150 меньше. В результате повышается производительность сварки. Тепловое воздействие пламени на металл зависит от угла наклона оси пламени к поверхности металла (рисунок 5).
БзЮВ процессе сварки горелке сообщаются колебательные движения и конец мундштука описывает зигзагообразный путь. Горелку сварщик держит в правой руке. При использовании присадочного металла присадочный пруток держится в левой руке. Присадочный пруток располагается под углом 45° к поверхности металла. Оплавляемому концу присадочного прутка сообщают зигзагообразные колебания в направлении, противоположном движению мундштука (рисунок 6). Газовая сварка может производиться в нижнем, вертикальном и потолочном положениях. При сварке вертикальных швов «на подъем» процесс удобнее вести левым способом, горизонтальных и потолочных -правым способом.
 а) при сварке стали толщиной более 3 мм в нижнем положении; б) при сварке угловых валиковых швов;
1 — движение проволоки; 2 — движение горелки; 3 — места задержек движения
При необходимости использования флюса он наносится на свариваемые кромки или вносится в сварочную ванну оплавляемым концом присадочного прутка (налипающим на него при погружении во флюс). Флюсы могут использоваться и в газообразном виде при подаче их в зону сварки с горючим газом.
Рентгеновская спектроскопия, несмотря на более чем вековую историю, переживает технологический ренессанс. Рост требований к аналитической точности, миниатюризации, скорости анализа и интеграции в цифровые производственные цепочки стимулирует быструю эволюцию приборов. Сегодня она уже не ограничивается лабораториями — все чаще рентгенофлуоресцентный метод становится частью умных систем мониторинга, включая, например, анализатор воздуха промышленный, встроенный в контур экологического контроля.
Сдвиг парадигмы заключается не просто в улучшении чувствительности или разрешения, а в переходе к новым моделям использования: от автономных решений и ИИ-обработки данных до новых источников возбуждения и гибридных платформ.
Одним из ключевых трендов стало развитие миниатюрных и высокоэффективных рентгеновских трубок и детекторов. Это позволяет создавать карманные спектрометры с производительностью, ранее доступной только стационарным системам. Современные портативные ЭДС-анализаторы с кремниевыми SDD-детекторами обеспечивают высокую чувствительность даже к легким элементам — при этом они не требуют жидкого азота и готовы к работе в полевых условиях через минуты после включения.
Особенно активно подобные системы используются в:
Сложные матричные эффекты, наложение линий, варьирующаяся плотность образцов — все это традиционно ограничивало точность РФС, особенно в условиях, где невозможно провести полноценную пробоподготовку. Однако появление нейросетевых алгоритмов спектральной деконволюции и предиктивного моделирования кардинально меняет ситуацию.
Машинное обучение позволяет:
Это особенно важно для встроенных систем, где человек может не участвовать в процессе анализа, и где высокая степень автономности критична.
Один из самых перспективных векторов развития — создание гибридных аналитических платформ, сочетающих РФС с другими методами: LIBS, инфракрасной спектроскопией, масс-спектрометрией. Такая мультисенсорная архитектура дает возможность анализировать как элементный, так и молекулярный состав за одно измерение.
Например, на одной платформе можно объединить РФС-детектор для определения тяжелых металлов и лазерный абляционный модуль для зондирования глубинного состава. Это создает новую категорию приборов — «аналитические комплексы», способные работать в производственной среде без участия оператора и без компромиссов по точности.
Будущее рентгеновской спектроскопии — не в замене существующих технологий, а в их расширении и перепроектировании с учетом задач завтрашнего дня. Это уже не просто метод анализа, а инструмент принятия решений в реальном времени.
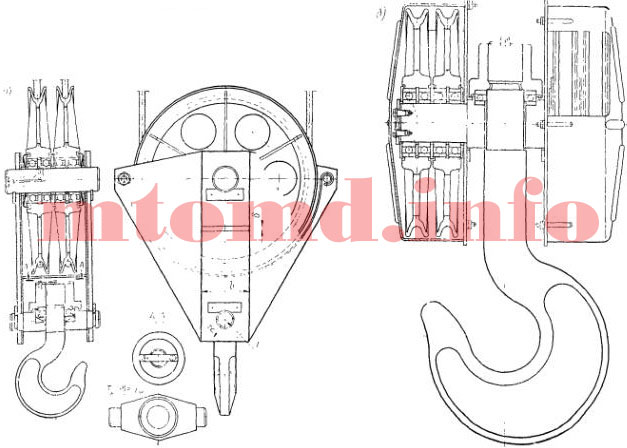
Крюки соединяют с гибким грузовым элементом грузоподъемной машины или непосредственно, прикрепляя гибкий элемент к проушине крюка (при подвесе груза на одной ветви), или (при подвесе груза на нескольких ветвях гибкого элемента) с помощью крюковых подвесок. При достаточно жестких канатах и для преодоления потерь на трение в опорах блоков легкие подвески снабжают дополнительным грузом, обеспечивающим нормальное опускание пустого крюка.
Различают два типа крюковых подвесок:

Рис. 1: а – нормальная, б – укороченная
В нормальных подвесках (рис. 1, а) траверса, на которой укреплен крюк, соединяется с осью канатных блоков щеками, изготовленными из листовой или полосовой стали марки Ст3, рассчитываемыми в сечении, ослабленном отверстием под цапфы траверсы, на растяжение по формуле Лямэ:

где [σ] =σт/n, n = 3,5..4.
Траверса имеет на концах стопорные накладки, препятствующие ее осевому перемещению, позволяющие ей поворачиваться вместе с крюком относительно горизонтальной оси. Хвостовик крюка проходит сквозь отверстие в траверсе и закрепляется гайкой, опирающейся либо на сферическою шайбу (при грузоподъемности до 3,2 т), либо на упорный шарикоподшипник, как на рисунке 1 (при большей грузоподъемности). Подшипники должны быть обеспечены смазкой и защищены от попадания грязи. Упорные подшипники по статической грузоподъемности выбираются по расчетной нагрузке, превышающей вес поминального груза на 25%. Чтобы не произошло самопроизвольного отвинчивания гайки, она должна быть законтрена стопорной планкой. Стопорение гаек крюков грузоподъемностью до 10 т вследствие малых размеров гайки разрешается производить с помощью штифтов или стопорных болтов. Использование шплинтов недопустимо во всех случаях.
В укороченных подвесках (рис. 1, б) блоки полиспаста размещаются на удлиненных цапфах траверсы. Укороченная крюковая подвеска позволяет осуществить подъем груза на несколько большую высоту, но ее можно применять только при четной кратности полиспаста. Траверса изготовляется из сталей 10 или 45 и рассчитывается на изгиб по среднему сечению, ослабленному отверстием для хвостовика крюка. Запас прочности по пределу текучести, учитывая сложную конфигурацию траверсы, принимается n≥3. Цапфы траверсы рассчитывают также на изгиб и проверяют по давлению между цапфой и щекой. Допускаемое давление не должно превышать 35 МПа во избежание задира поверхности при повороте траверсы. Для предохранения от выскакивания каната ручьи блоков крюковой подвески (а также головных блоков стрел кранов) защищены кожухом, изготовленным из листовой стали толщиной не менее 3 мм (рис. 2).

Рис. 2
Радиальный зазор δ между ребордами блока и кожухом не должен быть более 0,3 dк где dк — диаметр каната. Кожухи крюковых подвесок имеют прорези для прохода каната, их ширину и длину выбирают так, чтобы исключить трение каната о кожух.
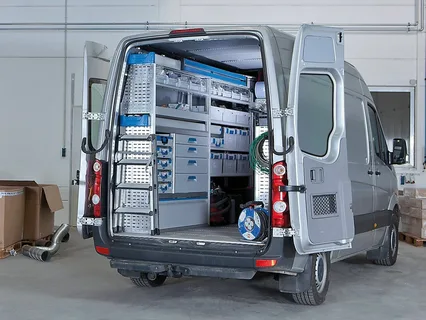
Транспортно-экспедиционная компания «Л.Э.Т.О.» предлагает полный спектр услуг по перевозке мобильных цехов по всей территории России. Мы гарантируем высокую оперативность на каждом этапе, своевременно получая необходимые разрешения для транспортировки негабаритного груза. Мы осуществляем забор мобильных цехов как с мест их хранения, так и с площадок демонтажа или производства.
Мы готовы решить все вопросы, связанные с перевозкой. Мобильный производственный цех представляет собой сложное сооружение, которое может быть быстро демонтировано и перемещено с помощью соответствующей грузовой техники. В таких модульных помещениях можно производить разнообразную продукцию — от строительных материалов до одежды, а также выполнять ремонт крупного технического оборудования непосредственно на месте, например, на нефтяных вышках.
При планировании доставки мобильных цехов мы учитываем множество факторов. Мы внимательно подбираем транспортное средство с учётом габаритов груза, чтобы обеспечить безопасность его перевозки. Это позволяет единым фронтом транспортировать как цельные конструкции, так и отделяемое оборудование.
Часто мобильные цеха бывают неразборными и требуют доставки вместе с техникой. Мы предлагаем услуги по обрешётке, доупаковке и фиксации оборудования внутри кузова, что помогает избежать повреждений во время перевозки. Можем организовать несколько рейсов, если это необходимо. Например, основную конструкцию можно загрузить на низкорамный трал с использованием крана-манипулятора, а оборудование и мебель доставить отдельными автомобилями с грузоподъёмностью от 1,5 до 20 тонн. Такой комплексный подход гарантирует скорейший старт монтажных работ на новом месте.
Для переезда мобильного цеха требуется специальный транспорт с высокой грузоподъёмностью и соответствующее погрузочно-разгрузочное оборудование. Не позаботиться о такелажном оборудовании — это не проблема: мы обеспечим доставку с грузовым автомобилем, оснащённым краном-манипулятором.
Кроме того, мы разрабатываем оптимальный маршрут доставки, учитывая дорожные условия и существующие ограничения по высоте и габаритам груза. Передвижение будет согласовано и разрешено, что минимизирует возможные сложности на дороге.
Стоимость грузоперевозок варьируется в зависимости от разных факторов. Важнейшими из них являются: расстояние между погрузкой и выгрузкой (возможна мультимодальная доставка), габариты и вес груза, необходимость в специальной технике, а также дополнительные услуги, такие как страхование, доупаковка и сопровождение.
Вы можете предварительно рассчитать стоимость услуги с помощью калькулятора перевозок на нашем сайте. ТК «Л.Э.Т.О.» всегда готова предложить индивидуальные условия для перевозки крупногабаритных конструкций. Мы обеспечим быстрый переезд вашего производства и доставим мобильные цеха и оборудование для модернизации предприятий по Москве и всей России.
Отпуск применяется к сплавам, которые подвергнуты закалке с полиморфным превращением. К материалам, подвергнутым закалке без полиморфного превращения, применяется старение.
Закалка без полиморфного превращения – термическая обработка, фиксирующая при более низкой температуре состояние, свойственное сплаву при более высоких температурах (пересыщенный твердый раствор).
Отпуск стали. Температура отпуска стали. Режимы отпуска стали. Отпускная хрупкость. Улучшение термическая обработка.
Термомеханическая обработка стали. Высокотемпературная термомеханическая обработка. Низкотемпературная термомеханическая обработка.
Старение – термическая обработка, при которой главным процессом является распад пересыщенного твердого раствора. В результате старения происходит изменение свойств закаленных сплавов. В отличие от отпуска, после старения увеличиваются прочность и твердость, и уменьшается пластичность.
Старение сплавов связано с переменной растворимостью избыточной фазы, а упрочнение при старении происходит в результате дисперсионных выделений при распаде пересыщенного твердого раствора и возникающих при этом внутренних напряжений.
Способы закалки. Способы закалки стали. Виды закалки стали. Технология закалки стали. Режимы закалки сталей.
Поверхностная закалка стали. Закалка ТВЧ. Закалка стали ТВЧ. Установка для закалки ТВЧ. Закалка токами высокой частоты.
Закалка стали. Закалка металла. Виды закалки. Температура закалки. Закаливаемость. Прокаливаемость. Критический диаметр.
В стареющих сплавах выделения из твердых растворов встречаются в следующих основных формах:
Форма выделений определяется конкурирующими факторами: поверхностной энергией и энергией упругой деформации, стремящимися к минимуму. Поверхностная энергия минимальна для равноосных выделений. Энергия упругих искажений минимальна для выделений в виде тонких пластин.
Основное назначение старения – повышение прочности и стабилизация свойств.
Различают старение естественное, искусственное и после пластической деформации.
Естественным старением называется самопроизвольное повышение прочности и уменьшение пластичности закаленного сплава, происходящее в процессе его выдержки при нормальной температуре.
Нагрев сплава увеличивает подвижность атомов, что ускоряет процесс. Повышение прочности в процессе выдержки при повышенных температурах называется искусственным старением.
Предел прочности, предел текучести и твердость сплава с увеличением продолжительности старения возрастают, достигают максимума и затем снижаются (явление перестаривания). При естественном старении перестаривания не происходит. С повышением температуры стадия перестаривания достигается раньше.
Если закаленный сплав, имеющий структуру пересыщенного твердого раствора, подвергнуть пластической деформации, то также ускоряются процессы, протекающие при старении – это деформационное старение.
Химико-термическая обработка. Химико-термическая обработка стали. Химико-термическая обработка металла.
Термическая обработка металла. Термическая обработка металлов и сплавов. Виды термической обработки металлов. Виды термообработки.
Старение охватывает все процессы, происходящие в пересыщенном твердом растворе: процессы, подготавливающие выделение, и сами процессы выделения.
Для практики большое значение имеет инкубационный период – время, в течение которого в закаленном сплаве (см. Закалка стали. Виды закалки. Закаливаемость.) совершаются подготовительные процессы, когда сохраняется высокая пластичность. Это позволяет проводить холодную деформацию после закалки.
Если при старении происходят только процессы выделения, то явление называется дисперсионным твердением.
Старение является основным способом упрочнения алюминиевых и медных сплавов, а также многих жаропрочных сплавов.
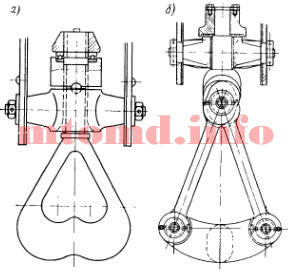
Кроме грузовых крюков в грузоподъемных машинах применяются цельнокованые (рис. 1, а) и составные (рис. 1, б) грузовые петли. Форма и размер петель не стандартизованы и поэтому грузовые петли необходимо рассчитывать на прочность.

Рис. 1: а – цельнокованые, б – составные
При этом цельнокованые петли рассчитывают как жесткую раму (статически неопределимая система), а составные петли — как шарнирные системы; в последнем случае тяги проверяют на растяжение, поперечину — на изгиб и сжатие, как криволинейную двухопорную балку. Шарниры составной петли проверяют на смятие и на изгиб осей. При проверке смятия на внутренней поверхности отверстия по формуле Лямэ допускаемое напряжение не должно превышать 100 МПа. Допускаемое напряжение от изгиба при изготовлении поперечины петли из низкоуглеродистых сталей (стали 20, Ст3) определяется при запасе прочности n = 2,5..3.
Грузовые петли имеют меньшие размеры и массу, чем крюки, рассчитанные на ту же грузоподъемность, так как в сечениях петель действуют меньшие изгибающие моменты. Но в эксплуатации грузовые петли менее удобны: стропы приходится продевать в отверстие петли.
Для обвязки груза при его прикреплении к крюку грузоподъемной машины применяются различные виды грузовых стропов (рис. 2), изготовляемых, как правило, из стальных канатов или сварных цепей. Грузовые стропы из пеньковых или хлопчатобумажных канатов применяются для подъема груза массой не более 0,5 т.
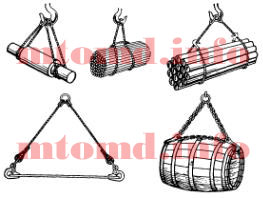
Рис. 2
Во избежание повреждения транспортируемого изделия грузовые стропы из стальных канатов иногда покрывают пленкой из пластмассы или резины. Грузовые стропы следует накладывать на груз без узлов и петель: на острые ребра груза подкладывают специальные подкладки, предохраняющие грузовые стропы от перетирания и излома.
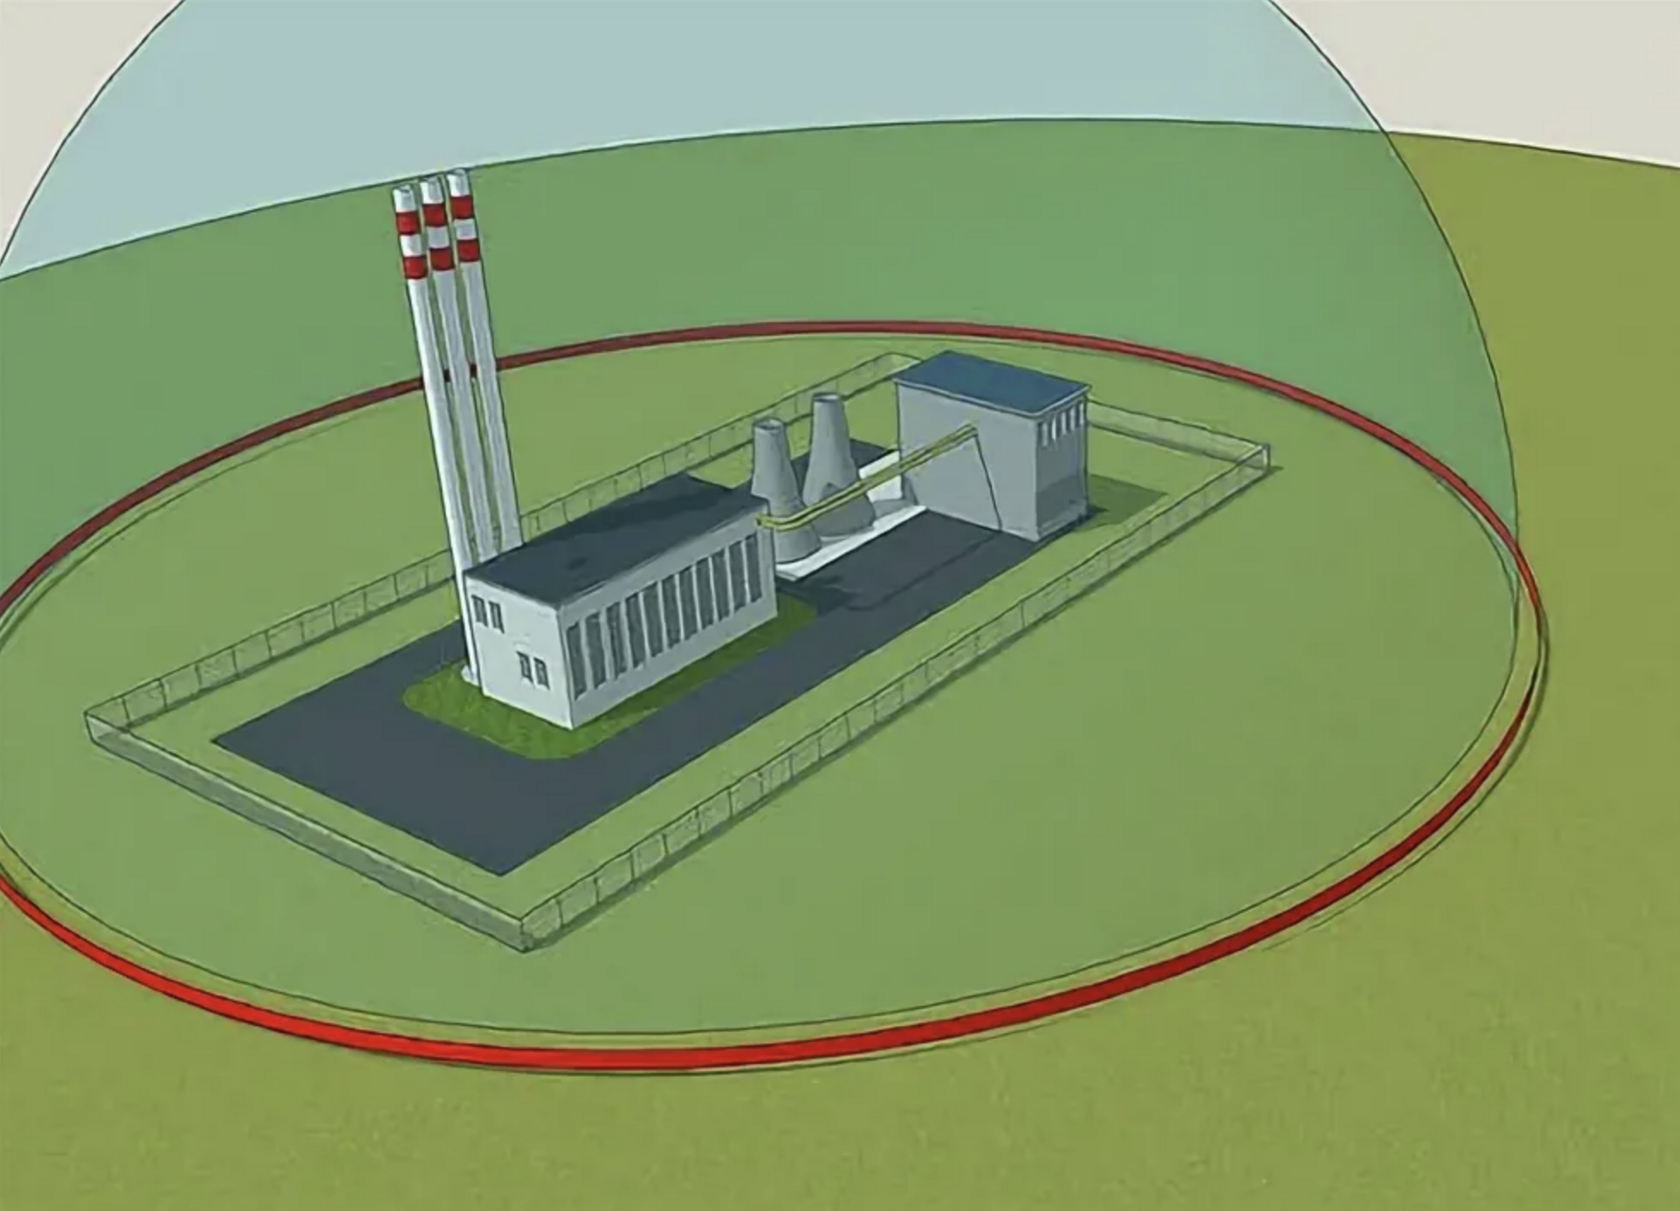

Создание санитарно-защитных зон — сложный процесс, требующий точных расчетов и строгого соблюдения нормативов. Эти территории создаются для минимизации воздействия промышленных объектов на здоровье людей и окружающую среду. Современные подходы к проектированию объединяют экологические требования, инженерные решения и актуальные данные мониторинга.
Сегодня при разработке СЗЗ используются компьютерное моделирование и геоинформационные системы. Это позволяет прогнозировать распространение вредных выбросов с высокой точностью. Нормативная база, включающая СанПиН и ГОСТы, регулярно обновляется, что требует от специалистов постоянного обучения.
Правильное зонирование — не просто формальность. Оно предотвращает конфликты между предприятиями и жилыми районами, снижает риски для экологии. Современные методы расчета учитывают не только текущие параметры объекта, но и перспективы его расширения.
Проектирование санитарно-защитных зон (СЗЗ) требует комплексного подхода, объединяющего экологические, технические и правовые аспекты. Основная задача — создать эффективный барьер между потенциально опасными объектами и жилыми территориями. Это позволяет минимизировать влияние промышленных выбросов, шума и вибрации на здоровье населения.
СЗЗ представляет собой территорию со специальным режимом использования, которая отделяет предприятия от жилой застройки. Ключевые цели включают:
Все промышленные предприятия разделяются на 5 классов опасности:
Размер защитной зоны напрямую зависит от присвоенного класса.
При установке границ СЗЗ учитывают:
Для объектов I-II классов опасности предприятий обязательны ежегодные корректировки зон с учетом модернизации производства.
Создание санитарно-защитных зон требует строгого соблюдения правовых актов, которые регулярно обновляются. Современные экологические вызовы и технологические изменения диктуют необходимость гибкого подхода к нормативам. Ключевым аспектом остаётся синхронизация федеральных требований с региональными особенностями и отраслевой спецификой.
Документ устанавливает базовые принципы определения границ СЗЗ для объектов I–III классов опасности. Основные требования включают:
Правовую основу формируют ФЗ №52 «О санитарно-эпидемиологическом благополучии» и ФЗ №7 «Об охране окружающей среды». Субъекты РФ вправе:
С 1 января 2024 года вступили в силу поправки, затрагивающие:
Нововведения усиливают ответственность предприятий за экологический мониторинг и требуют использования ГИС-технологий на этапе проектирования.
Точное определение границ санитарно-защитной зоны требует комплексного подхода, сочетающего компьютерные технологии и анализ природных факторов. Современные методики позволяют прогнозировать распространение загрязнений с точностью до 85%, минимизируя риски для населения.

Программные комплексы типа EcoGIS и Ecolog-Expert используют алгоритмы, основанные на уравнениях турбулентной диффузии. Эти инструменты учитывают физико-химические свойства выбросов и метеорологические параметры.
Для промышленных объектов применяют модели Гаусса-Практикова, определяющие зоны максимальных концентраций. Пример: при проектировании СЗЗ металлургического комбината учитывают:
Акустические расчеты выполняют по методике ISO 9613-2, учитывая:
Доминирующие направления ветров анализируют за 10-летний период. В горных районах применяют коррекционные коэффициенты до 1.5 для учета эффекта аэродинамической тени.
Метод включает анализ трех компонентов:
Пример: Для нефтебазы в Краснодарском крае совместили данные о выбросах с картами миграции подземных вод. Это позволило сократить расчетную зону на 12% без потери безопасности.
Современные подходы к проектированию санитарно-защитных зон кардинально меняют традиционные методы. Инновации сочетают цифровые технологии с природными механизмами, создавая комплексные системы защиты. Особое внимание уделяется адаптивным решениям, которые учитывают как текущие экологические вызовы, так и перспективы развития территорий.

Геоинформационные системы позволяют визуализировать данные о загрязнениях в режиме реального времени. С их помощью проектировщики:
Пример успешного внедрения – проект для металлургического комбината в Челябинской области. Специалисты использовали платформу ArcGIS для оптимизации зонирования, сократив площадь защитной зоны на 12% без ущерба экологической безопасности.
Природоориентированные технологии становятся ключевым элементом современных СЗЗ. Они сочетают экологическую эффективность с экономической целесообразностью.
Тополь черный и ива белая поглощают до 70% тяжелых металлов из почвы. Для шумозащиты применяют многоярусные посадки из ели и кустарниковых пород. В Нижнем Новгороде такие решения снизили уровень шума от автомагистрали на 8 дБ.
Специальные зеленые коридоры шириной 15-20 м сохраняют миграционные пути животных. Они оборудуются переходными мостами и подземными тоннелями, как в проекте для нефтепровода «Заполярье-Пурпе».
Умные датчики нового поколения фиксируют:
Системы на базе IoT передают данные в Роспотребнадзор через защищенные каналы связи. Это позволяет оперативно корректировать режим работы предприятий при превышении нормативов.
Современные инженерные решения требуют использования специализированного ПО, которое ускоряет расчеты и повышает точность проектирования. Программные комплексы объединяют инструменты для моделирования, анализа данных и визуализации, что особенно важно при работе с санитарно-защитными зонами.
Этот программный продукт стал стандартом для экологов благодаря многофункциональному интерфейсу и поддержке государственных нормативов. Платформа позволяет автоматизировать 80% рутинных операций, сокращая сроки разработки проектов.
Система ориентирована на промышленные предприятия I-II класса опасности. Уникальная особенность — модуль прогнозирования аварийных ситуаций, который учитывает:
В отличие от конкурентов, эта платформа предлагает гибкую систему тарификации с оплатой за отдельные модули. Для выбора оптимального решения стоит сравнить:
Реальные проекты санитарно-защитных зон демонстрируют, как теория применяется в разных условиях. Рассмотрим три примера, отражающих специфику промышленных, транспортных и городских объектов.

При проектировании зоны для НПЗ в Татарстане использовали многоуровневый подход. Математические модели рассчитали распространение сероводорода, а данные розы ветров определили форму защитного периметра.
Особое внимание уделили биоинженерным барьерам. Посадка тополей и специальных кустарников снизила концентрацию загрязнений на 23%. Границы зоны согласовали с учетом планов расширения производства.
Для аэропорта Шереметьево разработали СЗЗ с акцентом на шумовое воздействие. Автоматизированные датчики непрерывно фиксируют уровень звука, а ГИС-технологии визуализируют зоны дискомфорта.
Интегральная оценка рисков выявила необходимость переноса складов ГСМ. Это решение сократило расчетную площадь защитной зоны на 15%, сохранив требования СанПиН.
Городские защитные зоны требуют компактных решений. В Москве для ТЭЦ внедрили вертикальное озеленение и шумопоглощающие экраны. Это позволило вписать объект в жилой массив без нарушения нормативов.
Кейс показал важность координации с архитекторами. Совместная работа помогла интегрировать вентиляционные шахты в дизайн зданий, устранив конфликт интересов.
Какие подводные камни чаще всего встречаются при создании проектов санитарно-защитных зон? Недочеты на этапе проектирования не только увеличивают сроки согласований, но и влекут штрафные санкции. Чтобы минимизировать риски, важно заранее изучить распространенные ошибки и внедрить систему проверки на каждом этапе работ.
Одна из ключевых проблем — проектирование СЗЗ исключительно под текущие мощности объекта. Расширение производства или модернизация технологий потребуют пересмотра границ зоны, что увеличит затраты в 2-3 раза. Например, при планах установки новых цехов необходимо заранее заложить резервные метры в расчеты.
Рекомендуется проводить анализ бизнес-стратегии предприятия на 5-10 лет. Это позволит учесть возможное увеличение выбросов и скорректировать параметры защитной зоны на этапе проектирования.
Использование устаревших алгоритмов или универсальных шаблонов для разных типов объектов — частая причина отклонения проектов. Для химических производств требуется применять дисперсионное моделирование, а для аэропортов — шумовое картографирование.
Типичные ошибки:
Более 40% замечаний Роспотребнадзора связаны с ошибками в оформлении документов. Часто встречаются несоответствия между текстовой частью и графическими материалами, а также отсутствие актуальных санитарных заключений.
Чтобы избежать проблем:
Успешное утверждение проекта СЗЗ требует строгого соблюдения регламентов. На этом этапе ключевую роль играет подготовка документов и выбор оптимального алгоритма действий. Рассмотрим основные аспекты, которые обеспечат прохождение процедур без задержек.
Пошаговый алгоритм включает 5 этапов:
Документация должна содержать результаты расчетов и полевые исследования. Обязательные разделы:
В 2024 году средняя продолжительность согласования составляет 2-3 месяца. Цена услуг зависит от:
Экспертиза для типовых проектов занимает на 15% меньше времени благодаря упрощенной процедуре проверки.
Эффективное планирование бюджета при создании санитарно-защитной зоны требует комплексного подхода. Современные методики позволяют сократить расходы на 20-40% без ущерба для экологической безопасности.
Ключевой принцип оптимизации – приоритет превентивных мер над ликвидацией последствий. Топ-3 стратегии для снижения затрат на СЗЗ:
Стандартизированные разработки сокращают сроки согласования и затраты на проектирование. Преимущества типовых проектов:
Государство поддерживает компании, внедряющие экологические инновации. Основные преференции включают:
Эти меры позволяют перенаправить сэкономленные средства на модернизацию производственных процессов.
Проектирование СЗЗ требует сочетания нормативных знаний и технических инноваций. Современные методы проектирования, включая ГИС-анализ и автоматизированные системы мониторинга, позволяют точно прогнозировать границы защитных зон. Использование программных комплексов EcoGIS и ПАРУС-Экология упрощает расчеты, снижая риски ошибок.
Ключевой аспект успешного проекта СЗЗ – учет региональных особенностей и перспектив развития предприятия. Решения на основе биоинженерных технологий и математического моделирования помогают создать эффективные барьеры для загрязнений. Это особенно важно для объектов I-II класса опасности, где требования к безопасности максимальны.
Развитие технологий проектирования открывает новые возможности. Внедрение искусственного интеллекта для анализа экологических рисков и облачные платформы для коллективной работы ускоряют подготовку документации. Соблюдение обновленных СанПиН 2.2.1/2.1.1.1200-03 и федеральных стандартов остается обязательным условием для согласования проектов.
Оптимальный проект СЗЗ сегодня – это симбиоз инженерной экспертизы, цифровых инструментов и экологической ответственности. Предприятиям стоит активнее внедрять передовые решения, чтобы минимизировать воздействие на окружающую среду и избежать штрафных санкций.
Основные цели включают минимизацию воздействия промышленных объектов на население, обеспечение экологической безопасности и соблюдение нормативов ПДК вредных веществ. Грамотное зонирование предотвращает пересечение жилых территорий с зонами химического или шумового загрязнения.
Классификация проводится по степени опасности (I-V класс) на основе видов деятельности предприятия, объема выбросов и специфики используемых материалов. Например, нефтеперерабатывающие заводы всегда относятся к I классу опасности.
Базовым регламентом остаются СанПиН 2.2.1/2.1.1.1200-03, дополненные изменениями ФЗ №248 от 31.07.2023. Для объектов в Москве и Санкт-Петербурге дополнительно применяют региональные стандарты градостроительного планирования.
С 2024 года введена обязательная интеграция СЗЗ в систему цифрового генплана территории. Также ужесточились требования к мониторингу загрязнений для предприятий III класса опасности.
Ключевые параметры: результаты математического моделирования рассеивания выбросов, уровень шумового фона, роза ветров, гидрогеологические условия и планы развития предприятия. Для ТЭЦ обязателен расчет зон золонакопления.
Современные ГИС-платформы (ArcGIS Pro, QGIS) позволяют визуализировать 3D-модели зон воздействия, автоматизировать расчеты и интегрировать данные дистанционного зондирования Земли.
Профессиональные решения: EcoGIS с модулем прогнозирования аварийных ситуаций, ПАРУС-Экология для объектов ЖКХ, Ecolog-Expert с готовыми шаблонами для нефтегазовой отрасли.
Типичные проблемы: использование устаревших картографических материалов, игнорирование перспектив расширения производства, некорректный выбор коэффициентов запаса при моделировании.
Обязателен учет плотности застройки, наличия социальной инфраструктуры и транспортных потоков. Для МКАД и центральных районов Москвы применяют компенсационные решения: шумозащитные экраны, вертикальное озеленение.
Сроки варьируются от 45 до 90 дней в зависимости от категории объекта. С 2024 года для предприятий, использующих НДТ, действует ускоренная процедура — до 30 рабочих дней.
Оптимизировать бюджет позволяют: использование типовых решений для объектов II-III класса опасности, участие в программе экологизации Минприроды РФ, применение открытых геоданных Росреестра.
Перспективные технологии: беспилотный мониторинг границ зон с помощью дронов DJI Matrice 350, биологические мембраны для фильтрации стоков, смарт-датчики контроля воздуха от компании Ecotech.
Да, любые изменения технологического процесса, увеличение мощности или смена сырья требуют пересмотра границ зоны. Для предприятий в Московской области эта процедура регламентируется Постановлением Правительства № 587/2023.
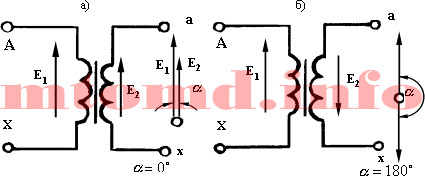
До сих пор мы считали, что при построении векторной диаграммы ЭДС Е1 и Е2 совпадают по фазе. Но это соответствует действительности лишь при условии намотки первичной и вторичной обмоток в одном направлении, или одноименной маркировки их выводов (рис. 1, а).

Рис. 1
Если же в трансформаторе изменить направление намотки обмоток или же переставить обозначение их выводов, то вектор ЭДС Е2 окажется сдвинутым относительно вектора Е1 на 180° (рис. 1, б).
Сдвиг фаз между ЭДС Е1 и Е2 принято выражать группой соединений. Так как этот сдвиг фаз может изменяться от 0 до 360°, а кратность сдвига обычно составляет 30°, то для обозначения групп соединения обмоток трансформатора выбирается ряд чисел от 1 до 12, в котором каждая единица соответствует углу сдвига 30°.
В основу этого положено сравнение относительного положения векторов Е1 и Е2 с положением минутной и часовой стрелок часов. Вектор обмотки ВН считается минутной стрелкой, установленной на цифре 12, а вектор НН — часовой стрелкой. По положению часовой стрелки относительно минутной определяют положение вектора ЭДС обмотки НН относительно обмотки ВН.
Так, на рисунке 1 (а) соединение имеет группу 12, а на рисунке 1 (б) — группу 6. Таким образом, в однофазном трансформаторе имеется только две группы: 12 и 6. В 3-х фазном трансформаторе группы соединения обмоток трансформатора определяются по углу сдвига фаз между линейными векторами ЭДС Е1 и Е2 .

Рис. 2
Векторная диаграмма показывает, что сдвиг между E1 и Е2 равен нулю или 360°, т.е. (360° / 30° — 12 группа).

Рис. 3
Если же поменять начала и концы обмоток НН, то будем иметь группу 6.
ГОСТ ограничивает применение только двух групп: Y/Y — 12 и Y/Y — 11.

