ТРЕНДОВЫЕ НОВОСТИ
Одноразовые и многоразовые перчатки — это неотъемлемая часть работы в самых разных сферах: медицине, пищевой промышленности, клининге, косметологии, строительстве и производстве. Массовое потребление делает закупку перчаток оптом не только экономически выгодной, но и логистически удобной. Однако для разных задач подходят разные виды перчаток, и выбор должен быть основан на конкретных условиях использования.
Изготовлены из синтетического каучука (нитрила).
Обладают высокой прочностью, устойчивы к химическим веществам, не вызывают аллергии.
Используются в медицине, лабораториях, автомастерских, при уборке с применением агрессивных средств.
2. Латексные перчатки
Производятся из натурального каучука.
Очень эластичны, плотно облегают руку, обеспечивая высокую тактильную чувствительность.
Применяются в медицинской и косметологической сферах.
Возможна аллергия на латекс — это важно учитывать при массовой закупке.
3. Виниловые перчатки
Изготавливаются из поливинилхлорида (ПВХ).
Не вызывают аллергию, менее эластичны, но стоят дешевле.
Подходят для работы с пищевыми продуктами, в косметологии, торговле, клининге.
4. Полиэтиленовые перчатки
Очень тонкие, используются для кратковременного применения.
Идеальны для заправок, магазинов, фастфуда и столовых.
Отличаются самой низкой стоимостью.
5. Многоразовые хозяйственные перчатки
Изготавливаются из плотного латекса или ПВХ.
Предназначены для защиты от влаги и агрессивной химии.
Используются в клининговых компаниях, на производстве, в сельском хозяйстве.
Подберите подходящие перчатки для вашего бизнеса в каталоге оптовых поставок.
Опудренные перчатки содержат слой талька (кукурузного крахмала), который облегчает надевание и снижает потоотделение.
Неопудренные перчатки не вызывают раздражения, подходят для медицины, пищевой промышленности и косметологии.
Для большинства профессиональных задач рекомендуется использовать неопудренные перчатки, особенно если контакт с пищей или кожей клиента неизбежен.
1. Область применения
Выбор начинается с понимания задач:
Медицина и лаборатории — нитрил или латекс, без пудры.
Пищевая промышленность — винил, полиэтилен.
Косметология — латекс или нитрил.
Автомеханика — прочные нитриловые модели.
Уборка и санитария — хозяйственные или прочные нитриловые перчатки.
2. Размерный ряд
Перчатки должны подходить по размеру — слишком маленькие могут рваться, слишком большие снижать чувствительность. Оптом лучше заказывать сразу линейку размеров (S, M, L, XL), особенно если в команде работают люди с разной комплекцией.
3. Плотность и прочность
Толщина перчаток варьируется от 2 до 8 мил:
Тонкие (2-4 мил) — для деликатной работы.
Средние (5-6 мил) — универсальные.
Усиленные (7+ мил) — для тяжёлых работ.
4. Сертификация и безопасность
Особенно важно при работе с медициной и пищевыми продуктами. Наличие санитарно-гигиенических сертификатов — обязательное условие для оптовых закупок в ответственных сферах.
5. Условия хранения и срок годности
Перчатки должны храниться в сухом месте при температуре от +5 до +30 °C. Срок хранения — от 2 до 5 лет в зависимости от материала. При оптовых закупках важно соблюдать ротацию партий.
Снижение стоимости за единицу товара — оптовые партии всегда выгоднее по цене.
Стабильность поставок — особенно важно для медучреждений, производств, сетевых бизнесов.
Минимизация логистических расходов — за счёт крупных заказов снижается частота доставок.
Возможность заключения договора на регулярные поставки — фиксированные цены и гарантированный объём.
Оптом выгоднее закупать перчатки, когда вы точно знаете, какой тип нужен, и объёмы потребления стабильны. Правильно подобранные перчатки — это не просто защита, но и комфорт сотрудников, соблюдение санитарных норм и имидж надёжного бизнеса.
Чтобы выбрать подходящие модели, ориентируйтесь на материал, толщину, размерный ряд и соответствие стандартам. Разнообразие ассортимента на сайте поставщика позволяет подобрать решение под любые задачи.
Экскаватор с навесным оборудованием может выполнять множество задач, выходящих за рамки стандартных землеройных работ. Одним из востребованных видов навески является гидравлическая трамбовка, которая используется для уплотнения грунта, песка, щебня и других сыпучих материалов. Однако, чтобы обеспечить эффективную и безопасную эксплуатацию этого оборудования, необходимо строго соблюдать определенные правила.
Перед началом работы с гидротрамбовкой важно убедиться, что она правильно установлена и технически исправна. Проверяются следующие параметры:
Также стоит оценить совместимость трамбовки с характеристиками машины — давление, поток масла и масса оборудования должны соответствовать допустимым значениям.
Перед запуском желательно провести пробный холостой пуск, чтобы убедиться в стабильной работе и отсутствии посторонних вибраций или утечек.
Работая с гидравлической трамбовкой, важно соблюдать дистанцию до зданий, инженерных сетей и других объектов, чувствительных к вибрации. Неправильное применение может привести к повреждениям конструкций или нарушению целостности подземных коммуникаций.
В процессе уплотнения необходимо:
Также следует учитывать тип обрабатываемого материала: для влажного или связного грунта может потребоваться большее количество проходов.
Оператор должен быть обучен работе с виброоборудованием и соблюдать технику безопасности. На площадке не должно находиться посторонних людей в зоне действия трамбовки. Все работы должны выполняться при исправных системах экскаватора, с обязательным использованием средств индивидуальной защиты.
По завершении смены оборудование необходимо очистить от загрязнений, провести визуальный осмотр и, при необходимости, подтянуть крепежи. Регулярное обслуживание продлевает срок службы трамбовки и снижает риск аварийных ситуаций.
Гидравлическая трамбовка — мощный и эффективный инструмент, который при правильной эксплуатации обеспечивает качественное уплотнение и ускоряет строительные процессы. Соблюдение элементарных правил работы позволяет сохранить технику в отличном состоянии и гарантировать безопасность на объекте.
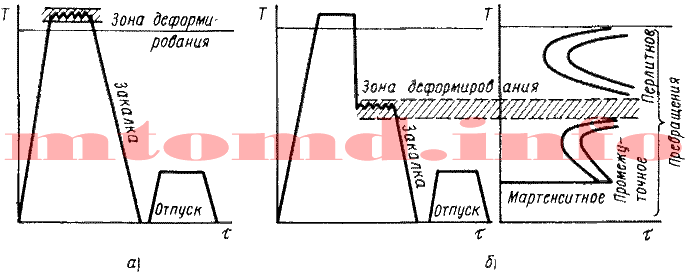
Одним из технологических процессов упрочняющей обработки является термомеханическая обработка (ТМО). Термомеханическая обработка относится к комбинированным способам изменения строения и свойств материалов. При термомеханической обработке совмещаются пластическая деформация и термическая обработка (закалка предварительно деформированной стали в аустенитном состоянии).
Преимуществом термомеханической обработки является то, что при существенном увеличении прочности характеристики пластичности снижаются незначительно, а ударная вязкость выше в 1,5…2 раза по сравнению с ударной вязкостью для той же стали после закалки с низким отпуском.
В зависимости от температуры, при которой проводят деформацию, различают высокотемпературную термомеханическую обработку (ВТМО) и низкотемпературную термомеханическую обработку (НТМО).
Сущность высокотемпературной термомеханической обработки заключается в нагреве стали до температуры аустенитного состояния (выше А3). При этой температуре осуществляют деформацию стали, что ведет к наклепу аустенита. Сталь с таким состоянием аустенита подвергают закалке (рисунок, позиция а).
Высокотемпературная термомеханическая обработка практически устраняет развитие отпускной хрупкости в опасном интервале температур, ослабляет необратимую отпускную хрупкость и резко повышает ударную вязкость при комнатной температуре. Понижается температурный порог хладоломкости. Высокотемпературная термомеханическая обработка повышает сопротивление хрупкому разрушению, уменьшает чувствительность к трещинообразованию при термической обработке.
 а – высокотемпературная термомеханическая обработка (ВТМО); б – низкотемпературная термомеханическая обработка (НТМО)
Высокотемпературную термомеханическую обработку эффективно использовать для углеродистых, легированных, конструкционных, пружинных и инструментальных сталей. Последующий отпуск при температуре 100…200oС проводится для сохранения высоких значений прочности.
Низкотемпературная термомеханическая обработка (аусформинг). Сталь нагревают до аустенитного состояния. Затем выдерживают при высокой температуре, производят охлаждение до температуры, выше температуры начала мартенситного превращения (400…600oС), но ниже температуры рекристаллизации, и при этой температуре осуществляют обработку давлением и закалку (рисунок, позиция б).
Низкотемпературная термомеханическая обработка, хотя и дает более высокое упрочнение, но не снижает склонности стали к отпускной хрупкости. Кроме того, она требует высоких степеней деформации (75…95 %), поэтому требуется мощное оборудование.
Низкотемпературную термомеханическую обработку применяют к среднеуглеродистым легированным сталям, закаливаемым на мартенсит, которые имеют вторичную стабильность аустенита.
Повышение прочности при термомеханической обработке объясняют тем, что в результате деформации аустенита происходит дробление его зерен (блоков). Размеры блоков уменьшаются в два – четыре раза по сравнению с обычной закалкой. Также увеличивается плотность дислокаций. При последующей закалке такого аустенита образуются более мелкие пластинки мартенсита, снижаются напряжения.
| σв, МПа | σт, МПа | δ, % | ψ, % | |
| НТМО | 2400:2900 | 2000:2400 | 5:8 | 15:30 |
| ВТМО | 2100:2700 | 1900:2200 | 7:9 | 25: 40 |
| ТО | 1400 | 1100 | 2 | 3 |
Казино Легзо — это онлайн-казино, которое предлагает широкий спектр азартных игр и развлечений. Вот некоторые из его преимуществ:
Большой выбор игр:казино Легзо предлагает разнообразные игры, включая слоты, настольные игры, покер, рулетку и многое другое. Это позволяет игрокам найти что-то по своему вкусу.
Казино предоставляет различные бонусы и акции для новых и постоянных игроков. Это могут быть приветственные бонусы, бонусы за депозиты, бесплатные вращения и другие поощрения.
Платформа имеет интуитивно понятный и удобный интерфейс, что делает процесс игры приятным и легким.
Казино Легзо обеспечивает высокий уровень безопасности для своих игроков, используя современные технологии шифрования данных и защищенные платежные системы.
Казино предоставляет круглосуточную поддержку клиентов, готовую помочь с любыми вопросами или проблемами, которые могут возникнуть у игроков.
Казино Легзо имеет мобильную версию, что позволяет играть в любимые игры на смартфонах и планшетах в любое время и в любом месте.
Эти преимущества делают Казино Легзо привлекательным выбором для любителей азартных игр.
Волна казино — это онлайн-казино, которое предлагает разнообразные азартные игры и развлечения для своих пользователей. Вот некоторые из его плюсов:
Эти особенности делают Волна казино привлекательным выбором для любителей азартных игр.
Используя принципы построения векторной диаграммы для трансформатора, построим ее для асинхронного двигателя.
Вначале во втором основном уравнении приведенного асинхронного двигателя величину r2‘ представим в виде:
что математически не противоречит друг другу.
Тогда само уравнение можно переписать:
Используя три основных уравнения приведенного асинхронного двигателя, построим векторную диаграмму, которая, будет несколько напоминать диаграмму трансформатора.
Вторичное напряжение определяется вектором:
Иначе говоря, асинхронный двигатель в электрическом отношении работает как трансформатор при активной нагрузке.
Мощность, отдаваемая вторичной обмоткой данного асинхронного двигателя:
Она представляет собой полную механическую мощность, развиваемую двигателем.
При построении диаграммы сначала получают термические кривые. Полученные точки переносят на диаграмму, соединив точки начала кристаллизации сплавов и точки конца кристаллизации, получают диаграмму состояния.
Диаграмма состояния сплавов механических смесей. Эвтектика. Эвтектический сплав.
Диаграмма состояния сплавов с ограниченной растворимостью компонентов в твердом состоянии
а — диаграмма состояния сплавов с неограниченной растворимостью компонентов в твердом состоянии; б — кривые охлаждения типичных сплавов
Диаграмма состояния сплавов, компоненты которых образуют химические соединения
Диаграмма состояния сплавов, испытывающих фазовые превращения в твердом состоянии (переменная растворимость)
Проведем анализ полученной диаграммы.
1. Количество компонентов: К = 2 (компоненты А и В).
2. Число фаз: f = 2 (жидкая фаза L, кристаллы твердого раствора α)
3. Основные линии диаграммы:
4. Характерные сплавы системы:
Чистые компоненты А и В кристаллизуются при постоянной температуре, кривая охлаждения компонента В представлена на рисунок 1, позиция б. Остальные сплавы кристаллизуются аналогично сплаву I, кривая охлаждения которого также представлена на рисунке 1, позиция б.
Процесс кристаллизации сплава I (см. Кристаллизация сплавов. Кристаллизация металлов и сплавов.): до точки 1 охлаждается сплав в жидком состоянии. При температуре, соответствующей точке 1, начинают образовываться центры кристаллизации твердого раствора α. На кривой охлаждения отмечается перегиб (критическая точка), связанный с уменьшением скорости охлаждения вследствие выделения скрытой теплоты кристаллизации. На участке 1–2 идет процесс кристаллизации, протекающий при понижающейся температуре, так как согласно правилу фаз в двухкомпонентной системе при наличии двух фаз (жидкой и кристаллов твердого раствора α) число степеней свободы будет равно единице С = 2 — 2 + 1 = 1. При достижении температуры соответствующей точке 2, сплав затвердевает, при дальнейшем понижении температуры охлаждается сплав в твердом состоянии, состоящий из однородных кристаллов твердого раствора α.
5. Количественный структурно-фазовый анализ сплава.
Пользуясь диаграммой состояния можно для любого сплава при любой температуре определить не только число фаз, но и их состав и количественное соотношение. Для этого используется правило отрезков. Для проведения количественного структурно-фазового анализа через заданную точку проводят горизонталь (коноду) до пересечения с ближайшими линиями диаграммы (ликвидус, солидус или оси компонентов).
Для его определения через точку m проводят горизонталь до пересечения с ближайшими линиями диаграммы: ликвидус и солидус.
Состав жидкой фазы определяется проекцией точки пересечения горизонтали с линией ликвидус p на ось концентрации. Состав твердой фазы определяется проекцией точки пересечения горизонтали с линией солидус q (или осью компонента) на ось концентрации.
Состав жидкой фазы изменяется по линии ликвидуса, а состав твердой фазы – по линии солидуса.
С понижением температуры состав фаз изменяется в сторону уменьшения содержания компонента В.
Теория сплавов. Основы теории сплавов.
Механическая смесь. Твердый раствор. Химические соединения.
Количественная масса фаз обратно пропорциональна отрезкам проведенной коноды. Рассмотрим проведенную через точку m коноду и ее отрезки.
Количество всего сплава (Qсп) определяется отрезком pq.
Отрезок, прилегающий к линии ликвидус pm, определяет количество твердой фазы:
Отрезок, прилегающий к линии солидус (или к оси компонента) mq, определяет количество жидкой фазы:
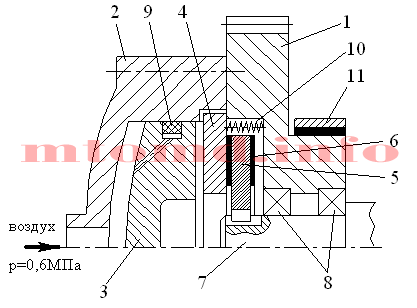
Ведущими частями муфты (см. рисунок 1) являются зубчатое колесо 1, жестко соединенный с ней корпус муфты 2, поршень 3 и ведущий диск 4. К ведомым частям относятся ведомый диск 5, соединенный с помощью шпонки с эксцентриковым валом 7. На ведомый диск 5 с двух сторон прикреплены фрикционные накладки 6. Зубчатое колесо 1 вращается на подшипниках качения 8 на главном валу 7. При выключенной муфте вместе с зубчатым колесом вращаются корпус муфты 2, поршень 3 и ведущий диск 4.

1 — зубчатое колесо; 2 — корпус муфты; 3 — поршень; 4 — ведущий диск; 5 — ведомый диск; 6 — фрикционные накладки; 7 — эксцентриковый вал; 8 — подшипники качения; 9 — уплотнение; 10 — пружина; 11 — подшипник скольжения
Тормоз состоит из тормозного барабана 1, тормозной ленты 2, облицованной фрикционными обкладками, пневматического цилиндра 4 с поршнем 7 и тормозной пружины 5. Набегающий конец ленты закреплен через кронштейн 3 на станине пресса, сбегающий – через регулировочную гайку крепится к штоку 6 пневмоцилиндра 4. Пневмоцилиндр тормоза 4 крепится посредством болтов к стенке станины.

1 — тормозной барабан; 2 — тормозная лента; 3 — кронштейн; 4 — пневматический цилиндр; 5 — тормозная пружина; 6 — шток; 7 — поршень
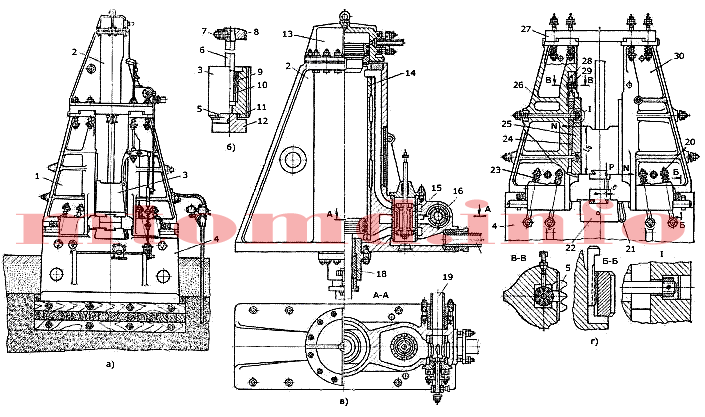
Параметры паровоздушных штамповочных молотов регламентируют по ГОСТ 7024-85. В отличие от ковочных паровоздушных молотов шабот штамповочного молота 4 (см. рисунок) является основанием всей машины. Стойки 1 крепят на шаботе 4 шпильками 20, наклоненными под углом 10-12° к вертикали, с амортизационными пружинами 23 для смягчения ударных нагрузок на шпильки при раскрытии стыка между стойками и шаботом.
Паровоздушный молот. Принцип действия. Классификация.
Фундаменты молотов. Конструкции фундаментов.

а – общий вид; б – подвижные части; в – цилиндр молота; г — станина
Сечение стоек переменное, уменьшающееся кверху. Чтобы предотвратить сбрасывание стоек с шабота, стойки имеют приливы, охватывающие шабот. Для монтажного перемещения стоек в двух горизонтальных направлениях и для компенсации износа применяют клинья: продольные с уклоном 1÷16 и попе-речные с уклоном 1÷24. Эти клинья удерживают стойки от продольного и поперечного смещения на шаботе во время удара; сверху шпоночные выступы стоек входят в пазы подцилиндровой плиты.
Для устойчивости арочной станины ковочного молота применяют дополнительные горизонтальные стяжные болты 12 между стойками 6 и 7 (см. рисунок). Применение аналогичных стяжных болтов в станинах штамповочных молотов оказалось бесполезным, и в современных конструкциях они не применяются. Однако подцилиндровая плита 27 (см. рисунок, г) снабжена замками, выполняющими ту же функцию, что и стяжные болты.
Стойки станин штамповочных молотов 26 и 30 (см. рисунок, г) изготовляют литыми из стали (содержание углерода 0,3-0,4%), а стойки станин ковочных молотов – литыми из чугуна и из стали.
В шаботе 4 (рисунок, г) штамповочного молота с помощью клина 21 крепят штамподержатель 22, одна боковая сторона которого имеет угол 160°, входящий в соответствующее углубление шабота. Это способствует надежному удержанию штамподержателя от сдвига во время работы молота. Шаботы штамповочных молотов изготовляют литьем из качественной стали. Масса шаботов штамповочных молотов равна 20-25-кратной массе подвижных частей. Шаботы молотов с массой подвижных частей до 6 т изготовляют цельными, а свыше 6 т – составными. Шабот устанавливают на подушках из дерева твердых пород (дуба, бука) или на прокладках из прорезиненной транспортерной ленты. С фундаментом он ничем не скреплен.
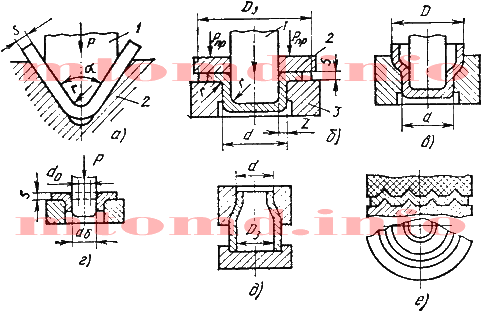
Формообразующие операции — в которых стремятся получить заданную величину деформации, чтобы заготовка приобрела требуемую форму. Основные формообразующие операции: гибка, вытяжка, отбортовка, обжим, раздача, рельефная формовка.
Листовая штамповка. Холодная листовая штамповка. Штамповка листовая металла.
Разделительные операции листовой штамповки. Отрезка. Вырубка. Пробивка. Высечка.

а — гибка; б,в — вытяжка; г — отбортовка; д — обжим; е — рельефная формовка
Гибка – образование угла между частями заготовки или придание заготовке криволинейной формы. При гибке пластически деформируется (см. Пластическая деформация) только участок заготовки в зоне контакта с пуансоном 1 (рис., позиция а): наружные слои заготовки растягиваются, а внутренние – сжимаются. Деформация растяжения наружных слоев и сжатия внутренних увеличивается с уменьшением радиуса скругления рабочего торца пуансона, при этом возрастает вероятность образования трещин. Поэтому минимальный радиус пуансона ограничивается величиной в пределах 0.1…2,0 от толщины заготовки, в зависимости от механических свойств материала.
При снятии нагрузки растянутые слои заготовки упруго сжимаются, а сжатые – растягиваются, что приводит к изменению угла гибки α, т.е. к пружинению детали. Это следует учитывать или уменьшением угла инструмента на величину пружинения, или применением в конце рабочего хода дополнительного усилия.
Гибку производят в штампах, а также вращающимися фигурными роликами, играющими роль матрицы, на профилегибочных станах.
Холодная обработка металлов давлением
Вытяжка – образование полого изделия из плоской или полой заготовки (рис., позиция б). Вырубленную заготовку диаметром Dз и толщиной S укладывают на плоскость матрицы 3. Пуансон 1 надавливает на заготовку и она, смещаясь в отверстие матрицы, образует стенки вытянутой детали диаметром d.
Формоизменение при вытяжке оценивают коэффициентом вытяжки kв = Dз / d, который в зависимости от механических характеристик металла и условий вытяжки не должен превышать 2,1.
При Dз — d > (18..20)S, возможны потеря устойчивости фланца и образование складок при вытяжке. Их предотвращают прижимом 2 фланца заготовки к матрице с определенным усилием Pпр.
Высокие детали малого диаметра получают за несколько операций вытяжки с постепенным уменьшением диаметра D полуфабриката и увеличением его высоты (рис., позиция в). При последующих переходах для предотвращения разрушения металла принимают:

Промежуточный рекристаллизационный отжиг для устранения наклепа позволяет увеличить kв до 1,4…1,6.
Опасность разрушения заготовок устраняют применением смазочных материалов для уменьшения сил трения между поверхностями заготовок и инструмента.
При вытяжке зазор между матрицей и пуансоном составляет (1..1.3)S.
Отбортовка – получение борта диаметром dб путем вдавливания центральной части заготовки с предварительно пробитым отверстием dо в матрицу (рис., позиция г). Формоизменение оценивают коэффициентом отбортовки:
 который зависит от механических характеристик металла заготовки и ее относительной толщины S / do. Большее увеличение диаметра можно получить, если заготовку отжечь перед отбортовкой или изготовить отверстие резанием, создающим меньшее упрочнение (см. Наклеп. Наклеп металла. Сущность явления наклепа.) у края отверстия.
Отбортовку применяют для изготовления кольцевых деталей с фланцами и для образования уступов в деталях для нарезания резьбы, сварки, а также для увеличения жесткости конструкции при малой массе.
Листовая штамповка. Холодная листовая штамповка. Штамповка листовая металла.
Разделительные операции листовой штамповки. Отрезка. Вырубка. Пробивка. Высечка.
Обжим– уменьшение периметра поперечного сечения концевой части полой заготовки. Производится заталкиванием заготовки в сужающуюся полость матрицы (рис., позиция д). За один переход можно получить d = (0.7..0.8)Dз. Для большего формоизменения выполняют несколько последовательных операций обжима.
Раздача– увеличение периметра поперечного сечения концевой части полой заготовки коническим пуансоном; это операция противоположная обжиму.
Рельефная формовка – местное деформирование заготовки с целью образования рельефа в результате уменьшения толщины заготовки (рис., позиция е). Формовкой получают конструкционные выступы и впадины, ребра жесткости, лабиринтные уплотнения.

