Введение
Качество реза определяет надежность соединения, скорость монтажа и срок службы трубопровода. Неровная кромка усложняет сборку, мешает плотному прилеганию деталей и увеличивает объем последующей обработки. Поэтому при подготовке труб важно подобрать подходящий инструмент и соблюдать технологию резки.
Труборез для стальных труб помогает получить аккуратный срез с минимальными заусенцами и без заметного смятия стенок. Однако результат зависит не только от конструкции устройства. Необходимо учитывать толщину стенки, диаметр заготовки, свойства металла и способ фиксации детали. Правильно выбранный режущий элемент и плавное усилие позволяют сохранить геометрию торца и сократить время работы.
Особое внимание требуется при обработке тонкостенных заготовок и деталей из нержавеющей стали. Слишком сильное давление может привести к деформации кромок, а неправильное положение инструмента — к отклонению линии реза. Перед началом работ стоит проверить состояние режущих элементов, надежность крепления и соответствие оборудования поставленной задаче.
В этой статье рассмотрим, какие виды инструмента подходят для обработки металлических заготовок, как подготовить деталь, правильно выполнить рез и проверить его качество. Отдельно разберем распространенные ошибки, которые мешают получить ровный торец и приводят к дополнительным затратам при монтаже трубопроводов.
Какие виды труборезов для стальных труб обеспечивают ровный рез без деформации кромок
 Выбор инструмента зависит от диаметра заготовки, толщины стенки, марки металла и условий проведения работ. Для небольших объемов монтажа подходят компактные модели с механическим приводом. На производственных участках чаще используют электрические устройства и специализированные станки. Главная задача — обеспечить равномерное воздействие на металл, сохранить круглую форму заготовки и получить ровный торец без глубоких заусенцев.
Ручные модели для монтажных работ
Ручной труборез удобен при ремонте отопления, сборке водопроводных линий и обслуживании трубопроводов в ограниченном пространстве. Оператор вращает инструмент вокруг заготовки или перемещает режущий узел по заданной траектории. Постепенное увеличение давления помогает избежать смятия стенок и образования неровной кромки.
Для стальных заготовок применяют модели с прочным корпусом и сменными режущими элементами. Перед началом работы необходимо проверить, рассчитан ли инструмент на конкретный металл и толщину стенки. Устройства, предназначенные для мягких материалов, могут быстро затупиться при контакте с твердой сталью. В результате рез становится грубым, а нагрузка на механизм увеличивается.
При выборе учитывают диапазон обрабатываемых диаметров, качество опорных роликов и удобство регулировки. Если труба зафиксирована надежно, а режущий элемент движется без перекосов, риск деформации кромок заметно снижается.
Роликовые труборезы для точного реза
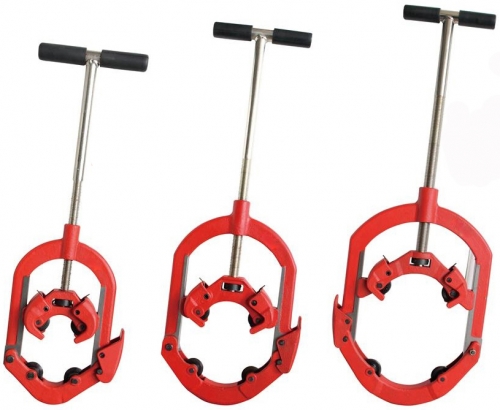
Роликовый труборез формирует линию реза за счет постепенного врезания режущего диска в стенку заготовки. Опорные ролики удерживают инструмент в заданном положении, а вращение вокруг трубы позволяет получить ровный торец. Такой принцип подходит для многих монтажных задач, где важны аккуратность и повторяемость результата.
Давление на режущий элемент увеличивают постепенно. Если сразу затянуть регулировочный винт слишком сильно, на поверхности появится глубокая канавка, а тонкая стенка может потерять круглую форму. Для качественного результата необходимо следить за состоянием диска, очищать ролики от металлической стружки и не допускать перекоса корпуса.
Отдельные модели оснащаются храповым механизмом. Он позволяет работать при небольшом пространстве для вращения рукоятки. Это особенно удобно при ремонте существующих коммуникаций, когда доступ к участку трубы ограничен. При этом важно соблюдать рекомендации производителя по допустимой толщине стенки и усилию подачи.
Электрические и механизированные устройства
Электрический труборез сокращает физическую нагрузку на оператора и ускоряет обработку большого количества заготовок. Такие модели используют на монтажных объектах и в мастерских, где требуется регулярно выполнять однотипные операции. При правильной настройке они обеспечивают стабильную глубину реза и уменьшают влияние человеческого фактора.
Перед запуском проверяют надежность крепления детали, состояние режущего элемента и соответствие частоты вращения характеристикам металла. Слишком высокая скорость или чрезмерное усилие подачи могут вызвать перегрев, ускоренный износ диска и появление заусенцев. Для тонкостенных изделий особенно важны плавная подача и надежная фиксация.
На производстве применяют также специализированные станки для резки. Они подходят для серийной обработки заготовок, когда необходимо выдерживать одинаковую длину и минимальный разброс размеров. Однако даже мощное оборудование не гарантирует качественный результат без правильного выбора оснастки и регулярного обслуживания.
Как выбрать инструмент с учетом материала и диаметра
При подборе оборудования необходимо учитывать не только внешний размер заготовки, но и толщину стенки. Чем больше диаметр трубы и сопротивление металла резанию, тем выше требования к жесткости корпуса, прочности опорных элементов и качеству режущей части. Для тонкостенных изделий особенно важна защита от сдавливания.
Для обычной углеродистой стали подойдут модели, рассчитанные на соответствующую нагрузку. При работе с нержавеющей сталью нужно учитывать ее прочность и склонность к локальному нагреву. Инструмент должен иметь совместимый режущий элемент, а оператору следует избегать резких движений и многократного чрезмерного затягивания механизма.
Для получения ровного среза также необходимо правильно подготовить заготовку. Место реза размечают по окружности, поверхность очищают от загрязнений, а саму деталь надежно закрепляют. После завершения операции проверяют геометрию торца и при необходимости удаляют заусенцы. Такой подход помогает подготовить соединение к дальнейшему монтажу без лишней обработки.
Таким образом, для разовых ремонтных задач часто достаточно качественной ручной модели, а для регулярной обработки большого количества заготовок целесообразно рассмотреть механизированное оборудование. В любом случае точность определяется сочетанием подходящей конструкции, исправной оснастки, правильной фиксации и соблюдения технологии резки.
Как правильно подготовить стальную трубу к резке и выбрать место реза
Качество обработки зависит не только от конструкции инструмента, но и от подготовки заготовки. Даже профессиональный труборез не обеспечит точный результат, если труба закреплена с перекосом или линия реза нанесена неправильно. Перед началом работы необходимо оценить состояние металла, определить нужную длину детали и подготовить рабочее место. Эти действия помогают избежать деформации стенок, смещения линии реза и лишних потерь материала.
Проверка состояния трубы перед обработкой
Сначала осматривают поверхность заготовки. На ней не должно быть глубоких вмятин, трещин и сильных коррозионных повреждений в зоне резки. Такие дефекты могут повлиять на геометрию торца и усложнить дальнейшее соединение деталей. Если на металле есть рыхлая ржавчина, окалина или остатки защитного покрытия, рабочий участок очищают подходящим способом.
Затем измеряют наружный диаметр и толщину стенки. Эти параметры определяют, какой инструмент подойдет для конкретной задачи. Слишком компактная модель может не справиться с толстой стенкой, а чрезмерное усилие при обработке тонкого металла способно вызвать смятие кромок. Для труб из нержавеющей стали также важно учитывать рекомендации производителя оборудования и характеристики режущего элемента.
Перед работой проверяют состояние режущего диска и опорных роликов. На рабочих поверхностях не должно быть сколов, выраженного износа и загрязнений, мешающих плавному движению. Поврежденные детали заменяют, поскольку они могут отклонять инструмент от заданной траектории. Если конструкция предусматривает регулировку, механизм проверяют на плавность хода и отсутствие заметного люфта.
Как правильно разметить место реза
Разметку выполняют после определения требуемой длины заготовки. Сначала измеряют участок рулеткой или линейкой, учитывая особенности будущего соединения. Если труба будет входить в фитинг или соединяться с другой деталью, необходимо заранее проверить требования к длине и подготовке торца. Неправильный расчет приведет к дополнительной подрезке или необходимости заменить заготовку.
Линию реза отмечают тонким маркером или другим подходящим разметочным инструментом. Чтобы получить ровный торец, отметка должна проходить по всей окружности трубы и находиться в одной плоскости. Для этого удобно использовать угольник, специальный шаблон или разметочный хомут. При работе с трубами большого диаметра особенно важно проверить совпадение начала и конца линии.
Не стоит наносить слишком широкую отметку. Если режущий элемент пойдет по одному из ее краев, итоговая длина может отличаться от расчетной. Лучше использовать тонкую линию и ориентировать режущую часть строго по ее центру. Перед запуском инструмента полезно еще раз измерить расстояние от края заготовки до разметки.
Фиксация трубы и подготовка рабочего места
Перед резкой заготовку надежно закрепляют в тисках, на опорах или в специальном зажимном устройстве. Фиксация должна исключать вращение и смещение детали под нагрузкой. При этом нельзя чрезмерно сдавливать тонкостенную трубу: сильное давление губок способно изменить ее круглую форму еще до начала обработки.
Между зажимом и местом реза оставляют достаточное расстояние для свободного движения инструмента. Отрезаемый участок должен иметь опору, если его масса может вызвать изгиб или резкое смещение после завершения операции. При обработке длинных заготовок используют дополнительные стойки. Они поддерживают трубу и снижают нагрузку на зону реза.
Рабочее место освобождают от посторонних предметов, а оборудование устанавливают на устойчивой поверхности. При использовании электрического привода проверяют кабель, выключатель и защитные элементы. Оператору необходимы защитные очки и подходящие средства защиты рук. Металлическую стружку нельзя удалять пальцами во время движения режущего механизма.
Как избежать смятия стенок и смещения линии реза
Основная причина деформации кромок — чрезмерное усилие, приложенное к небольшой площади металла. Особенно чувствительны к нему тонкостенные заготовки и трубы большого диаметра. Чтобы сохранить исходную геометрию, необходимо выбирать инструмент с подходящим диапазоном обработки и постепенно увеличивать давление на режущий элемент.
Перед началом резки проверяют, совпадает ли ось инструмента с осью трубы. Перекос приводит к образованию косого торца, неравномерному износу режущей части и появлению заусенцев. Если конструкция предусматривает опорные ролики, они должны равномерно прилегать к поверхности без перекоса и чрезмерного давления.
При работе с толстостенными заготовками не следует пытаться ускорить процесс резким увеличением усилия. Лучше соблюдать последовательность движений, предусмотренную производителем, и контролировать глубину врезания. Если инструмент начинает двигаться с рывками, необходимо остановить работу и проверить состояние оснастки, крепление детали и правильность настройки.
После завершения резки проверяют длину заготовки, перпендикулярность торца и отсутствие заметного смятия стенок. При необходимости кромки очищают от заусенцев подходящим инструментом. Правильная подготовка позволяет получить ровный срез, уменьшить объем последующей обработки и обеспечить надежное соединение при монтаже трубопровода.
Как настроить и использовать труборез для получения ровного среза
 Точный рез зависит от правильной настройки инструмента, надежной фиксации заготовки и последовательности действий оператора. Даже качественный труборез может оставить неровную кромку, если режущий элемент установлен с перекосом или давление увеличивается слишком быстро. Чтобы получить аккуратный торец без смятия стенок, необходимо соблюдать технологию обработки и учитывать характеристики металла.
Проверка и настройка режущего механизма
Перед началом работы осматривают корпус, рукоятку, опорные ролики и режущий диск. На рабочих поверхностях не должно быть трещин, сколов и выраженного износа. Если диск затупился, его заменяют на совместимую деталь. Использование поврежденной оснастки увеличивает нагрузку на механизм и ухудшает качество среза.
Затем проверяют соответствие инструмента диаметру заготовки и толщине ее стенки. Для обработки стальных труб необходима модель, рассчитанная на сопротивление металла резанию. Если устройство предназначено только для мягких материалов, его режущая часть может быстро выйти из строя. Также важно учитывать допустимые размеры, указанные производителем.
Режущий элемент устанавливают напротив заранее нанесенной линии. Опорные ролики должны прилегать к поверхности трубы равномерно, без перекоса. Регулировочный механизм затягивают до момента уверенного контакта диска с металлом. Слишком сильное начальное давление недопустимо: оно создает глубокую канавку и может деформировать стенку еще до полноценного прохода.
Правильная фиксация заготовки
Перед резкой трубу закрепляют в тисках или специальном зажимном приспособлении. Деталь не должна проворачиваться, смещаться или заметно прогибаться под нагрузкой. При этом губки зажима не следует затягивать чрезмерно, особенно если предстоит обработка тонкостенной заготовки. В противном случае круглое сечение может измениться еще до начала резки.
Длинные заготовки дополнительно поддерживают стойками. Такая опора предотвращает провисание и уменьшает нагрузку на участок, который обрабатывает режущий элемент. Если отрезаемая часть имеет значительную массу, необходимо предусмотреть ее безопасную поддержку после отделения. Это помогает избежать повреждения детали и случайного смещения инструмента.
После фиксации проверяют положение разметки. Линия реза должна находиться в рабочей зоне режущего элемента, а корпус инструмента — располагаться без перекоса относительно поверхности трубы. Если устройство установлено неправильно, даже плавное движение не обеспечит перпендикулярный торец.
Последовательность выполнения реза
Работу начинают с легкого контакта режущего диска с металлом. Инструмент перемещают по окружности трубы в соответствии с его конструкцией. На первом проходе важно сформировать направляющую канавку, которая будет удерживать режущий элемент на заданной траектории. Резкие движения и сильное давление на этом этапе могут привести к смещению линии.
После формирования канавки усилие постепенно увеличивают. Если используется роликовая модель, регулировочный механизм подтягивают небольшими шагами между проходами. При каждом обороте режущий диск углубляется в металл, а опорные элементы удерживают инструмент в правильном положении. Такой способ снижает риск смятия стенок и образования косого торца.
Во время обработки необходимо следить за плавностью хода. Если труборез движется рывками, появляется необычный шум или инструмент начинает отклоняться от линии, работу останавливают. Причиной могут быть загрязненные ролики, поврежденный диск, неправильная регулировка или недостаточная фиксация заготовки. Продолжать резку с неисправным механизмом не следует.
При использовании электрических моделей дополнительно контролируют скорость вращения и подачу. Слишком высокая скорость может вызвать перегрев режущей части, а чрезмерное давление — ускорить износ оснастки. Необходимо соблюдать инструкцию производителя и не пытаться ускорить процесс за счет увеличения нагрузки.
Особенности обработки разных видов стали
При резке обычной углеродистой стали важно подобрать режущий элемент с учетом толщины стенки и твердости материала. Для толстостенных заготовок требуется более жесткая конструкция инструмента. Тонкостенные трубы, напротив, нуждаются в особенно аккуратной подаче, поскольку избыточное усилие может изменить форму сечения.
Нержавеющая сталь предъявляет дополнительные требования к качеству оснастки и режиму обработки. При неправильной настройке металл может локально нагреваться, а режущий элемент — быстрее изнашиваться. Поэтому необходимо использовать совместимый диск, поддерживать плавное движение и избегать многократного чрезмерного затягивания регулировочного механизма.
Если предстоит серийная резка, полезно выполнить пробную операцию на аналогичной заготовке. Это позволяет проверить настройку, оценить качество торца и при необходимости скорректировать рабочий режим. Такой подход особенно важен, когда необходимо обеспечить одинаковую длину большого количества деталей.
Контроль качества после резки
После отделения участка проверяют перпендикулярность торца, отсутствие заметных вмятин и соответствие полученной длины заданному размеру. Для измерения используют линейку, угольник или подходящие измерительные приборы. Если соединение требует высокой точности, дополнительно контролируют геометрию сечения и состояние внутренней кромки.
Обнаруженные заусенцы удаляют подходящим инструментом. Обработка должна быть аккуратной: чрезмерное снятие металла может изменить размер детали и ухудшить качество соединения. Перед дальнейшим монтажом торец очищают от стружки и загрязнений.
Правильная настройка и последовательное выполнение операций позволяют получить ровный срез без существенной деформации стенок. Основные условия успеха — исправная оснастка, надежная фиксация трубы, постепенное увеличение усилия и постоянный контроль положения инструмента. Соблюдение этих правил сокращает количество брака и упрощает подготовку деталей к монтажу трубопровода.
Какие ошибки при резке стальных труб приводят к деформации кромок и как их избежать
Деформация кромок возникает из-за неправильной настройки оборудования, чрезмерного давления и нарушения технологии обработки. В результате торец получается неровным, стенки теряют первоначальную форму, а подготовка соединения требует дополнительных операций. Чтобы избежать таких проблем, важно понимать причины дефектов и контролировать каждый этап резки.
Чрезмерное давление на режущий элемент
Одна из распространенных ошибок — попытка ускорить процесс за счет сильного затягивания регулировочного механизма. При резке стальных труб такое действие создает повышенную нагрузку на небольшой участок поверхности. В результате появляются глубокие борозды, замятия и неровности. Особенно заметны эти дефекты на тонкостенных заготовках, которые легче теряют круглую форму.
Чтобы избежать деформации, давление увеличивают постепенно. Сначала режущий элемент должен сформировать неглубокую направляющую канавку. Затем инструмент перемещают по окружности, понемногу увеличивая усилие. Такой подход позволяет равномерно углублять линию реза и сохранять геометрию торца.
Если для отделения детали требуется слишком большое усилие, необходимо проверить состояние оснастки и соответствие модели характеристикам заготовки. Затупленный режущий элемент не следует компенсировать дополнительным давлением. Правильнее заменить его и повторно проверить настройку механизма.
Неправильная фиксация и перекос трубы
Ненадежное крепление заготовки приводит к смещению линии реза. Во время движения инструмента труба может проворачиваться, вибрировать или прогибаться под нагрузкой. В результате торец получается косым, а кромки могут иметь различную высоту. Подобные дефекты осложняют соединение деталей и увеличивают объем последующей обработки.
Перед началом работы заготовку закрепляют в тисках или специальном приспособлении. Зажим должен удерживать металл без смещения, но не сдавливать его чрезмерно. Для длинных труб используют дополнительные опоры, которые предотвращают провисание и уменьшают нагрузку на участок резки.
Не менее важно правильно расположить инструмент относительно разметки. Если корпус установлен под углом, режущий элемент постепенно отклоняется от заданной траектории. Перед началом обработки следует проверить положение роликов и убедиться, что они равномерно прилегают к поверхности.
Использование неподходящего или изношенного инструмента
Попытка обработать толстостенную стальную заготовку устройством, рассчитанным на мягкие материалы, часто приводит к плохому результату. Режущий элемент испытывает повышенную нагрузку, быстрее изнашивается и может оставлять рваные края. Обратная ситуация также нежелательна: слишком грубая оснастка затрудняет аккуратную обработку тонкостенных деталей.
При выборе оборудования учитывают наружный диаметр, толщину стенки и свойства металла. Для нержавеющей стали необходимо использовать совместимые режущие элементы, рассчитанные на соответствующие условия эксплуатации. Перед работой проверяют отсутствие сколов, трещин и заметного износа на диске и опорных роликах.
Если инструмент начинает двигаться рывками, оставляет выраженные заусенцы или требует необычно большого усилия, работу необходимо остановить. Следует очистить механизм, проверить крепления и оценить состояние оснастки. При необходимости поврежденные детали заменяют.
Ошибки при разметке и выборе места реза
Неправильная разметка может привести к косому срезу даже при использовании качественного оборудования. Если линия нанесена только на видимой части трубы, оператору сложнее контролировать положение режущего элемента по всей окружности. В результате начало и конец реза могут не совпасть, а торец получится неровным.
Чтобы снизить риск ошибки, линию реза размечают по всей окружности. Для этого применяют угольник, специальный шаблон или разметочный хомут. Отметка должна быть тонкой и хорошо различимой. Перед началом обработки дополнительно проверяют длину заготовки и положение линии относительно торца.
Необходимо также учитывать состояние поверхности. Глубокая коррозия, вмятины и остатки твердых загрязнений могут мешать равномерному контакту режущего элемента с металлом. Рабочую зону предварительно очищают, а участок с выраженными повреждениями при необходимости переносят за пределы линии реза.
Нарушение последовательности резки
Резкие движения, попытки отделить заготовку за один проход и неравномерная подача повышают вероятность появления дефектов. Если режущий элемент сразу погружается в металл на большую глубину, нагрузка распределяется неравномерно. Это может привести к смещению инструмента, образованию заусенцев и деформации стенок.
При использовании роликовой модели сначала формируют направляющую канавку, после чего постепенно увеличивают глубину реза. Регулировочный механизм подтягивают небольшими шагами, не допуская чрезмерного давления. Для электрических устройств соблюдают рекомендованные скорость вращения и режим подачи.
Если в процессе работы появляются вибрация, посторонний шум или заметное отклонение от линии, обработку прекращают. Продолжение резки без выяснения причины может испортить заготовку и повредить оборудование. Перед возобновлением работы необходимо проверить фиксацию, положение режущего элемента и состояние механизма.
Недостаточная обработка торца после резки
Даже при правильной работе инструмента на кромке могут оставаться небольшие заусенцы. Если их не удалить, они способны помешать плотному соединению деталей, повредить уплотнительные элементы или затруднить дальнейший монтаж. Особенно внимательно следует проверять внутреннюю кромку, где могут оставаться выступы металла.
После резки торец осматривают и при необходимости обрабатывают подходящим инструментом для снятия заусенцев. Металл удаляют равномерно, не изменяя заданную геометрию детали. Затем поверхность очищают от стружки и проверяют перпендикулярность среза. Для ответственных соединений дополнительно контролируют размеры и форму сечения.
Чтобы снизить вероятность дефектов, необходимо соблюдать технологию на всех этапах: правильно выбирать оборудование, размечать заготовку, надежно фиксировать трубу и постепенно увеличивать усилие. Регулярная проверка оснастки и контроль готового торца помогают получать стабильный результат, сокращать количество брака и уменьшать затраты на подготовку труб к монтажу.
Как обработать кромки стальной трубы после резки и проверить качество среза
После завершения резки необходимо подготовить торец к дальнейшему монтажу. Даже если труборез обеспечил ровную линию разделения, на поверхности могут остаться заусенцы, металлическая стружка и небольшие неровности. Такие дефекты мешают плотному соединению деталей, усложняют установку фитингов и способны повредить уплотнения. Правильная обработка кромок помогает сохранить геометрию заготовки и повысить надежность трубопровода.
Удаление заусенцев с наружной и внутренней кромки
Первым этапом становится визуальный осмотр торца. Заготовку очищают от стружки и загрязнений, после чего проверяют наружную и внутреннюю кромки. Особое внимание уделяют выступам металла, острым участкам и небольшим наплывам, которые могли образоваться во время резки. Если оставить такие дефекты без обработки, они могут затруднить сборку соединения.
Для удаления заусенцев применяют напильники, ручные фаскосниматели, специальные ножи и другие приспособления, подходящие для конкретного материала. Выбор инструмента зависит от толщины стенки, диаметра заготовки и доступности внутренней поверхности. Для небольших деталей удобны компактные ручные устройства, а при регулярной обработке большого количества изделий используют специализированное оборудование.
Металл снимают постепенно, без сильного давления. Задача заключается в устранении острых выступов, а не в изменении формы торца. Чрезмерная обработка может уменьшить толщину стенки, увеличить зазор в соединении или нарушить геометрию детали. После снятия заусенцев поверхность очищают от оставшихся частиц металла.
Выравнивание торца и проверка геометрии
Следующий этап — проверка перпендикулярности среза относительно продольной оси трубы. Косой торец затрудняет соединение деталей и может привести к неравномерному распределению нагрузки. Для предварительного контроля используют угольник, прикладывая его к наружной поверхности и торцу заготовки. Если между инструментом и проверяемыми поверхностями заметен выраженный зазор, геометрию необходимо оценить более тщательно.
Для проверки длины применяют рулетку, линейку или измерительный инструмент, подходящий для требуемой точности. Если необходимо подготовить несколько одинаковых деталей, каждую заготовку проверяют отдельно. Даже небольшие отклонения могут стать заметными при сборке протяженного трубопровода или установке элементов в единую конструкцию.
При работе с тонкостенными изделиями дополнительно контролируют круглую форму сечения. Сильное сдавливание зажимами или чрезмерное усилие при резке способны вызвать локальное смятие. Если обнаружена деформация, следует определить ее причину и оценить возможность дальнейшего использования детали. Не стоит пытаться исправить выраженные повреждения простым снятием металла с кромки.
Очистка поверхности и подготовка к соединению
После механической обработки на торце и внутри заготовки могут оставаться мелкие частицы стружки. Их удаляют щеткой, салфеткой или другим подходящим приспособлением. Внутренняя полость должна быть чистой, особенно если труба предназначена для систем отопления, водоснабжения или транспортировки технических жидкостей. Попадание металлических частиц в коммуникации способно нарушить работу оборудования.
При подготовке деталей к сварке дополнительно учитывают требования выбранной технологии соединения. Кромки должны иметь необходимую форму, а поверхности в зоне сварного шва — быть очищенными от загрязнений, масла и рыхлой окалины. Если конструкция требует фаски, ее выполняют с учетом толщины стенки и параметров соединения. Конкретные размеры определяют по технической документации.
Для резьбовых соединений важно не повредить участок, на котором будет формироваться резьба или устанавливаться фитинг. При использовании уплотнительных элементов необходимо исключить острые выступы, способные нарушить их целостность. После очистки деталь повторно осматривают и проверяют соответствие требованиям монтажа.
Как определить качество среза
Качественный срез имеет ровную поверхность без выраженных заусенцев, глубоких борозд и заметных участков смятия. Линия торца должна соответствовать заданному положению, а наружная и внутренняя кромки — сохранять форму, необходимую для выбранного типа соединения. При этом допустимые отклонения определяются назначением изделия и техническими требованиями к трубопроводу.
Для обычных монтажных работ часто достаточно визуального осмотра и проверки размеров. При повышенных требованиях используют измерительные приборы, шаблоны и специальные средства контроля геометрии. Проверяют длину детали, перпендикулярность торца, состояние поверхности и отсутствие деформации сечения. Если труба будет соединяться сваркой, дополнительно оценивают подготовку кромок по требованиям соответствующего технологического процесса.
Необходимо учитывать и особенности материала. При обработке нержавеющей стали важно не допускать загрязнения поверхности частицами обычной углеродистой стали, если это может ухудшить коррозионную стойкость изделия. Для ответственных конструкций применяют отдельные приспособления и соблюдают требования к чистоте обработки.
Типичные ошибки при обработке кромок
Одна из наиболее распространенных ошибок — чрезмерное снятие металла при удалении заусенцев. В результате торец теряет первоначальную форму, а соединение может оказаться менее надежным. Чтобы этого избежать, используют подходящий инструмент и выполняют обработку небольшими движениями, регулярно проверяя результат.
Другая проблема — игнорирование внутренней кромки. Даже при аккуратном наружном срезе внутри могут оставаться острые выступы, которые мешают потоку жидкости или повреждают элементы соединения. Поэтому осмотр должен охватывать обе стороны торца. Для труднодоступных участков применяют специальные фаскосниматели и инструменты подходящей длины.
Также не следует начинать монтаж до удаления стружки и проверки геометрии. Загрязнения могут попасть внутрь системы, а незамеченные дефекты привести к необходимости повторной обработки уже собранного участка. Проверка готовой детали занимает немного времени, но помогает сократить количество ошибок при установке.
Таким образом, обработка кромок завершает подготовку стальной трубы к соединению. Удаление заусенцев, очистка поверхности и контроль размеров позволяют получить аккуратный торец и снизить риск проблем при монтаже. Если обнаружены выраженная деформация или значительные отклонения геометрии, необходимо оценить пригодность заготовки до начала дальнейших работ.
Заключение
 Ровный рез без деформации кромок — результат правильного выбора инструмента, грамотной подготовки заготовки и соблюдения технологии обработки. Труборез для стальных труб позволяет получить аккуратный торец, если его конструкция соответствует диаметру труб, толщине стенки и характеристикам металла. При этом важно не только подобрать подходящий режущий элемент, но и надежно закрепить заготовку, правильно выполнить разметку и постепенно увеличивать усилие при резке.
Перед началом работ необходимо определить тип материала, оценить состояние поверхности и проверить исправность оборудования. Для тонкостенных изделий особенно важны плавная подача и защита от смятия. При обработке нержавеющих труб необходимо учитывать свойства нержавеющей стали и применять совместимые расходные материалы. После завершения операции следует удалить заусенцы, очистить внутреннюю полость и проверить геометрию торца.
Краткий алгоритм получения качественного среза
Этап Что необходимо сделать Какой результат получить Подготовка Измерить диаметр труб, толщину стенки и длину заготовки Точное соответствие размерам проекта Выбор инструмента Подобрать труборез с учетом материала и условий работы Стабильное положение режущего элемента Фиксация Закрепить заготовку без чрезмерного сдавливания Отсутствие смещения и деформации Резка Сформировать направляющую канавку и постепенно увеличить усилие Ровная линия разделения металла Контроль Удалить заусенцы, проверить торец и очистить поверхность Готовность детали к дальнейшему монтажу
Какой инструмент выбрать для разных задач
Для небольших объемов работ подойдет ручной труборез, а при регулярной обработке заготовок стоит рассмотреть электрические устройства и станки для резки. Роликовый механизм удобен для последовательного формирования канавки, а специализированное оборудование помогает поддерживать одинаковую длину деталей в серийном производстве. Для сложных задач используют машины с механизированной подачей и автоматизированным управлением, включая системы ЧПУ.
При выборе учитывают не только производительность, но и условия эксплуатации. Для обработки металлических изделий применяют отрезные диски, пилы, ленточнопильные станки и другие устройства, если они соответствуют поставленной задаче. Оборудование для монтажа трубопроводов может включать трубогибы, резьбонарезные инструменты, тиски, измерительные приборы и специальные насадки. Для отдельных операций применяют гидравлические устройства, механические приводы и инструмент с храповым механизмом.
Что проверить перед покупкой оборудования
- Диапазон размеров заготовок и допустимую толщину стенки.
- Совместимость режущего элемента с углеродистой и нержавеющей сталью.
- Наличие сменных роликов, дисков и других расходных материалов.
- Удобство настройки, надежность крепления и безопасность эксплуатации.
- Доступность запасных частей, технической документации и обслуживания.
При необходимости комплексного оснащения мастерской можно изучить каталог профессионального инструмента. В ассортименте профильных поставщиков встречаются труборезы для медных труб, алюминиевых труб и изделий из пластика, а также оборудование для обработки стальных заготовок. Для других операций используют аппараты для сварки, сварочные машины, резьбонарезные головки, прочистные устройства и принадлежности для обслуживания трубопроводов. Каждая категория решает отдельную задачу, поэтому универсальные модели следует выбирать с учетом реальных условий применения.
При покупке полезно сравнить технические характеристики, комплектацию, гарантию и наличие сервисной поддержки. Необходимо проверить информацию о производителе, совместимых насадках и правилах обслуживания. Если требуется инструмент для профессионального использования, важны надежность конструкции, доступность запчастей и стабильность результата при длительной эксплуатации.
Главное правило качественной резки — не пытаться компенсировать неподхо