ТРЕНДОВЫЕ НОВОСТИ
Качество реза определяет надежность соединения, скорость монтажа и срок службы трубопровода. Неровная кромка усложняет сборку, мешает плотному прилеганию деталей и увеличивает объем последующей обработки. Поэтому при подготовке труб важно подобрать подходящий инструмент и соблюдать технологию резки.
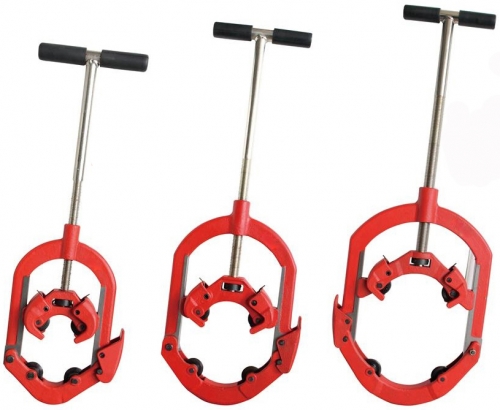
Труборез для стальных труб помогает получить аккуратный срез с минимальными заусенцами и без заметного смятия стенок. Однако результат зависит не только от конструкции устройства. Необходимо учитывать толщину стенки, диаметр заготовки, свойства металла и способ фиксации детали. Правильно выбранный режущий элемент и плавное усилие позволяют сохранить геометрию торца и сократить время работы.
Особое внимание требуется при обработке тонкостенных заготовок и деталей из нержавеющей стали. Слишком сильное давление может привести к деформации кромок, а неправильное положение инструмента — к отклонению линии реза. Перед началом работ стоит проверить состояние режущих элементов, надежность крепления и соответствие оборудования поставленной задаче.
В этой статье рассмотрим, какие виды инструмента подходят для обработки металлических заготовок, как подготовить деталь, правильно выполнить рез и проверить его качество. Отдельно разберем распространенные ошибки, которые мешают получить ровный торец и приводят к дополнительным затратам при монтаже трубопроводов.
 Выбор инструмента зависит от диаметра заготовки, толщины стенки, марки металла и условий проведения работ. Для небольших объемов монтажа подходят компактные модели с механическим приводом. На производственных участках чаще используют электрические устройства и специализированные станки. Главная задача — обеспечить равномерное воздействие на металл, сохранить круглую форму заготовки и получить ровный торец без глубоких заусенцев.
Ручной труборез удобен при ремонте отопления, сборке водопроводных линий и обслуживании трубопроводов в ограниченном пространстве. Оператор вращает инструмент вокруг заготовки или перемещает режущий узел по заданной траектории. Постепенное увеличение давления помогает избежать смятия стенок и образования неровной кромки.
Для стальных заготовок применяют модели с прочным корпусом и сменными режущими элементами. Перед началом работы необходимо проверить, рассчитан ли инструмент на конкретный металл и толщину стенки. Устройства, предназначенные для мягких материалов, могут быстро затупиться при контакте с твердой сталью. В результате рез становится грубым, а нагрузка на механизм увеличивается.
При выборе учитывают диапазон обрабатываемых диаметров, качество опорных роликов и удобство регулировки. Если труба зафиксирована надежно, а режущий элемент движется без перекосов, риск деформации кромок заметно снижается.
Роликовый труборез формирует линию реза за счет постепенного врезания режущего диска в стенку заготовки. Опорные ролики удерживают инструмент в заданном положении, а вращение вокруг трубы позволяет получить ровный торец. Такой принцип подходит для многих монтажных задач, где важны аккуратность и повторяемость результата.
Давление на режущий элемент увеличивают постепенно. Если сразу затянуть регулировочный винт слишком сильно, на поверхности появится глубокая канавка, а тонкая стенка может потерять круглую форму. Для качественного результата необходимо следить за состоянием диска, очищать ролики от металлической стружки и не допускать перекоса корпуса.
Отдельные модели оснащаются храповым механизмом. Он позволяет работать при небольшом пространстве для вращения рукоятки. Это особенно удобно при ремонте существующих коммуникаций, когда доступ к участку трубы ограничен. При этом важно соблюдать рекомендации производителя по допустимой толщине стенки и усилию подачи.
Электрический труборез сокращает физическую нагрузку на оператора и ускоряет обработку большого количества заготовок. Такие модели используют на монтажных объектах и в мастерских, где требуется регулярно выполнять однотипные операции. При правильной настройке они обеспечивают стабильную глубину реза и уменьшают влияние человеческого фактора.
Перед запуском проверяют надежность крепления детали, состояние режущего элемента и соответствие частоты вращения характеристикам металла. Слишком высокая скорость или чрезмерное усилие подачи могут вызвать перегрев, ускоренный износ диска и появление заусенцев. Для тонкостенных изделий особенно важны плавная подача и надежная фиксация.
На производстве применяют также специализированные станки для резки. Они подходят для серийной обработки заготовок, когда необходимо выдерживать одинаковую длину и минимальный разброс размеров. Однако даже мощное оборудование не гарантирует качественный результат без правильного выбора оснастки и регулярного обслуживания.
При подборе оборудования необходимо учитывать не только внешний размер заготовки, но и толщину стенки. Чем больше диаметр трубы и сопротивление металла резанию, тем выше требования к жесткости корпуса, прочности опорных элементов и качеству режущей части. Для тонкостенных изделий особенно важна защита от сдавливания.
Для обычной углеродистой стали подойдут модели, рассчитанные на соответствующую нагрузку. При работе с нержавеющей сталью нужно учитывать ее прочность и склонность к локальному нагреву. Инструмент должен иметь совместимый режущий элемент, а оператору следует избегать резких движений и многократного чрезмерного затягивания механизма.
Для получения ровного среза также необходимо правильно подготовить заготовку. Место реза размечают по окружности, поверхность очищают от загрязнений, а саму деталь надежно закрепляют. После завершения операции проверяют геометрию торца и при необходимости удаляют заусенцы. Такой подход помогает подготовить соединение к дальнейшему монтажу без лишней обработки.
Таким образом, для разовых ремонтных задач часто достаточно качественной ручной модели, а для регулярной обработки большого количества заготовок целесообразно рассмотреть механизированное оборудование. В любом случае точность определяется сочетанием подходящей конструкции, исправной оснастки, правильной фиксации и соблюдения технологии резки.
Качество обработки зависит не только от конструкции инструмента, но и от подготовки заготовки. Даже профессиональный труборез не обеспечит точный результат, если труба закреплена с перекосом или линия реза нанесена неправильно. Перед началом работы необходимо оценить состояние металла, определить нужную длину детали и подготовить рабочее место. Эти действия помогают избежать деформации стенок, смещения линии реза и лишних потерь материала.
Сначала осматривают поверхность заготовки. На ней не должно быть глубоких вмятин, трещин и сильных коррозионных повреждений в зоне резки. Такие дефекты могут повлиять на геометрию торца и усложнить дальнейшее соединение деталей. Если на металле есть рыхлая ржавчина, окалина или остатки защитного покрытия, рабочий участок очищают подходящим способом.
Затем измеряют наружный диаметр и толщину стенки. Эти параметры определяют, какой инструмент подойдет для конкретной задачи. Слишком компактная модель может не справиться с толстой стенкой, а чрезмерное усилие при обработке тонкого металла способно вызвать смятие кромок. Для труб из нержавеющей стали также важно учитывать рекомендации производителя оборудования и характеристики режущего элемента.
Перед работой проверяют состояние режущего диска и опорных роликов. На рабочих поверхностях не должно быть сколов, выраженного износа и загрязнений, мешающих плавному движению. Поврежденные детали заменяют, поскольку они могут отклонять инструмент от заданной траектории. Если конструкция предусматривает регулировку, механизм проверяют на плавность хода и отсутствие заметного люфта.
Разметку выполняют после определения требуемой длины заготовки. Сначала измеряют участок рулеткой или линейкой, учитывая особенности будущего соединения. Если труба будет входить в фитинг или соединяться с другой деталью, необходимо заранее проверить требования к длине и подготовке торца. Неправильный расчет приведет к дополнительной подрезке или необходимости заменить заготовку.
Линию реза отмечают тонким маркером или другим подходящим разметочным инструментом. Чтобы получить ровный торец, отметка должна проходить по всей окружности трубы и находиться в одной плоскости. Для этого удобно использовать угольник, специальный шаблон или разметочный хомут. При работе с трубами большого диаметра особенно важно проверить совпадение начала и конца линии.
Не стоит наносить слишком широкую отметку. Если режущий элемент пойдет по одному из ее краев, итоговая длина может отличаться от расчетной. Лучше использовать тонкую линию и ориентировать режущую часть строго по ее центру. Перед запуском инструмента полезно еще раз измерить расстояние от края заготовки до разметки.
Перед резкой заготовку надежно закрепляют в тисках, на опорах или в специальном зажимном устройстве. Фиксация должна исключать вращение и смещение детали под нагрузкой. При этом нельзя чрезмерно сдавливать тонкостенную трубу: сильное давление губок способно изменить ее круглую форму еще до начала обработки.
Между зажимом и местом реза оставляют достаточное расстояние для свободного движения инструмента. Отрезаемый участок должен иметь опору, если его масса может вызвать изгиб или резкое смещение после завершения операции. При обработке длинных заготовок используют дополнительные стойки. Они поддерживают трубу и снижают нагрузку на зону реза.
Рабочее место освобождают от посторонних предметов, а оборудование устанавливают на устойчивой поверхности. При использовании электрического привода проверяют кабель, выключатель и защитные элементы. Оператору необходимы защитные очки и подходящие средства защиты рук. Металлическую стружку нельзя удалять пальцами во время движения режущего механизма.
Основная причина деформации кромок — чрезмерное усилие, приложенное к небольшой площади металла. Особенно чувствительны к нему тонкостенные заготовки и трубы большого диаметра. Чтобы сохранить исходную геометрию, необходимо выбирать инструмент с подходящим диапазоном обработки и постепенно увеличивать давление на режущий элемент.
Перед началом резки проверяют, совпадает ли ось инструмента с осью трубы. Перекос приводит к образованию косого торца, неравномерному износу режущей части и появлению заусенцев. Если конструкция предусматривает опорные ролики, они должны равномерно прилегать к поверхности без перекоса и чрезмерного давления.
При работе с толстостенными заготовками не следует пытаться ускорить процесс резким увеличением усилия. Лучше соблюдать последовательность движений, предусмотренную производителем, и контролировать глубину врезания. Если инструмент начинает двигаться с рывками, необходимо остановить работу и проверить состояние оснастки, крепление детали и правильность настройки.
После завершения резки проверяют длину заготовки, перпендикулярность торца и отсутствие заметного смятия стенок. При необходимости кромки очищают от заусенцев подходящим инструментом. Правильная подготовка позволяет получить ровный срез, уменьшить объем последующей обработки и обеспечить надежное соединение при монтаже трубопровода.
 Точный рез зависит от правильной настройки инструмента, надежной фиксации заготовки и последовательности действий оператора. Даже качественный труборез может оставить неровную кромку, если режущий элемент установлен с перекосом или давление увеличивается слишком быстро. Чтобы получить аккуратный торец без смятия стенок, необходимо соблюдать технологию обработки и учитывать характеристики металла.
Перед началом работы осматривают корпус, рукоятку, опорные ролики и режущий диск. На рабочих поверхностях не должно быть трещин, сколов и выраженного износа. Если диск затупился, его заменяют на совместимую деталь. Использование поврежденной оснастки увеличивает нагрузку на механизм и ухудшает качество среза.
Затем проверяют соответствие инструмента диаметру заготовки и толщине ее стенки. Для обработки стальных труб необходима модель, рассчитанная на сопротивление металла резанию. Если устройство предназначено только для мягких материалов, его режущая часть может быстро выйти из строя. Также важно учитывать допустимые размеры, указанные производителем.
Режущий элемент устанавливают напротив заранее нанесенной линии. Опорные ролики должны прилегать к поверхности трубы равномерно, без перекоса. Регулировочный механизм затягивают до момента уверенного контакта диска с металлом. Слишком сильное начальное давление недопустимо: оно создает глубокую канавку и может деформировать стенку еще до полноценного прохода.
Перед резкой трубу закрепляют в тисках или специальном зажимном приспособлении. Деталь не должна проворачиваться, смещаться или заметно прогибаться под нагрузкой. При этом губки зажима не следует затягивать чрезмерно, особенно если предстоит обработка тонкостенной заготовки. В противном случае круглое сечение может измениться еще до начала резки.
Длинные заготовки дополнительно поддерживают стойками. Такая опора предотвращает провисание и уменьшает нагрузку на участок, который обрабатывает режущий элемент. Если отрезаемая часть имеет значительную массу, необходимо предусмотреть ее безопасную поддержку после отделения. Это помогает избежать повреждения детали и случайного смещения инструмента.
После фиксации проверяют положение разметки. Линия реза должна находиться в рабочей зоне режущего элемента, а корпус инструмента — располагаться без перекоса относительно поверхности трубы. Если устройство установлено неправильно, даже плавное движение не обеспечит перпендикулярный торец.
Работу начинают с легкого контакта режущего диска с металлом. Инструмент перемещают по окружности трубы в соответствии с его конструкцией. На первом проходе важно сформировать направляющую канавку, которая будет удерживать режущий элемент на заданной траектории. Резкие движения и сильное давление на этом этапе могут привести к смещению линии.
После формирования канавки усилие постепенно увеличивают. Если используется роликовая модель, регулировочный механизм подтягивают небольшими шагами между проходами. При каждом обороте режущий диск углубляется в металл, а опорные элементы удерживают инструмент в правильном положении. Такой способ снижает риск смятия стенок и образования косого торца.
Во время обработки необходимо следить за плавностью хода. Если труборез движется рывками, появляется необычный шум или инструмент начинает отклоняться от линии, работу останавливают. Причиной могут быть загрязненные ролики, поврежденный диск, неправильная регулировка или недостаточная фиксация заготовки. Продолжать резку с неисправным механизмом не следует.
При использовании электрических моделей дополнительно контролируют скорость вращения и подачу. Слишком высокая скорость может вызвать перегрев режущей части, а чрезмерное давление — ускорить износ оснастки. Необходимо соблюдать инструкцию производителя и не пытаться ускорить процесс за счет увеличения нагрузки.
При резке обычной углеродистой стали важно подобрать режущий элемент с учетом толщины стенки и твердости материала. Для толстостенных заготовок требуется более жесткая конструкция инструмента. Тонкостенные трубы, напротив, нуждаются в особенно аккуратной подаче, поскольку избыточное усилие может изменить форму сечения.
Нержавеющая сталь предъявляет дополнительные требования к качеству оснастки и режиму обработки. При неправильной настройке металл может локально нагреваться, а режущий элемент — быстрее изнашиваться. Поэтому необходимо использовать совместимый диск, поддерживать плавное движение и избегать многократного чрезмерного затягивания регулировочного механизма.
Если предстоит серийная резка, полезно выполнить пробную операцию на аналогичной заготовке. Это позволяет проверить настройку, оценить качество торца и при необходимости скорректировать рабочий режим. Такой подход особенно важен, когда необходимо обеспечить одинаковую длину большого количества деталей.
После отделения участка проверяют перпендикулярность торца, отсутствие заметных вмятин и соответствие полученной длины заданному размеру. Для измерения используют линейку, угольник или подходящие измерительные приборы. Если соединение требует высокой точности, дополнительно контролируют геометрию сечения и состояние внутренней кромки.
Обнаруженные заусенцы удаляют подходящим инструментом. Обработка должна быть аккуратной: чрезмерное снятие металла может изменить размер детали и ухудшить качество соединения. Перед дальнейшим монтажом торец очищают от стружки и загрязнений.
Правильная настройка и последовательное выполнение операций позволяют получить ровный срез без существенной деформации стенок. Основные условия успеха — исправная оснастка, надежная фиксация трубы, постепенное увеличение усилия и постоянный контроль положения инструмента. Соблюдение этих правил сокращает количество брака и упрощает подготовку деталей к монтажу трубопровода.
Деформация кромок возникает из-за неправильной настройки оборудования, чрезмерного давления и нарушения технологии обработки. В результате торец получается неровным, стенки теряют первоначальную форму, а подготовка соединения требует дополнительных операций. Чтобы избежать таких проблем, важно понимать причины дефектов и контролировать каждый этап резки.
Одна из распространенных ошибок — попытка ускорить процесс за счет сильного затягивания регулировочного механизма. При резке стальных труб такое действие создает повышенную нагрузку на небольшой участок поверхности. В результате появляются глубокие борозды, замятия и неровности. Особенно заметны эти дефекты на тонкостенных заготовках, которые легче теряют круглую форму.
Чтобы избежать деформации, давление увеличивают постепенно. Сначала режущий элемент должен сформировать неглубокую направляющую канавку. Затем инструмент перемещают по окружности, понемногу увеличивая усилие. Такой подход позволяет равномерно углублять линию реза и сохранять геометрию торца.
Если для отделения детали требуется слишком большое усилие, необходимо проверить состояние оснастки и соответствие модели характеристикам заготовки. Затупленный режущий элемент не следует компенсировать дополнительным давлением. Правильнее заменить его и повторно проверить настройку механизма.
Ненадежное крепление заготовки приводит к смещению линии реза. Во время движения инструмента труба может проворачиваться, вибрировать или прогибаться под нагрузкой. В результате торец получается косым, а кромки могут иметь различную высоту. Подобные дефекты осложняют соединение деталей и увеличивают объем последующей обработки.
Перед началом работы заготовку закрепляют в тисках или специальном приспособлении. Зажим должен удерживать металл без смещения, но не сдавливать его чрезмерно. Для длинных труб используют дополнительные опоры, которые предотвращают провисание и уменьшают нагрузку на участок резки.
Не менее важно правильно расположить инструмент относительно разметки. Если корпус установлен под углом, режущий элемент постепенно отклоняется от заданной траектории. Перед началом обработки следует проверить положение роликов и убедиться, что они равномерно прилегают к поверхности.
Попытка обработать толстостенную стальную заготовку устройством, рассчитанным на мягкие материалы, часто приводит к плохому результату. Режущий элемент испытывает повышенную нагрузку, быстрее изнашивается и может оставлять рваные края. Обратная ситуация также нежелательна: слишком грубая оснастка затрудняет аккуратную обработку тонкостенных деталей.
При выборе оборудования учитывают наружный диаметр, толщину стенки и свойства металла. Для нержавеющей стали необходимо использовать совместимые режущие элементы, рассчитанные на соответствующие условия эксплуатации. Перед работой проверяют отсутствие сколов, трещин и заметного износа на диске и опорных роликах.
Если инструмент начинает двигаться рывками, оставляет выраженные заусенцы или требует необычно большого усилия, работу необходимо остановить. Следует очистить механизм, проверить крепления и оценить состояние оснастки. При необходимости поврежденные детали заменяют.
Неправильная разметка может привести к косому срезу даже при использовании качественного оборудования. Если линия нанесена только на видимой части трубы, оператору сложнее контролировать положение режущего элемента по всей окружности. В результате начало и конец реза могут не совпасть, а торец получится неровным.
Чтобы снизить риск ошибки, линию реза размечают по всей окружности. Для этого применяют угольник, специальный шаблон или разметочный хомут. Отметка должна быть тонкой и хорошо различимой. Перед началом обработки дополнительно проверяют длину заготовки и положение линии относительно торца.
Необходимо также учитывать состояние поверхности. Глубокая коррозия, вмятины и остатки твердых загрязнений могут мешать равномерному контакту режущего элемента с металлом. Рабочую зону предварительно очищают, а участок с выраженными повреждениями при необходимости переносят за пределы линии реза.
Резкие движения, попытки отделить заготовку за один проход и неравномерная подача повышают вероятность появления дефектов. Если режущий элемент сразу погружается в металл на большую глубину, нагрузка распределяется неравномерно. Это может привести к смещению инструмента, образованию заусенцев и деформации стенок.
При использовании роликовой модели сначала формируют направляющую канавку, после чего постепенно увеличивают глубину реза. Регулировочный механизм подтягивают небольшими шагами, не допуская чрезмерного давления. Для электрических устройств соблюдают рекомендованные скорость вращения и режим подачи.
Если в процессе работы появляются вибрация, посторонний шум или заметное отклонение от линии, обработку прекращают. Продолжение резки без выяснения причины может испортить заготовку и повредить оборудование. Перед возобновлением работы необходимо проверить фиксацию, положение режущего элемента и состояние механизма.
Даже при правильной работе инструмента на кромке могут оставаться небольшие заусенцы. Если их не удалить, они способны помешать плотному соединению деталей, повредить уплотнительные элементы или затруднить дальнейший монтаж. Особенно внимательно следует проверять внутреннюю кромку, где могут оставаться выступы металла.
После резки торец осматривают и при необходимости обрабатывают подходящим инструментом для снятия заусенцев. Металл удаляют равномерно, не изменяя заданную геометрию детали. Затем поверхность очищают от стружки и проверяют перпендикулярность среза. Для ответственных соединений дополнительно контролируют размеры и форму сечения.
Чтобы снизить вероятность дефектов, необходимо соблюдать технологию на всех этапах: правильно выбирать оборудование, размечать заготовку, надежно фиксировать трубу и постепенно увеличивать усилие. Регулярная проверка оснастки и контроль готового торца помогают получать стабильный результат, сокращать количество брака и уменьшать затраты на подготовку труб к монтажу.
После завершения резки необходимо подготовить торец к дальнейшему монтажу. Даже если труборез обеспечил ровную линию разделения, на поверхности могут остаться заусенцы, металлическая стружка и небольшие неровности. Такие дефекты мешают плотному соединению деталей, усложняют установку фитингов и способны повредить уплотнения. Правильная обработка кромок помогает сохранить геометрию заготовки и повысить надежность трубопровода.
Первым этапом становится визуальный осмотр торца. Заготовку очищают от стружки и загрязнений, после чего проверяют наружную и внутреннюю кромки. Особое внимание уделяют выступам металла, острым участкам и небольшим наплывам, которые могли образоваться во время резки. Если оставить такие дефекты без обработки, они могут затруднить сборку соединения.
Для удаления заусенцев применяют напильники, ручные фаскосниматели, специальные ножи и другие приспособления, подходящие для конкретного материала. Выбор инструмента зависит от толщины стенки, диаметра заготовки и доступности внутренней поверхности. Для небольших деталей удобны компактные ручные устройства, а при регулярной обработке большого количества изделий используют специализированное оборудование.
Металл снимают постепенно, без сильного давления. Задача заключается в устранении острых выступов, а не в изменении формы торца. Чрезмерная обработка может уменьшить толщину стенки, увеличить зазор в соединении или нарушить геометрию детали. После снятия заусенцев поверхность очищают от оставшихся частиц металла.
Следующий этап — проверка перпендикулярности среза относительно продольной оси трубы. Косой торец затрудняет соединение деталей и может привести к неравномерному распределению нагрузки. Для предварительного контроля используют угольник, прикладывая его к наружной поверхности и торцу заготовки. Если между инструментом и проверяемыми поверхностями заметен выраженный зазор, геометрию необходимо оценить более тщательно.
Для проверки длины применяют рулетку, линейку или измерительный инструмент, подходящий для требуемой точности. Если необходимо подготовить несколько одинаковых деталей, каждую заготовку проверяют отдельно. Даже небольшие отклонения могут стать заметными при сборке протяженного трубопровода или установке элементов в единую конструкцию.
При работе с тонкостенными изделиями дополнительно контролируют круглую форму сечения. Сильное сдавливание зажимами или чрезмерное усилие при резке способны вызвать локальное смятие. Если обнаружена деформация, следует определить ее причину и оценить возможность дальнейшего использования детали. Не стоит пытаться исправить выраженные повреждения простым снятием металла с кромки.
После механической обработки на торце и внутри заготовки могут оставаться мелкие частицы стружки. Их удаляют щеткой, салфеткой или другим подходящим приспособлением. Внутренняя полость должна быть чистой, особенно если труба предназначена для систем отопления, водоснабжения или транспортировки технических жидкостей. Попадание металлических частиц в коммуникации способно нарушить работу оборудования.
При подготовке деталей к сварке дополнительно учитывают требования выбранной технологии соединения. Кромки должны иметь необходимую форму, а поверхности в зоне сварного шва — быть очищенными от загрязнений, масла и рыхлой окалины. Если конструкция требует фаски, ее выполняют с учетом толщины стенки и параметров соединения. Конкретные размеры определяют по технической документации.
Для резьбовых соединений важно не повредить участок, на котором будет формироваться резьба или устанавливаться фитинг. При использовании уплотнительных элементов необходимо исключить острые выступы, способные нарушить их целостность. После очистки деталь повторно осматривают и проверяют соответствие требованиям монтажа.
Качественный срез имеет ровную поверхность без выраженных заусенцев, глубоких борозд и заметных участков смятия. Линия торца должна соответствовать заданному положению, а наружная и внутренняя кромки — сохранять форму, необходимую для выбранного типа соединения. При этом допустимые отклонения определяются назначением изделия и техническими требованиями к трубопроводу.
Для обычных монтажных работ часто достаточно визуального осмотра и проверки размеров. При повышенных требованиях используют измерительные приборы, шаблоны и специальные средства контроля геометрии. Проверяют длину детали, перпендикулярность торца, состояние поверхности и отсутствие деформации сечения. Если труба будет соединяться сваркой, дополнительно оценивают подготовку кромок по требованиям соответствующего технологического процесса.
Необходимо учитывать и особенности материала. При обработке нержавеющей стали важно не допускать загрязнения поверхности частицами обычной углеродистой стали, если это может ухудшить коррозионную стойкость изделия. Для ответственных конструкций применяют отдельные приспособления и соблюдают требования к чистоте обработки.
Одна из наиболее распространенных ошибок — чрезмерное снятие металла при удалении заусенцев. В результате торец теряет первоначальную форму, а соединение может оказаться менее надежным. Чтобы этого избежать, используют подходящий инструмент и выполняют обработку небольшими движениями, регулярно проверяя результат.
Другая проблема — игнорирование внутренней кромки. Даже при аккуратном наружном срезе внутри могут оставаться острые выступы, которые мешают потоку жидкости или повреждают элементы соединения. Поэтому осмотр должен охватывать обе стороны торца. Для труднодоступных участков применяют специальные фаскосниматели и инструменты подходящей длины.
Также не следует начинать монтаж до удаления стружки и проверки геометрии. Загрязнения могут попасть внутрь системы, а незамеченные дефекты привести к необходимости повторной обработки уже собранного участка. Проверка готовой детали занимает немного времени, но помогает сократить количество ошибок при установке.
Таким образом, обработка кромок завершает подготовку стальной трубы к соединению. Удаление заусенцев, очистка поверхности и контроль размеров позволяют получить аккуратный торец и снизить риск проблем при монтаже. Если обнаружены выраженная деформация или значительные отклонения геометрии, необходимо оценить пригодность заготовки до начала дальнейших работ.
 Ровный рез без деформации кромок — результат правильного выбора инструмента, грамотной подготовки заготовки и соблюдения технологии обработки. Труборез для стальных труб позволяет получить аккуратный торец, если его конструкция соответствует диаметру труб, толщине стенки и характеристикам металла. При этом важно не только подобрать подходящий режущий элемент, но и надежно закрепить заготовку, правильно выполнить разметку и постепенно увеличивать усилие при резке.
Перед началом работ необходимо определить тип материала, оценить состояние поверхности и проверить исправность оборудования. Для тонкостенных изделий особенно важны плавная подача и защита от смятия. При обработке нержавеющих труб необходимо учитывать свойства нержавеющей стали и применять совместимые расходные материалы. После завершения операции следует удалить заусенцы, очистить внутреннюю полость и проверить геометрию торца.
Этап Что необходимо сделать Какой результат получить Подготовка Измерить диаметр труб, толщину стенки и длину заготовки Точное соответствие размерам проекта Выбор инструмента Подобрать труборез с учетом материала и условий работы Стабильное положение режущего элемента Фиксация Закрепить заготовку без чрезмерного сдавливания Отсутствие смещения и деформации Резка Сформировать направляющую канавку и постепенно увеличить усилие Ровная линия разделения металла Контроль Удалить заусенцы, проверить торец и очистить поверхность Готовность детали к дальнейшему монтажу
Для небольших объемов работ подойдет ручной труборез, а при регулярной обработке заготовок стоит рассмотреть электрические устройства и станки для резки. Роликовый механизм удобен для последовательного формирования канавки, а специализированное оборудование помогает поддерживать одинаковую длину деталей в серийном производстве. Для сложных задач используют машины с механизированной подачей и автоматизированным управлением, включая системы ЧПУ.
При выборе учитывают не только производительность, но и условия эксплуатации. Для обработки металлических изделий применяют отрезные диски, пилы, ленточнопильные станки и другие устройства, если они соответствуют поставленной задаче. Оборудование для монтажа трубопроводов может включать трубогибы, резьбонарезные инструменты, тиски, измерительные приборы и специальные насадки. Для отдельных операций применяют гидравлические устройства, механические приводы и инструмент с храповым механизмом.
При необходимости комплексного оснащения мастерской можно изучить каталог профессионального инструмента. В ассортименте профильных поставщиков встречаются труборезы для медных труб, алюминиевых труб и изделий из пластика, а также оборудование для обработки стальных заготовок. Для других операций используют аппараты для сварки, сварочные машины, резьбонарезные головки, прочистные устройства и принадлежности для обслуживания трубопроводов. Каждая категория решает отдельную задачу, поэтому универсальные модели следует выбирать с учетом реальных условий применения.
При покупке полезно сравнить технические характеристики, комплектацию, гарантию и наличие сервисной поддержки. Необходимо проверить информацию о производителе, совместимых насадках и правилах обслуживания. Если требуется инструмент для профессионального использования, важны надежность конструкции, доступность запчастей и стабильность результата при длительной эксплуатации.
Разряженный аккумулятор — это, пожалуй, самая часто встречающаяся причина, по которой машина вдруг отказывается заводиться. Ситуация неприятная, но обычно решаемая за полчаса. Разберём подробно: что происходит, как правильно прикурить и когда всё-таки нужен специалист.
Прежде чем что-то делать, стоит убедиться, что причина действительно в батарее. Несколько характерных признаков.
Характерный звук при попытке завода. Быстрое «кр-кр-кр», которое замедляется или совсем прекращается — классический звук разряженного аккумулятора, которому не хватает тока для нормальной работы стартера.
Тишина при повороте ключа. Полная тишина при живом свете в салоне — возможно, проблема не в аккумуляторе, а в реле стартера или цепи питания. Если же свет тускнеет или вовсе гаснет при попытке завода — точно аккумулятор.
Индикаторы на панели. При включении зажигания без попытки завода — все индикаторы горят? Если да, аккумулятор жив. Если горят тускло или мигают — разряжен.
Вариантов несколько, у каждого свои плюсы.
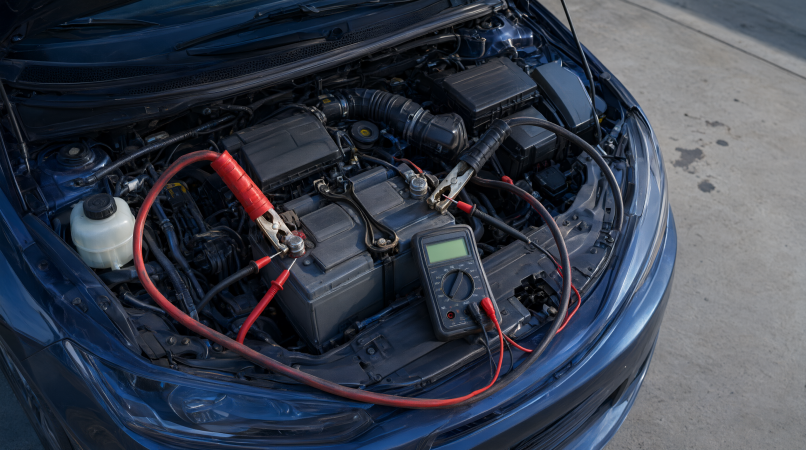
От другой машины через провода. Самый распространённый способ. Нужны провода с крокодилами и другой автомобиль. Подключение: красный + к разряженному, красный + к донору, чёрный — к донору, чёрный — к массе разряженного (не к клемме!). Поработать донору 5-7 минут на холостых, потом попробовать завести вашу машину.
От пускового устройства (бустера). Автономное устройство, не нужен другой автомобиль. Подключается к клеммам аккумулятора напрямую. Профессиональный бустер у мастера — надёжнее китайского адаптера за 500 рублей в телефоне.
Вызов специалиста. Мастер приедет с профессиональным оборудованием, запустит машину и заодно проверит состояние батареи. https://pit-stop24.ru/prikurit_avtomobil_spb — выездная служба в Петербурге, работает круглосуточно.
Это не просто правило — это защита от короткого замыкания и повреждения электроники. Аккумулятор при зарядке выделяет водород — легковоспламеняемый газ. Искра рядом с клеммой — риск воспламенения. Поэтому последний провод подключается к «массе» (металлическая часть кузова или двигателя), а не к клемме, — любая искра происходит подальше от батареи.
Для современных автомобилей с чувствительной электроникой порядок подключения критичен ещё и потому, что неправильное подключение может вызвать скачок напряжения и повредить электронные блоки управления. Профессиональные бустеры имеют защиту от этого — самодельные провода без предохранителей нет.
Машина завелась — это не конец истории. Несколько обязательных шагов.
Не глушить сразу. Дайте двигателю поработать минимум 20-30 минут, чтобы генератор зарядил батарею. Лучше — поездка на 40-50 минут. Проверить напряжение через несколько часов. Норма при работающем двигателе — 13,8-14,4 В. Если ниже 13 — генератор плохо работает. Подумать о причине. Если батарея разрядилась просто «так», без видимой причины — это повод для диагностики: утечка тока или умирающая батарея.
Особенный случай. Нельзя тащить «донора» в замкнутое пространство и долго гонять двигатель — выхлопные газы. Оптимально: пусковой бустер, который работает без другого автомобиля. Мастер зайдёт пешком, подключит бустер, запустит двигатель — и можно выехать и поехать. Если паркинг с вентиляцией и высокими потолками — прикуривание от донора возможно, но кратковременно.
Прикуривание не помогло — машина не заводится даже с хорошим током. Это сигнал: проблема не в аккумуляторе. В такой ситуации нужен выездной автоэлектрик с диагностическим сканером. Он считает коды ошибок, найдёт реальную причину и, возможно, устранит её на месте. Это дороже прикуривания, но дешевле эвакуатора в большинстве случаев.
| Что нашли | Что это значит | Что делать |
|---|---|---|
| Напряжение АКБ ниже 10В | Батарея глубоко разряжена | Длительная зарядка или замена |
| Заряд генератора ниже 13В | Генератор не тянет | Диагностика генератора |
| АКБ быстро падает после отключения | Батарея умирает или утечка | Тест ёмкости, проверка утечки |
| Клеммы окислены | Плохой контакт, потери тока | Зачистить и смазать |
Прикуривание — это просто. Но «просто» не значит «без нюансов». Правильный порядок подключения, выбор между донором и бустером, понимание того, что будет дальше — всё это делает разницу между «быстро решил» и «целый день потерял». Если уверенности нет — звоните мастеру. 800-1500 рублей за правильно сделанную работу — разумная цена спокойствия.
На японских автомобилях — Toyota, Honda, Mazda, Subaru — есть несколько особенностей, о которых стоит знать. У некоторых моделей аккумулятор расположен нестандартно: в багажнике или под полом. Клеммы для прикуривания при этом вынесены под капот — их нужно найти в мануале или спросить у мастера. На гибридных Toyota (Prius и другие) — обычный 12В аккумулятор маленький и находится в специальном отсеке. Прикуривать нужно именно его, а не тяговую батарею. Большинство современных японцев хорошо переносят прикуривание бустером с защитой — это предпочтительнее, чем от другой машины.
BMW, Mercedes, Audi, Volkswagen имеют одну общую особенность: при замене или глубоком разряде аккумулятора нужна программная адаптация. Без неё бортовой компьютер «думает», что стоит старая батарея, и заряжает её по неправильному алгоритму. Аккумулятор изнашивается быстрее, генератор работает неоптимально. Адаптация делается через специализированный сканер — и это то, что должен сделать мастер после прикуривания или замены на немецких машинах.
Если вы вызываете мастера на немецкий автомобиль — спросите при звонке: «Умеет ли мастер делать адаптацию аккумулятора для BMW/Mercedes?». Правильный ответ — «да, у нас есть нужный сканер».
Нет жёсткого лимита — но каждый глубокий разряд сокращает ресурс батареи. Современный свинцово-кислотный аккумулятор рассчитан на определённое количество циклов заряда-разряда. Глубокий разряд (до 0-10% ёмкости) — это стресс для пластин, при котором образуется необратимая сульфатация. Одного глубокого разряда аккумулятор «не заметит». Регулярные глубокие разряды — каждые несколько недель — убивают батарею за сезон.
Поэтому если прикурить пришлось больше двух раз за зиму — это прямой сигнал: батарею нужно менять или искать и устранять причину разряда. Откладывать это не стоит.
Не все провода-«крокодилы» одинаковые. Главный параметр — сечение (толщина) провода. Для большинства легковых автомобилей нужны провода сечением не менее 16 мм². Для дизелей и машин с большим объёмом — 25 мм² и выше. Тонкие провода «для мотоциклов» за 200 рублей — это риск: они плавятся под пусковым током, иногда с искрами и запахом гари. Хорошие провода стоят 800-2000 рублей и служат годами.
При закупке резьбофрез легко сосредоточиться на цене одной позиции. Для производства важнее, сколько стоит получить годную резьбу на конкретной детали. На результат влияют материал заготовки, доступ к отверстию, программа обработки и ресурс инструмента. Поэтому сравнение начинается с технической задачи, а уже затем переходит к коммерческим условиям.
В заявке нужны тип, номинальный диаметр, шаг, направление и требования чертежа. Отметьте, где расположена резьба: снаружи или внутри, в сквозном или глухом отверстии. Для внутренней обработки важны глубина, доступный диаметр и пространство для выхода инструмента. По одной фотографии детали эти ограничения определить трудно.
Сообщите материал и состояние заготовки. Если есть покрытия, термообработка или особенности предшествующей операции, их тоже учитывают. Важны объём серии и повторяемость заказа. Инструмент для разового изготовления и для постоянного серийного процесса могут выбирать по разным экономическим критериям.
Уточните возможности оборудования и используемой системы программирования. Для резьбофрезерования требуется подходящая траектория, а не простая замена метчика в прежней программе. Корректность движения, подводов и отводов проверяют до обработки детали. Программу согласуют с геометрией выбранного инструмента.
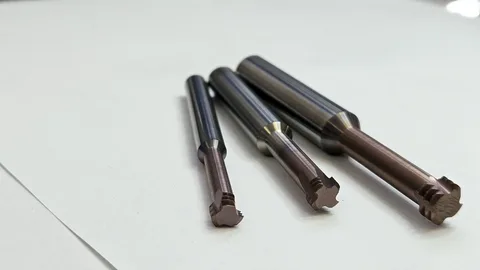
Рассматривая резьбофрезы по металлу в Екатеринбурге, сравнивайте рабочую длину, диаметр режущей части, хвостовик и допустимую область применения. Инструмент должен достигать всей зоны обработки без столкновений и чрезмерного вылета. Привлекательная цена не компенсирует несоответствие глубине или профилю требуемой резьбы.
Разные исполнения резьбофрез отличаются числом режущих элементов и способом формирования профиля. Это влияет на программу, нагрузку и время обработки. Не стоит считать все инструменты одного диаметра взаимозаменяемыми. Допустимые размеры резьбы и режимы уточняют по документации изготовителя.
Уделите внимание отводу стружки и охлаждению. Повторное попадание стружки в зону резания способно ухудшить поверхность и состояние кромки. При пробной обработке оценивайте не только готовую резьбу, но и характер стружки, стабильность звука и следы износа. Эти наблюдения помогают корректировать процесс предметно.
В коммерческом предложении должны быть точная маркировка, количество, срок и состав документации. Уточните, относится ли цена к доступному исполнению или к заказному изготовлению. Доставка, минимальная партия и возможность повторного заказа также влияют на решение. Местонахождение поставщика само по себе не гарантирует более низкую стоимость.
Если рассматривается замена привычной модели, согласуйте параметры аналога и испытание. Название сплава или похожее покрытие не подтверждают одинаковое поведение в резании. Для сравнения сохраняйте материал, оснастку и критерии приёмки. Изменения режимов записывайте вместе с результатами, чтобы не потерять причины улучшения или ухудшения.
Учтите время цикла, число деталей до замены и затраты на переналадку. Отдельно оцените последствия поломки на дорогой заготовке. При этом нельзя заранее обещать определённый ресурс: он зависит от реальных условий. Вывод о выгоде делают после пробной обработки и контроля полученного профиля.
Сохраните итоговую спецификацию и технологические параметры. Это позволит повторять заказ без нового подбора и быстрее анализировать отклонения. Осмысленная закупка резьбофрез связывает цену с производственной задачей и помогает выбирать инструмент по результату, который можно проверить.
Лазерная резка металла на сайте производства представляет собой высокоточный метод раскроя листовых и профильных заготовок с помощью сфокусированного луча. Технология позволяет получать кромки с минимальной шероховатостью и отклонением по геометрии в пределах десятых долей миллиметра. Промышленные предприятия выбирают этот способ за универсальность, скорость и возможность автоматизации.
Современные установки работают с углеродистой и нержавеющей сталью, алюминием, латунью, медью и титаном. Для каждого материала подбираются мощность излучения, тип газа и скорость подачи. Грамотная настройка параметров определяет качество реза и экономическую эффективность производства.
Физическая основа процесса — направленный монохроматический луч, который фокусируется линзой в пятно диаметром менее 0,3 мм. В зоне контакта металл плавится или испаряется, а поток газа удаляет продукты разрушения. Перемещение луча или заготовки формирует контур детали согласно управляющей программе.
На рынке представлены волоконные, CO₂ и твердотельные лазеры. Волоконные модели доминируют в обработке металлов благодаря высокому КПД и компактности. CO₂-установки чаще применяются для неметаллов, хотя сохраняют позиции в резке толстых сталей.
«Волоконные лазеры мощностью от 6 кВт сегодня закрывают до 80% задач по раскрою конструкционных сталей толщиной до 25 мм», — отмечают специалисты по металлообработке.
Бесконтактный способ обработки исключает механический износ инструмента и деформацию тонкостенных деталей. Высокая концентрация энергии обеспечивает узкую зону термического влияния, что критично для ответственных конструкций.
Автоматизация загрузки и выгрузки позволяет организовать работу в две-три смены с минимальным участием оператора. Интеграция с CAD/CAM-системами сокращает сроки подготовки производства.
Для углеродистых сталей применяется кислородная резка, обеспечивающая чистые кромки на толщинах до 20–25 мм. Нержавеющие стали и алюминий обрабатываются с азотом для предотвращения окисления. Латунь и медь требуют повышенной мощности из-за высокой отражательной способности.
Качество реза оценивается по шероховатости кромки, ширине зоны термического влияния и наличию грата. Оператор регулирует фокусное расстояние, давление газа и скорость, ориентируясь на справочные таблицы и результаты пробных резов.
| Материал | Толщина, мм | Газ | Мощность, кВт |
|---|---|---|---|
| Углеродистая сталь | 1–20 | Кислород | 2–12 |
| Нержавеющая сталь | 0,5–15 | Азот | 3–10 |
| Алюминий | 0,5–12 | Азот | 3–12 |
«Правильный подбор газа и фокуса снижает образование грата на 60% и продлевает ресурс сопла», — подчёркивают технологи сервисных служб.
Организация раскроя начинается с оптимизации карт раскладки: плотное размещение деталей уменьшает отходы листа на 5–12%. Важно учитывать направление реза и последовательность контуров, чтобы избежать тепловых деформаций.
Регулярная юстировка оптического тракта и контроль чистоты линз предотвращают падение мощности и брак. Для тонколистовых задач целесообразно использовать азот высокой чистоты — это улучшает качество кромки под сварку и покраску.
Лазерное излучение требует защиты глаз и кожи, а также экранирования рабочей зоны. Вентиляция удаляет продукты горения и мелкодисперсную пыль. Персонал проходит инструктаж по работе с высоким напряжением и баллонами с газом.
«До 40% внеплановых остановок станков связаны не с поломкой лазера, а с загрязнением оптики и неверными параметрами резки», — констатируют инженеры технической поддержки.
Соблюдение регламентов и обучение персонала окупаются стабильностью качества и предсказуемым ресурсом оборудования. Для новых заказов полезно выполнять пробный рез и фиксировать параметры в технологической карте.
Защита корпоративной информации давно перестала быть задачей исключительно крупных компаний. Сегодня с угрозами сталкивается бизнес любого масштаба, поэтому вопросы информационной безопасности становятся частью повседневной работы IT-специалистов. Тем, кто хочет глубже разобраться в этой теме, будут полезны материалы, подготовленные Семёном Головлёвым — автором, который специализируется на вопросах кибербезопасности, защиты данных, управления рисками и других направлениях информационной безопасности.
При этом важно понимать, что современная защита информации — это не только антивирус или межсетевой экран. Она представляет собой целый комплекс организационных и технических мероприятий, позволяющих снизить вероятность успешных атак и минимизировать последствия возможных инцидентов.
Еще несколько лет назад многие небольшие компании были уверены, что злоумышленников интересуют исключительно крупные корпорации. Сегодня ситуация изменилась.
В зоне риска находятся практически все организации, которые работают с:
Даже успешная атака на небольшую компанию способна привести к серьезным финансовым потерям и длительным простоям.
Современные методы атак постоянно совершенствуются, однако наиболее распространенные угрозы остаются неизменными.
Среди них:
Во многих случаях причиной инцидента становится не сложная техническая атака, а обычная человеческая ошибка.
После успешной кибератаки компания вынуждена тратить время и средства на восстановление данных, поиск причин инцидента и устранение его последствий.
Гораздо эффективнее заранее:
Подобный подход позволяет значительно снизить вероятность возникновения серьезных проблем.
Если раньше эксперты по информационной безопасности подключались в основном после возникновения инцидентов, то сегодня их работа носит преимущественно профилактический характер.
Современные специалисты помогают:
Благодаря этому безопасность становится частью общей стратегии развития IT-инфраструктуры.
Информационные технологии развиваются очень быстро, а вместе с ними появляются новые способы атак и новые методы защиты.
Именно поэтому специалистам приходится постоянно изучать:
Непрерывное профессиональное развитие становится обязательным условием эффективной работы в этой сфере.
Не каждый руководитель обладает глубокими техническими знаниями, однако принимать решения в области информационной безопасности приходится регулярно.
Качественные экспертные материалы помогают:
Практические рекомендации позволяют принимать более обоснованные решения и постепенно повышать уровень защищенности бизнеса.
Информационная безопасность — это непрерывный процесс, который требует комплексного подхода, постоянного контроля и своевременного реагирования на новые угрозы. Чем раньше компания начинает уделять внимание защите данных, тем меньше вероятность серьезных финансовых и репутационных потерь в будущем.
Именно поэтому экспертные материалы специалистов, работающих в сфере кибербезопасности, становятся ценным источником знаний для руководителей, системных администраторов и всех, кто заинтересован в надежной защите корпоративной информации.
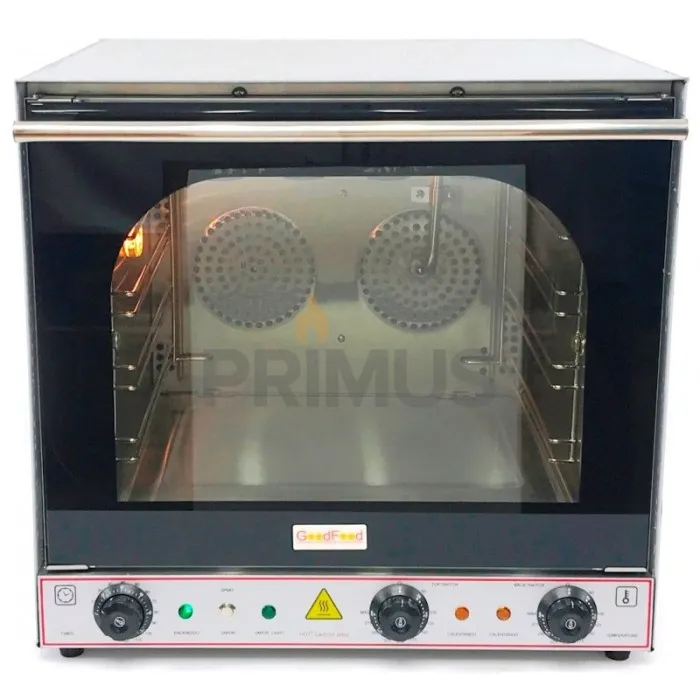
В современной пекарной индустрии, крафтовом производстве и ритейле качество хлебобулочной продукции выступает главным драйвером формирования постоянного трафика. Стабильная структура мякиша, глянцевая хрустящая корочка, правильный объем и аромат изделия зависят не только от рецептуры, но и от точного соблюдения параметров влажности и температуры на каждом этапе производства. Использование неспециализированного или устаревшего технологического оборудования неизбежно приводит к нестабильному качеству выпечки, перерасходу электроэнергии, срыву производственного графика и высокому проценту брака. Системным решением для автоматизации пекарного цеха выступает комплектация линии специализированным оборудованием для пекарни промышленного класса.
Эксперты интернет-магазина PRIMUS-SHOP подчеркивают: пекарное производство — это непрерывный технологический конвейер. Каждый его элемент спроектирован для интенсивной ежедневной работы, полностью соответствует международным стандартам пищевой безопасности (HACCP) и обеспечивает минимальную себестоимость готовой продукции.
Кухня пекарни проектируется по принципу поточности, предотвращающему пересечение сырьевых и готовых потоков:
Инвестиции в профессиональное оборудование для пекарни от PRIMUS-SHOP напрямую улучшают финансовые показатели предприятия:
Компания PRIMUS-SHOP поставляет сертифицированное оборудование для пекарен от ведущих мировых и европейских брендов (Unox, Apach, Miwe, Resto Italia, Sirman, Hendi, Kumkaya, XTS).
Мы предлагаем нашим B2B-клиентам:
Профессиональное оборудование для пекарни — это фундамент стабильного качества хлеба, высокой производительности и стабильной прибыльности предприятия. Выбирая надежные инженерные решения в PRIMUS-SHOP, вы инвестируете в автоматизацию производства, снижение себестоимости выпечки и успешное развитие вашего бизнеса.
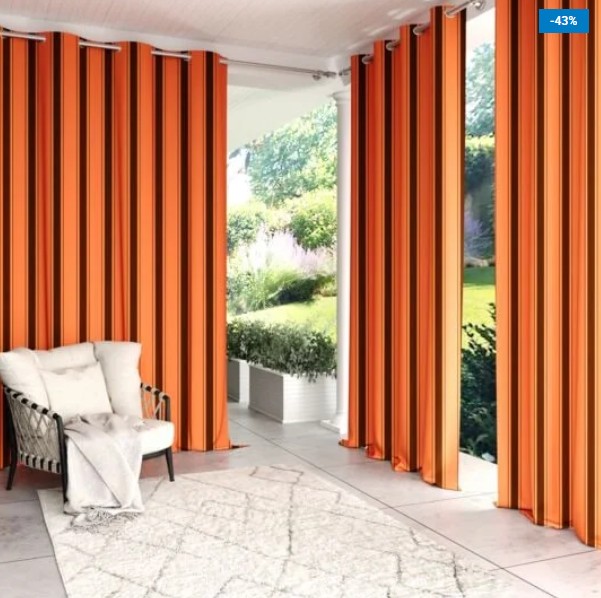
Уличные системы затенения давно перестали быть просто дополнением к садовой мебели. Шторы уличные для беседок в этом контексте рассматриваются как полноценный архитектурный элемент, который влияет на микроклимат, защиту от осадков и уровень комфорта. В отличие от интерьерных аналогов, такие конструкции работают с ветровыми нагрузками, ультрафиолетом, перепадами влажности и температур, поэтому к ним предъявляются особые требования по прочности, ремонтопригодности и устойчивости к загрязнениям. Грамотно спроектированная текстильная завеса не только притеняет пространство, но и снижает нагрев обшивки, защищает мебель от выгорания и создает ощущение приватности без глухого остекления.
Основное различие кроется в условиях эксплуатации. Если комнатные модели ориентированы на декоративность и мягкий светофильтрацию, то фасадные шторы вынуждены противостоять порывам ветра, косому дождю, пыли и сезонной влажности. Для них критичны армирование кромки, усиленные швы, антипирен и УФ-стабилизация. Полотно не должно деформироваться при намокании, а фурнитура обязана сохранять геометрию даже после многократных циклов складывания.
Современный уличный текстиль представлен несколькими типами систем. Рулонная система удобна для больших проемов: полотно наматывается на вал и фиксируется в нужном положении. Кассетная конструкция прячет ткань в защитный короб, что продлевает срок службы и улучшает внешний вид. Маркиза чаще применяется на террасах и перголах, а зип-система с направляющими исключает хлопанье полотна на ветру. Для балконов нередко выбирают легкие рамочные или тросовые варианты, которые не перегружают парапет и балюстраду.
Для уличной эксплуатации чаще всего используют ПВХ-ткань, акрил, полиэстер и микрофибру. Тентовая ткань Oxford и рипстоп отличаются высокой разрывной нагрузкой, а mesh-вставки обеспечивают вентиляцию и защиту от насекомых. Блэкаут применяют там, где нужна полная светоизоляция, например в зонах отдыха у экрана или в спальных модулях на веранде. Прозрачная пленка и москитная сетка могут комбинироваться с основным полотном в единой раме.
Долговечность уличной шторы зависит не только от ткани, но и от карнизного узла. Кронштейн, монтажная планка, дюбель, анкер и саморез должны соответствовать материалу основания. Для металлических стоек используют кляймеры и заклепки, для деревянных — саморезы с антикоррозийным покрытием. Такелаж включает карабины, стяжки, роликовую систему и натяжитель. Ламель или утяжелитель в нижней кромке не дает полотну раскачиваться, а оттяжка фиксирует его к обвязке или перилам.
Ручные системы с шнуром управления или цепным приводом остаются востребованными благодаря простоте. Электропривод и автоматика расширяют сценарии: датчик ветра сворачивает полотно при порывах, датчик солнца закрывает секции в жару, а интеграция в умный дом позволяет управлять группами штор по расписанию. Для балконов часто достаточно локального пульта, тогда как для веранд и беседок применяют многоканальные контроллеры.
Для беседки важны круговой обзор и защита от бокового дождя. Здесь часто используют секционные полотна, которые крепятся между боковыми стойками и фермой. Веранда требует учета фронтона, остекления и навеса: шторы не должны мешать открыванию створок. Балкон ограничен парапетом, перилами и балюстрадой, поэтому подбирают модели с минимальным выносом и надежной фиксацией.
Перед установкой проводят замер проема, проверяют геометрию и выбирают тип крепежа. Для бетона и кирпича подходят анкер и дюбель, для металла — заклепка и кляймер, для дерева — саморез. Монтажная планка задает линию карниза, а кронштейн распределяет нагрузку. Если основание слабое, используют дополнительные усиливающие пластины. Важно обеспечить зазор для вентиляции, чтобы под полотном не скапливалась влага.
Уличные шторы нуждаются в регулярной очистке: пыль, пыльца и следы дождя накапливаются в плетении. Мягкая щетка, вода и нейтральное средство продлевают жизнь пропиткам. Перед сезоном дождей проверяют водоотталкивающий слой, а перед зимой — снимают текстиль, если он не рассчитан на мороз. Полотно хранят в сухом виде, свернутым без заломов, отдельно от металлических деталей.
Среди частых ошибок — экономия на крепеже, игнорирование парусности и неверный замер. Слишком легкое полотно хлопает, слишком тяжелое перегружает карниз. Отсутствие УФ-стабилизации приводит к быстрой потере цвета, а слабая водоотталкивающая пропитка — к сырости и плесени. Профессиональный подход учитывает розу ветров, ориентацию проема, назначение зоны и режим эксплуатации.
Уличные шторы для беседок, веранд и балконов — это баланс между инженерией и эстетикой. Правильно подобранное полотно, надежный такелаж, продуманный карнизный узел и корректный монтаж превращают открытое пространство в защищенную зону отдыха. Такой подход сохраняет комфорт в жару и непогоду, продлевает срок службы мебели и обшивки, а также позволяет гибко менять сценарии использования в течение сезона.
Продвижение аккаунтов и контента в социальных сетях давно перестало быть набором отдельных действий вроде регулярных публикаций или occasional таргетинга. Сегодня это полноценное направление digital-продвижения, которое соединяет контент-маркетинг, performance-маркетинг, аналитику, комьюнити-менеджмент и репутационный менеджмент. Эксперты рассматривают SMM как управляемую систему, где каждый элемент — от рубрикатора до UTM-разметки — влияет на общий результат. При этом социальные платформы постоянно обновляют интерфейсы, форматы и правила, поэтому стратегия требует гибкости, тестирования гипотез и внимания к данным.
В профессиональной среде под продвижением понимают не только рост числа подписок, но и работу с охватом, вовлечённостью, конверсией, удержанием и репутацией. Аккаунт воспринимается как точка контакта с аудиторией, а контент — как инструмент, который решает задачи бренда на разных этапах воронки. Кто-то использует социальные сети для brand awareness, кто-то — для lead generation, а кто-то — для удержания клиентов и снижения churn. Поэтому универсального рецепта нет: важно понимать цель, портрет ЦА, ресурсы и метрики, по которым будет оцениваться эффективность.
Продвижение аккаунта начинается с позиционирования и бренд-платформы. Затем формируется tone of voice, визуальная концепция, контент-план и рубрикатор. На этом этапе важно определить, какие форматы будут основными: экспертные посты, сторителлинг, нативный контент, короткие видео, карусели, прямые эфиры, подкасты или сид-контент. Параллельно прорабатывается семантика, хештеги, геотеги и ключевые запросы, если платформа поддерживает social search. Для многих проектов полезен репурпозинг: один материал адаптируется под несколько каналов, что снижает нагрузку на команду и усиливает мультиканальность.
Отдельного внимания требует медиаплан. Он помогает распределить бюджет между тестами креативов, прогревом аудитории, ретаргетингом и масштабированием успешных связок. Бриф для подрядчиков или внутренней команды должен содержать цель, KPI, ограничения, сроки и критерии качества. Чем точнее сформулированы задачи, тем проще оценить гипотезы и отказаться от неэффективных решений без потери темпа.
Продвижение в социальных сетях применяется для нескольких типов задач. Во-первых, это рост узнаваемости и формирование спроса. Во-вторых, лидогенерация и продажи, особенно если выстроена воронка с лид-магнитом, прогревами и call-to-action. В-третьих, удержание и возврат аудитории: ретаргетинг, email-цепочки, чат-боты и специальные предложения помогают поддерживать контакт. В-четвёртых, репутационный менеджмент: аккаунт становится площадкой для ответов на вопросы, работы с возражениями и демонстрации экспертизы.
Для экспертов и брендов социальные сети часто выполняют роль медиаканала, где можно тестировать офферы, креативы и форматы без больших затрат. Для e-commerce это дополнительный источник трафика и повторных продаж. Для локального бизнеса — способ заявить о себе через геотеги, отзывы и UGC. Для SaaS и инфобизнеса — канал прогрева, демонстрации кейсов и сбора заявок. В каждом случае важно не подменять стратегию набором разрозненных публикаций.
Системный подход к SMM полезен предпринимателям, маркетологам, агентствам, продюсерам контента и специалистам по коммуникациям. Он помогает согласовать работу дизайнера, копирайтера, таргетолога, аналитика и комьюнити-менеджера. Если проект только запускается, можно начать с минимальной конфигурации: определить цель, собрать портрет ЦА, подготовить контент-план на месяц, настроить базовую аналитику и протестировать несколько гипотез. Если аккаунт уже существует, аудит покажет, где теряется конверсия, почему падает вовлечённость и какие форматы стоит масштабировать.
Отдельная категория — проекты, которым важно управлять обсуждениями. Например, при запуске продукта или выходе на новую аудиторию иногда рассматривают возможность купить комментарии в инстаграм, чтобы усилить диалог вокруг публикации. Однако такой инструмент требует прозрачности, уместности и понимания, что он не заменяет качественный контент, работу с сообществом и реальную ценность предложения. Профессиональные материалы и обзоры по SMM, включая подходы к аналитике и продвижению, можно найти на https://smmaster.com.ua/.
Метрики зависят от цели. Для узнаваемости важны охват, показы, частота контакта, CPM и share of voice. Для вовлечённости — ER, ERR, комментарии, реакции, сохранения, шеринг и среднее время просмотра. Для продаж — CTR, CPC, CPA, CAC, LTV, ROMI и конверсия в целевое действие. Для удержания — retention, churn, повторные касания, NPS и активность в сообществе. Нельзя оценивать кампанию только по одному показателю: высокий охват без конверсии может быть бесполезен, а низкий CTR при дорогом клике — сигналом слабого оффера или неудачного креатива.
Важно учитывать особенности платформ. Алгоритмическая лента и рекомендательные системы могут по-разному распределять показы, но официальные детали ранжирования обычно не раскрываются полностью. Поэтому корректнее говорить о сигналах, которые платформа может учитывать: реакция аудитории, удержание, релевантность, свежесть, взаимодействие. Не стоит делать категоричных выводов о работе алгоритмов Instagram, TikTok, YouTube, Telegram или Facebook без официальных подтверждений. Вместо этого лучше строить A/B-тесты, отслеживать динамику и проверять гипотезы на своей аудитории.
Продвижение не работает в вакууме. Контент отвечает за ценность и удержание, таргетинг — за приток новой аудитории, ретаргетинг — за возврат тёплых контактов, инфлюенс-маркетинг — за доверие и расширение охвата, а аналитика — за обратную связь. Если связать эти элементы, получается омниканальная система: пользователь видит публикацию, переходит на лендинг, оставляет заявку, получает письмо или сообщение в чат-боте, а затем возвращается в аккаунт за дополнительной информацией. UTM-метки и сквозная аналитика помогают понять, какие касания действительно влияют на решение.
Полезно комбинировать органический контент с платными форматами. Органика формирует доверие и показывает экспертизу, а performance-кампании ускоряют доставку сообщения до нужного сегмента. Коллаборации с микроблогерами и амбассадорами дают нативный контент и соцдоказательство. UGC усиливает вовлечённость, потому что аудитория видит реальные сценарии использования. Email-маркетинг и CRM помогают не терять лиды, а чат-боты автоматизируют первичную квалификацию. Всё это работает лучше, когда есть единый медиаплан и понятная система KPI.
Одна из частых ошибок — отсутствие стратегии и портрета ЦА. В результате контент становится хаотичным, офферы не попадают в боли аудитории, а бюджет расходуется на нерелевантные сегменты. Другая ошибка — фокус только на охватах без внимания к конверсии и удержанию. Иногда команды копируют конкурентов, не учитывая собственные ресурсы, tone of voice и этап воронки. Ещё одна проблема — слабая работа с комментариями: если сообщество задаёт вопросы, а ответа нет, доверие снижается.
Также стоит избегать попыток искусственно раздуть показатели без ценности для сообщества. Краткосрочный всплеск активности не заменяет устойчивую стратегию. Если аудитория не получает пользы, она быстро теряет интерес, а алгоритмы могут хуже показывать контент. Поэтому лучше инвестировать в качество креативов, понятный оффер и системную работу с обратной связью.
При выборе стратегии важно отталкиваться от бизнес-цели. Если нужен рост узнаваемости, акцент делается на охват, частоту и креатив. Если нужны заявки — на воронку, лид-магниты, посадочные страницы и ретаргетинг. Если нужно удержание — на контент для сообщества, сервисные форматы, UGC и программы лояльности. Стратегия должна учитывать ресурсы: бюджет, команду, скорость производства контента и готовность к тестам. Не стоит выбирать сложную мультиканальную схему, если нет возможности её обслуживать.
Полезно заранее определить KPI, периодичность отчётности и ответственных. Медиаплан стоит строить волнами: тест, анализ, масштабирование. Гипотезы должны быть проверяемыми, а креативы — разнообразными. Важно следить за безопасностью бренда, корректностью обещаний и соответствием контента законодательству. Наконец, продвижение в социальных сетях — это не замена качественному продукту, работе с аудиторией и полноценной маркетинговой стратегии, а один из инструментов, который усиливает общую систему.
Если подходить к SMM как к управляемому процессу, можно последовательно улучшать охват, вовлечённость, конверсию и репутацию. Для этого нужны дисциплина, аналитика, креативность и готовность адаптироваться к изменениям платформ. Только сочетание контента, дистрибуции, сообщества и данных даёт устойчивый результат в долгосрочной перспективе.
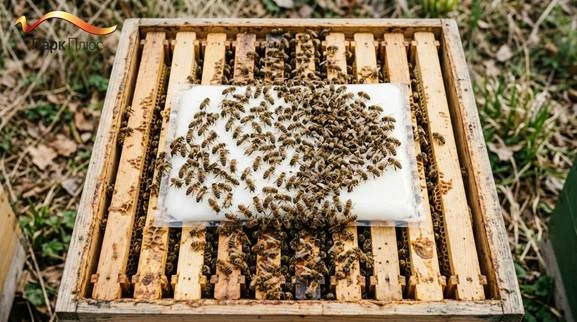
Ранньовесняна та зимова підгодівля бджолосімей білковими кормовими пастами містить приховану епізоотичну загрозу, яку часто недооцінюють навіть досвідчені пасічники. Прагнення прискорити весняне нарощування яйцекладки матки за рахунок додавання до цукрового тіста натурального квіткового пилку або перги невідомого походження перетворює живильний корж на інфекційну бомбу сповільненої дії. Головна небезпека полягає у транзиті та консервації ендоспор збудника американського гнильця (Paenibacillus larvae), а також мікроспоридій нозематозу (Nosema ceranae), для яких медово-цукровий субстрат слугує ідеальним стабілізаційним середовищем протягом десятиліть.
Щоб не спровокувати спалах карантинних інфекцій та зберегти репродуктивний потенціал пасіки, фахівці рекомендують виважено обирати кормові ресурси або завчасно купити канді для бджіл заводського виробництва в експертному магазині Парк Плюс. Заводський контроль чистоти сировини, використання ферментованих цукрів і лабораторно перевірених інгредієнтів гарантує відсутність спорових збудників, дозволяючи провести стимулюючу підгодівлю без найменшого ризику для благополуччя бджолиного господарства.
Термостійкість спор Paenibacillus larvae: чому домашній заміс безсилий
Ендоспора бактерії Paenibacillus larvae — одна з найбільш термодинамічно стійких біологічних структур у природі. Вона має щільну багатошарову білкову оболонку та зневоднений кортекс, насичений хелатами дипіколінової кислоти з іонами кальцію (Ca-DPA). Цей біохімічний щит забезпечує екстремальну стійкість:
1. Температурний поріг: У водному середовищі спори витримують кип’ятіння при +100°C понад 15 хвилин, а в сухому стані зберігають життєздатність при нагріванні до +120°C.
2. Консервація у цукрі: У медово-цукровій пасті спори консервуються через високий осмотичний тиск і залишаються вірулентними до 40–50 років.
3. Хімічна резистентність: Спори стійкі до спиртів, формаліну та стандартних пасічних дезінфектантів.
Спроба знешкодити пилок нагріванням чи пастеризацією веде до глухого кута. Нагрів понад +65…+70°C денатурує корисні білки та вітаміни, тоді як спори Paenibacillus larvae залишаються абсолютно неушкодженими.
| ⚠️ Попередження: Спроба «проварити» кустарне канді з пилком не вбиває спори американського гнильця, але спричиняє термічну карамелізацію з накопиченням 5-гідроксиметилфурфуролу (5-HMF) понад 100 мг/кг, що отруює бджіл ще до першого обльоту. |
Каскад інфікування: від годівниці до руйнації стільника
Коли сім’я отримує заражене канді, запускається ланцюгова епізоотія:
· Споживання бджолами-годувальницями: Дорослі комахи поїдають канді без ознак хвороби, але їхні глоткові залози концентрують спори під час вироблення кормового молочка.
· Інвазія личинок перших діб: Для загибелі личинки у віці до 48 годин достатньо потрапляння всього 1–5 спор бактерії разом із молочком.
· Проростання вегетативної форми: У середній кишці личинки спори скидають оболонку, бурхливо розмножуючись і живлячись гемолімфою.
· Лізис тканин: Личинка гине після запечатування, перетворюючись на клейку тягучу масу з характерним запахом столярного клею.
Один уражений комірець містить понад 2 мільярди нових спор. Бджоли-чистильниці розносять їх по всьому гнізду, провокуючи швидкий колапс пасіки.
Спосіб підготовки білкового корму | Вплив на вітаміни та ензими | Знищення спор гнильця (P. larvae) | Рівень безпеки для пасіки |
| Сире пасічне обніжжя в канді | 100% збереження | 0% (консервація спор) | Критично небезпечно |
| Термопастеризація (+70°C) | Втрата 60–80% білка | Менше 5% (спори виживають) | Непридатний метод |
| Автоклавування (+121°C) | Денатурація білка | 99,9% стерилізація | Безпечно, але корм «мертвий» |
| Гамма-стерилізація (25 кГр) | 90–95% збереження компонентів | 99,99% інактивація ДНК збудника | Еталонний промисловий стандарт |
| Заводське канді з дріжджовим ізолятом | Збалансований амінокислотний профіль | Стерильно від природи (без пилку) | Максимальна біоізоляція пасіки |
Правила безпечної ранньовесняної підгодівлі
4. Фаза до очисного обльоту: Доки бджоли не очистили кишечник під час весняного вильоту при +12…+14°C, будь-яке введення білка категорично заборонене. Сім’ям необхідні виключно легкозасвоювані чисті вуглеводи.
5. Розмір мікрокристалів: Якісне канді виготовляється з пудри помелу не більше 15–20 мкм та очищеного інверту. Корж не сохне на рамці та засвоюється без зайвих енергетичних витрат.
6. Джерело білка після обльоту: За відсутності природного пилку слід застосовувати або канді з радіаційно стерилізованим пилком, або замінники на основі гідролізатів пивних дріжджів без ГМО.
| 💡 Практична порада: Ніколи не використовуйте неперевірений пилок з рук для замішування підгодівлі. Навіть власна пасіка може мати приховані поодинокі спори, які в теплому канді викличуть масштабне зараження. Для раннього підгодовування застосовуйте виключно чисті інвертовані вуглеводні пасти. |
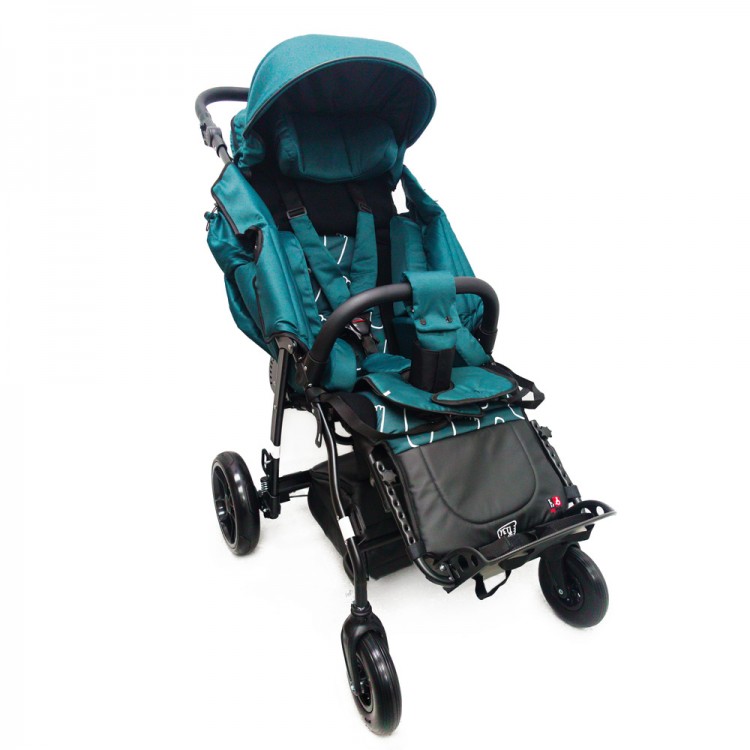
Прогулочная коляска для ребёнка с детским церебральным параличом (ДЦП) — это не просто средство передвижения, а важный элемент реабилитации. Она обеспечивает правильное положение тела, поддержку, комфорт и безопасность во время прогулок. Подбор такой коляски требует внимания к особенностям ребёнка, его физическим возможностям и потребностям семьи. Компания, специализирующаяся на технических средствах реабилитации, помогает подобрать коляску под конкретные задачи. Понимание критериев и этапов выбора позволяет избежать ошибок и создать комфортные условия для ребёнка.
Многие родители сталкиваются с тем, что обычная коляска не подходит: ребёнок сползает, голова не держится, нет нужной фиксации. На практике подбор прогулочной коляски для детей с дцп решает эти проблемы. Разобраться в этом помогает системный подход.
«Коляска для ребёнка с ДЦП должна не просто везти, а поддерживать. От этого зависит не только комфорт, но и здоровье». — мнение реабилитолога
Первый шаг — понять, какая поддержка необходима. Это определяет тип коляски.
Если ребёнок не держит голову, нужна коляска с подголовником и поддержкой шеи. Если держит — достаточно стандартной спинки.
Дети, которые сидят самостоятельно, могут использовать прогулочные модели с дополнительной поддержкой. Тем, кто не сидит, нужны коляски с полной фиксацией туловища.
При повышенном тонусе требуются мягкие, но надёжные фиксаторы. При пониженном — поддержка, предотвращающая сползание.
При сколиозе, контрактурах нужны ортопедические спинки, боковые поддержки, абдукторы.
Существует несколько типов прогулочных колясок для детей с ДЦП. Выбор зависит от степени нарушений.
Для детей с лёгкими и средними нарушениями. Оснащены регулируемой спинкой, подголовником, ремнями.
Для детей с тяжёлыми нарушениями. Включают боковые поддержки, абдуктор, фиксацию таза и плеч.
Позволяют менять положение тела: сидя, полулежа, стоя. Используются для реабилитации.
Для детей с ограниченной подвижностью. Управляются с пульта или джойстика.
Трансформируются под разные задачи: прогулка, сон, кормление, реабилитация.
| Тип | Для кого | Особенности |
|---|---|---|
| С поддержкой | Лёгкие и средние нарушения | Регулировки, подголовник |
| С полной фиксацией | Тяжёлые нарушения | Боковые поддержки, абдуктор |
| Вертикализатор | Реабилитация | Изменение положения |
| Электропривод | Ограниченная подвижность | Пульт, джойстик |
При выборе коляски важно учитывать несколько параметров.
Коляска должна соответствовать росту и весу ребёнка. Обязательно наличие запаса по нагрузке.
Спинка, подножки, подлокотники, ручка. Возможность менять положение — важно для комфорта.
Большие колёса с амортизацией обеспечивают плавность хода. Для бездорожья — пневматические.
Удобство транспортировки и хранения. Вес коляски важен для родителей.
Гипоаллергенные, моющиеся материалы. Съёмные чехлы облегчают уход.
Ремни, тормоза, устойчивость. Коляска не должна опрокидываться.
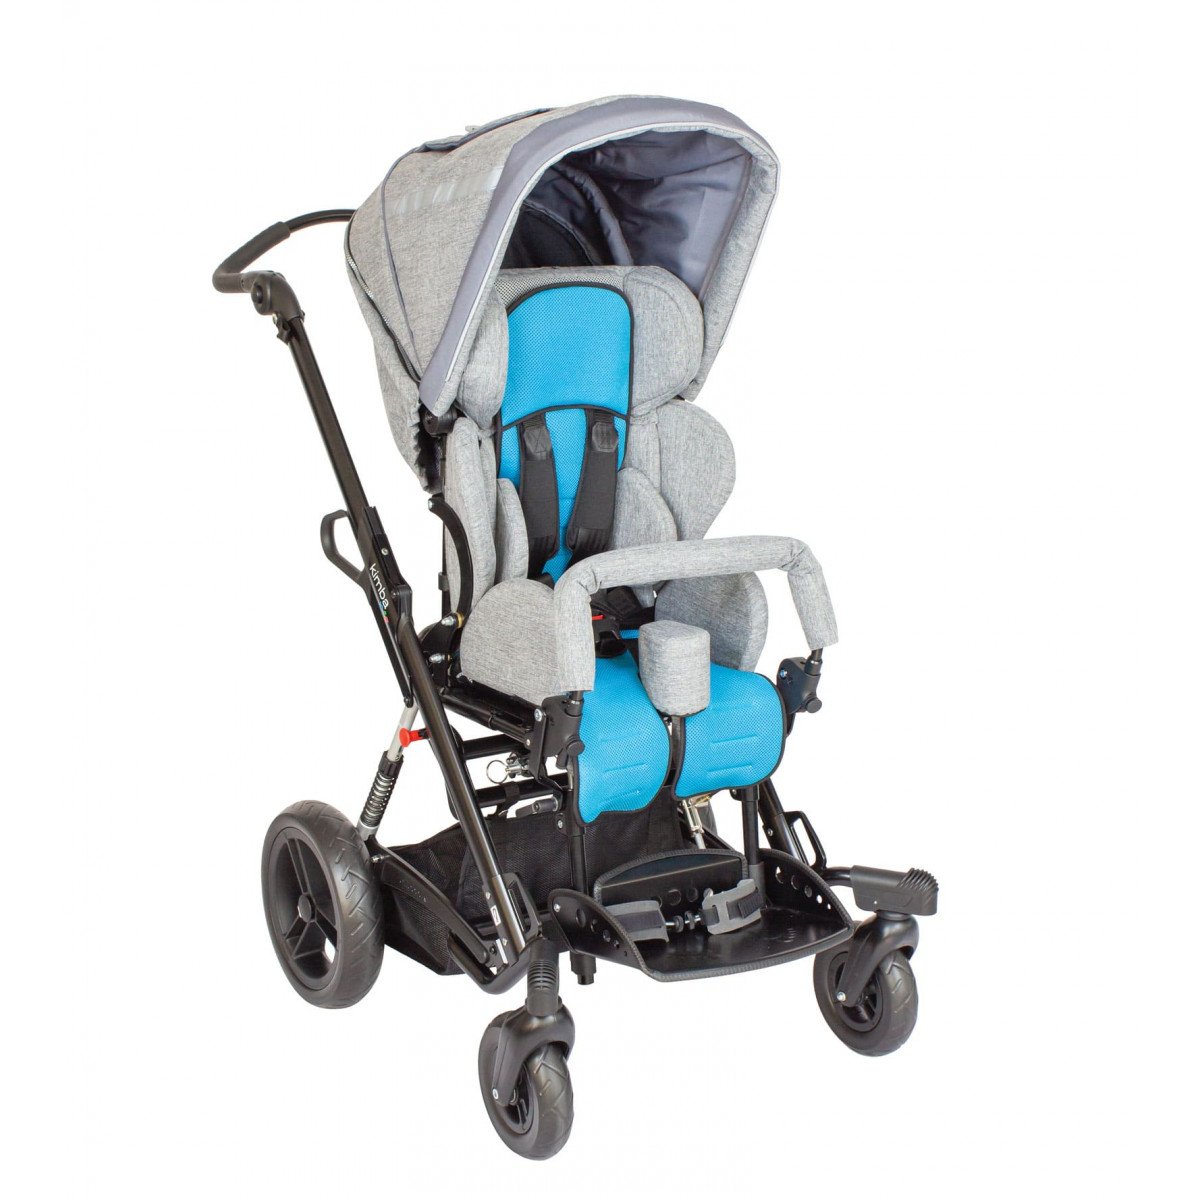
Коляска должна подходить для тех мест, где вы гуляете.
Ровные дороги, парки, торговые центры. Подойдут модели с небольшими колёсами.
Неровные дороги, грунт, снег. Нужны большие пневматические колёса и амортизация.
Если коляску нужно складывать и перевозить в машине, важны вес и компактность.
Уточните габариты в сложенном виде. Это важно для квартиры.
«Коляска должна подходить не только ребёнку, но и образу жизни семьи. Иначе она будет стоять без дела». — мнение реабилитолога
В России дети с ДЦП могут получить коляску через соцзащиту.
Индивидуальная программа реабилитации и абилитации (ИПРА) содержит рекомендации по техническим средствам.
Медико-социальная экспертиза устанавливает инвалидность и потребность в коляске.
Обеспечение коляской или компенсация за самостоятельно приобретённую.
Заключение МСЭ, ИПРА, заявление, паспорт, документы на ребёнка.
Реабилитолог или врач поможет подобрать коляску с учётом особенностей ребёнка.
Специалист оценит позу, тонус, потребности и порекомендует модель.
При возможности — попробовать коляску, оценить удобство для ребёнка и родителей.
Изучите опыт других семей. Это помогает избежать ошибок.
Некоторые решения приводят к дискомфорту и дополнительным затратам.
Оценить особенности ребёнка, определить тип коляски, учесть критерии и проконсультироваться со специалистом.
Да, через соцзащиту при наличии ИПРА и заключения МСЭ.
Зависит от степени нарушений. Для лёгких — прогулочные, для тяжёлых — с полной фиксацией.
Желательно. Специалист поможет подобрать модель под особенности ребёнка.
Да, при самостоятельной покупке коляски, рекомендованной в ИПРА.
У специализированных поставщиков технических средств реабилитации.
Как подобрать прогулочную коляску для детей с ДЦП — вопрос, который решается системно. Компания, специализирующаяся на технических средствах реабилитации, помогает подобрать модель под особенности ребёнка. Многие родители отмечают: правильно подобранная коляска сделала прогулки удобными, а ребёнок стал активнее. Главное — учитывать степень поддержки и не экономить на безопасности.