ТРЕНДОВЫЕ НОВОСТИ
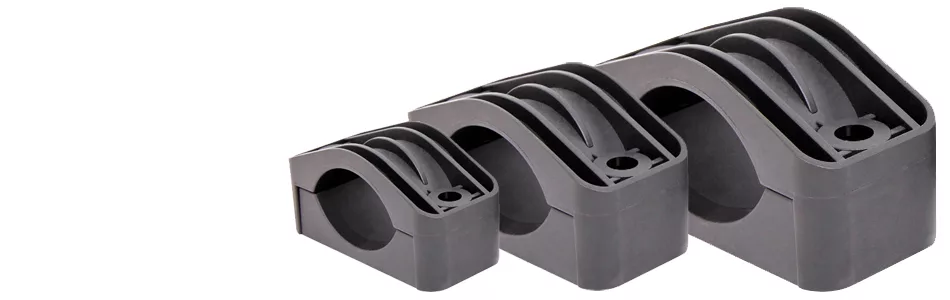
Кабельные крепления серии ФК https://protek-energo.ru/products/kabelniye_krepleniya/ предназначены для надежного крепления кабелей на различных строительных конструкциях и обеспечивают защиту от механических повреждений и внешних воздействий. Рассмотрим основные характеристики и особенности применения этих креплений.
Кабельные крепления серии ФК представляют собой эффективное решение для организации кабельной инфраструктуры. Их характеристики, включая надежность, устойчивость к внешним воздействиям и простоту установки, делают эти крепления идеальным выбором для большинства проектов.
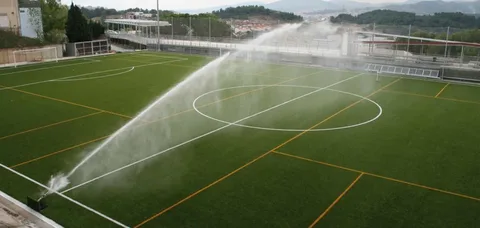
Правильный полив — залог сохранения качества покрытия, безопасности спортсменов и долговечности инфраструктуры. Ниже представлены основные типы систем полива https://evogreen.pro/avtopoliv/avtopoliv-sportivnyh-obektov/ , используемых для спортивных площадок.
| Тип системы | Описание | Преимущества | Недостатки |
|---|---|---|---|
| Распылители (Sprinklers) | Регулируемые распылительные головки, равномерно покрывающие территорию | Простота установки, автоматизация, равномерное распределение воды | Высокие требования к давлению, возможные заторы |
| Вращающиеся или статические | Вращающиеся или неподвижные головки, настраиваемые под размер площадки | Экономия воды при правильной настройке | Могут не обеспечить равномерного покрытия на больших площадках |
| Компонент | Назначение | Особенности |
|---|---|---|
| Трубы и фитинги | Перекачка воды | Полиэтилен, металл, изоляция |
| Клапаны | Управление подачей воды | Электромагнитные или механические |
| Распылители / головки | Распределение воды | Вращающиеся, неподвижные, капельные |
| Таймеры / контроллеры | Автоматизация | Позволяют программировать режимы полива |
| Источники воды | Насосы, резервуары, подключения к системе водоснабжения | Обеспечивают необходимое давление и объем воды |
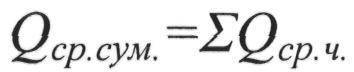
Избыточное давление пара для молотовых цехов применяется в пределах 6-8 атм. (6·105-8·105 Па), для прессовых цехов 8-14 атм. (8·105-14·105 Па).
При одновременной установке в цехе молотов и прессов давление пара принимается для пресса — 8-14 атм., а пар для молотов подвергается дросселированию — до 6-8 атм.
Средний суммарный часовой расход пара по цеху равен сумме средних часовых расходов пара отдельными молотами и прессами:

Здесь не учтены потери пара, происходящие в трубопроводах от конденсации и утечек.
Расход пара на нагрев и подогрев травильных и промывочных баков принимают 180-200 кг на 1 тонну поковок, подвергаемых травлению. При проектировании цеха определяют всех потребителей пара, схему паропровода и затем рассчитывают паропровод, то есть определяют размеры поперечного сечения труб, которые должны быть достаточными для подвода и отвода необходимого количества свежего и отработанного пара.
Годовой расход пара по цеху, без учета потерь в трубопроводах, определяется по формуле:

где Qср1ч, Qср2ч и т.д. — средние часовые расходы пара отдельными машинами-орудиями, кг;
Фоб — годовой фонд времени оборудования (при проектировании одинаков для всех машин), ч;
К’3, К’’3 — коэффициенты загрузки отдельных единиц оборудования.
Годовой расход пара с учетом его потерь на конденсацию и утечки в пределах здания проектируемого цеха Qсум.год может быть принят для сухого насыщенного пара:

Годовой расход пара с учетом его потерь на конденсацию и утечки в пределах здания проектируемого цеха Qсум.год может быть принят для перегретого пара:

Если обдувают штамп паром, то для определения расхода пользуются специальными таблицами.
Рабочая жидкость в прессовых установках служит для передачи энергии привода исполнительному механизму — гидравлическому цилиндру.
Требования к рабочим жидкостям гидравлических прессов:
В гидропрессах используется 3 вида рабочих жидкостей:
Масла применяются при давлении от 5 до 20 МПа, эмульсии при 32МПа или 64МПа (при исользовании мультипликатора).
Масла также применяются в основном в прессах с нижним приводом. Прессы с верхним приводом работают на воде или эмульсии — это сделано в целях пожаробезопасности.
Эмульсия — чистая вода + 2..3% эмульсола;
Эмульсол — 85% индустриального масла + 14% олеиновой кислоты (СН3(СН2)7СН или СН(СН2)7СООН) + 1..2% глицерина + сода (иногда).
Преимущества эмульсии перед минеральным маслом:
Модуль упругости рабочей жидкости — величина давления, необходимая для сжатия жидкости на 1 единицу ее относительного объема. Модули упругости некоторых жидкостей в таблице.
| Жидкость | Модуль упругости E, МПа |
| Керосин | 1350 |
| Минеральное масло | 1500 |
| Вода | 2100 |
| Глицерин | 4500 |
| Ртуть | 25000 |
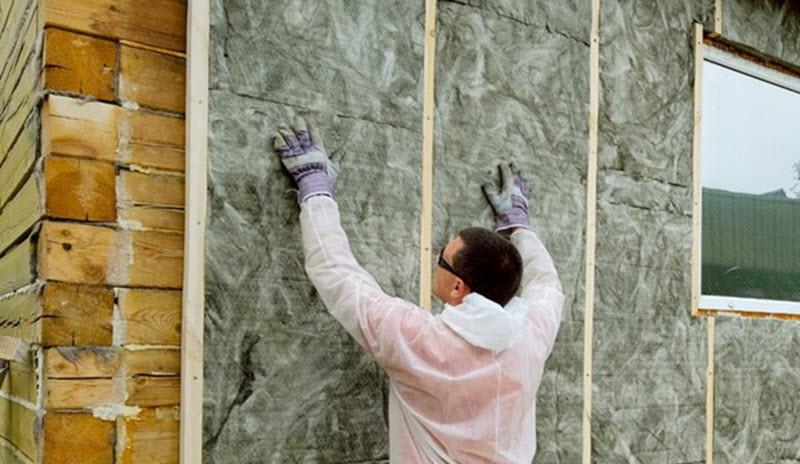
Утепление дома — это важный шаг для повышения энергоэффективности и экономии на расходах на электроэнергию. Вот несколько ключевых моментов, которые стоит учитывать если вы собираетесь купить качественный утеплитель :
Правильное утепление дома не только снизит расходы на электроэнергию, но и сделает ваше жилье более комфортным в любое время года.
Стали, подвергаемые термическому улучшению, широко применяют для изготовления различных деталей, работающих в сложных напряженных условиях ( при действии разнообразных нагрузок, в том числе переменных и динамических). Стали приобретают структуру сорбита, хорошо воспринимающую ударные нагрузки. Важное значение имеет сопротивление хрупкому разрушению.
Улучшению подвергаются среднеуглеродистые стали с содержанием углерода 0,30…0,50 %.
Улучшаемые углеродистые стали 35, 40, 45 дешевы, из них изготавливают детали, испытывающие небольшие напряжения (сталь 35), и детали, требующие повышенной прочности (стали 40, 45). Но термическое улучшение этих сталей обеспечивает высокий комплекс механических свойств только в деталях небольшого сечения, так как стали обладают низкой прокаливаемостью. Стали этой группы можно использовать и в нормализованном состоянии (см. Нормализация стали.).
Детали, требующие высокой поверхностной твердости при вязкой сердцевине (зубчатые колеса, валы, оси, втулки), подвергаются поверхностной закалке токами высокой частоты. Для снятия напряжений проводят низкий отпуск.
Улучшаемые легированные стали применяют для более крупных и более нагруженных ответственных деталей. Стали обладают лучшим комплексом механических свойств: выше прочность при сохранении достаточной вязкости и пластичности, ниже порог хладоломкости.
Хромистые стали 30Х, 40Х, 50Х используются для изготовления небольших средненагруженных деталей. Эти стали склонны к отпускной хрупкости, поэтому после высокого отпуска охлаждение должно быть быстрым. Повышение прокаливаемости достигается микролегированием бором (35ХР). Введение в сталь ванадия значительно увеличивает вязкость (40ХФА).
Хромокремнистые (33ХС) и хромокремниймарганцевые (хромансил) (25ХГСА) стали обладают высокой прочностью и умеренной вязкостью. Стали хромансилы обладают высокой свариваемостью, из них изготавливают стыковочные сварные узлы, кронштейны, крепежные и другие детали. Широко применяются в автомобилестроении и авиации.
Хромоникелевые стали 45ХН, 30ХН3А отличаются хорошей прокаливаемостью, прочностью и вязкостью, но чувствительны к обратимой отпускной хрупкости. Для уменьшения чувствительности вводят молибден или вольфрам. Ванадий способствует измельчению зерна.
Стали 36Х2Н2МФА, 38ХН3ВА др. обладают лучшими свойствами, относятся к мартенситному классу, слабо разупрочняются при нагреве до 300…400 oС. из них изготавливаются валы и роторы турбин, тяжелонагруженные детали редукторов и компрессоров.
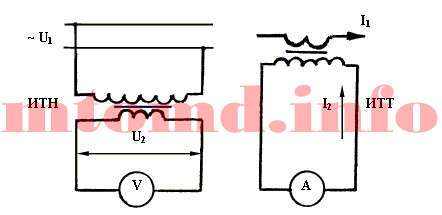
Измерительные трансформаторы тока и напряжения применяются совместно с измерительными приборами для расширения их пределов измерения.
Измерительный трансформатор напряжения представляет собой понижающий трансформатор с таким отношением витков w1/w2, чтобы при U1 = Uсети; U2 = 100 В.
Во вторичную цепь включаются вольтметры, частотомеры, обмотки напряжения ваттметров, счетчиков и фазометров. Так как электрическое сопротивление этих приборов велико (порядка 1000 Ом), то трансформаторы напряжения работают в режиме, близком к холостому ходу. Такой режим связан с большими магнитными потерями, а это, в свою очередь, приводит к увеличению размеров магнитопровода и устройству специального масляного охлаждения.

Измерительные трансформаторы тока применяются для включения в сеть амперметров, обмоток тока ваттметров, счетчиков и фазометров.
Первичная обмотка трансформатора тока выполняется из провода большого поперечного сечения и включается в цепь последовательно.
Вторичная обмотка выполняется всегда на ток I2 = 5А. Рабочий режим трансформатора тока близок к короткому замыканию, поэтому размеры магнитопровода у него значительно меньше, чем у трансформатора напряжения.
Для определения напряжения или тока в цепи необходимо показания приборов умножить на коэффициент трансформации измерительных трансформаторов. В целях безопасности нельзя оставлять вторичную обмотку трансформатора тока разомкнутой, если первичная включена в сеть. В этом режиме напряжение U2 возрастает до нескольких тысяч вольт.
Разновидностью измерительного трансформатора тока являются токоизмерительные клещи с разъемным магнитопроводом, где роль первичной обмотки выполняет сам провод, по которому течет измеряемый ток.
Автоматическая наплавка под слоем флюса порошковой и сплошной проволокой позволяет резко поднять производительность, экономичность, улучшить качество наплавки и условия труда рабочих-сварщиков. Повышение производительности достигается прежде всего за счет увеличения силы сварочного тока, а также непрерывности процесса. Однако увеличение силы тока сопровождается увеличением глубины провара и доли основного металла в наплавленном слое, что при наплавке износостойких сплавов крайне нежелательно.
В настоящее время в отечественной и зарубежной практике наиболее распространена однодуговая автоматическая наплавка под слоем флюса. Для уменьшения доли основного металла в валике производят наплавку в несколько слоев. Постоянный состав металла устанавливается обычно с третьего слоя.
Указанным способом наплавляют детали доменного, размольного, прокатного и другого оборудования, где наплавленный слой должен обладать свойствами:
Применение настоящего способа требует наличия специального сварочного оборудования и оснастки. Он наиболее производителен по сравнению с прочими дуговыми методами наплавки. Его рационально применять при больших объемах наплавки на прямолинейных участках детали или на деталях, имеющих поверхности вращения большого диаметра. Наплавка криволинейных коротких швов, штампов с криволинейной формой ручьев, деталей с поверхностью вращения небольшого диаметра данным способом невозможна.
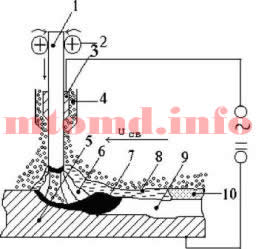
 Дуга горит между сварочной проволокой 1 и свариваемым изделием 5 под слоем гранулированного флюса 4. Ролики 2 специального механизма падают в электродную проволоку в зону дуги 6. Сварочный ток (переменный или постоянный прямой или обратной полярности) подводится к проволоке с помощью скользящего контакта 3, а к изделию – постоянным контактом. Сварочная дуга горит в газовом пузыре, который образуется в результате плавления флюса и металла.
Кроме того, расплавленный металл защищен от внешней среды слоем расплавленного флюса 8. По мере удаления дуги от зоны сварки расплавленный флюс застывает и образует шлаковую корку 10, которая впоследствии легко отделяется от поверхности шва. Флюс засыпается впереди дуги из бункера слоем толщиной 40–80 мм и шириной 40– 100 мм. Нерасплавленный флюс после сварки используется повторно. Расплавленные электродный и основной металлы 7 в сварочной ванне перемешиваются и при кристаллизации образуют сварной шов 9.
Преимущественное применение находит наплавка проволокой (проволочным электродом). Однако в последнее время все большее распространение получает наплавка ленточными или комбинированными электродами.
Гидравлические системы являются неотъемлемой частью многих современных технологий. Они обеспечивают мощность и точность в работе спецтехники, от строительных машин до сельскохозяйственного оборудования. Однако, как и любое другое механическое устройство, гидравлические системы требуют регулярного обслуживания для обеспечения их надежной работы. В этой статье мы рассмотрим ключевые аспекты обслуживания гидравлических систем и важность замены запчастей для гидронасосов.
Обслуживание гидравлических систем включает в себя множество действий, направленных на поддержание их работоспособности. Основные причины, по которым важно регулярно проводить обслуживание, включают:
Предотвращение аварий. Регулярная проверка и замена изношенных компонентов помогает избежать непредвиденных поломок, которые могут привести к авариям и повреждениям оборудования.
Увеличение срока службы. Правильное обслуживание и использование качественных запчастей для гидронасосов значительно продлевают срок службы системы. Это позволяет избежать дорогостоящих ремонтов и замен.
Оптимизация производительности. Хорошо обслуженные системы работают более эффективно, что напрямую влияет на производительность спецтехники. Это особенно важно в условиях высокой нагрузки и интенсивного использования.
Экономия ресурсов. Регулярное обслуживание позволяет выявлять и устранять утечки, что помогает сократить затраты на энергию и рабочие жидкости.
Обслуживание гидравлических систем включает несколько ключевых этапов:
Проверка уровня жидкости. Регулярная проверка уровня гидравлической жидкости — первый шаг к поддержанию работоспособности системы. Низкий уровень жидкости может привести к перегреву и повреждению насосов.
Замена фильтров. Фильтры защищают систему от загрязнений. Их регулярная замена — важная часть обслуживания. Использование качественных запчастей для гидронасосов поможет избежать проблем с фильтрацией.
Проверка шлангов и соединений. Износ шлангов и утечки в соединениях могут привести к серьезным сбоям в работе системы. Регулярная проверка и замена изношенных компонентов обеспечит надежность работы.
Замена запчастей. Со временем все детали изнашиваются, и их замена становится необходимой. Запчасти для гидронасосов должны быть качественными и совместимыми с вашей системой. Это гарантирует долговечность и эффективность работы.
Тестирование системы. После проведения всех проверок и замен важно протестировать систему на работоспособность. Это поможет убедиться, что все компоненты функционируют правильно
Если вы ищете надежные запчасти для гидронасосов, рекомендуем посетить интернет-магазин «Гидронасос ДХМ». Там предлагают широкий ассортимент запчастей и комплектующих для гидравлических систем. Преимущества посещения нашего сайта очевидны: вы получите доступ к актуальным предложениям, можете ознакомиться с отзывами клиентов и получить консультацию от специалистов.
Наша команда готова помочь вам выбрать нужные запчасти, которые обеспечат надежность и эффективность вашей техники. Мы осуществляем доставку по всей стране, включая Москву, Санкт-Петербург, Казань и Екатеринбург, что делает процесс покупки максимально удобным.
В заключение, обслуживание гидравлических систем — это не просто формальность, а необходимость для обеспечения надежной работы спецтехники. Регулярные проверки, замены запчастей для гидронасосов и другие действия помогут избежать серьезных проблем и продлить срок службы оборудования.
Не забывайте о важности качественного обслуживания. Посетите интернет-магазин «Гидронасос ДХМ», чтобы найти все необходимые запчасти для вашей гидравлической системы. Мы гарантируем высокое качество и надежность нашего оборудования, что позволит вам сосредоточиться на своей работе, не беспокоясь о технических неполадках.
Основную массу материала, перерабатываемого в кузнечных цехах машиностроительных заводов, представляют собой черные металлы (см. чугуны), главным образом углеродистые стали, и в меньшем количестве легированные стали и цветные металлы (см. стали и сплавы).
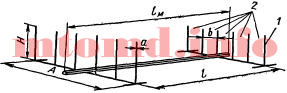
Сталь круглую, квадратную и сортовую длиной 3 м и более, а также прутки из цветных металлов и сплавов удобнее всего хранить на складе рассортированными по размерам поперечного сечения и маркам в стеллажах, носящих название вертикальные стойки.

Рис. 1
Стойки 1 выполняют сварными из швеллеров. Расстояния между соседними секциями 2 стоек изменяются в зависимости от величины сечения металла. Чем оно меньше, тем ближе должны устанавливаться секции (см. табл. 1). Количество секций зависит от длины металла. В случае тонкого металла для устранения его провисания между секциями устанавливают подкладки. Высота укладки металла H колеблется до 4 м. Достоинство стеллажей такой конструкции состоит в том, что загружать в них металл и брать его из них можно краном, что нельзя делать при других видах стеллажей, например, при пирамидальных и клетчатых стеллажах. Применение стоечных стеллажей рационально при хранении достаточно больших запасов металла определенного сечения и марки, что и имеет место в большинстве кузнечных цехов.

Табл. 1
При хранении прутков металла относительно небольших профилей часто применяют специальные скобы, изготовленные из швеллеров; ширина скоб не более 1 м, высота до 0,5 м.
Ширина проходов между стеллажами, при условии их загрузки кранами, принимается 1,2..1,5 м, а главных проходов – 2,5..3 м.
Хранение блумов, а также слитков производится в штабелях.
Основными видами подъемно-транспортного оборудования, применяемого на складах металла современных кузнечных цехов, являются мостовые краны или подвесные кран-балки, а также авто- и электропогрузчики. В тех случаях, когда склад металла расположен на открытой эстакаде, не оснащенной мостовыми кранами, применяют автомобильные краны.
Транспортировка длинномерного пруткового металла мостовыми кранами производится с помощью траверс, к которым подвешиваются захваты специальной конструкции. Конструкции захватов бывают различные и зависят от их назначения. При разгрузке вагонов и транспортировке сортового металла применяют траверсы со стропами. Стропы выполняют из обычных сварных цепей (см. сварка). Такой способ разгрузки вагонов и транспортировки сортового металла является наиболее простым и распространенным.

Рис. 2
Для разгрузки вагонов с сортовым прокатом, в тех случаях, когда металл подается поставщиком в виде пакетов, применяют также магнитные краны. Обычно сортовой прокат поступает в виде связанных пачек массой 7..10 т. Разгрузку вагонов, транспортировку пачек металла и укладку их в штабеля или на приемные устройства осуществляют при помощи магнитных приспособлений, укрепленных в траверсе мостового крана. Магнитные приспособления обычно бывают съемными. При снятых магнитных приспособлениях кран может работать при помощи крюка.

Рис. 3
Для транспортировки прутков длиной до 2 м применяют авто- и электропогрузчики с вилочным захватом, расположенным в передней части погрузчика. Для прутков длиной более 2 м применяют погрузчики с расположением вилочного захвата с левой стороны погрузчика.
Склады для хранения черных металлов размещают в закрытых зданиях и на эстакадах. Склады для хранения цветных металлов – только в закрытых зданиях. Эстакады бывают открытые и закрытые, то есть имеющие крышу.
Выбор склада того или иного типа определяется сортаментом и количеством расходуемого металла, а также климатическими условиями местности. Наиболее выгодной формой склада, допускающей применение разнообразных транспортных средств с минимальным перемещением металла при укладке, является вытянутый прямоугольник.
Открытые эстакады более дешевые, но обладают недостатками, которые заключаются в том, что хранящийся металл подвергается сильной коррозии и заносится снегом; укладывать и подготавливать металл для сдачи его в цех в открытом, недостаточно механизированном складе затруднительно. Поэтому открытые эстакады могут быть допущены только для хранения слитков и блумов, а также для хранения сортового металла, если завод расположен в южных районах. Эстакады обычно располагают у торца здания кузнечного цеха или параллельно одному из его крайних пролетов.
Крытые склады выполняют в виде крановых пролетов, примыкающих к цеху, либо выделяют в самостоятельное здание.
Металл, поступающий на склад в железнодорожных вагонах, разгружают на площадку, где его сортируют, а затем укладывают в штабеля или стеллажи. Раскладка металла должна производиться с таким расчетом, чтобы в каждом пролете хранился металл по возможности определенного сортамента; соответственно этому должно быть расположено оборудование для разрезки металла в заготовительном отделении.
Мелкие кузнечные цехи ковки (молотовые) (см. молоты) не имеют своих складов; они получают металл или заготовки мерной длины с общезаводского заготовительного цеха. В этом случае в кузнечном цехе можно иметь только склад для хранения заготовок.
В кузнечных цехах ковки, исходным материалом для которых служат только слитки или блумы кратных размеров, заготовительные отделения не нужны. Поэтому для таких цехов предусматривают лишь склады металла, которые обычно осуществляют в виде открытых или закрытых сверху эстакад. В самих кузнечных цехах в этом случае предусматривают соответствующую площадь для хранения слитков и блумов, которые в зимнее время доставляются в цех и постепенно принимают температуру цеха перед посадкой их в нагревательную печь.
Кузнечные цехи объемной штамповки, как правило, имеют свои склады металла и заготовительные отделения.
В специализированных цехах при изготовлении относительно мелких поковок, как, например, поковок клапанов автомобильных двигателей, заготовительное оборудование устанавливается вместе со штамповочным оборудованием и является составной частью комплексной поточной линии. В этом случае склад металла размещают в кузнечном цехе, в начале технологического потока. Другие кузнечные цехи объемной штамповки в зависимости от размера производства имеют заготовительные отделения и склады металла, которые располагают в отдельном здании или в одном здании с кузнечным цехом.
В тех случаях, когда заготовительное отделение со складом металла по размеру производства может быть размещено в однопролетном здании, его следует располагать вместе с кузнечным цехом (см. Кузнечно-прессовое оборудование) в одном здании вдоль или поперек кузнечных пролетов. Если для заготовительного отделения (цеха) со складом металла требуется многопролетное здание, его рекомендуется располагать в отдельном здании, так как расположение такого отделения (цеха) в одном здании с кузнечным цехом может ухудшить санитарно-технические условия труда, нарушить правильную организацию производства и увеличить стоимость строительства здания.
Организация склада и заготовительного отделения (цеха) в отдельном здании может быть выполнена по-разному и зависит от возможного, по генеральному плану, способа ввода железнодорожного пути и от принятой планировки оборудования заготовительного отделения.
Основным условием, которое должно соблюдаться во всех случаях, является параллельность осей железнодорожного пути, стеллажей и рольгангов у оборудования заготовительного отделения, так как только при этом условии не потребуется дополнительных разворотов металла на 90°.

