ТРЕНДОВЫЕ НОВОСТИ
Перевозка зерна — один из ключевых логистических процессов в агропромышленном комплексе. Ежегодно десятки миллионов тонн пшеницы, кукурузы, ячменя и других культур отправляются от сельхозпроизводителей к переработчикам и экспортным терминалам. Для обеспечения безопасности груза, соблюдения санитарных норм и оптимальной логистики применяется специализированное транспортное оборудование. Правильный выбор транспортного средства напрямую влияет на сохранность продукции, сроки поставки и экономическую эффективность перевозки.
Наиболее широко используемое железнодорожное оборудование для перевозки зерна — вагон хоппер зерновоз. Это специализированный крытый вагон с бункерным типом загрузки и выгрузки, который обеспечивает герметичность и защищает зерно от осадков, вредителей и механических повреждений. Загрузка осуществляется через верхние люки, а выгрузка — через нижние разгрузочные устройства, что обеспечивает полную и быструю выгрузку без потерь.
Хопперы позволяют перевозить значительные объёмы зерна на большие расстояния. Они оснащаются системами вентиляции и могут использоваться как на внутренних маршрутах, так и в международных перевозках. Благодаря универсальности конструкции, такие вагоны применяются для разных культур, а также легко обслуживаются и чистятся между рейсами.
Для транспортировки зерна на короткие расстояния, особенно от поля до ближайшего элеватора или ж/д станции, широко применяются специализированные автопоезда и полуприцепы-зерновозы. Их объём варьируется от 30 до 60 кубометров, а конструкция кузова выполнена с учётом требований к защите зерна и удобству выгрузки — чаще всего через задний люк или под наклоном.
Преимущество автомобильных зерновозов — мобильность и гибкость. Однако при перевозках на дальние расстояния они уступают железнодорожным хопперам по рентабельности и грузовместимости.
В последние годы всё более активно внедряется контейнеризация сельхозгрузов. Специальные контейнеры для зерна позволяют осуществлять мультимодальные перевозки, сочетая морской, железнодорожный и автомобильный транспорт. Они обеспечивают герметичность, защиту от влаги и механических воздействий, а также снижают логистические издержки благодаря оптимизации перегрузок.
Компания «РМ-Рейл» занимает одно из лидирующих мест среди производителей подвижного состава в России. В её линейке продукции особое место занимает вагон хоппер зерновоз, созданный с учётом современных требований к надёжности, вместимости и технологичности.
Продукция «РМ-Рейл» отличается продуманной конструкцией, обеспечивающей полную выгрузку зерна без остатков, защиту от атмосферных воздействий и возможность эксплуатации в разных климатических зонах. Используемые материалы и технологии увеличивают срок службы вагонов, минимизируя расходы на обслуживание.
Благодаря высокому качеству изготовления и соответствию нормативам, зерновозы от «РМ-Рейл» широко применяются как в составе регулярных зерновых маршрутов по России, так и в экспортных цепочках поставок.
Выбор подходящего транспортного оборудования для перевозки зерна — это не просто вопрос удобства, а стратегическое решение, влияющее на рентабельность всей логистической цепочки. Вагоны-хопперы зерновозы, автомобильные и контейнерные зерновозы выполняют свои задачи в зависимости от расстояния, объёма партии и инфраструктуры. При этом железнодорожный транспорт остаётся наиболее эффективным решением для массовых перевозок на дальние расстояния, особенно в период пиковых сельхозкампаний. Инвестиции в надёжный подвижной состав, такой как продукция «РМ-Рейл», — это вклад в стабильность поставок, сохранность урожая и конкурентоспособность агробизнеса.
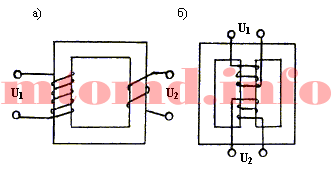
Трансформатором называется статический электромагнитный аппарат, предназначенный для преобразования системы переменного тока одних параметров в систему переменного тока с другими параметрами. В предыдущей статье мы говорили о принципиальной схеме трансформатора, в этой речь пойдет о конструкциях трансформаторов.
Основными частями трансформатора являются его магнитопровод и обмотки. Магнитопровод выполняется из тонких листов электротехнической стали. Перед сборкой листы изолируются друг от друга лаком или окалиной. Это дает возможность в значительной мере ослабить в нем вихревые токи и уменьшить потери на перемагничивание.
Конструкции трансформаторов:
Трансформаторы броневого типа имеют разветвленный магнитопровод с одним стержнем и ярмами, частично прикрывающими (бронирующими) обмотки.
В трехфазном трансформаторе стержневого типа применяют трехстержневой магнитопровод, который похож на броневой, но обмотки на нем расположены на всех трех стержнях.
 Рис. 1: а — стержневой; б — броневой
Конструкции магнитопроводов по способу сочленения стержней с ярмами:
В работе удобнее шихтованные магнитопроводы, так как воздушный зазор в местах сочленения у них меньше и они прочнее.
Форма поперечного сечения стержней зависит от мощности трансформатора: в небольших — это прямоугольник, а в средних и крупных — ступенчатое сечение.

Рис. 2
Обмотки трансформаторов выполняют из медных проводов круглого и прямоугольного сечения, изолированных хлопчатобумажной пряжей или кабельной бумагой.

Рис. 3
Конструкции обмоток по взаимному расположению и по способу их размещения на стержнях:
В масляных трансформаторах магнитопровод с обмотками помещается в бак, заполненный маслом, которое отбирает от них тепло, передавая его стенкам бака. Кроме того, электрическая прочность масла выше, чем у воздуха, что обеспечивает более надежную работу высоковольтных трансформаторов.
Для увеличения охлаждающей поверхности применяются трубчатые баки. При нагревании масло расширяется. Излишек его попадает из общего бака в бак-расширитель, установленный на крышке трансформатора.
Для предотвращения аварии у трансформаторов напряжением 1000 кВ и выше на расширителе устраивают выхлопную трубу, закрытую мембраной — стеклянной пластиной. При образовании в баке большого количества газов мембрана выдавливается, и газы выходят наружу.
При проектировании пресс-форм для литья пластмасс возникают различные сложности, которые могут повлиять на качество готового изделия и эффективность производственного процесса. Чтобы избежать ошибок, важно учитывать ряд факторов и применять проверенные методики. В этой статье мы рассмотрим основные ошибки, которые часто встречаются при проектировании пресс-форм, и дадим рекомендации по их устранению.
ООО «Рост» специализируется на изготовлении пресс-форм для литья пластмасс и обладает обширным опытом в этой сфере. Наша команда профессионалов готова помочь вам создать эффективные и надежные пресс-формы, соответствующие всем техническим требованиям. Мы уделяем особое внимание качеству проектирования, чтобы избежать распространенных ошибок и гарантировать долгосрочную эксплуатацию вашей оснастки.

Однофазные асинхронные двигатели — машины небольшой мощности, которые по конструктивному исполнению напоминают аналогичные трехфазные асинхронные электродвигатели с короткозамкнутым ротором.
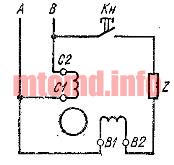
Однофазные асинхронные двигатели отличаются от трехфазных двигателей устройством статора, где в пазах магнитопровода находится двухфазная обмотка, состоящая из основной, или рабочей, фазы с фазной зоной 120 эл. град и выводами к зажимам с обозначениями С1 и С2, и вспомогательной, или пусковой, фазы с фазной зоной 60 эл. град и выводами к зажимам с обозначениями В1 и В2 (рис. 1).
Магнитные оси этих фаз обмотки смещены относительно друг друга на угол 0 = 90 эл. град. Одна рабочая фаза, присоединенная к питающей сети переменного напряжения, не может вызвать вращения ротора, так как ток ее возбуждает переменное магнитное поле с неподвижной осью симметрии, характеризуемое гармонически изменяющейся во времени магнитной индукцией.

Рис. 1
Это поле можно представить двумя составляющими — одинаковыми круговыми магнитными полями прямой и обратной последовательностей, вращающимися с магнитными индукциями, вращающимися в противоположные стороны с одной и той же скоростью. Однако при предварительном разгоне ротора в необходимом направлении он при включенной рабочей фазе продолжает вращаться в том же направлении.
По этой причине пуск однофазного двигателя начинают с разгона ротора путем нажатия пусковой кнопки, вызывающего возбуждение токов в обеих фазах обмотки статора, которые сдвинуты по фазе на величину, зависящую от параметров фазосдвигающего устройства Z, выполненного в виде резистора, индуктивной катушки или конденсатора, и элементов электрических цепей, в которые входят рабочая и пусковая фазы обмотки статора. Эти токи побуждают в машине вращающееся магнитное поле с магнитной индукцией в воздушном зазоре, которая периодически и монотонно изменяется в пределах максимального и минимального значений, а конец ее вектора описывает эллипс.
Это эллиптическое вращающееся магнитное поле находит в проводниках короткозамкнутой обмотки ротора ЭДС и токи, которые, взаимодействуя с этим полем, обеспечивают разгон ротора однофазного двигателя в направлении вращения поля, и он в течение нескольких секунд достигает почти номинальной скорости.
Отпускание пусковой кнопки переводит электродвигатель с двухфазного режима на однофазный, поддерживаемый в дальнейшем соответствующей составляющей переменного магнитного поля, которая при своем вращении несколько опережает вращающийся ротор из-за скольжения.
Своевременное отключение пусковой фазы обмотки статора однофазного асинхронного двигателя от питающей сети необходимо в связи с ее конструктивным исполнением, предусматривающим кратковременный режим работы — обычно до 3 с, что исключает длительное пребывание ее под нагрузкой в связи с недопустимым перегревом, сгоранием изоляции и выходом из строя.
 Рис. 2: а, в — соединение для правого вращения ротора; б, г — соединение для левого вращения ротора
Повышение надежности эксплуатации однофазных асинхронных двигателей обеспечивают встраиванием в корпус машин центробежного выключателя с размыкающими контактами, присоединенными к зажимам с обозначениями ВЦ и В2, и теплового реле с аналогичными контактами, имеющими выводы с обозначениями РТ и С1 (рис. 2, в, г).
Центробежный выключатель автоматически отключает пусковую фазу обмотки статора, присоединенную к зажимам с обозначениями В1 и В2 при достижении ротором скорости, близкой к номинальной, а тепловое реле — обе фазы обмотки статора от питающей сети, когда нагрев их окажется выше допустимого.
Перемена направления вращения ротора достигается изменением направления тока в одной из фаз обмотки статора при пуске путем переключения пусковой кнопки и перестановки металлической пластины на зажимах электродвигателя (рис. 2, а, б) или только перестановкой двух аналогичных пластин (рис. 2, в, г).
Качество и надежность мелких деталей в сфере холодильного оборудования часто играют решающую роль в обеспечении долговечности и эффективности всей системы. Один из ведущих производителей компонентов для холодильной техники — итальянская компания Castel. Она специализируется на производстве гаек, соединителей, переходников и редукторов, которые зарекомендовали себя как надежные и высококачественные компоненты.
Гайки Castel
Гайки используются практически в любой холодильной системе для надежного соединения различных частей оборудования. Элементы данной торговой марки отличаются высоким качеством изготовления и прочностью материалов. Они обеспечивают герметичное соединение, которое исключает утечки хладагента, поддерживая оптимальную работоспособность системы. Сплавы, применяемые для их производства, устойчивы к коррозии и изменению температур. А это важно в условиях работы холодильной установки.
Соединители Castel
Соединители служат для объединения труб и других компонентов системы, обеспечивая надежный поток хладагента. ТМ Castel предлагает широкий ассортимент соединителей, которые подходят для различных типов холодильных систем и холодильных агентов. Инновационный дизайн способствует снижению возможных потерь в системах. Это позволяет поддерживать эффективность работы оборудования на высоком уровне.
Переходники Castel
Переходники нужны для соединения труб разных диаметров или материалов. Продукция Castel позволяет легко адаптировать компоненты для использования с различными системами. Детали обеспечивают плавный переход, минимизируя риск разгерметизации и утечек. Высокопрочные материалы гарантируют долговечность и устойчивость к агрессивным средам, часто характерным для холодильного оборудования.
Редукторы Castel
Редукторы используются для снижения давления в системах охлаждения, что позволяет предотвратить возможные повреждения оборудования от избыточного давления. Продукция Castel отличается точностью в регулировании давления, а это крайне важно для поддержания стабильной работы морозильных агрегатов. Конструкции деталей рассчитаны на долгосрочную эксплуатацию и способны выдерживать значительные перепады температуры и давления.
Компания Castel продолжает разрабатывать и внедрять инновационные решения, отвечая на требования современной индустрии. Использование продуктов Castel в оборудовании — это шаг к надежности и долговечности бизнеса.
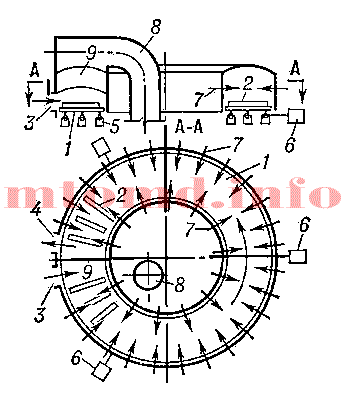
Кольцевая печь — промышленная печь, в которой нагрев изделий происходит на кольцевом вращающемся поде. Кольцевые печи применяют главным образом для нагрева заготовок при прокатке труб, колёс и бандажей железнодорожного подвижного состава, для термической обработки металлических изделий, а также для нагрева заготовок из цветных металлов перед прокаткой и высадкой.
Печь сходной конструкции — Карусельная печь
Кольцевые печи отапливают газом или жидким топливом. При наружном диаметре печи 10—12 м горелки или форсунки устанавливают только на наружной стене, а при большем — на наружной и на внутренней стенах.
 1 — кольцевой вращающийся под; 2 — нагреваемое изделие; 3 — окно загрузки; 4 — окно выдачи; 5 — опорный ролик; 6 — привод вращения пода; 7 — горелка; 8 — дымопровод для отвода продуктов сгорания из печи в боров; 9 — разделительная перегородка
Первая кольцевая печь разработана в 1925 советским изобретателем Н. Д. Булиным. Кольцевая печь состоит из вращающегося пода и неподвижного кольцевого канала, перекрытого сводом. Кольцевые щели между вращающимся подом и неподвижной частью печи уплотняют водяными затворами. Изделия загружают в печь и выдают из неё через окна при помощи специальных загрузочно-разгрузочных машин (напольных или крановых). Рабочее пространство печи между окнами разделено жаростойкой перегородкой. В кольцевых печах небольшого размера загружают и выдают изделия через одно окно. Под печей вращается на опорных роликах с помощью электрического привода. Наружный диаметр кольцевой печи 10—30 м, а ширина пода 1,5—6 м, производительность до 75 т/ч. Теплотехнические зоны и температурный режим крупной кольцевой печи такие же, как и у методической печи. Небольшие кольцевые печи работают с постоянной температурой по всему объёму печи.
Горение — процесс взаимодействия топлива с окислителем, в результате которого выделяется тепло, иногда свет.
Окислителем при сжигани топлива в основном выступает кислород воздуха. Чтобы происходил интенсивный процесс окисления, необходимо обеспечить тесный контакт между молекулами воздуха — окислителя и молекулами топлива.
В зависимости от вида топлива и его агрегатного состояния процесс горения может меняться, но в основном он состоит из следующих стадий:
В процессе образуется пламя, в котором протекает реакция горения. При сжигании газообразного, жидкого и твердого топлива используется факельное горение.
Факел — частный случай пламени, в котором топливо и воздух поступают в рабочее пространство печи. При этом струи топлива и воздуха постепенно смешиваются друг с другом.
Различают гомогенное и гетерогенное горение:
Различают также полное и неполное горение:
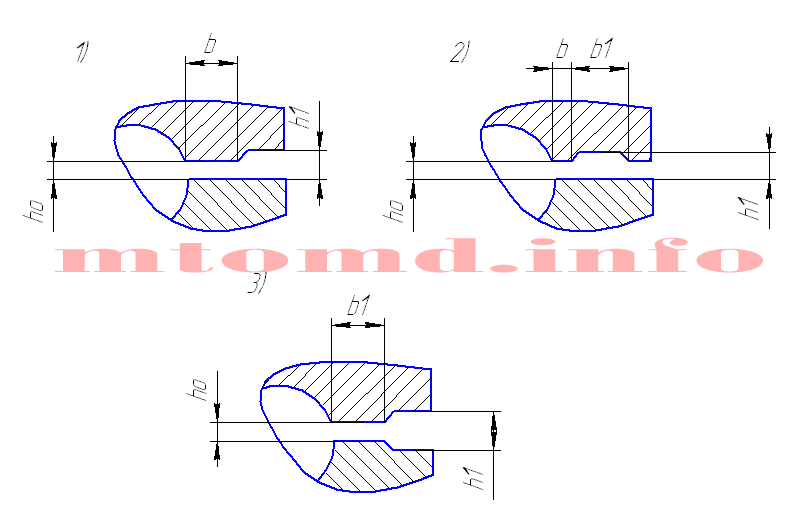
При штамповке на КГШП верхняя и нижняя половины штампов в конце рабочего хода не соприкасаются и зазор между ними обуславливает наличие облоя.
В штампах КГШП применяется три вида формы облойных канавок:

В основном типе канавки (1) магазин открыт с одной стороны и может располагаться либо в верхней половине штампа либо в нижней половине штампа. Предпочтение отдают расположению его в верхней половине — во избежание перегревания мостика.
Канавка (2) применяется для уменьшения объема механической обработки вставки на участках, где кромка ручья значительно удалена от края вставки.
Канавку с двусторонним магазином (3) применяют на участках ручья, где ожидается избыточное удаление металла в облой. Толщину облоя h0 принимают в зависимости от усилия КГШП и корректируют при штамповке за счет изменения закрытой высоты пресса с учетом его жесткости.
Объем облоя определяется:
V0 = P(h0b + h1B), где
P — периметр;
B — величина вытекания металла в магазин облойной канавки, B=15..20мм
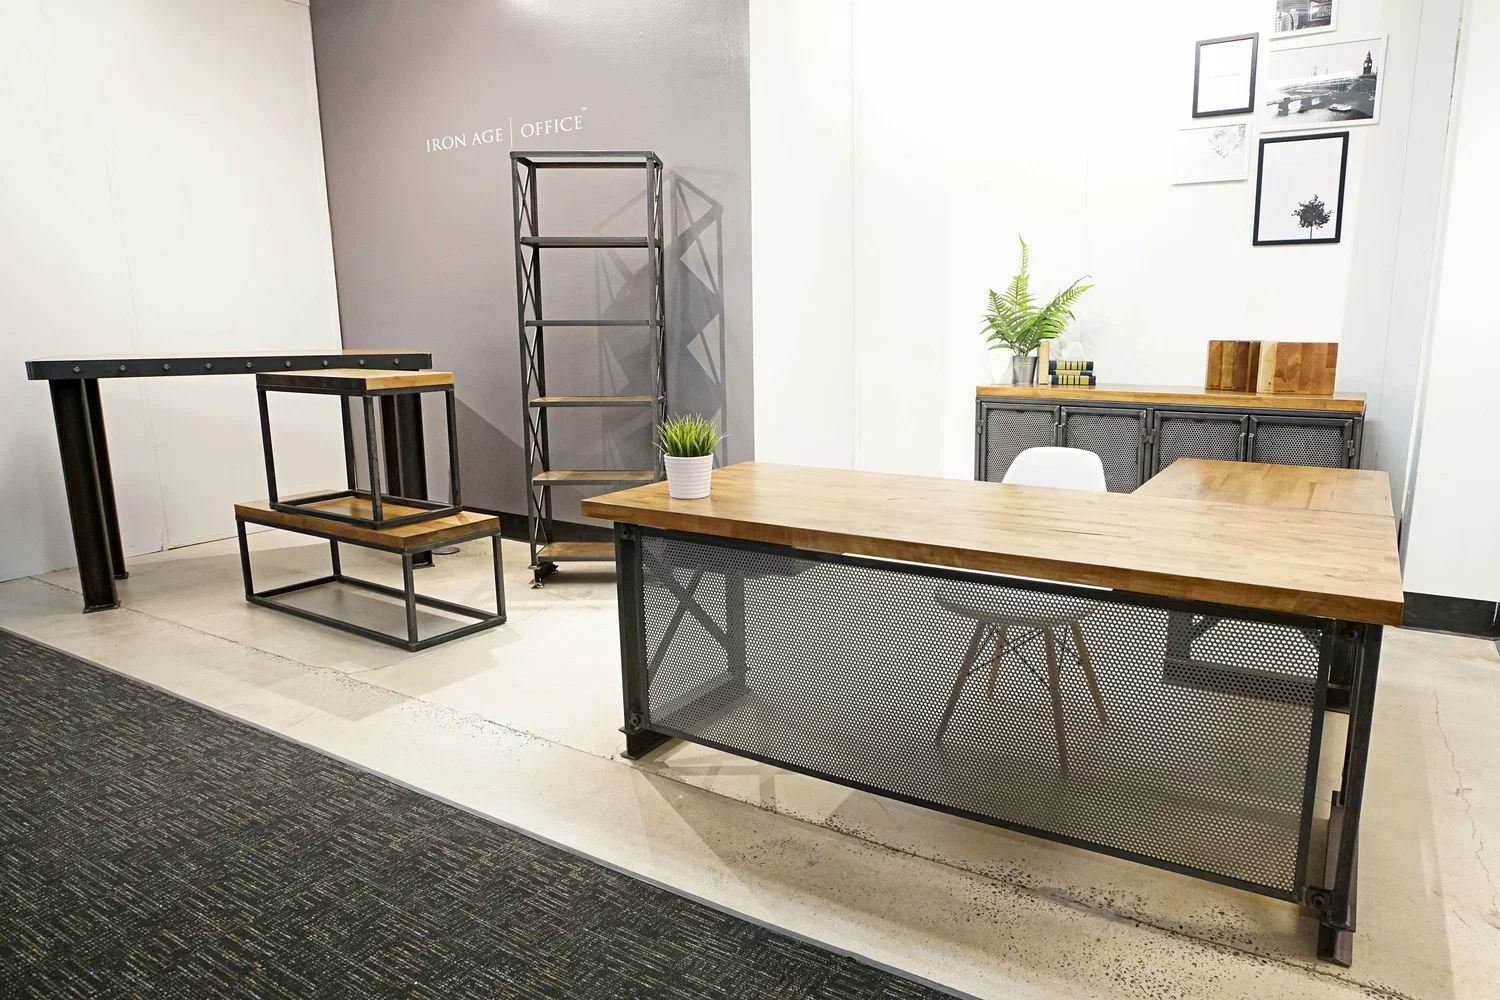
Выбор мебели для офиса в стиле лофт — это задача, требующая учета множества факторов, чтобы создать функциональное и стильное рабочее пространство. Стиль лофт сочетает в себе индустриальные элементы, открытость и практичность, и мебель должна отражать эти характеристики. Вот несколько рекомендаций по выбору мебели для офиса в стиле лофт:
При выборе мебели для офиса в стиле лофт важно помнить о сочетании функциональности, стиля и комфорта. Обратите внимание на материалы, цветовую палитру и освещение, чтобы создать гармоничное и практичное пространство, которое будет вдохновлять и способствовать продуктивной работе.

