ТРЕНДОВЫЕ НОВОСТИ
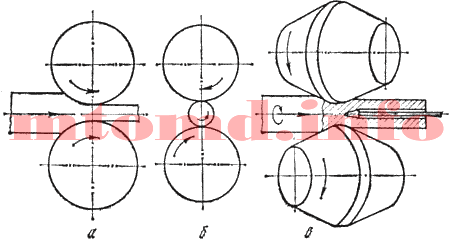
Когда требуется высокая прочность и пластичность, применяют заготовки из сортового или специального проката. В процессе прокатки литые заготовки подвергают многократному обжатию в валках прокатных станов, в результате чего повышается плотность материала за счет залечивания литейных дефектов, пористости, микротрещин. Это придает заготовкам из проката высокую прочность и герметичность при небольшой их толщине.
Существуют три основных способа прокатки, имеющих определенное отличие по характеру выполнения деформации: продольная, поперечная, поперечно – винтовая.
 а – продольная; б – поперечная; в – поперечно–винтовая
При продольной прокатке деформация осуществляется между вращающимися в разные стороны валками (рисунок 1, позиция а). Заготовка втягивается в зазор между валками за счет сил трения. Этим способом изготавливается около 90% проката: весь листовой и профильный прокат.
Поперечная прокатка (рисунок 1, позиция б). Оси прокатных валков и обрабатываемого тела параллельны или пересекаются под небольшим углом. Оба валка вращаются в одном направлении, а заготовка круглого сечения – в противоположном. В процессе поперечной прокатки обрабатываемое тело удерживается в валках с помощью специального приспособления. Обжатие заготовки по диаметру и придание ей требуемой формы сечения обеспечивается профилировкой валков и изменением расстояния между ними. Данным способом производят специальные периодические профили, изделия представляющие тела вращения – шары, оси, шестерни.
Поперечно – винтовая прокатка (рисунок 1, позиция в). Валки, вращающиеся в одну сторону, установлены под углом друг другу. Прокатываемый металл получает еще и поступательное движение. В результате сложения этих движений каждая точка заготовки движется по винтовой линии. Применяется для получения пустотелых трубных заготовок.
В качестве инструмента для прокатки применяют валки прокатные, конструкция которых представлена на рисунке 2. В зависимости от прокатываемого профиля валки могут быть гладкими (рисунок 2, позиция а), применяемыми для прокатки листов, лент и т.п. и калиброванными (ручьевыми) (рисунок 2, позиция б) для получения сортового проката.
Ручей – профиль на боковой поверхности валка. Промежутки между ручьями называются буртами. Совокупность двух ручьев образует полость, называемую калибром, каждая пара валков образует несколько калибров. Система последовательно расположенных калибров, обеспечивающая получение требуемого профиля заданных размеров называется калибровкой.
 а – гладкий ; б – калиброванный
Валки состоят из рабочей части – бочки 1, шеек 2 и трефы 3.
Шейки валков вращаются в подшипниках, которые, у одного из валков, могут перемещаться специальным нажимным механизмом для изменения расстояния между валками и регулирования взаимного расположения осей.
Трефа предназначена для соединения валка с муфтой или шпинделем.
Используются роликовые подшипники с низким коэффициентом трения (f = 0,003…0,005), что обеспечивает большой срок службы.
Кондитерская упаковка https://center-pack.com/forconfectionery/ играет ключевую роль в формировании имиджа бренда, сохранности продукции и приятных впечатлений покупателя. В современном рынке, где конкуренция очень высокая, правильный выбор упаковки для сладостей становится неотъемлемой частью стратегии успешного бизнеса. В этой статье рассмотрим основные виды, функции и тенденции в области кондитерской упаковки.
При выборе упаковки для кондитерских изделий важно учитывать:
Кондитерская упаковка — это не просто оболочка, а важный инструмент маркетинга, защиты и презентации продукции. Правильно подобранная и качественная упаковка помогает повысить продажи, укрепить бренд и создать у покупателей положительные эмоции. В условиях современного рынка инвестирование в дизайн и экологичные материалы становится выгодным и стратегически важным шагом для развития кондитерского бизнеса.
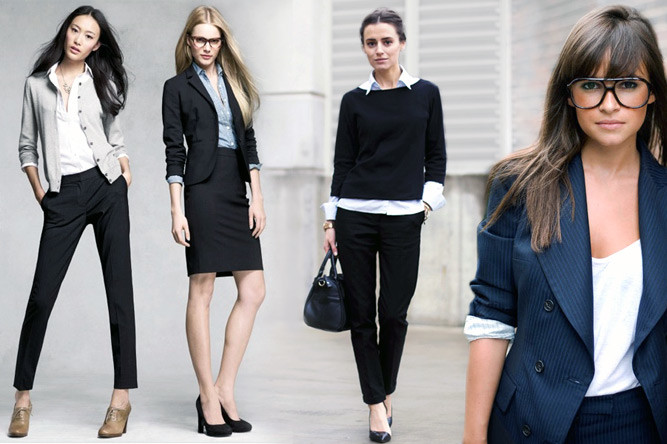
В современном мире деловой стиль занимает важное место в жизни каждого, кто стремится произвести впечатление на коллег, партнеров и клиентов. Стильная одежда для офиса https://studiobellissima.ru/product-category/kategoriya-biznesa/ofis-kategoriya-biznesa/ не только подчеркивает профессионализм, но и помогает чувствовать себя уверенно и комфортно в рабочей обстановке.
Для женщин:
Для мужчин:
Стильная офисная одежда — это не только способ выглядеть хорошо, но и инструмент для формирования профессионального имиджа. Правильный выбор одежды поможет вам чувствовать себя уверенно, подчеркнуть свою индивидуальность и добиться успеха в деловой сфере. Следуйте современным тенденциям, соблюдайте правила делового стиля и не забывайте о комфорте — и ваш образ всегда будет на высоте.
Рукава высокого давления (РВД) – ключевые элементы гидравлических систем, используемых в промышленности, строительстве, сельском хозяйстве и других отраслях. Они подвергаются высоким нагрузкам, механическим повреждениям, воздействию агрессивных сред и перепадов температур. Для продления срока службы РВД применяется текстильная защита – специальные чехлы и оплетки, которые предотвращают износ и повреждения.
В этой статье рассмотрим:
Материалы изготовления
Преимущества использования
Сферы применения
Критерии выбора
Изготавливаются из прочных синтетических материалов (полиэстер, нейлон, кевлар). Основные функции:
Защита от истирания и механических повреждений
Снижение риска перегибов
Устойчивость к маслам, химическим веществам
Гибкие полимерные или текстильные спирали, которые:
Предотвращают перекручивание РВД
Защищают от ударов и вибраций
Обеспечивают вентиляцию, предотвращая перегрев
Используются в условиях высоких температур (например, в металлургии, двигательных отсеках). Материалы:
Стекловолокно
Арамидные ткани
Огнеупорные пропитки
Применяются в экстремальных условиях (горнодобывающая техника, военная промышленность). Состоят из:
Металлических нитей
Композитных волокон
Многослойных защитных покрытий
Продление срока службы РВД – предотвращает истирание, разрывы, перегибы.
Защита от внешних воздействий – масла, химикаты, высокие температуры.
Гибкость и удобство монтажа – легко устанавливается без специального инструмента.
Снижение затрат на ремонт – уменьшает частоту замены рукавов.
Безопасность – предотвращает утечки гидравлической жидкости и аварии.
Строительная техника (экскаваторы, бульдозеры) – защита от камней, грязи, ударов.
Сельское хозяйство (комбайны, тракторы) – устойчивость к влаге, удобрениям.
Горнодобывающая промышленность – бронированные чехлы для работы в жестких условиях.
Авиация и космос – термостойкие и легкие материалы.
Военная техника – защита от повреждений в экстремальных условиях.
Условия эксплуатации (температура, химическая среда, механические нагрузки).
Диаметр и длина рукава – защита должна плотно прилегать.
Гибкость и вес – важно для мобильных систем.
Степень защиты – от стандартной до усиленной брони.
Сертификация – соответствие отраслевым стандартам (ISO, DIN).
Текстильная защита РВД – простое и эффективное решение для повышения надежности гидравлических систем. Правильно подобранный чехол или оплетка значительно снижают риски повреждений, экономя время и деньги на обслуживании. При выборе важно учитывать условия работы и материалы изготовления, чтобы обеспечить максимальную защиту.
Использование качественной текстильной защиты – это инвестиция в долговечность и безопасность оборудования.
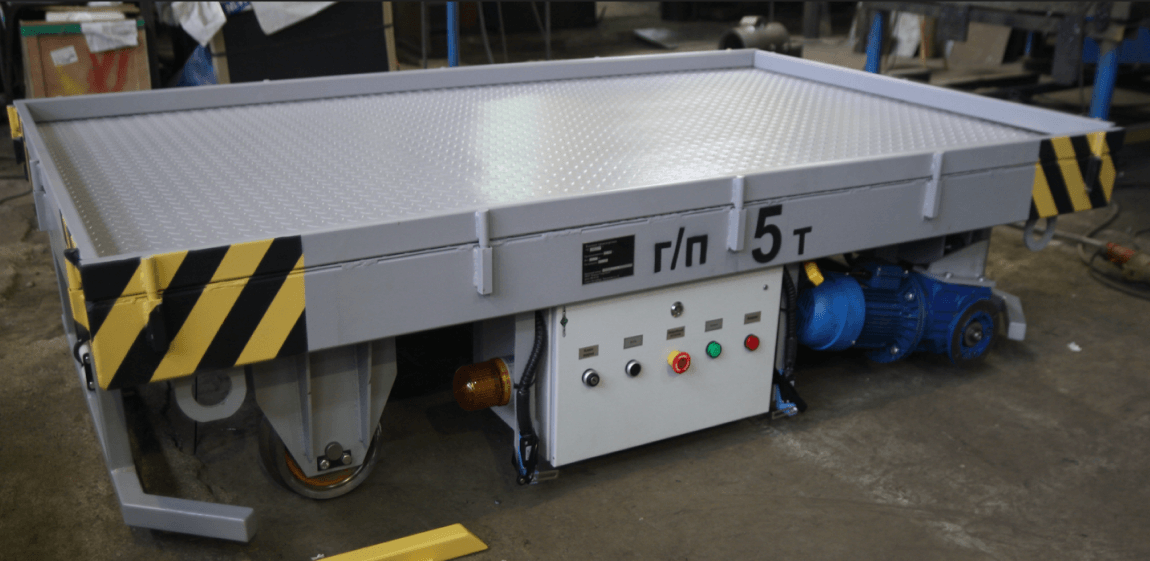
Автоматизация транспортировки грузов внутри производственных предприятий — один из ключевых шагов на пути к снижению издержек, повышению точности операций и минимизации простоев. Современные фабрики и цеха стремятся не просто ускорить перемещение тяжёлых компонентов или готовой продукции, но и встроить этот процесс в единую логистическую систему, работающую по предсказуемому сценарию. Именно поэтому на смену ручной погрузке и традиционным тележкам приходят специализированные решения — от рельсовых платформ до полностью автономных AGV-систем. Каждое из них решает свою задачу, и выбор подхода напрямую влияет на эффективность всей производственной цепочки.
В условиях современного производства ручное перемещение грузов или использование базовой техники, такой как гидравлические тележки и мостовые краны, часто становится узким местом. Эти решения требуют постоянного участия оператора, зависят от человеческого фактора и не позволяют точно прогнозировать время перемещения. Кроме того, они плохо масштабируются: при росте объёмов или изменении конфигурации цеха производительность резко падает.
Ручной труд повышает риск травм и ошибок, особенно при работе с тяжёлыми или негабаритными компонентами. Ещё одна проблема — ограниченная повторяемость операций. Даже при высокой квалификации персонала перемещение по одному и тому же маршруту может занимать разное время и сопровождаться дополнительными рисками. В результате предприятия сталкиваются с простоем оборудования, нарушением графика и увеличением себестоимости продукции.
Рельсовые тележки — это проверенное решение для перемещения тяжёлых грузов по строго заданной траектории. Они передвигаются по проложенным рельсам, что обеспечивает высокую точность, надёжность и предсказуемость всех логистических операций. Такие тележки активно используются в машиностроении, металлургии и других отраслях, где важна стабильная внутренняя логистика и строгий контроль за маршрутом перемещения.
Ключевое преимущество рельсовых систем — стабильная работа при высокой нагрузке. Они рассчитаны на перемещение десятков тонн и легко интегрируются в существующую инфраструктуру, включая автоматизированные производственные линии. Управление может осуществляться через кабель, радиопульт или электрошкаф, в зависимости от требований безопасности и удобства эксплуатации.
Решения этого типа особенно эффективны в линейных производственных процессах, где перемещение происходит между фиксированными точками, а отклонения маршрута недопустимы. Подробные характеристики и варианты исполнения доступны на странице рельсовая тележка.
AGV-тележки (Automated Guided Vehicles) представляют собой современное решение для полностью автоматизированной транспортировки грузов внутри предприятия. Они движутся без участия оператора, ориентируясь по маршрутам, заданным через магниты, QR-коды, лазерные или лидарные системы. Такая технология позволяет интегрировать AGV в производственные процессы с высокой степенью гибкости.
В отличие от рельсовых систем, AGV легко адаптируются к изменениям конфигурации цеха или маршрутов. Это особенно важно для предприятий с переменной загрузкой, частыми перенастройками оборудования и требованием к быстрой перестройке логистики. AGV работают автономно, что снижает зависимость от человеческого фактора и позволяет сократить количество персонала на перемещении грузов.
Такие тележки безопасны для совместной работы с людьми благодаря системам обнаружения препятствий и автоматической остановке при возникновении помех. Они эффективны как при непрерывном потоке деталей, так и в распределённых складах и сборочных зонах. Ознакомиться с доступными конфигурациями и применением можно на странице agv тележки.
Выбор между рельсовыми тележками и AGV-системами зависит от особенностей производства, целей автоматизации и уровня гибкости, необходимого для внутренних процессов. Рельсовые тележки подходят для стабильных маршрутов с высокой нагрузкой. Они обеспечивают точное и надёжное перемещение между фиксированными точками, что делает их оптимальным решением для поточных линий и тяжёлых условий эксплуатации.
AGV-системы, в свою очередь, выигрывают там, где требуется адаптивность. Если логистика на предприятии часто меняется, присутствует множество зон погрузки и разгрузки или важно минимизировать участие человека в процессе — автономные тележки становятся приоритетным вариантом. Они быстро интегрируются в цифровую инфраструктуру и могут масштабироваться по мере роста потребностей.
В некоторых случаях целесообразно использовать смешанные схемы. Например, рельсовые тележки можно задействовать на главных маршрутах с максимальной нагрузкой, а AGV — для вспомогательной логистики и доставки между зонами хранения и сборки. Такой подход позволяет достичь оптимального баланса между стабильностью, гибкостью и стоимостью внедрения.
Автоматизация перемещения грузов — это не просто замена ручного труда техникой, а стратегический шаг к повышению эффективности всего производственного процесса. Рельсовые тележки обеспечивают надёжность и точность в стабильных маршрутах, тогда как AGV-системы открывают возможности гибкой, адаптивной логистики в условиях переменных задач.
При выборе технологии важно учитывать не только текущие требования, но и перспективу развития предприятия. Если планируется расширение производственных линий, изменение маршрутов или внедрение цифровой логистики — стоит заранее предусмотреть совместимость оборудования с автоматизированными системами.
В конечном счёте, ключ к успешной автоматизации — это грамотная оценка задач, объёмов перемещаемых грузов и условий эксплуатации. Комбинация проверенных решений с новыми технологиями позволяет выстроить устойчивую, безопасную и экономически оправданную систему внутренней логистики.
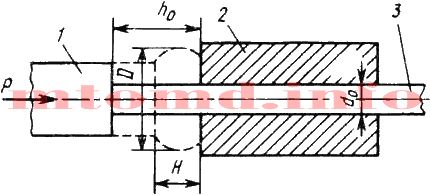
Холодная высадка — операция холодной объёмной штамповки — получение деталей (заготовок) с местными утолщениями путём уменьшения длины части заготовки (местная осадка) без нагрева металла.

1 — пуансон; 2 — матрица; 3 — заготовка
Холодная высадка — основная операция получения деталей типа болтов, винтов, заклёпок. Для изготовления подобных деталей применяются холодновысадочные автоматы, на которых, кроме высадки, производятся и другие операции (отрезка, прошивка, накатка резьбы и т.п.), что позволяет получать детали, не требующие обработки резанием, с производительностью до нескольких сотен в мин. В автомобильной и тракторной промышленности почти все крепежные детали изготовляют холодной высадкой. Этим способом изготовляют и более сложные детали (например, шаровые и ступенчатые пальцы, ролики и шарики подшипников и др.).
Холодной высадке подвергают калиброванные стальные прутки диаметром 0,6 до 38 мм, а также прутки из цветных сплавов (алюминиевых, медных и др.), круглых шестигранных и других форм сечения. Стальные прутки должны предварительно отжигаться (см. Отжиг второго рода).
Холодная высадка обеспечивает благоприятное расположение волокон макроструктуры, в результате чего повышаются прочность деталей и сопротивление истиранию. Увеличение диаметра заготовки при высадке ограничивается её продольной устойчивостью или вероятностью разрушения с образованием продольных трещин. Потери устойчивости (искривления оси) не происходит, если длина высаживаемой части меньше 2,5 диаметра заготовки. При необходимости высаживать более длинный участок заготовки высадку ведут в несколько переходов, последовательно увеличивая диаметр при соответствующем уменьшении длины высаживаемой части.
 а — за 3 перехода; б — за 5 переходов
Для уменьшения опасности разрушения заготовки применяют многопереходную высадку с промежуточным рекристаллизационным отжигом.
Комплексное оснащение лабораторий — это полный цикл работ по проектированию, поставке, монтажу и наладке всех систем, необходимых для эффективной и безопасной работы лаборатории. Такой подход позволяет создать готовую к работе среду, соответствующую всем нормативным требованиям, специфике исследований и бюджету заказчика. В этой статье мы подробно разберём, что входит в комплексное оснащение лабораторий, какие этапы включает процесс, как выбрать подрядчика и на что обратить внимание при организации лабораторного пространства.
Комплексное оснащение лаборатории — это услуга, включающая все этапы создания лабораторного пространства: от разработки концепции до ввода объекта в эксплуатацию. Она охватывает поставку и установку лабораторной мебели, аналитического оборудования, инженерных систем, расходных материалов и организацию рабочих зон.
Комплексное оснащение подходит для:
«Комплексный подход к оснащению лаборатории гарантирует, что все элементы будут совместимы, соответствовать нормам и готовы к эксплуатации с первого дня».
Полный пакет оснащения включает несколько ключевых блоков.
Оснащение лабораторий должно соответствовать нормативным документам.
Выбор надёжного партнёра — ключевой фактор успеха.
| Этап | Что включает | Сроки |
|---|---|---|
| Проектирование | Планы, расчёты, подбор оборудования | 2–6 недель |
| Поставка | Оборудование, мебель, расходники | 1–4 месяца |
| Монтаж | Установка, подключение, пусконаладка | 1–4 недели |
| Обучение | Инструктаж, передача документации | 1–2 дня |
«Комплексное оснащение лаборатории под ключ — это единственный способ гарантировать, что лаборатория будет готова к работе в срок и без скрытых проблем».
Цена зависит от:
Ориентировочные расценки (в рублях):
Комплексное оснащение лабораторий — это оптимальный способ создать современное, безопасное и эффективное рабочее пространство, соответствующее всем стандартам. Доверив эту задачу профессионалам, вы получаете лабораторию «под ключ», готовую к началу исследований и испытаний.
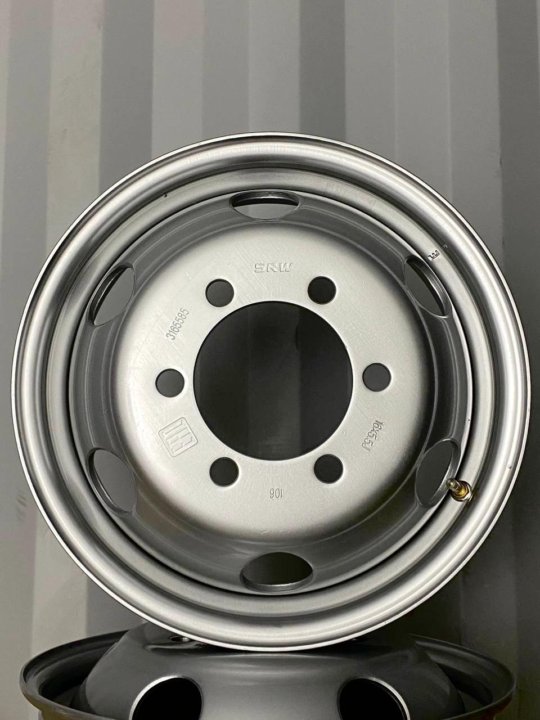
Если вы владелец коммерческого транспорта, особенно популярной в России Газели, вы наверняка знаете, насколько важно подобрать надежные и качественные колесные диски. От них зависит не только безопасность на дороге, но и эксплуатационные расходы. Сегодня мы поговорим о том, где осуществляется продажа дисков на Газель, какие особенности стоит учитывать при выборе, и почему АСТК — одна из лучших компаний в сфере продажи грузовых дисков.
Газель — рабочая лошадка малого и среднего бизнеса. Автомобили этого семейства ежедневно преодолевают десятки, а иногда и сотни километров с грузом. Нагрузка на подвеску и колеса — колоссальная. Обычные легковые диски здесь не справятся. Требуются специальные усиленные решения, рассчитанные на постоянные динамические и статические нагрузки. И если вы задумались о продаже дисков на Газель, обратите внимание не только на цену, но и на прочность, балансировку, тип покрытия и, конечно, производителя.
Материал дисков: Стальные или литые? Стальные дешевле и устойчивее к ударам, но тяжелее. Литые — легче и эстетичнее, но требуют осторожности в эксплуатации.
Посадочные параметры: Не ошибитесь с вылетом, количеством отверстий и диаметром центрального отверстия.
Производитель: Проверенные бренды — гарантия качества. Не доверяйте неизвестным поставщикам на маркетплейсах.
Компания АСТК уже более 10 лет занимает лидирующие позиции на рынке комплектующих для коммерческого транспорта. В портфеле компании — сотни наименований дисков от ведущих российских и зарубежных производителей. Главное преимущество АСТК — широкий ассортимент и ориентация именно на потребности владельцев коммерческого автопарка. Если вас интересует продажа грузовых дисков, АСТК предлагает оптимальные решения для:
Газелей всех модификаций (включая Next и 4х4)
Соболей
Валдай и ГАЗон
КамАЗов, МАЗов, Hyundai HD и других популярных моделей
Продажа дисков на Газель — это не просто поиск по каталогу. Это выбор, от которого зависит ресурс автомобиля и безопасность на дорогах. Компания АСТК — это не просто поставщик, а ваш технический партнер в мире грузового автокомплектующего. Если вам нужна продажа грузовых дисков — не рискуйте, обращайтесь к профессионалам. АСТК — это уверенность в дороге на любом маршруте.
Исходным продуктом для прокатки могут служить квадратные, прямоугольные или многогранные слитки, прессованные плиты или кованые заготовки. Процесс прокатки осуществляется как в холодном, так и горячем состоянии. Начинается в горячем состоянии и проводится до определенной толщины заготовки. Тонкостенные изделия в окончательной форме получают, как правило, в холодном виде (с уменьшением сечения увеличивается теплоотдача, поэтому горячая обработка затруднена).
Основными технологическими операциями прокатного производства являются подготовка исходного металла, нагрев, прокатка и отделка проката.
Подготовка исходных металлов включает удаление различных поверхностных дефектов (трещин, царапин, закатов), что увеличивает выход готового проката.
Нагрев слитков и заготовок обеспечивает высокую пластичность, высокое качество готового проката и получение требуемой структуры. Необходимо строгое соблюдение режимов нагрева. Основное требование при нагреве: равномерный прогрев слитка или заготовки по сечению и длине до соответствующей температуры за минимальное время с наименьшей потерей металла в окалину и экономным расходом топлива.
Температуры начала и конца горячей деформации определяются в зависимости от температур плавления и рекристаллизации. Прокатка большинства марок углеродистой стали начинается при температуре 1200…1150 0С, а заканчивается при температуре 950…9000С.
Существенное значение имеет режим охлаждения. Быстрое и неравномерное охлаждение приводит к образованию трещин и короблению.
При прокатке контролируется температура начала и конца процесса, режим обжатия, настройка валков в результате наблюдения за размерами и формой проката. Для контроля состояния поверхности проката регулярно отбирают пробы.
Отделка проката включает резку на мерные длины, правку, удаление поверхностных дефектов и т.п. Готовый прокат подвергают конечному контролю.
Процесс прокатки осуществляют на специальных прокатных станах.
Прокатный стан – комплекс машин для деформирования металла во вращающихся валках и выполнения вспомогательных операций (транспортирование, нагрев, термическая обработка, контроль и т.д.).
Оборудование для деформирования металла называется основным и располагается на главной линии прокатного стана (линии рабочих клетей).

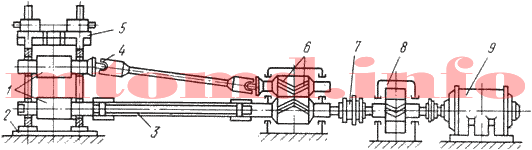
1 – прокатные валки; 2 – плита; 3 – трефовый шпиндель; 4 – универсальный шпиндель; 5 – рабочая клеть; 6 – шестеренная клеть; 7 – муфта; 8 – редуктор; 9 – двигатель
Главная линия прокатного стана состоит из рабочей клети и линии привода, включающей двигатель, редуктор, шестеренную клеть, муфты, шпиндели.
Прокатные валки 1 установлены в рабочей клети 5, которая воспринимает давление прокатки. Определяющей характеристикой рабочей клети являются размеры прокатных валков: диаметр (для сортового проката) или длина (для листового проката) бочки. В зависимости от числа и расположения валков в рабочей клети различают прокатные станы: двухвалковые (дуо-стан), трехвалковые (трио-стан), четырехвалковые (кватро-стан) и универсальные (рисунок 2).
В двухвалковых клетях (рисунок 2, позиция а) осуществляется только по одному пропуску металла в одном направлении. Металл в трехвалковых клетях (рисунок 2, позиция б) движется в одну сторону между нижним и верхним, а в обратную – между средним и верхним валками.
В четырехвалковых клетях (рисунок 2, позиция в) устанавливаются опорные валки, которые позволяют применять рабочие валки малого диаметра, благодаря чему увеличивается вытяжка и снижаются деформирующие усилия.
Универсальные клети (рисунок 2, позиция г) имеют неприводные вертикальные валки, которые находятся между опорами подшипников горизонтальных валков и в одной плоскости с ними.
Шестеренная клеть 6 предназначена для распределения крутящего момента двигателя между валками. Это одноступенчатый редуктор, передаточное отношение которого равно единице, а роль шестерен выполняют шестеренные валки.
Шпиндели предназначены для передачи крутящего момента от шестеренной клети прокатным валкам при отклонении от соосности до 10…12 0. При незначительном перемещении в вертикальной плоскости применяют шпиндели трефового типа 3 в комплекте с трефовой муфтой. Внутренние очертания трефовых муфт отвечают форме сечения хвостовика валка или шпинделя. Муфтой предусмотрен зазор 5…8 мм, что допускает возможность работы с перекосом 1…2 0. При значительных перемещениях валков в вертикальной плоскости ось шпинделя может составлять значительный угол с горизонтальной плоскостью, в этом случае применяют шарнирные или универсальные шпиндели 4, которые могут передавать крутящий момент прокатным валкам при перекосе шпинделя до 10…12 0.

В качестве двигателя прокатного стана 9 применяют двигатели постоянного и переменного тока, тип и мощность зависят от производительности стана.
Редуктор 8 используется для изменения чисел оборотов при передаче движения от двигателя к валкам. Зубчатые колеса – обычно шевронные с наклоном спирали 30 0.
По назначению прокатные станы подразделяют на станы для производства полупродукта и станы для выпуска готового проката.
Нагрев металла осуществляют в пламенных и электрических печах. По распределению температуры печи могут быть камерные и методические. В камерных печах периодического нагрева температура одинакова по всему рабочему пространству. В методических печах температура рабочего пространства постоянно повышается от места загрузки заготовок до места их выгрузки. Металл нагревается постепенно, методически. Печи характеризуются высокой производительностью. Применяются в прокатных и кузнечно-штамповочных цехах для нагрева слитков из цветных металлов. Крупные слитки перед прокаткой нагревают в нагревательных колодцах – разновидности камерных, пламенных печей.
В качестве транспортных устройств в прокатном производстве используют:

Лицензированное онлайн-казино lex casino — это надежная игровая платформа. В лицензии говорится, что правила азартных игр соблюдаются, а правила комиссии соблюдаются. В спорных ситуациях игрок может обратиться в независимый суд для справедливого разрешения вопросов.

Дек Казино основано на нескольких основных принципах, которые обеспечивают его успешную работу и высокий уровень доверия между пользователями:
Создание и развитие казино Lex — это процесс, который требует постоянного внимания к деталям и готовности меняться в ответ на новые требования пользователей и технологий. Благодаря этим принципам казино Lex пользуется высокой репутацией и привлекает все большее число игроков со всего мира.


